
Khi một thương hiệu mang thiết kế sản phẩm đến nhà máy sản xuất bao bì để yêu cầu báo giá, vấn đề thường gây khó khăn nhất không phải là giá cả. Mà là câu hỏi này: liệu cấu trúc bên ngoài này có thực sự có thể được đúc khuôn không?
Nhiều thương hiệu tạo ra các thiết kế sản phẩm trông rất đẹp mắt. Hình dáng có những đường cong đặc trưng và chi tiết phong phú. Nhưng trong nhiều trường hợp, thiết kế đã bỏ qua việc liệu bộ phận đó có thể được tách ra khỏi khuôn ép phun hay không. Trong hơn 10 năm sản xuất của chúng tôi,Vỏ son môiSambound nhận thấy rằng chỉ một số ít bản vẽ có thể được đưa thẳng vào sản xuất khuôn. Điều này thường chỉ xảy ra khi nhà thiết kế đã có hiểu biết về ép phun. Hầu hết các bản vẽ đều cần được chỉnh sửa trước. Cách tiếp cận thông thường là giữ lại các đặc điểm thiết kế chính, sau đó tối ưu hóa cấu trúc mà không làm mất đi phong cách ban đầu. Nếu cấu trúc không được điều chỉnh, sản phẩm đơn giản là không thể được sản xuất bằng phương pháp ép phun. Vấn đề thực sự không nằm ở vẻ ngoài. Mà là liệu chi tiết có thể được tháo khuôn trơn tru trong quá trình ép phun và liệu nó có thể hỗ trợ một khuôn sẵn sàng cho sản xuất hàng loạt hay không.
Sự Khác Biệt Giữa Các Bộ Phận Bên Ngoài Và Cơ Cấu Bên Trong Là Gì?
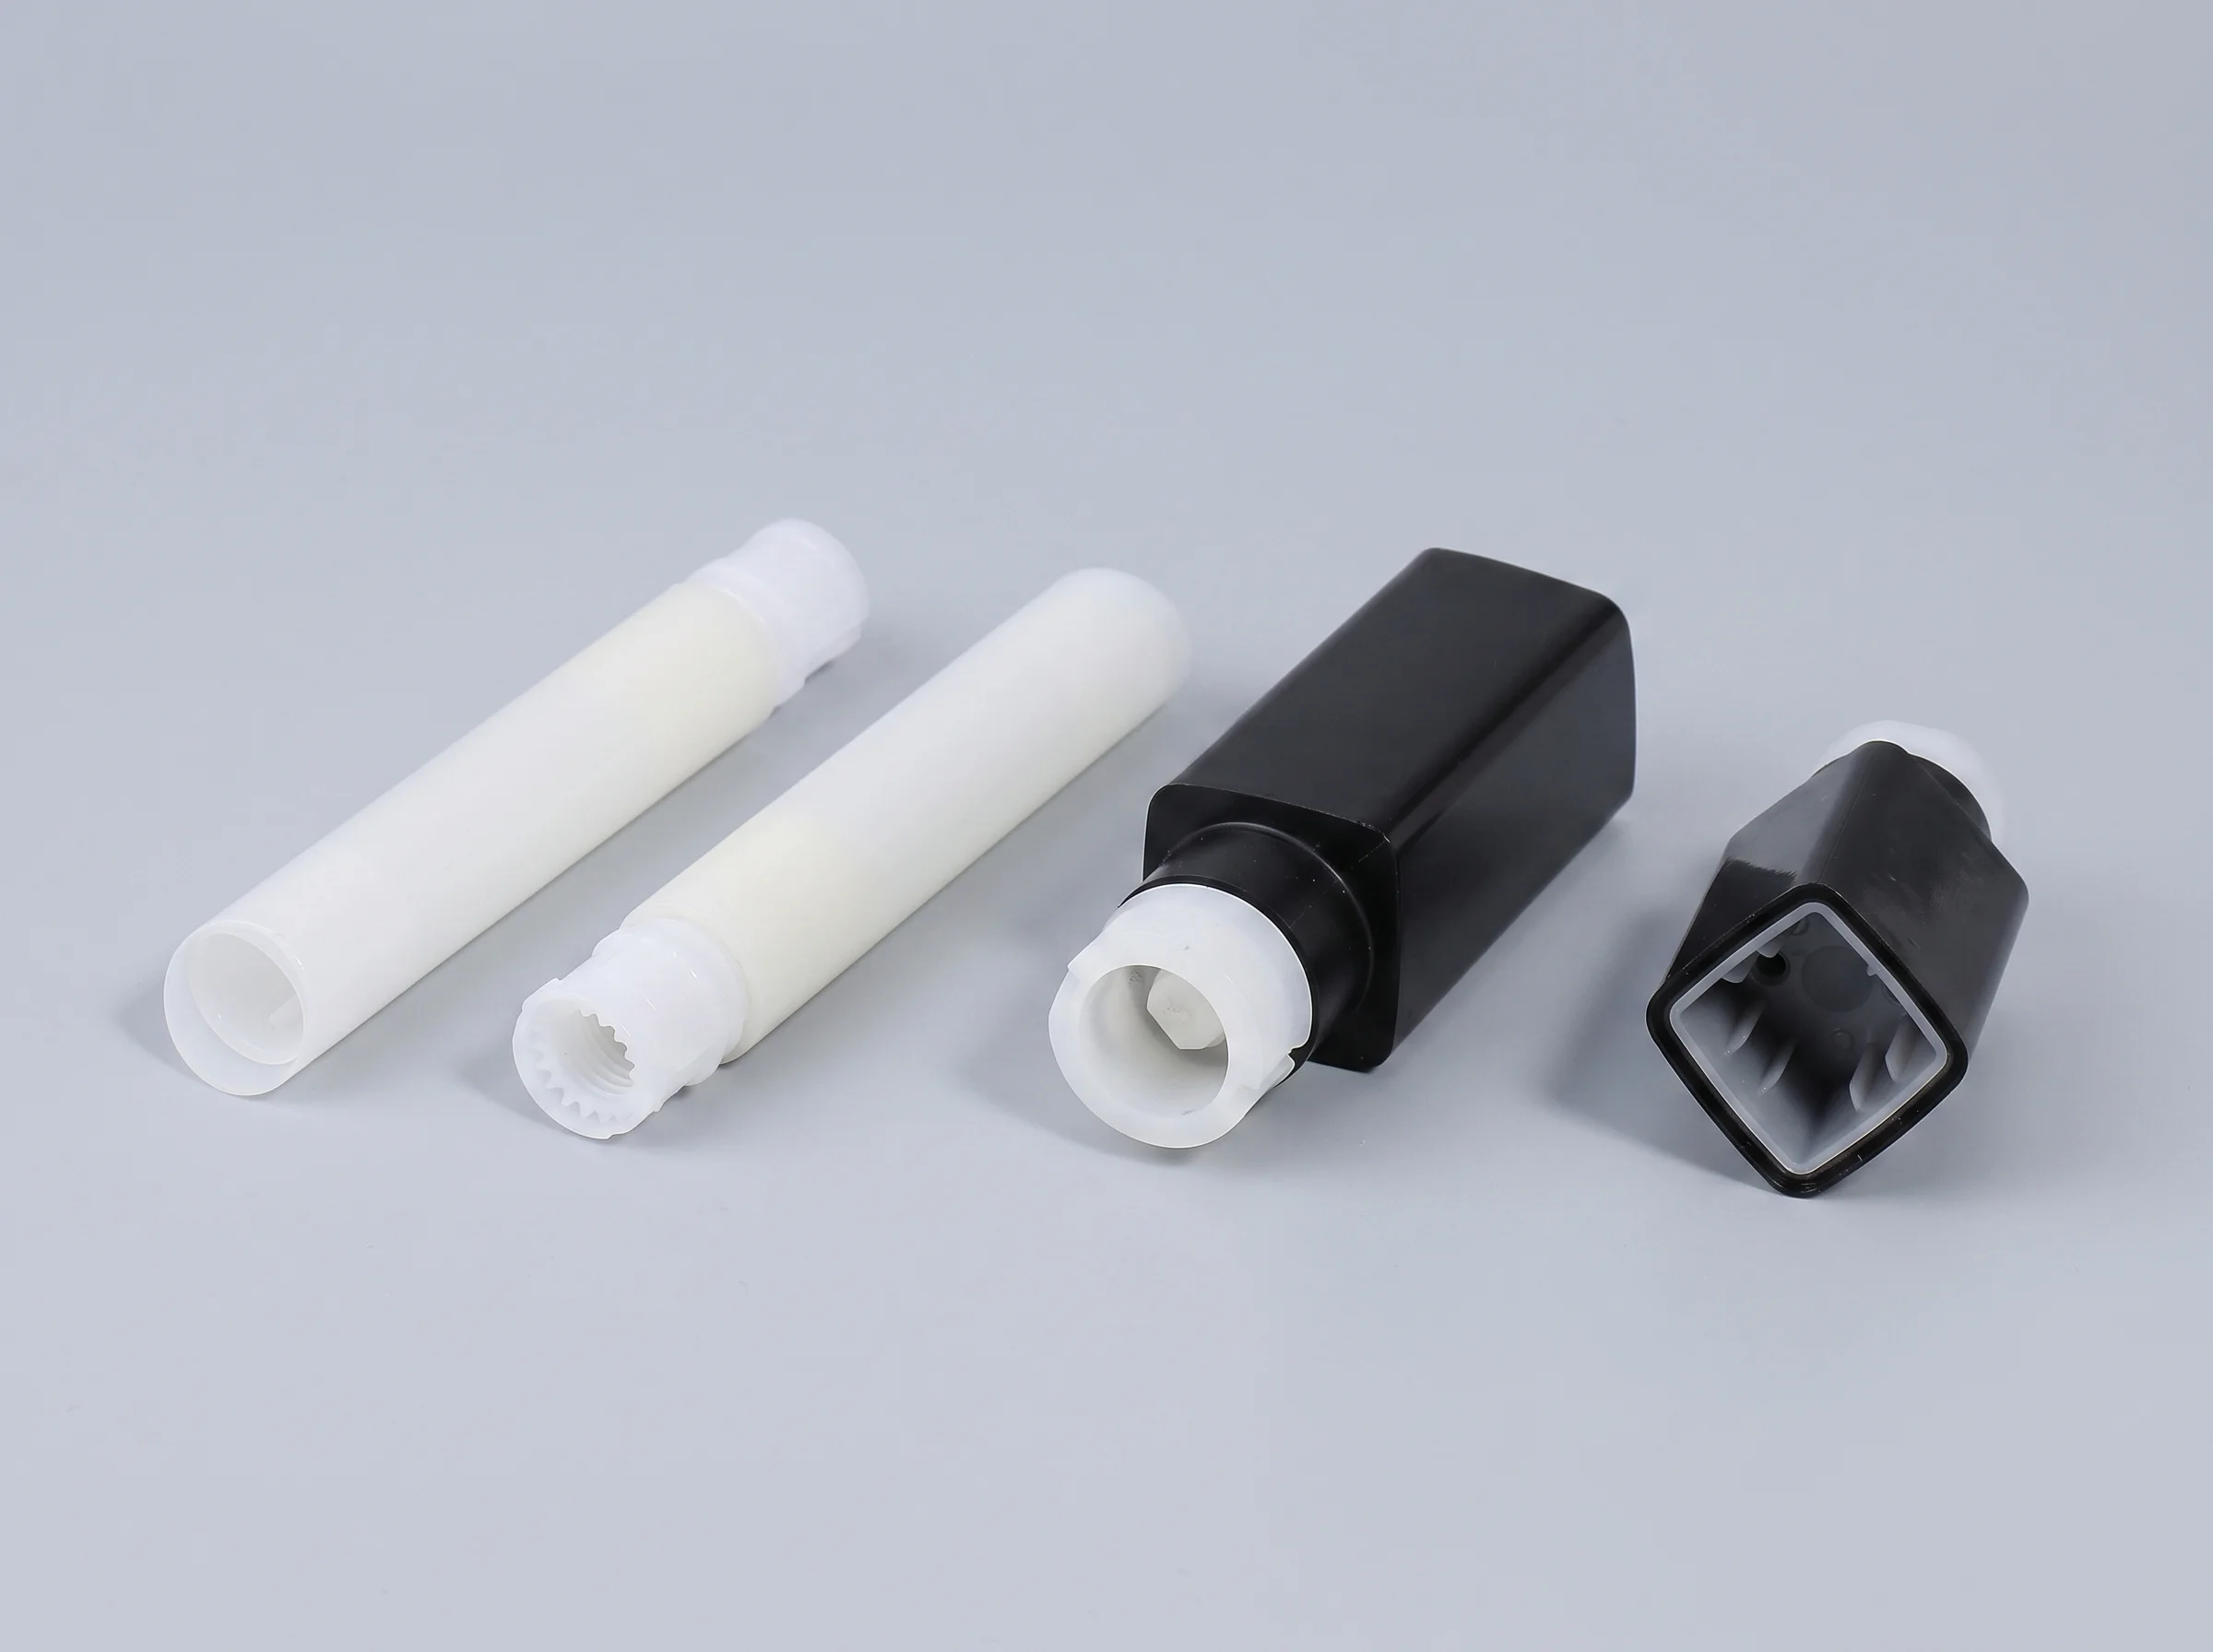
Một vỏ son môi trông như một sản phẩm duy nhất, nhưng từ góc độ khuôn mẫu, nó có hai hệ thống lõi. Vỏ ngoài, nắp và đế có thể nhìn thấy là các bộ phận bên ngoài. Cơ chế bên trong giúp nâng thỏi son khi người dùng xoay là cụm lõi bên trong, bao gồm cốc, chạc và vít xoắn. Hai hệ thống này có yêu cầu độ chính xác hoàn toàn khác nhau trong khuôn mẫu.
Các bộ phận bên ngoài được làm từ nhựa ABS. Những bộ phận này cho phép mức độ tự do thiết kế cao. Hình dạng, bảng màu và việc bề mặt được mạ điện hay làm mờ phần lớn tùy thuộc vào thương hiệu. Các ưu tiên ở đây là vẻ ngoài và cảm giác, vì vậy yêu cầu về độ chính xác không quá nghiêm ngặt.
Cụm lõi bên trong được làm từ POM (polyoxymethylene). Đây là một hệ thống chính xác chuyển đổi chuyển động quay thành chuyển động nâng tuyến tính thông qua một rãnh xoắn ốc. Dung sai bước xoắn của nó cần duy trì ở mức ±0.01 mm. Khe hở lắp ghép giữa cốc và rãnh xoắn phải nằm trong khoảng 0.03 đến 0.08 mm. Tuổi thọ xoay đóng mở phải chịu được hơn 3.000 chu kỳ. Đây không phải là một hệ thống có thể được thiết kế tự do theo ý muốn. Nó dựa trên một hệ thống linh kiện tiêu chuẩn đã được phát triển. Nếu ngân sách cho phép, một lõi cơ cấu tùy chỉnh vẫn có thể được phát triển theo thông số kỹ thuật riêng của bạn, nhưng điều đó có nghĩa là thời gian làm khuôn lâu hơn, yêu cầu độ chính xác cao hơn và cam kết chi phí lớn hơn nhiều.
| Tiêu chí so sánh | Các bộ phận bên ngoài (Vỏ/Nắp/Đế) | Bộ phận lõi bên trong (Cốc + Thanh dẫn + Trục xoắn) |
|---|---|---|
| Chất liệu | ABS | POM |
| Tự do thiết kế | Mức độ cao, có thể thiết kế tự do | Thấp, thường sử dụng các thành phần tiêu chuẩn |
| Độ chính xác then chốt | Độ chính xác ép phun tiêu chuẩn | Dung sai bước ren ±0,01 mm |
| Phạm Vi Chi Phí Khuôn Mẫu | Khoảng US$4,444 đến US$22,222 | Chi phí khuôn tùy chỉnh thường khoảng US$22,222 đến US$74,074 |
Hãy giữ rõ sự phân chia này: các bộ phận bên ngoài có thể được thiết kế tự do hơn, nhưng lõi bên trong nên sử dụng các thành phần tiêu chuẩn bất cứ khi nào có thể. Nếu không cần thay đổi, đừng thay đổi.
Cần Chuẩn Bị Những Bản Vẽ Nào Cho Các Bộ Phận Bên Ngoài?
Các bộ phận bên ngoài có thể được tùy chỉnh, nhưng tự do trong thiết kế không có nghĩa là bộ phận có thể được vẽ tùy tiện. Đồng thời với việc thiết kế ngoại quan, cấu trúc vẫn phải cho phép bộ phận được tách ra khỏi khuôn trong quá trình ép phun. Trong ngành, điều này được gọi là DFM—thiết kế để sản xuất. Khi xem xét bản vẽ của khách hàng, lần kiểm tra đầu tiên không phải là về việc bộ phận trông có đẹp hay không. Mà là về việc bốn điểm này có đạt yêu cầu hay không.
Góc thoát khuôn.Một chi tiết đúc phun cần có độ côn theo hướng đẩy để có thể thoát ra khỏi khuôn. Nếu không có góc thoát khuôn, thành khoang khuôn sẽ bám chặt vào chi tiết. Đối với các bề mặt bên ngoài nhẵn, điểm khởi đầu thường là góc thoát khuôn từ 1 đến 2 độ. Nếu yêu cầu bề mặt có vân, hãy thêm 1 độ góc thoát khuôn cho mỗi 0,025 mm độ sâu vân. Nhiều bản vẽ sử dụng thành thẳng đứng không có góc thoát khuôn. Khi đó, xưởng khuôn chỉ có thể giải quyết bằng cách thêm con trượt, và chi phí sẽ tăng lên ngay lập tức.
Độ dày thành đồng nhất.Phạm vi độ dày thành thông thường cho các bộ phận bên ngoài là 1.2 đến 2.0 mm. Điểm mấu chốt là tránh thay đổi độ dày đột ngột. Tỷ lệ giữa thành dày và thành mỏng không nên vượt quá 1:1.5, và độ dốc chuyển tiếp nên ít nhất là 1:3. Khi độ dày thành thay đổi quá đột ngột, phần dày hơn sẽ nguội chậm hơn và co rút nhiều hơn, để lại vết lõm trên bề mặt. Điều này đặc biệt rõ ràng trên các bộ phận mạ điện.
Bù trừ co rút.Nhựa co lại khi nguội từ trạng thái nóng chảy về nhiệt độ phòng, vì vậy khoang khuôn phải được phóng to trước để bù trừ. Tỷ lệ co rút khuôn của POM khoảng 2%. ABS khoảng 0.4% đến 0.7% dựa trên thử nghiệm ASTM D955. Kích thước trên bản vẽ của bạn là kích thước thành phẩm. Nhà chế tạo khuôn sẽ điều chỉnh kích thước khoang khuôn dựa trên tỷ lệ co rút vật liệu. Điều này chỉ hiệu quả nếu bản vẽ chỉ rõ vật liệu. Nếu không có thông tin đó, giá trị bù trừ sẽ sai ngay từ đầu.
Vị trí chốt đẩy và đường phân khuôn.Các chốt đẩy đẩy chi tiết ra khỏi khuôn và chúng để lại các dấu vết tròn trên thành bên trong. Đường phân khuôn là đường nối nơi hai nửa khuôn gặp nhau. Cả hai đều cần tránh xa bề mặt loại A—bề mặt mỹ phẩm dễ nhìn thấy nhất—và được đặt ở đáy hoặc trên thành bên trong nơi chúng ít dễ nhận thấy hơn. Logo không bao giờ nên nằm trên đường phân khuôn. Nếu ba via xuất hiện ở đó, chi tiết sẽ trở thành phế phẩm.
Chỉ khi bốn điểm này đạt yêu cầu thì bản vẽ chi tiết bên ngoài mới được coi là có thể chế tạo khuôn. Nếu không, ngay cả một thiết kế trông mạnh mẽ vẫn cần phải được tối ưu hóa cấu trúc. Đó là lý do tại sao tốt hơn hết là nên để người có kinh nghiệm ép phun thực tế thực hiện thiết kế.
Có nên chế tạo khuôn riêng cho lõi bên trong không?
Như đã lưu ý trước đó, cụm lõi bên trong là một hệ thống chính xác với yêu cầu dung sai ±0,01 mm. Điều đó có ý nghĩa thực tế gì nếu bạn quyết định tự gia công khuôn? Nó có nghĩa là phải mở một khuôn riêng biệt có độ chính xác cao cho một linh kiện xoắn ốc rất nhỏ, sử dụng cơ cấu tháo khuôn bằng cách xoay chuyên dụng, và cũng phải chọn thép khuôn chống ăn mòn. POM giải phóng khí trong quá trình đúc, và các khuôn thông thường dễ bị ăn mòn hơn.
Về chi phí, một bộ khuôn riêng hoàn chỉnh cho ống son môi—bao gồm cả các bộ phận bên ngoài và toàn bộ hệ thống lõi bên trong—thường có giá vài trăm nghìn nhân dân tệ. Con số thực tế phụ thuộc vào số lượng khoang, loại thép làm khuôn và liệu có yêu cầu xử lý bề mặt đặc biệt nào không. Dựa trên kinh nghiệm nội bộ trong ngành tại mộtNhà sản xuất bao bì mỹ phẩmTương tự như chúng tôi, báo giá có thể khác nhau đáng kể giữa các nhà cung cấp, nhưng mức chi phí nằm trong khoảng đó. Đây không phải là một dự án có thể hoàn thành chỉ với vài chục nghìn nhân dân tệ.
Đó là lý do tại sao phương pháp tiếp cận tiêu chuẩn trong ngành là sử dụng trực tiếp hệ thống lõi cơ chế thông thường. Lõi cơ chế tiêu chuẩn có các đường kính hiện có, với 12.1 mm và 12.7 mm là hai loại phổ biến nhất. Chúng phù hợp với các thể tích son đổ đầy khác nhau. Bước ren, khe hở lắp ghép và cảm giác xoay đã được chứng minh trong sản xuất hàng loạt. Không cần tốn nhiều thời gian và chi phí phát triển để tạo lại chúng. Các bộ phận lõi cơ chế đã hoàn thiện có thể được kết hợp với các bộ phận vỏ ngoài của riêng bạn và sử dụng trực tiếp.
Trong hầu hết các trường hợp, khuyến nghị rất đơn giản: nếu phiên bản tiêu chuẩn phù hợp, đừng mở khuôn lõi bên trong tùy chỉnh. Khoản tiết kiệm là đáng kể. Sự khác biệt trên mỗi vỏ son môi có vẻ chỉ vài xu, nhưng khi nhân với số lượng đặt hàng tối thiểu (MOQ)—MOQ thông thường của chúng tôi tại Sambound là 12.000 chiếc—nó sẽ trở thành hàng chục nghìn nhân dân tệ tiết kiệm chi phí thực tế, cộng thêm khoảng một tháng giảm thời gian chờ làm khuôn.
Khi Nào Thì Nên Gia Công Khuôn Tùy Chỉnh Cho Lõi Bên Trong?
Việc tạo khuôn tùy chỉnh không phải là không thể. Vấn đề thực sự là liệu nó có đáng giá hay không. Ba trường hợp sau đây là những trường hợp biện minh cho việc xác định một lõi bên trong tùy chỉnh.
Hành trình nâng đặc biệt.Lõi cơ chế tiêu chuẩn có hành trình nâng cố định được thiết kế dựa trên trọng lượng son đổ đầy tiêu chuẩn. Nếu thỏi son của bạn ngắn hoặc dài hơn đáng kể so với bình thường, và bạn không muốn người dùng xoay hết cỡ mà vẫn còn sản phẩm bị ẩn bên trong, thì bước ren xoắn phải được thay đổi. Bước ren tiêu chuẩn thường nằm trong khoảng 2.5 đến 4.0 mm. Một thiết kế tùy chỉnh có thể được điều chỉnh theo hành trình bạn mong muốn.
Đường kính không tiêu chuẩn.Nếu bạn muốn sản xuất vỏ son môi siêu mỏng hoặc vỏ son môi có biên dạng dẹt, đường kính tiêu chuẩn 12.1/12.7 mm sẽ không phù hợp. Trong trường hợp đó, kích thước lõi bên trong phải được xác định tùy chỉnh.
Cảm giác xoay tùy chỉnh.Cảm giác giảm chấn khi xoay và tiếng "click" xúc giác ở vị trí cuối là những chi tiết quan trọng về trải nghiệm người dùng trong bao bì son môi cao cấp. Những yếu tố này được điều chỉnh thông qua góc rãnh xoắn, độ nhám bề mặt và khe hở lắp ghép. Cảm giác của một cơ chế tiêu chuẩn được thiết kế cho thị trường đại chúng. Nếu mục tiêu là một cảm giác chắc chắn hơn, cao cấp hơn, thì lõi cơ chế phải được điều chỉnh đặc biệt.
Trước khi quyết định gia công lõi bên trong tùy chỉnh, hãy xác nhận ba điều vớiNhà Máy Bao Bì Mỹ Phẩm: chi phí khuôn mẫu ước tính, liệu quy trình có thể duy trì độ chính xác ±0.01 mm một cách đáng tin cậy hay không, và tuổi thọ khuôn dự kiến theo chu kỳ sản xuất. Khó khăn là có thật vì POM có độ co rút khoảng 2% và có thể thay đổi theo lô. Lõi bên trong là một hệ thống đòi hỏi cao với khoản đầu tư lớn, vì vậy nhu cầu cần được đánh giá cẩn thận trước khi tiến hành.
Những Chi Tiết Bản Vẽ Này Gây Ra Nhiều Lỗi Nhất
Trong quá trình đánh giá DFM, những vấn đề tương tự thường xuyên lặp lại.
1. Các phần lẹm (undercuts) mà không có con trượt hoặc chốt nâng.Các chi tiết undercut (hèm) bao gồm móc, tay gài và các đặc điểm lõm bên trong không thể kéo thẳng ra theo hướng mở khuôn sau khi ép phun. Chúng yêu cầu các thanh trượt (slider) hoặc bộ phận nâng (lifter) phải di chuyển trước trong quá trình mở khuôn. Nếu bản vẽ có các chi tiết undercut nhưng không xác định giải pháp tháo khuôn, nhà sản xuất khuôn sẽ phải thêm cơ cấu và chi phí phát sinh, hoặc không thể sản xuất bộ phận đó. Hãy đánh dấu giải pháp trước, hoặc thiết kế lại chi tiết undercut thành lỗ gài.
2. Chuyển đổi độ dày thành trên tỷ lệ 1:1.5.Như đã đề cập ở phần trước, sự khác biệt lớn giữa các tiết diện dày và mỏng gây ra hiện tượng co ngót. Nếu một vỏ lớn đột ngột giảm từ 2,0 mm xuống 0,8 mm, đường chuyển tiếp đó rất có thể sẽ xuất hiện vết co ngót.
3. Góc thoát khuôn dưới 1 độ.Điều này đặc biệt nghiêm trọng ở các bộ phận có khoang sâu. Các khu vực như thành bên trong của nắp và lỗ bên trong của thân ống sẽ xuất hiện hiện tượng trắng do ứng suất hoặc vết kéo trong quá trình đẩy ra nếu góc thoát khuôn không đủ.
4. Vết chốt đẩy trên bề mặt loại A.Dấu vết đẩy là những vết lõm tròn. Nếu chúng xuất hiện trên bề mặt mỹ phẩm dễ nhìn thấy nhất, việc mạ điện hoặc sơn sẽ không thể che giấu được. Vị trí chốt đẩy phải được xác nhận với nhà sản xuất khuôn để chúng nằm ở thành bên trong hoặc bề mặt đáy.
5. Đường phân khuôn cắt ngang khu vực logo.Ngay cả một đường phân khuôn mảnh cũng vẫn là một đường nối. Nếu logo nằm trên đó, ngay cả ba via nhỏ trong quá trình đúc cũng sẽ làm hỏng hình thức của logo.
6. Góc thành bên không đủ trong rãnh xoắn ốc.Điểm này áp dụng cho các lõi bên trong tùy chỉnh. Nếu góc thoát khuôn của rãnh xoắn ốc không đủ, bề mặt rãnh sẽ bị kéo trong quá trình tháo khuôn bằng cách xoay, và thao tác nâng sẽ có cảm giác thô ráp.
Từ khâu lấy mẫu đến sản xuất hàng loạt: Có bao nhiêu bước xác nhận bản vẽ?
Bước đầu tiên là tạo mẫu thử nghiệm. Sử dụng in 3D hoặc gia công CNC để tạo mẫu xác nhận ngoại quan. Điều này không liên quan đến bộ khuôn sản xuất. Mục đích là để kiểm tra xem thiết kế có đúng với hình dạng thực tế hay không, cảm giác cầm nắm có phù hợp không và bảng màu có chính xác không. Đây là giai đoạn có chi phí thấp nhất cho các thay đổi thiết kế.
Tiếp theo là đánh giá DFM khuôn. Sau khi nhà cung cấp bao bì nhận được bản vẽ chính thức của bạn, họ sẽ xem xét từng điểm về góc thoát khuôn, độ dày thành, phần lẹm, đường phân khuôn và các yếu tố khả năng gia công khác. Sau đó, họ đưa ra các nhận xét đánh giá để sửa đổi bản vẽ. Đây là bước tiết kiệm chi phí quan trọng. Nếu bản vẽ thay đổi trước khi khuôn được cắt, chỉ có dữ liệu thay đổi. Nếu thay đổi xảy ra sau khi quá trình gia công khuôn bắt đầu, thép phải được sửa đổi, và điều đó có thể tốn hơn mười lần.
Sau đó là thử nghiệm khuôn T0. Các mẫu đầu tiên từ khuôn được gọi là mẫu T0. Trọng tâm ở đây là độ chính xác về kích thước, độ khớp và các lỗi thẩm mỹ. Thông thường, quá trình này mất hai đến ba vòng—T0, T1 và T2—với khuôn được điều chỉnh sau mỗi vòng.
Bước cuối cùng là phê duyệt mẫu. Khi cả hai bên phê duyệt mẫu thử nghiệm, mẫu sẽ được ký duyệt làm tiêu chuẩn sản xuất hàng loạt. Đây là mẫu vàng (golden sample). Tất cả các đợt sản xuất sau này đều tuân thủ theo tiêu chuẩn này. Trong quá trình sản xuất hàng loạt, việc kiểm tra trong quá trình sản xuất và kiểm tra lấy mẫu vẫn được yêu cầu để duy trì sự ổn định của lô hàng.
Tóm lại: mẫu thử nghiệm dùng để thay đổi thiết kế, DFM (Thiết kế để sản xuất) dùng để thay đổi khả năng sản xuất, đúc thử dùng để tinh chỉnh độ chính xác, và phê duyệt mẫu thiết lập tiêu chuẩn sản xuất. Mỗi bước xác nhận một vấn đề khác nhau, và dự án tiến triển từng giai đoạn một.
Câu hỏi thường gặp
Một lần chỉnh sửa chi tiết bên ngoài mất bao lâu?
Việc cập nhật bản vẽ có thể chỉ mất một hoặc hai ngày. Nhưng nếu dự án đã bước vào giai đoạn làm khuôn, việc sửa đổi bản vẽ đồng nghĩa với việc sửa đổi khuôn. Một thay đổi nhanh chóng có thể mất ba đến năm ngày. Một thay đổi chậm hơn có thể yêu cầu làm lại các chi tiết khuôn và có thể mất từ 10 đến 15 ngày. Các vấn đề nên được giải quyết trong giai đoạn đánh giá DFM bất cứ khi nào có thể.
PP có thể thay thế POM trong lõi bên trong không?
Không khuyến nghị. PP có tỷ lệ co rút khuôn khoảng 1.5% đến 2.5%, và sự biến thiên lớn hơn POM. Điều này gây khó khăn trong việc duy trì độ chính xác ren xoắn ±0.01 mm một cách nhất quán. Trong ngành, POM là vật liệu chủ đạo cho các cụm lõi bên trong.
Nên Gửi Các Định Dạng Tệp Nào Cho Bản Vẽ?
Đối với dữ liệu 3D, hãy sử dụng các định dạng chung như STEP hoặc IGES. Đối với bản vẽ 2D, hãy sử dụng PDF hoặc DWG. Điều quan trọng là bản vẽ 2D phải chỉ định đầy đủ dung sai, độ nhám bề mặt, vật liệu và kích thước lắp ghép quan trọng. Nếu chỉ cung cấp bản dựng hình 3D vànhà cung cấp bao bì mỹ phẩmnếu được yêu cầu báo giá dựa trên cơ sở đó, báo giá sẽ không chính xác.
Phí khuôn thường được thanh toán như thế nào?
Thông lệ ngành là thanh toán theo từng giai đoạn. Một phần được thanh toán dưới dạng tiền đặt cọc khi ký hợp đồng, một phần sau khi thử khuôn T0 đạt yêu cầu, và phần còn lại sau khi mẫu được phê duyệt để sản xuất hàng loạt. Tỷ lệ chính xác khác nhau tùy nhà cung cấp, nhưng yêu cầu thanh toán trước 100% toàn bộ (100%) không nên được chấp nhận.
Trở lại câu hỏi ban đầu: các bản vẽ cần phải hoàn chỉnh đến mức nào?
Nếu góc thoát khuôn đủ, độ dày thành đồng đều, các chi tiết undercut có giải pháp tháo khuôn, và lõi bên trong đã được xác định rõ ràng là tiêu chuẩn hay tùy chỉnh với nhà máy bao bì, thì bản vẽ đã được chuẩn bị ở mức độ phù hợp. Khi những vấn đề này được giải quyết, việc lấy mẫu, thử khuôn và sản xuất hàng loạt sẽ diễn ra suôn sẻ hơn nhiều. Nếu không được giải quyết, mỗi bước sau đó sẽ trở thành một bài học đắt giá—và thay đổi khuôn tốn kém hơn mười lần so với thay đổi bản vẽ.





