
Wenn eine Marke ein Produktdesign einem Verpackungshersteller zur Angebotserstellung vorlegt, ist die Frage, die die meisten Schwierigkeiten bereitet, meist nicht der Preis. Es ist diese: Kann diese äußere Struktur überhaupt im Spritzgussverfahren hergestellt werden?
Viele Marken kreieren Produktdesigns, die großartig aussehen. Die Formen weisen charakteristische Kurven auf und die Details sind reichhaltig. Doch in vielen Fällen wird bei der Gestaltung übersehen, ob das Teil aus einer Spritzgussform entformt werden kann. In unseren mehr als 10 Jahren Erfahrung in der Herstellung vonLippenstifthülsen, Sambound hat festgestellt, dass nur wenige Entwürfe direkt in die Werkzeugherstellung überführt werden können. Dies ist in der Regel nur der Fall, wenn der Designer bereits ein tiefes Verständnis für den Spritzgussprozess besitzt. Die meisten Entwürfe erfordern zunächst Überarbeitungen. Der übliche Ansatz besteht darin, die wesentlichen Designmerkmale zu bewahren und die Struktur zu optimieren, ohne den ursprünglichen Stil zu verlieren. Wenn die Struktur nicht angepasst wird, kann das Teil schlichtweg nicht im Spritzgussverfahren hergestellt werden. Das eigentliche Problem ist nicht die Optik, sondern ob das Teil während des Spritzgusses reibungslos entformt werden kann und ob es ein serientaugliches Werkzeug ermöglicht.
Was ist der Unterschied zwischen Außenteilen und dem Innenmechanismus?
Eine Lippenstifthülse erscheint als ein einziges Produkt, doch aus fertigungstechnischer Sicht besteht sie aus zwei Kernsystemen. Die sichtbare äußere Hülle, die Kappe und der Boden sind die Außenteile. Der interne Mechanismus, der den Lippenstift beim Drehen durch den Benutzer anhebt, ist die Innenkernbaugruppe, bestehend aus Becher, Gabel und Gewindespindel. Diese beiden Systeme haben völlig unterschiedliche Präzisionsanforderungen in der Werkzeugherstellung.
Die Außenteile bestehen aus ABS. Diese Teile ermöglichen ein hohes Maß an Gestaltungsfreiheit. Form, Farbgebung und ob die Oberfläche galvanisiert oder matt ist, liegen weitgehend im Ermessen der Marke. Hier stehen Aussehen und Haptik im Vordergrund, daher sind die Präzisionsanforderungen nicht so streng.
Der Innenmechanismus wird aus POM (Polyoxymethylen) gefertigt. Dies ist ein Präzisionssystem, das eine Drehbewegung mittels einer Spiralnut in eine lineare Hubbewegung umwandelt. Seine Steigungstoleranz muss ±0,01 mm betragen. Das Passungsspiel zwischen dem Becher und der Spirale muss zwischen 0,03 und 0,08 mm liegen. Die Lebensdauer der Drehbewegung (Öffnen/Schließen) muss mehr als 3.000 Zyklen standhalten. Dies ist kein System, das beliebig frei gestaltet werden kann. Es basiert auf einem ausgereiften Standardkomponentensystem. Wenn das Budget es zulässt, kann dennoch ein kundenspezifischer Innenmechanismus nach Ihren eigenen Vorgaben entwickelt werden, was jedoch eine längere Werkzeugbauzeit, höhere Präzisionsanforderungen und einen wesentlich größeren Kostenaufwand bedeutet.
| Vergleichskriterium | Außenteile (Hülle/Kappe/Basis) | Innenkernbaugruppe (Becher + Gabel + Spirale) |
|---|---|---|
| Material | ABS | POM |
| Gestaltungsfreiheit | Hohe Gestaltungsfreiheit, frei designbar | Gering, verwendet typischerweise Standardkomponenten |
| Kritische Präzision | Standard-Spritzgusspräzision | Maßtoleranz von ±0,01 mm |
| Werkzeugkostenbereich | Über US$4,444 bis US$22,222 | Kundenspezifische Werkzeugherstellung typischerweise etwa US$22,222 bis US$74,074 |
Halten Sie diese Trennung klar: Die Außenteile können freier gestaltet werden, aber der Innenkern sollte wann immer möglich Standardkomponenten verwenden. Wenn es nicht geändert werden muss, ändern Sie es nicht.
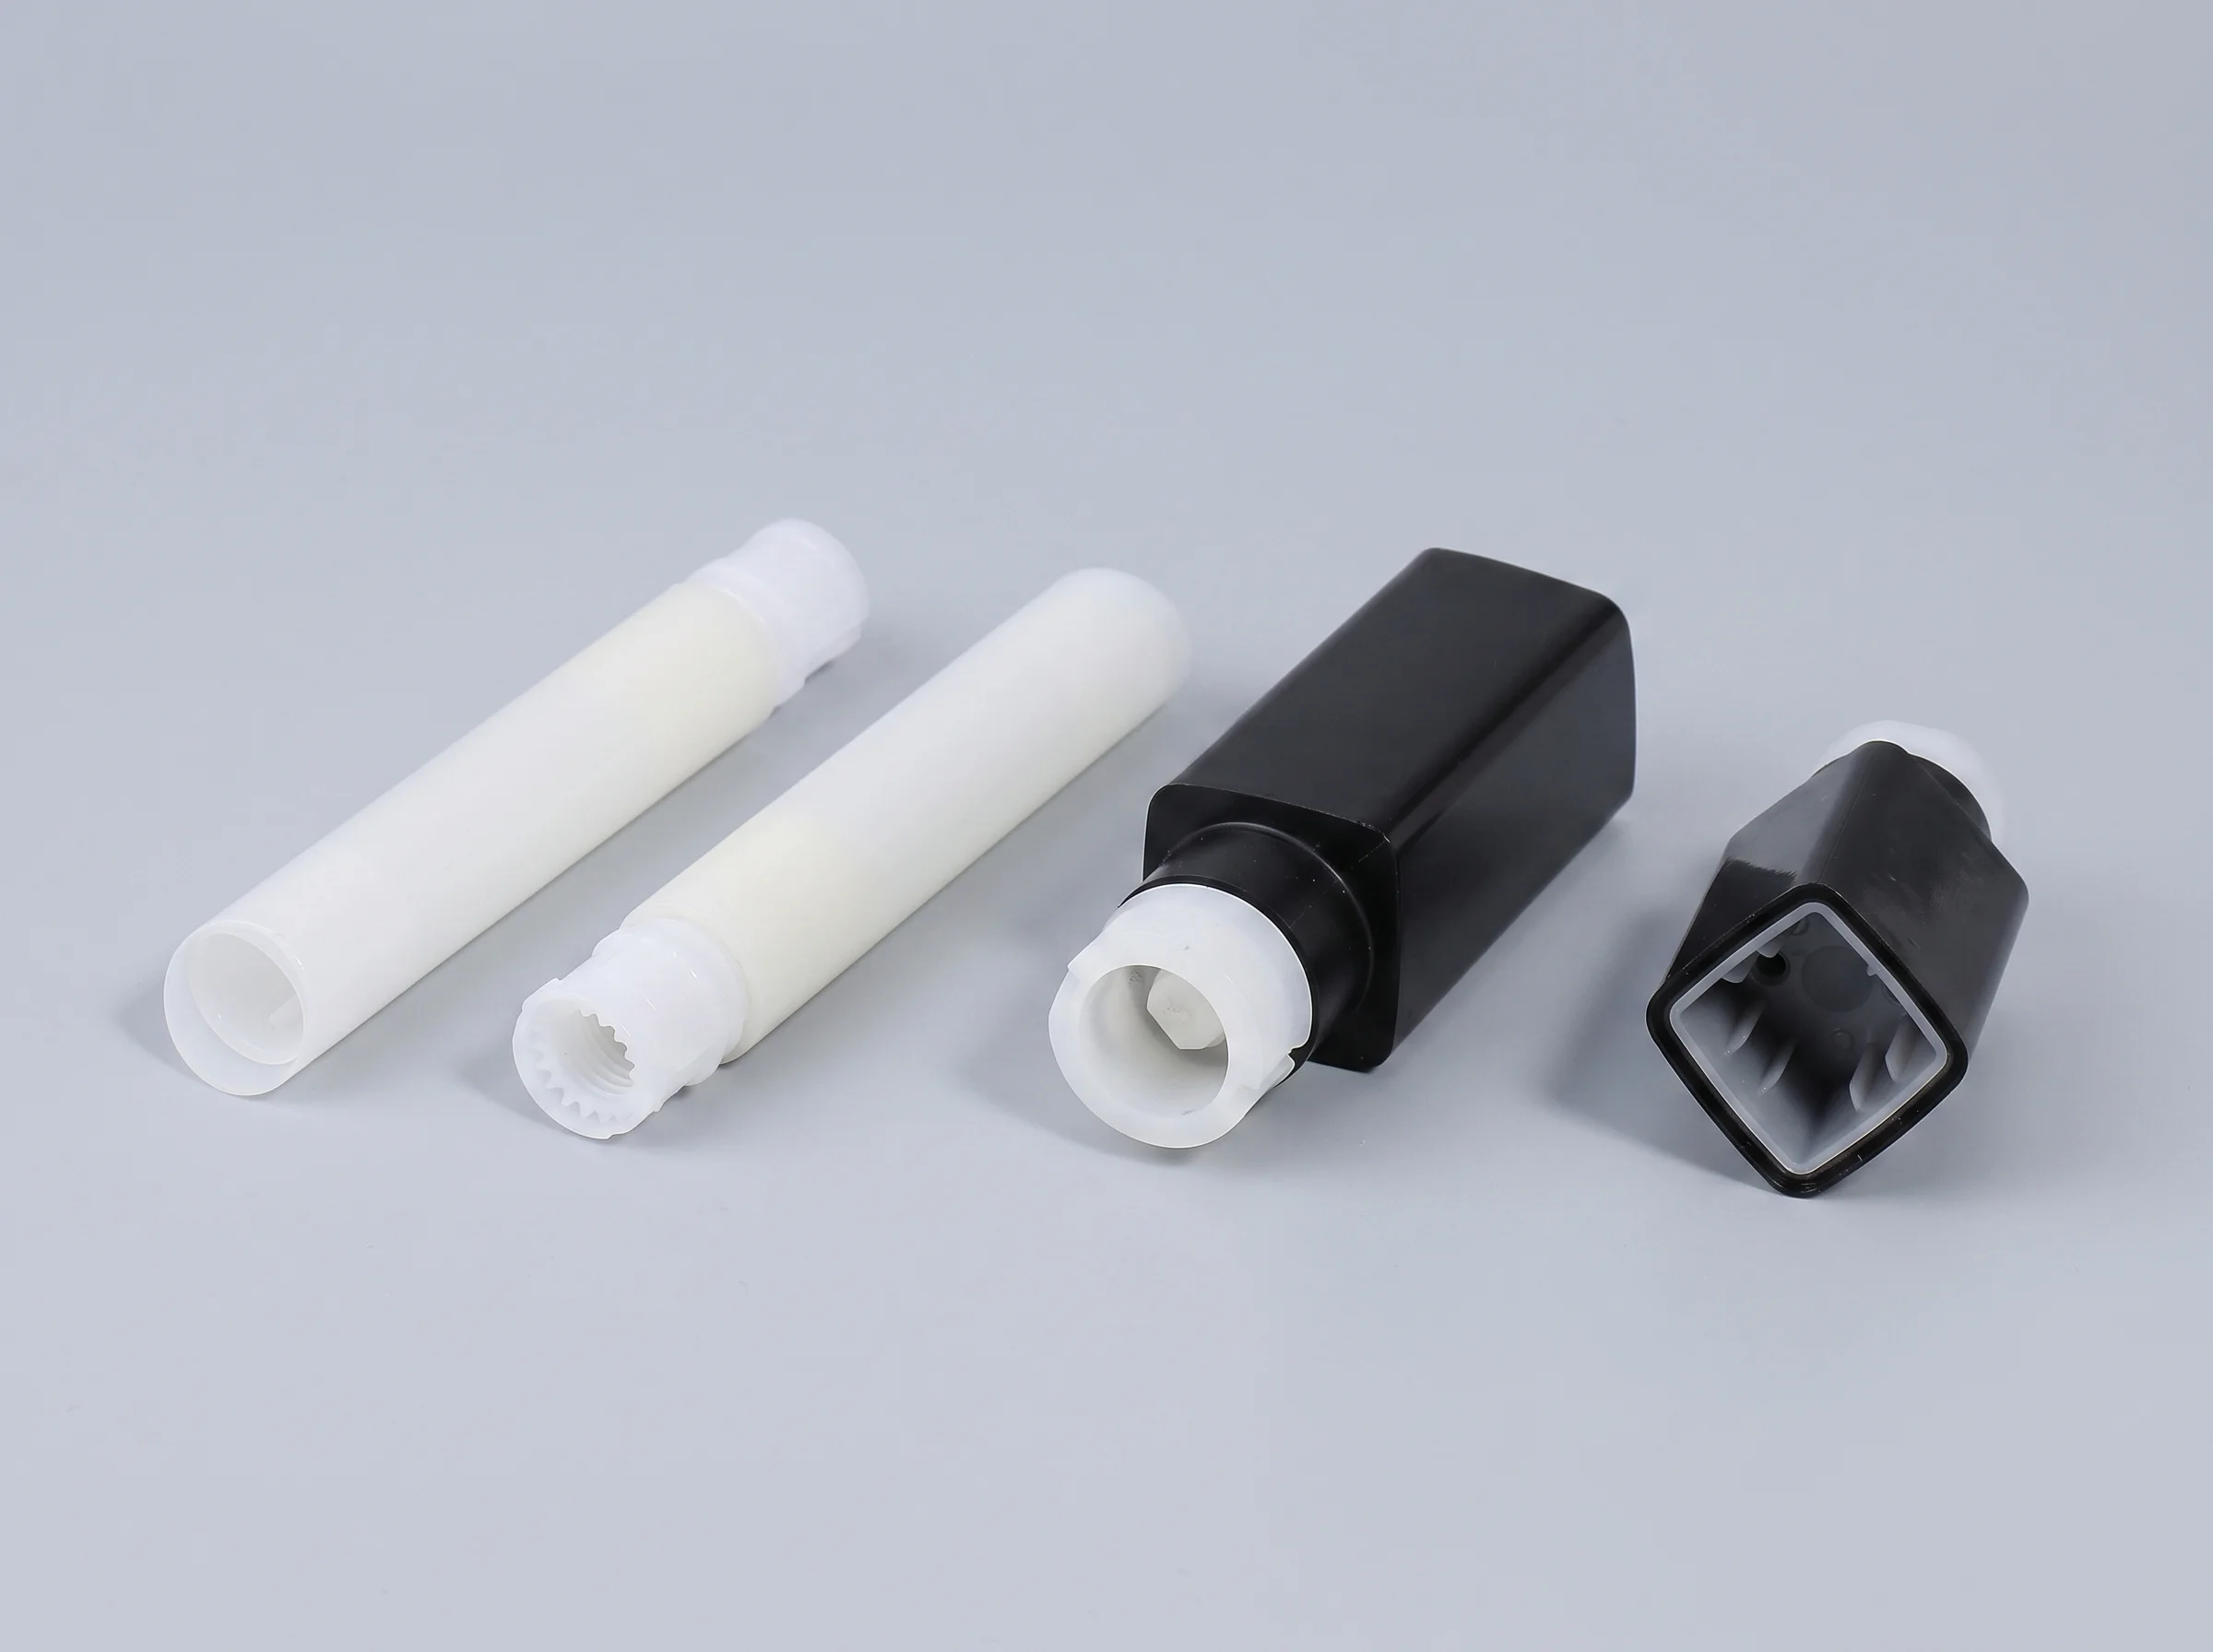
Welche Zeichnungen müssen für Außenteile vorbereitet werden?
Die Außenteile können individualisiert werden, doch Gestaltungsfreiheit bedeutet nicht, dass das Teil beliebig gezeichnet werden kann. Gleichzeitig mit der Gestaltung des Erscheinungsbildes muss die Struktur es weiterhin ermöglichen, das Teil beim Spritzgießen aus der Form zu entnehmen. In der Branche wird dies als DFM – Design for Manufacturability – bezeichnet. Bei der Überprüfung von Kundenzeichnungen geht es im ersten Schritt nicht darum, ob das Teil gut aussieht. Es geht darum, ob diese vier Punkte erfüllt sind.
Entformungsschräge.Ein Spritzgussteil benötigt eine Entformungsschräge entlang der Ausstoßrichtung, damit es aus der Form gedrückt werden kann. Ohne Entformungsschräge würde die Formwand das Teil festhalten. Für glatte Außenflächen beträgt der Ausgangspunkt üblicherweise 1 bis 2 Grad Entformungsschräge. Wenn eine texturierte Oberfläche erforderlich ist, sollte für jede 0,025 mm Texturtiefe ein zusätzlicher Grad Entformungsschräge hinzugefügt werden. Viele Zeichnungen zeigen eine gerade vertikale Wand ohne Entformungsschräge. In diesem Fall kann der Formenbau dies nur durch den Einsatz von Schiebern lösen, wodurch die Kosten sofort steigen.
Gleichmäßige Wandstärke.Eine übliche Wandstärke für Außenteile liegt zwischen 1,2 und 2,0 mm. Der entscheidende Punkt ist die Vermeidung abrupter Wandstärkenänderungen. Das Verhältnis zwischen dicken und dünnen Wänden sollte 1:1,5 nicht überschreiten, und die Übergangsneigung sollte mindestens 1:3 betragen. Wenn sich die Wandstärke zu abrupt ändert, kühlt der dickere Bereich langsamer ab und schrumpft stärker, wodurch eine Einfallstelle auf der Oberfläche entsteht. Dies ist besonders bei galvanisierten Teilen offensichtlich.
Schrumpfungskompensation.Kunststoff schrumpft beim Abkühlen von der Schmelze auf Raumtemperatur, daher muss die Formkavität im Voraus vergrößert werden, um dies auszugleichen. Die Formschrumpfrate von POM beträgt etwa 2%. ABS liegt basierend auf ASTM D955-Tests bei etwa 0,4% bis 0,7%. Die Maße auf Ihrer Zeichnung sind Fertigteilabmessungen. Der Formenbauer skaliert die Kavität basierend auf der Materialschrumpfrate. Das funktioniert nur, wenn die Zeichnung das Material klar spezifiziert. Ohne dies ist der Kompensationswert von Anfang an falsch.
Positionen der Auswerferstifte und Trennlinien.Auswerferstifte drücken das Teil aus der Form und hinterlassen kreisförmige Abdrücke an der Innenwand. Die Trennlinie ist die Nahtstelle, an der die beiden Formhälften aufeinandertreffen. Beide müssen von der Klasse-A-Oberfläche – der sichtbarsten kosmetischen Oberfläche – ferngehalten und an der Unterseite oder an der Innenwand platziert werden, wo sie weniger auffällig sind. Das Logo sollte niemals auf der Trennlinie liegen. Wenn dort Grat entsteht, wird das Teil zu Ausschuss.
Nur wenn diese vier Punkte erfüllt sind, kann die Zeichnung des Außenteils als werkzeugtauglich betrachtet werden. Wenn nicht, muss selbst ein optisch ansprechendes Design noch strukturell optimiert werden. Deshalb ist es besser, das Design von jemandem mit echter Spritzgusserfahrung erstellen zu lassen.
Sollte der Innenkern kundenspezifisch werkzeuggefertigt werden?
Wie bereits erwähnt, ist die Innenkernbaugruppe ein Präzisionssystem mit einer Anforderung von ±0,01 mm. Was bedeutet das in der Praxis, wenn Sie sich entscheiden, die Werkzeuge selbst herzustellen? Es bedeutet, eine separate Hochpräzisionsform für ein sehr kleines Spiralbauteil zu öffnen, einen speziellen Entformungsmechanismus mit Gewindeentformung zu verwenden und zudem korrosionsbeständigen Formenstahl auszuwählen. POM gast während des Formens aus, und gewöhnliche Formen korrodieren leichter.
Hinsichtlich der Kosten liegt ein komplettes kundenspezifisches Formenwerkzeug für eine Lippenstifthülse – einschließlich der Außenteile und des gesamten inneren Kernsystems – typischerweise im Bereich von mehreren Hunderttausend Yuan. Der tatsächliche Betrag hängt von der Anzahl der Kavitäten, dem Formstahl und der Notwendigkeit einer speziellen Oberflächenbehandlung ab. Basierend auf internen Branchenerfahrungen bei einemKosmetikverpackungsherstellerWie bei uns können Angebote je nach Anbieter erheblich variieren, aber das Kostenniveau bewegt sich in diesem Rahmen. Dies ist kein Projekt, das für nur ein paar Zehntausend Yuan realisiert werden kann.
Aus diesem Grund ist der gängige Branchenansatz, direkt ein Standard-Innenmechanismus-System zu verwenden. Standard-Innenmechanismen sind in bestehenden Durchmessern erhältlich, wobei 12,1 mm und 12,7 mm die beiden gängigsten sind. Diese passen zu unterschiedlichen Lippenstift-Füllvolumen. Die Steigung, das Passungsspiel und das Drehgefühl haben sich bereits in der Massenproduktion bewährt. Es ist nicht notwendig, viel Zeit und Entwicklungskosten aufzuwenden, um sie neu zu entwickeln. Ausgereifte Innenmechanismus-Komponenten können mit Ihren eigenen Außenteilen kombiniert und direkt verwendet werden.
In den meisten Fällen ist die Empfehlung einfach: Wenn eine Standardversion funktioniert, sollte kein kundenspezifisches Innenkernwerkzeug erstellt werden. Die Einsparungen sind erheblich. Der Unterschied pro Lippenstifthülse mag nur wenige Cent betragen, aber multipliziert mit der Mindestbestellmenge (unsere reguläre Mindestbestellmenge bei Sambound beträgt 12.000 Stück) summiert sich dies zu echten Kosteneinsparungen von mehreren Zehntausend Yuan, zuzüglich einer um etwa einen Monat kürzeren Werkzeugvorlaufzeit.
Wann ist es sinnvoll, den Innenkern kundenspezifisch zu werkzeugen?
Eine kundenspezifische Werkzeugherstellung ist nicht unmöglich. Die eigentliche Frage ist, ob es sich lohnt. Die folgenden drei Fälle sind diejenigen, die die Definition eines kundenspezifischen Innenkerns rechtfertigen.
Spezialhub.Standard-Innenmechanismen verfügen über einen festen Hubweg, der auf die gängigen Füllgewichte von Lippenstiften abgestimmt ist. Wenn Ihre Lippenstiftmine merklich kürzer oder länger als üblich ist und Sie vermeiden möchten, dass der Benutzer den Stift ganz nach unten dreht, nur um festzustellen, dass noch Produkt im Inneren verborgen ist, muss die Gewindesteigung angepasst werden. Die Standardsteigung liegt in der Regel im Bereich von 2,5 bis 4,0 mm. Eine kundenspezifische Ausführung kann auf den von Ihnen gewünschten Hubweg abgestimmt werden.
Sonderdurchmesser.Wenn Sie eine ultraschlanke Lippenstifthülse oder eine Hülse mit flachem Profil herstellen möchten, passen die Standarddurchmesser von 12,1/12,7 mm nicht. In diesem Fall müssen die Maße des Innenkerns kundenspezifisch definiert werden.
Individuelles Drehgefühl.Das gedämpfte Drehgefühl und das taktile Klicken in der Endposition sind entscheidende Details für die Benutzererfahrung bei hochwertigen Lippenstiftverpackungen. Diese werden gemeinsam durch den Spiralrillenwinkel, die Oberflächenrauheit und das Passungsspiel abgestimmt. Das Gefühl eines Standardmechanismus ist für den Massenmarkt konzipiert. Wenn ein präziseres, hochwertigeres Gefühl angestrebt wird, muss der Innenmechanismus speziell abgestimmt werden.
Bevor Sie sich für die Werkzeugherstellung eines kundenspezifischen Innenkerns entscheiden, klären Sie drei Dinge mit demFabrik für Kosmetikverpackungen: die ungefähren Werkzeugkosten, ob der Prozess zuverlässig eine Präzision von ±0,01 mm einhalten kann und die erwartete Werkzeuglebensdauer in Produktionszyklen. Die Schwierigkeit ist real, da POM eine Schwindung von etwa 2% aufweist und diese je nach Charge variieren kann. Der Innenkern ist ein anspruchsvolles System mit einer erheblichen Investition, daher sollte der Bedarf sorgfältig geprüft werden, bevor man fortfährt.
Diese Konstruktionsdetails verursachen die meisten Fehler
In der DFM-Analyse treten immer wieder dieselben Probleme auf.
1. Hinterschneidungen ohne Schieber oder Heber.Hinterschneidungen umfassen Haken, Schnapparme und vertiefte Innenmerkmale, die nach dem Spritzgießen nicht direkt in Entformungsrichtung herausgezogen werden können. Sie erfordern Schieber oder Lifter, die beim Öffnen der Form zuerst freigegeben werden müssen. Wenn die Zeichnung Hinterschneidungen enthält, aber keine Entformungslösung definiert, fügt der Formenbauer entweder Mechanismen und zusätzliche Kosten hinzu oder kann das Teil überhaupt nicht herstellen. Kennzeichnen Sie die Lösung im Voraus oder gestalten Sie die Hinterschneidung in ein Schnapploch um.
2. Wandstärkenübergänge über 1:1,5.Wie im vorherigen Abschnitt erläutert, führt ein großer Unterschied zwischen dicken und dünnen Wandstärken zu Einfallstellen. Wenn ein großes Gehäuse plötzlich von 2,0 mm auf 0,8 mm abfällt, wird diese Übergangslinie sehr wahrscheinlich Einfallstellen aufweisen.
3. Entformungsschräge unter 1 Grad.Dies ist besonders gravierend bei tiefgezogenen Teilen. Bereiche wie die Innenwand der Kappe und die Innenbohrung des Hülsenkörpers zeigen bei unzureichender Entformungsschräge Spannungsweißbruch oder Schleifspuren während des Auswerfens.
4. Auswerfermarkierungen auf der Sichtfläche.Auswerfermarkierungen sind kreisförmige Vertiefungen. Wenn sie auf der sichtbarsten kosmetischen Oberfläche landen, können Galvanisierung oder Lackierung sie nicht verdecken. Die Positionen der Auswerfer müssen mit dem Formenbauer abgestimmt werden, damit sie an der Innenwand oder der Bodenfläche verbleiben.
5. Eine Trennfuge, die den Logobereich kreuzt.Auch eine feine Trennlinie ist immer noch eine Naht. Wenn das Logo darauf platziert wird, beeinträchtigt selbst leichter Grat während der Formgebung das Erscheinungsbild des Logos.
6. Unzureichender Flankenwinkel in der Spiralnut.Dieser Punkt betrifft kundenspezifische Innenkerne. Ist die Seitenwandentformungsschräge der Spiralnut nicht ausreichend, schleift die Nutoberfläche während der Schraubentformung, und die Hubbewegung fühlt sich rau an.
Vom Muster zur Serienproduktion: Wie viele Schritte zur Zeichnungsfreigabe gibt es?
Der erste Schritt ist ein Prototyp. Verwenden Sie 3D-Druck oder CNC-Bearbeitung, um ein Muster zur Validierung des Erscheinungsbildes zu erstellen. Dies beinhaltet keine Serienwerkzeuge. Der Zweck ist es zu überprüfen, ob das Design in realer Form stimmig ist, ob die Haptik überzeugt und ob das Farbschema korrekt ist. Dies ist die kostengünstigste Phase für Designänderungen.
Als Nächstes folgt die DFM-Überprüfung des Formenbaus. Nachdem der Verpackungslieferant Ihre formellen Zeichnungen erhalten hat, prüft er Entformungsschrägen, Wandstärken, Hinterschneidungen, Trennfugen und andere fertigungstechnische Aspekte Punkt für Punkt. Anschließend werden Überprüfungskommentare zur Zeichnungsüberarbeitung erstellt. Dies ist der entscheidende kostensparende Schritt. Wenn sich Zeichnungen ändern, bevor die Form gefertigt wird, ändern sich nur die Daten. Erfolgen Änderungen nach Beginn des Werkzeugbaus, muss der Stahl modifiziert werden, was mehr als das Zehnfache kosten kann.
Danach folgt die T0-Werkzeugerprobung. Die ersten Muster aus dem Werkzeug werden als T0-Muster bezeichnet. Der Fokus liegt hier auf Maßhaltigkeit, Passgenauigkeit und optischen Mängeln. Normalerweise sind hierfür zwei bis drei Durchläufe – T0, T1 und T2 – erforderlich, wobei das Werkzeug nach jedem Durchlauf angepasst wird.
Der letzte Schritt ist die Musterfreigabe. Sobald beide Seiten das Erstmuster genehmigt haben, wird es als Standard für die Serienproduktion freigegeben. Dies ist das Goldene Muster. Alle späteren Produktionsläufe richten sich nach diesem Maßstab. Während der Serienproduktion sind weiterhin In-Prozess-Kontrollen und Stichprobenprüfungen erforderlich, um die Chargenstabilität zu gewährleisten.
Kurz gesagt: Prototypen dienen Designänderungen, DFM dient Änderungen der Herstellbarkeit, die Werkzeugerprobung dient der Feinabstimmung, und die Musterfreigabe legt den Produktionsstandard fest. Jeder Schritt bestätigt einen anderen Aspekt, und das Projekt schreitet Stufe für Stufe voran.
Häufig gestellte Fragen
Wie lange dauert eine Überarbeitung eines Außenteils?
Die Aktualisierung der Zeichnung selbst kann nur ein oder zwei Tage in Anspruch nehmen. Wenn das Projekt jedoch bereits in die Werkzeugbauphase eingetreten ist, bedeutet eine Zeichnungsrevision eine Formenrevision. Eine schnelle Änderung kann drei bis fünf Tage dauern. Eine langsamere Änderung kann die Neuanfertigung von Formeinsätzen erfordern und 10 bis 15 Tage in Anspruch nehmen. Probleme sollten nach Möglichkeit bereits in der DFM-Prüfphase gelöst werden.
Kann PP POM im Innenkern ersetzen?
Nicht empfohlen. PP hat eine Formschrumpfrate von etwa 1,5% bis 2,5%, und die Variation ist größer als bei POM. Das macht es schwierig, eine Spiralpräzision von ±0,01 mm konstant einzuhalten. In der Branche ist POM das gängige Material für Innenkernbaugruppen.
Welche Dateiformate sollten für Zeichnungen eingereicht werden?
Für 3D-Daten verwenden Sie gängige Formate wie STEP oder IGES. Für 2D-Zeichnungen verwenden Sie PDF oder DWG. Entscheidend ist, dass die 2D-Zeichnung Toleranzen, Oberflächenrauheit, Material und kritische Passmaße vollständig spezifizieren muss. Wenn nur ein 3D-Rendering bereitgestellt wird und dieLieferant für KosmetikverpackungenWird auf dieser Grundlage ein Angebot erstellt, wird es nicht präzise sein.
Wie werden die Werkzeugkosten üblicherweise bezahlt?
Der Branchenstandard ist eine meilensteinbasierte Zahlung. Ein Teil wird als Anzahlung bei Vertragsunterzeichnung fällig, ein weiterer Teil nach erfolgreicher T0-Musterung und der Restbetrag nach Musterfreigabe für die Serienproduktion. Das genaue Verhältnis variiert je nach Lieferant, aber eine Forderung nach 100% Vorauszahlung sollte nicht akzeptiert werden.
Zurück zur ursprünglichen Frage: Wie vollständig müssen die Zeichnungen sein?
Wenn der Entformungswinkel ausreichend ist, die Wandstärke gleichmäßig ist, Hinterschneidungen eine Entformungslösung aufweisen und der Innenkern mit dem Verpackungshersteller klar als Standard oder kundenspezifisch definiert wurde, dann sind die Zeichnungen auf dem richtigen Niveau vorbereitet. Sobald diese Punkte geklärt sind, verlaufen Bemusterung, Werkzeugerprobung und Massenproduktion wesentlich reibungsloser. Werden sie nicht geklärt, wird jeder spätere Schritt zu einer teuren Lektion – und Werkzeugänderungen kosten mehr als zehnmal so viel wie Zeichnungsänderungen.





