
Quando un marchio presenta un design di prodotto a una fabbrica di imballaggi per un preventivo, la domanda che di solito causa più problemi non è il prezzo. È questa: questa struttura esterna può effettivamente essere stampata?
Molti marchi creano design di prodotto esteticamente accattivanti. Le forme presentano curve distintive e i dettagli sono ricchi. Tuttavia, in molti casi, il design trascura la possibilità che il componente possa essere sformato da uno stampo a iniezione. Nei nostri oltre 10 anni di produzioneTubetti per Rossetto, Sambound ha riscontrato che solo un numero limitato di disegni può passare direttamente alla fase di attrezzaggio. Ciò accade di solito solo quando il progettista ha già una profonda comprensione dello stampaggio a iniezione. La maggior parte dei disegni richiede prima delle revisioni. L'approccio usuale è quello di preservare le caratteristiche chiave del design, quindi ottimizzare la struttura senza perdere lo stile originale. Se la struttura non viene adattata, semplicemente non può essere realizzata tramite stampaggio a iniezione. Il vero problema non è l'aspetto. È se il pezzo può essere sformato senza problemi durante lo stampaggio a iniezione e se può supportare uno stampo pronto per la produzione.
Qual è la differenza tra i componenti esterni e il meccanismo interno?
Un tubo per rossetto sembra un unico prodotto, ma dal punto di vista dell'attrezzatura di stampaggio presenta due sistemi principali. Il guscio esterno visibile, il tappo e la base sono le parti esterne. Il meccanismo interno che solleva il rossetto quando l'utente lo ruota è l'assemblaggio del nucleo interno, composto da coppa, forcella e vite a spirale. Questi due sistemi hanno requisiti di precisione completamente diversi nello stampaggio.
Le parti esterne sono realizzate in ABS. Queste parti consentono un elevato grado di libertà di design. Forma, schema colori e se la superficie è galvanizzata o opaca dipendono in gran parte dal brand. Le priorità qui sono l'aspetto e la sensazione al tatto, quindi il requisito di precisione non è così rigoroso.
Il meccanismo interno è realizzato in POM (poliossimetilene). Si tratta di un sistema di precisione che converte il movimento rotatorio in sollevamento lineare tramite una scanalatura a spirale. La sua tolleranza del passo deve essere mantenuta a ±0,01 mm. Il gioco di accoppiamento tra la coppa e la spirale deve rimanere entro 0,03 e 0,08 mm. La vita utile di rotazione in apertura e chiusura deve superare i 3.000 cicli. Questo non è un sistema che può essere progettato liberamente a piacimento. Si basa su un sistema di componenti standard consolidato. Se il budget lo consente, è comunque possibile sviluppare un meccanismo interno personalizzato secondo le vostre specifiche, ma ciò comporta tempi di attrezzaggio più lunghi, requisiti di precisione più elevati e un impegno di costo significativamente maggiore.
| Voce di Confronto | Parti Esterne (Guscio/Tappo/Base) | Assemblaggio del Nucleo Interno (Coppa + Forcella + Spirale) |
|---|---|---|
| Materiale | ABS | POM |
| Libertà di Progettazione | Elevata, con possibilità di design libero | Basso, utilizza tipicamente componenti standard |
| Precisione Critica | Precisione standard dello stampaggio a iniezione | Tolleranza di ±0,01 mm |
| Fascia di Costo degli Stampi | Circa US$4,444 a US$22,222 | La realizzazione di stampi personalizzati costa tipicamente circa US$22.222 a US$74.074 |
Mantenere chiara questa distinzione: i componenti esterni possono essere progettati con maggiore libertà, ma il nucleo interno dovrebbe utilizzare componenti standard ogni volta che sia possibile. Se non è necessario modificarlo, non modificatelo.
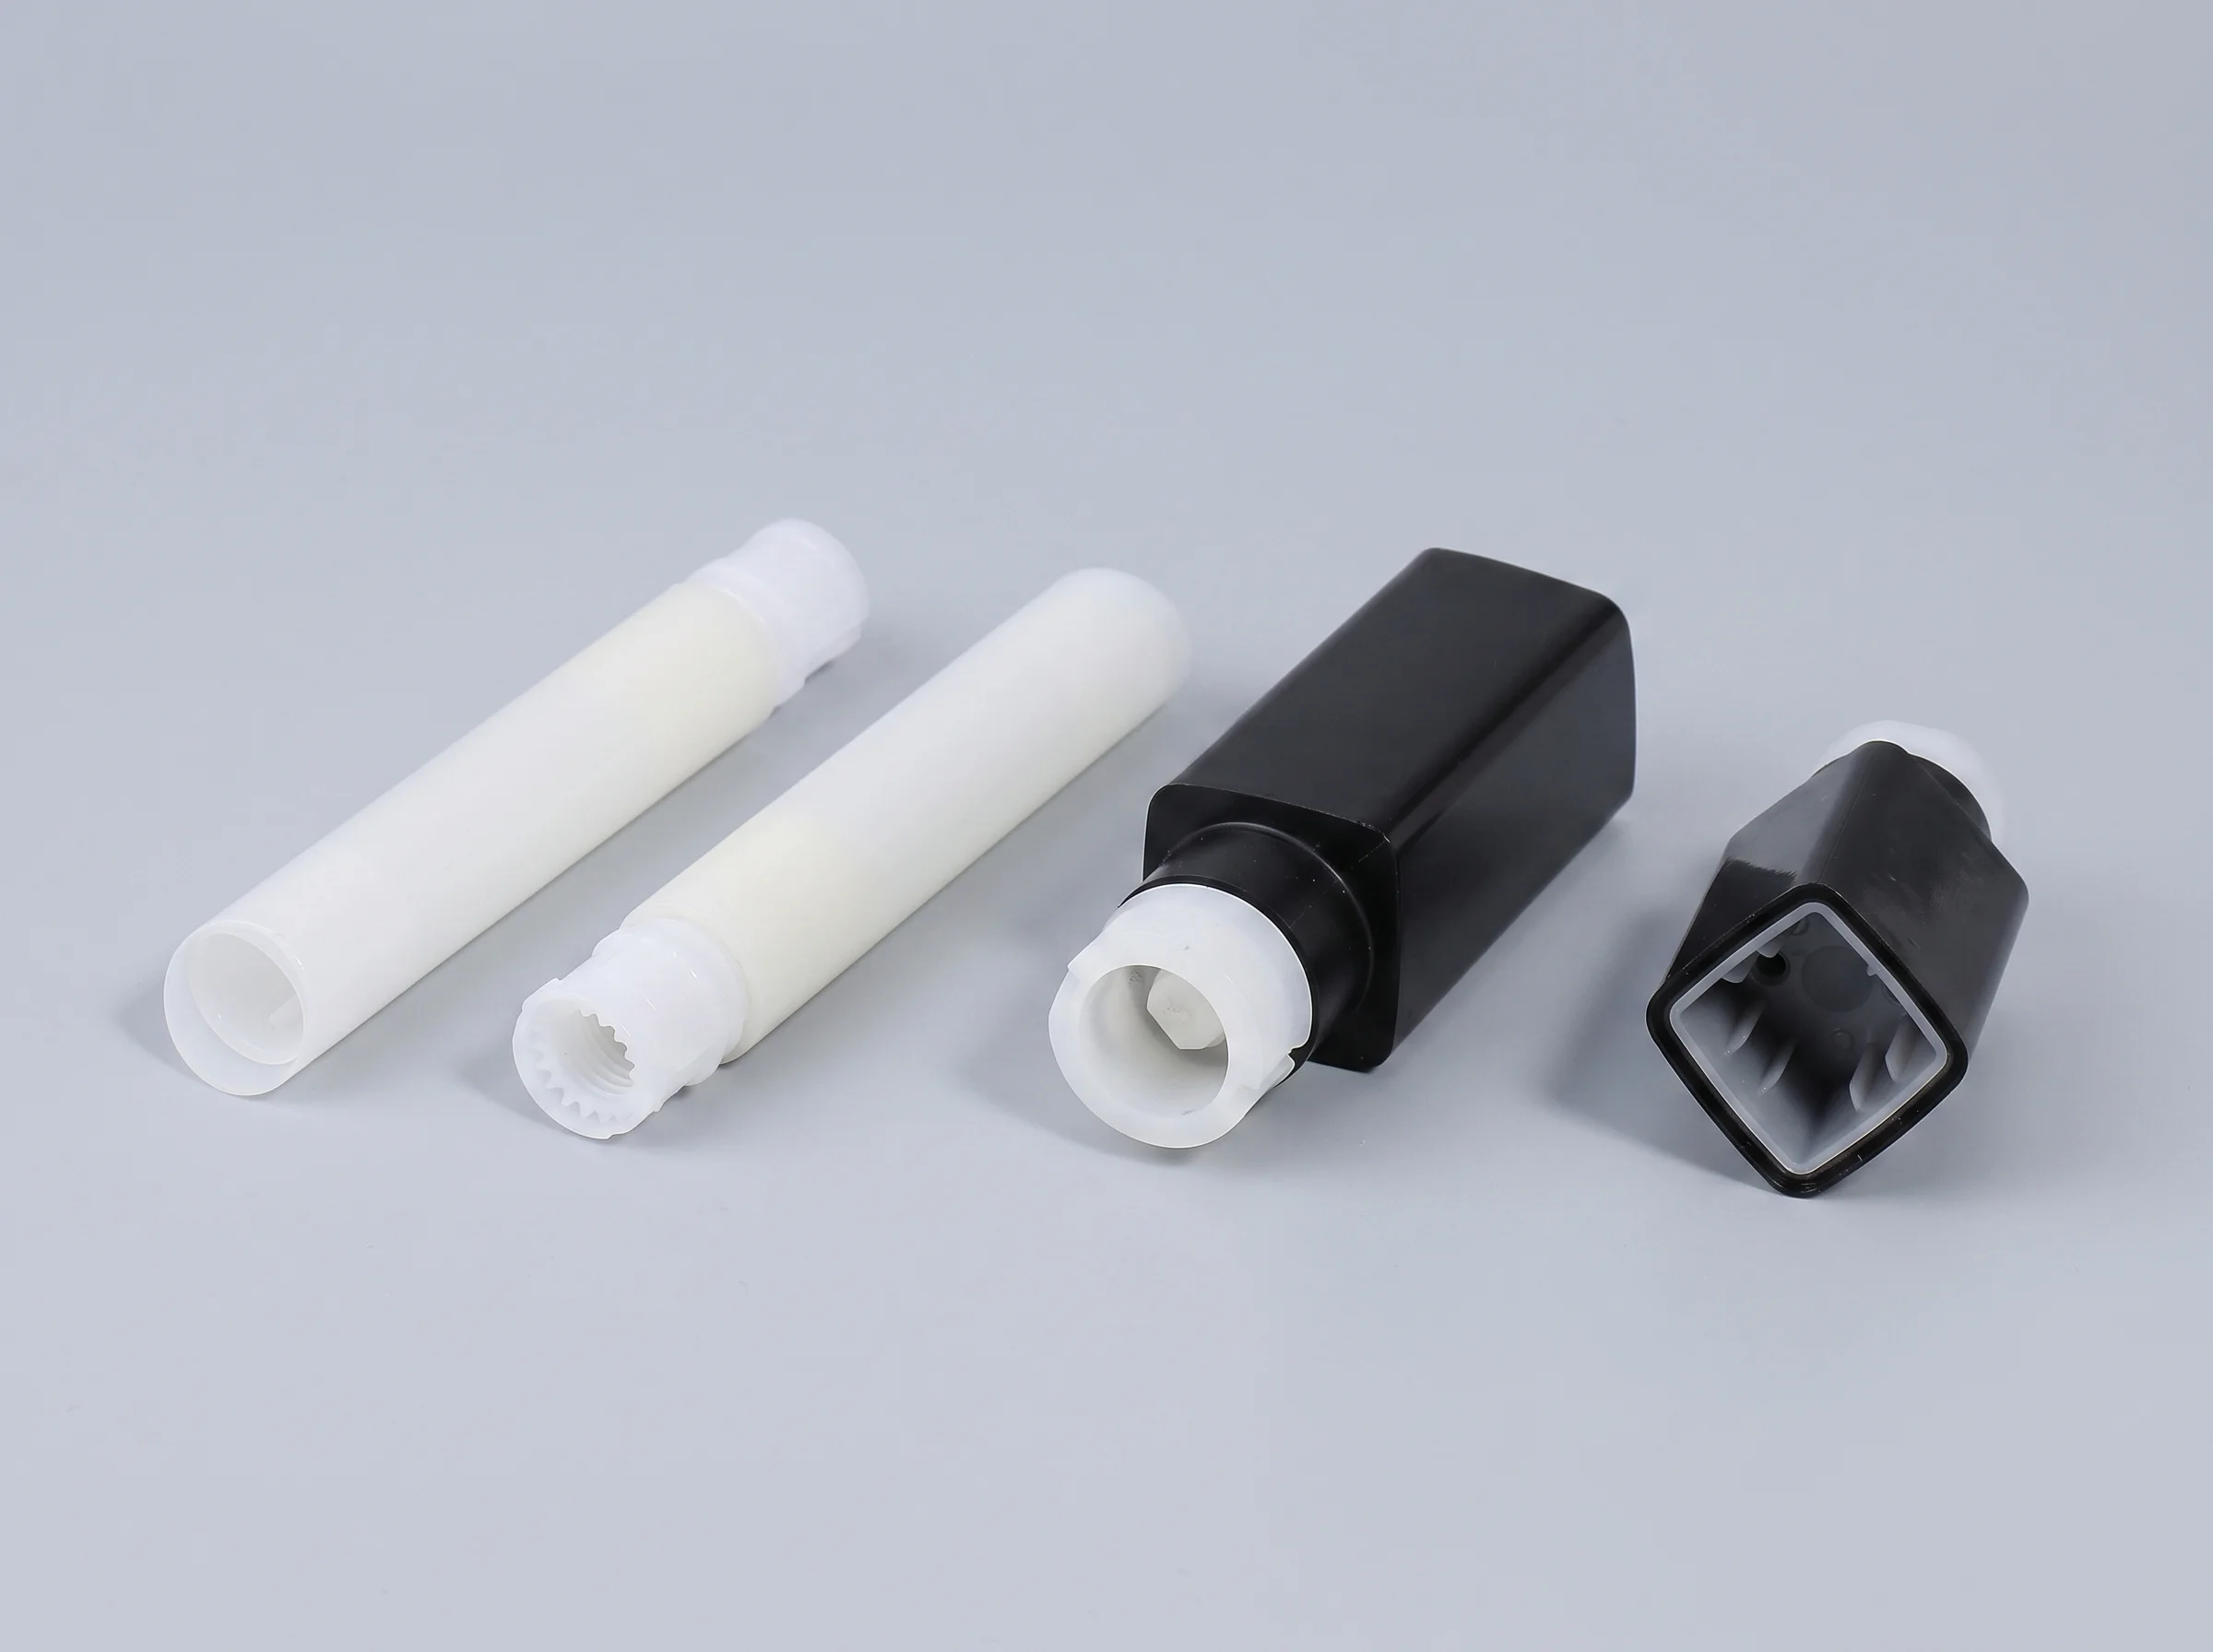
Quali disegni devono essere preparati per i componenti esterni?
Le parti esterne possono essere personalizzate, ma la libertà di progettazione non significa che la parte possa essere disegnata arbitrariamente. Contemporaneamente alla progettazione dell'aspetto, la struttura deve comunque consentire lo sformo della parte dallo stampo durante lo stampaggio a iniezione. Nel settore, questo è chiamato DFM—design for manufacturability (progettazione per la producibilità). Quando si esaminano i disegni del cliente, la prima verifica non riguarda l'estetica della parte, ma se questi quattro punti sono conformi.
Angolo di sformo.Un pezzo stampato a iniezione necessita di una conicità (sformo) lungo la direzione di estrazione per poter essere espulso dallo stampo. Senza sformo, la parete della cavità aderirà al pezzo. Per superfici esterne lisce, il punto di partenza è solitamente 1 o 2 gradi di sformo. Se è richiesta una superficie testurizzata, aggiungere 1 grado di sformo in più per ogni 0,025 mm di profondità della texture. Molti disegni utilizzano una parete verticale diritta senza sformo. A quel punto, l'officina di stampaggio può risolvere il problema solo forzando l'inserimento di cursori, e il costo aumenta immediatamente.
Spessore uniforme della parete.Lo spessore normale della parete per le parti esterne varia da 1,2 a 2,0 mm. Il punto chiave è evitare bruschi cambiamenti di spessore. Il rapporto tra pareti spesse e sottili non dovrebbe superare 1:1,5 e la pendenza di transizione dovrebbe essere almeno 1:3. Se lo spessore della parete cambia troppo bruscamente, la sezione più spessa si raffredda più lentamente e si ritira di più, lasciando un segno di ritiro sulla superficie. Questo è particolarmente evidente sulle parti galvanizzate.
Compensazione del ritiro.La plastica si ritira raffreddandosi dal fuso alla temperatura ambiente, quindi la cavità dello stampo deve essere ingrandita in anticipo per compensare. Il tasso di ritiro dello stampo del POM è di circa il 2%. Quello dell'ABS è di circa lo 0,4% - 0,7% in base ai test ASTM D955. Le dimensioni sul vostro disegno sono le dimensioni del pezzo finito. Lo stampista scalerà la cavità in base al tasso di ritiro del materiale. Ciò funziona solo se il disegno specifica chiaramente il materiale. Senza tale indicazione, il valore di compensazione sarà errato fin dall'inizio.
Posizioni dei perni estrattori e linee di giunzione.I perni di estrazione spingono il pezzo fuori dallo stampo e lasciano segni circolari sulla parete interna. La linea di giunzione è la fessura dove si incontrano le due metà dello stampo. Entrambi devono rimanere lontani dalla superficie di Classe A – la superficie estetica più visibile – e devono essere posizionati sul fondo o sulla parete interna dove sono meno evidenti. Il logo non dovrebbe mai trovarsi sulla linea di giunzione. Se si forma bava in quel punto, il pezzo diventa scarto.
Solo quando questi quattro punti sono conformi, il disegno del componente esterno può essere considerato stampabile. Se non lo sono, anche un design esteticamente valido deve comunque essere ottimizzato strutturalmente. Ecco perché è meglio affidare il design a qualcuno con una reale esperienza nello stampaggio a iniezione.
Il meccanismo interno dovrebbe essere realizzato su misura?
Come accennato in precedenza, l'assemblaggio del nucleo interno è un sistema di precisione con un requisito di ±0,01 mm. Cosa significa in termini pratici se decidi di realizzarlo in proprio? Significa aprire uno stampo separato ad alta precisione per un componente a spirale molto piccolo, utilizzando un meccanismo di sformatura a svitamento dedicato e selezionando anche acciaio per stampi resistente alla corrosione. Il POM rilascia gas durante lo stampaggio e gli stampi ordinari sono più facili da corrodere.
In termini di costi, un set completo di stampi privati per un tubetto di rossetto — inclusi sia i componenti esterni che il sistema completo del nucleo interno — rientra tipicamente nella fascia di diverse centinaia di migliaia di yuan. La cifra esatta dipende dal numero di cavità, dall'acciaio dello stampo e dalla necessità di trattamenti superficiali speciali. Basandosi sull'esperienza interna del settore presso unProduttore di Packaging CosmeticoCome nel nostro caso, i preventivi possono variare significativamente tra i fornitori, ma il livello di costo rientra in quel range. Questo non è un progetto che può essere completato per poche decine di migliaia di yuan.
Ecco perché l'approccio standard del settore è quello di utilizzare direttamente un sistema di meccanismo interno regolare. I meccanismi interni standard sono disponibili in diametri esistenti, con 12,1 mm e 12,7 mm che sono i due più comuni. Questi corrispondono a diversi volumi di riempimento del rossetto. Il passo, il gioco di accoppiamento e la sensazione di rotazione sono già stati collaudati nella produzione di massa. Non è necessario dedicare tempo e costi di sviluppo significativi per ricrearli. I componenti interni collaudati possono essere abbinati alle vostre parti esterne e utilizzati direttamente.
Nella maggior parte dei casi, la raccomandazione è semplice: se una versione standard funziona, non avviare la produzione di uno stampo per anima interna personalizzata. I risparmi sono considerevoli. La differenza per astuccio di rossetto potrebbe sembrare di pochi centesimi, ma se moltiplicata per il MOQ — il nostro MOQ standard presso Sambound è di 12.000 pezzi — si traduce in decine di migliaia di yuan di risparmi sui costi reali, oltre a circa un mese in meno nei tempi di consegna degli stampi.
Quando conviene realizzare un'attrezzatura personalizzata per l'anima interna?
La realizzazione di stampi personalizzati non è impossibile. La vera domanda è se ne valga la pena. I seguenti tre casi sono quelli che giustificano la definizione di un nucleo interno personalizzato.
Corsa di estrazione speciale.I meccanismi interni standard hanno una corsa di estrazione fissa, progettata in base ai pesi di riempimento standard del rossetto. Se lo stick del vostro rossetto è sensibilmente più corto o più lungo del normale, e non volete che l'utente debba ruotare completamente verso il basso solo per scoprire che il prodotto è ancora nascosto all'interno, allora il passo della spirale deve essere modificato. Il passo standard è generalmente nell'intervallo 2,5 - 4,0 mm. Un design personalizzato può essere regolato sulla corsa desiderata.
Diametro non standard.Se si desidera realizzare un astuccio per rossetto ultra-sottile o un astuccio a profilo piatto, i diametri standard di 12,1/12,7 mm non saranno compatibili. In tal caso, le dimensioni dell'anima interna devono essere definite su misura.
Sensazione di torsione personalizzata.La sensazione di smorzamento durante la rotazione e il click tattile nella posizione finale sono dettagli chiave dell'esperienza utente nel packaging di rossetti di alta gamma. Questi sono regolati attraverso l'angolo della scanalatura a spirale, la rugosità superficiale e il gioco di accoppiamento. La sensazione di un meccanismo standard è progettata per l'uso nel mercato di massa. Se l'obiettivo è una sensazione più precisa e premium, il meccanismo interno deve essere tarato specificamente.
Prima di decidere di realizzare uno stampo per un nucleo interno personalizzato, conferma tre aspetti con il/laFabbrica di Imballaggi Cosmetici: il costo approssimativo dell'attrezzatura, se il processo può mantenere in modo affidabile una precisione di ±0,01 mm e la vita utile prevista dello stampo in cicli di produzione. La difficoltà è reale perché il POM ha un ritiro di circa 2% e può variare in base al lotto. L'anima interna è un sistema esigente con un investimento significativo, quindi la necessità dovrebbe essere valutata attentamente prima di procedere.
Questi Dettagli di Progettazione Causano la Maggior Parte dei Difetti
Nella revisione DFM, gli stessi problemi si presentano ripetutamente.
1. Sottosquadri senza carrelli o estrattori a cuneo.I sottosquadri includono ganci, bracci a scatto e caratteristiche interne incassate che non possono essere estratte direttamente lungo la direzione di apertura dello stampo dopo lo stampaggio a iniezione. Richiedono cursori o estrattori per liberarsi per primi durante l'apertura dello stampo. Se il disegno include sottosquadri ma non definisce una soluzione di sformatura, lo stampista aggiunge meccanismi e costi aggiuntivi oppure non può realizzare il pezzo. Indicare la soluzione in anticipo o riprogettare il sottosquadro in un foro a scatto.
2. Transizioni di spessore della parete superiori a 1:1,5.Come illustrato nella sezione precedente, una notevole differenza tra sezioni spesse e sottili provoca ritiri. Se un contenitore di grandi dimensioni si riduce improvvisamente da 2,0 mm a 0,8 mm, è molto probabile che la linea di transizione presenti segni di ritiro.
3. Angolo di sformo inferiore a 1 grado.Questo è particolarmente grave nelle parti con cavità profonde. Aree come la parete interna del tappo e il foro interno del corpo del tubo mostreranno sbiancamento da stress o segni di trascinamento durante l'estrazione se lo sformo è insufficiente.
4. Segni degli estrattori sulla superficie di Classe A.I segni degli estrattori sono rientranze circolari. Se si trovano sulla superficie estetica più visibile, la galvanizzazione o la verniciatura non li nasconderanno. Le posizioni degli estrattori devono essere confermate con lo stampista in modo che rimangano sulla parete interna o sulla superficie inferiore.
5. Una linea di giunzione che attraversa l'area del logo.Anche una linea di giunzione sottile è comunque una fessura. Se il logo si trova su di essa, anche una leggera bava durante lo stampaggio rovinerà l'aspetto del logo.
6. Angolo insufficiente della parete laterale nella scanalatura a spirale.Questo punto si applica alle anime interne personalizzate. Se lo sformo della parete laterale della scanalatura a spirale non è adeguato, la superficie della scanalatura si trascinerà durante la sformatura a svitamento e l'azione di sollevamento risulterà ruvida.
Dal Campionamento alla Produzione di Massa: Quante Fasi di Conferma del Disegno Sono Previste?
Il primo passo è un prototipo. Si utilizza la stampa 3D o la lavorazione CNC per realizzare un campione di validazione estetica. Questo non implica l'uso di attrezzature di produzione. Lo scopo è verificare se il design appare corretto nella sua forma reale, se la sensazione al tatto è adeguata e se la combinazione di colori è giusta. Questa è la fase meno costosa per le modifiche di design.
Segue la revisione DFM dello stampo. Dopo che il produttore di packaging riceve i vostri disegni tecnici definitivi, esamina uno per uno l'angolo di sformo, lo spessore delle pareti, i sottosquadri, le linee di giunzione e altri aspetti di fattibilità dello stampo. Quindi emette commenti di revisione per la modifica del disegno. Questa è la fase chiave per il risparmio sui costi. Se i disegni cambiano prima che lo stampo venga realizzato, cambiano solo i dati. Se i cambiamenti avvengono dopo l'inizio della lavorazione dello stampo, l'acciaio deve essere modificato, e questo può costare più di dieci volte tanto.
Segue la prova stampo T0. I primi campioni ottenuti dallo stampo sono chiamati campioni T0. L'attenzione qui è sulla precisione dimensionale, sull'accoppiamento e sui difetti estetici. Normalmente ciò richiede due o tre cicli—T0, T1 e T2—con lo stampo regolato dopo ogni ciclo.
L'ultima fase è l'approvazione del campione. Una volta che entrambe le parti approvano il campione di prova, questo viene convalidato come standard per la produzione di massa. Questo è il campione d'oro. Tutti i lotti di produzione successivi seguiranno questo punto di riferimento. Durante la produzione di massa, sono comunque necessari controlli in-process e a campione per mantenere la stabilità del lotto.
In sintesi: i prototipi servono per le modifiche di design, il DFM per le modifiche di producibilità, lo stampaggio di prova per la messa a punto di precisione e l'approvazione del campione stabilisce lo standard di produzione. Ogni fase conferma un problema diverso e il progetto avanza uno stadio alla volta.
Domande Frequenti
Quanto tempo richiede una revisione di una parte esterna?
L'aggiornamento del disegno in sé potrebbe richiedere solo uno o due giorni. Ma se il progetto è già entrato nella fase di attrezzaggio, una revisione del disegno significa una revisione dello stampo. Una modifica rapida può richiedere da tre a cinque giorni. Una più lenta potrebbe richiedere il rifacimento degli inserti e può richiedere da 10 a 15 giorni. I problemi dovrebbero essere risolti durante la fase di revisione DFM (Design for Manufacturability) ogni volta che è possibile.
Il PP può sostituire il POM nel nucleo interno?
Sconsigliato. Il PP ha un tasso di ritiro in fase di stampaggio di circa 1.5% a 2.5%, e la variazione è maggiore rispetto al POM. Ciò rende difficile mantenere una precisione della spirale di ±0,01 mm in modo costante. Nel settore, il POM è il materiale più diffuso per i componenti interni del meccanismo.
Quali formati di file devono essere inviati per i disegni?
Per i dati 3D, utilizzare formati generici come STEP o IGES. Per i disegni 2D, utilizzare PDF o DWG. La chiave è che il disegno 2D deve specificare completamente tolleranze, rugosità superficiale, materiale e dimensioni critiche di accoppiamento. Se viene fornito solo un rendering 3D e ilfornitore di packaging cosmeticose viene richiesto un preventivo basandosi su ciò, la quotazione non sarà accurata.
Come viene solitamente pagato il costo degli stampi?
La norma di settore prevede il pagamento basato su milestone. Una parte viene versata come acconto alla firma del contratto, una parte dopo il superamento della prova stampo T0 e il saldo dopo l'approvazione del campione per la produzione di massa. Il rapporto esatto varia in base al fornitore, ma una richiesta di pagamento anticipato del 100% non dovrebbe essere accettata.
Tornando alla domanda originale: quanto devono essere completi i disegni?
Se l'angolo di sformo è sufficiente, lo spessore della parete è uniforme, i sottosquadri hanno una soluzione di sformo e l'anima interna è stata chiaramente definita come standard o personalizzata con il produttore di imballaggi, allora i disegni sono preparati al livello corretto. Una volta risolti questi problemi, la campionatura, le prove stampo e la produzione di massa procederanno molto più agevolmente. Se non vengono risolti, ogni fase successiva diventa una lezione costosa — e le modifiche allo stampo costano più di dieci volte rispetto alle modifiche ai disegni.





