
Ketika sebuah merek membawa desain produk ke pabrik kemasan untuk penawaran harga, pertanyaan yang paling sering menimbulkan masalah biasanya bukan harga. Melainkan pertanyaan ini: bisakah struktur eksterior ini benar-benar dicetak?
Banyak merek menciptakan desain produk yang terlihat hebat. Bentuknya memiliki lekukan khas, dan detailnya kaya. Namun dalam banyak kasus, desain tersebut mengabaikan apakah bagian tersebut dapat dilepaskan dari cetakan injeksi. Dalam lebih dari 10 tahun pengalaman kami membuatTabung Lipstik, Sambound telah mengamati bahwa hanya sedikit gambar desain yang dapat langsung masuk ke tahap perkakas. Hal ini biasanya terjadi hanya jika desainer sudah memahami cetakan injeksi. Sebagian besar gambar desain memerlukan revisi terlebih dahulu. Pendekatan yang biasa adalah mempertahankan fitur desain utama, kemudian mengoptimalkan struktur tanpa menghilangkan gaya aslinya. Jika struktur tidak disesuaikan, cetakan injeksi tidak dapat dibuat. Masalah sebenarnya bukan pada penampilan, melainkan apakah bagian tersebut dapat dilepas dari cetakan (demolded) dengan lancar selama proses cetakan injeksi dan apakah dapat mendukung cetakan yang siap produksi.
Apa Perbedaan Antara Bagian Eksterior dan Mekanisme Internal?
Tabung lipstik terlihat seperti satu produk, tetapi dari sudut pandang perkakas, ia memiliki dua sistem inti. Cangkang luar yang terlihat, tutup, dan dasar adalah bagian eksterior. Mekanisme internal yang mengangkat lipstik saat pengguna memutarnya adalah rakitan inti dalam, yang terdiri dari cangkir, garpu, dan sekrup spiral. Kedua sistem ini memiliki persyaratan presisi yang sama sekali berbeda dalam perkakas.
Bagian eksterior terbuat dari ABS. Bagian-bagian ini memungkinkan tingkat kebebasan desain yang tinggi. Bentuk, skema warna, dan apakah permukaannya dilapisi listrik atau matte, sebagian besar tergantung pada merek. Prioritas di sini adalah tampilan dan nuansa, sehingga persyaratan presisi tidak seketat itu.
Rakitan inti bagian dalam terbuat dari POM (polioksimetilena). Ini adalah sistem presisi yang mengubah gerakan putar menjadi gerakan naik linier melalui alur spiral. Toleransi ulirnya harus dijaga hingga ±0,01 mm. Kelonggaran pas antara cangkir dan spiral harus tetap dalam rentang 0,03 hingga 0,08 mm. Masa pakai putaran buka-tutup harus tahan lebih dari 3.000 siklus. Ini bukan sistem yang dapat dirancang secara bebas sesuka hati. Ini didasarkan pada sistem komponen standar yang matang. Jika anggaran memungkinkan, inti bagian dalam khusus masih dapat dikembangkan sesuai spesifikasi Anda sendiri, tetapi itu berarti waktu pengerjaan perkakas yang lebih lama, persyaratan presisi yang lebih tinggi, dan komitmen biaya yang jauh lebih besar.
| Item Perbandingan | Bagian Eksterior (Cangkang/Tutup/Dasar) | Rakitan Inti Bagian Dalam (Cangkir + Garpu + Spiral) |
|---|---|---|
| Bahan | ABS | POM |
| Kebebasan Desain | Tinggi, dapat dirancang secara bebas | Rendah, biasanya menggunakan komponen standar |
| Ketepatan Kritis | Presisi pencetakan injeksi standar | Toleransi ulir ±0,01 mm |
| Rentang Biaya Perkakas | Sekitar US$4,444 hingga US$22,222 | Perkakas kustom biasanya sekitar US$22.222 hingga US$74.074 |
Jaga agar pembagian ini jelas: bagian eksterior dapat dirancang lebih bebas, tetapi inti bagian dalam harus menggunakan komponen standar jika memungkinkan. Jika tidak perlu diubah, jangan diubah.
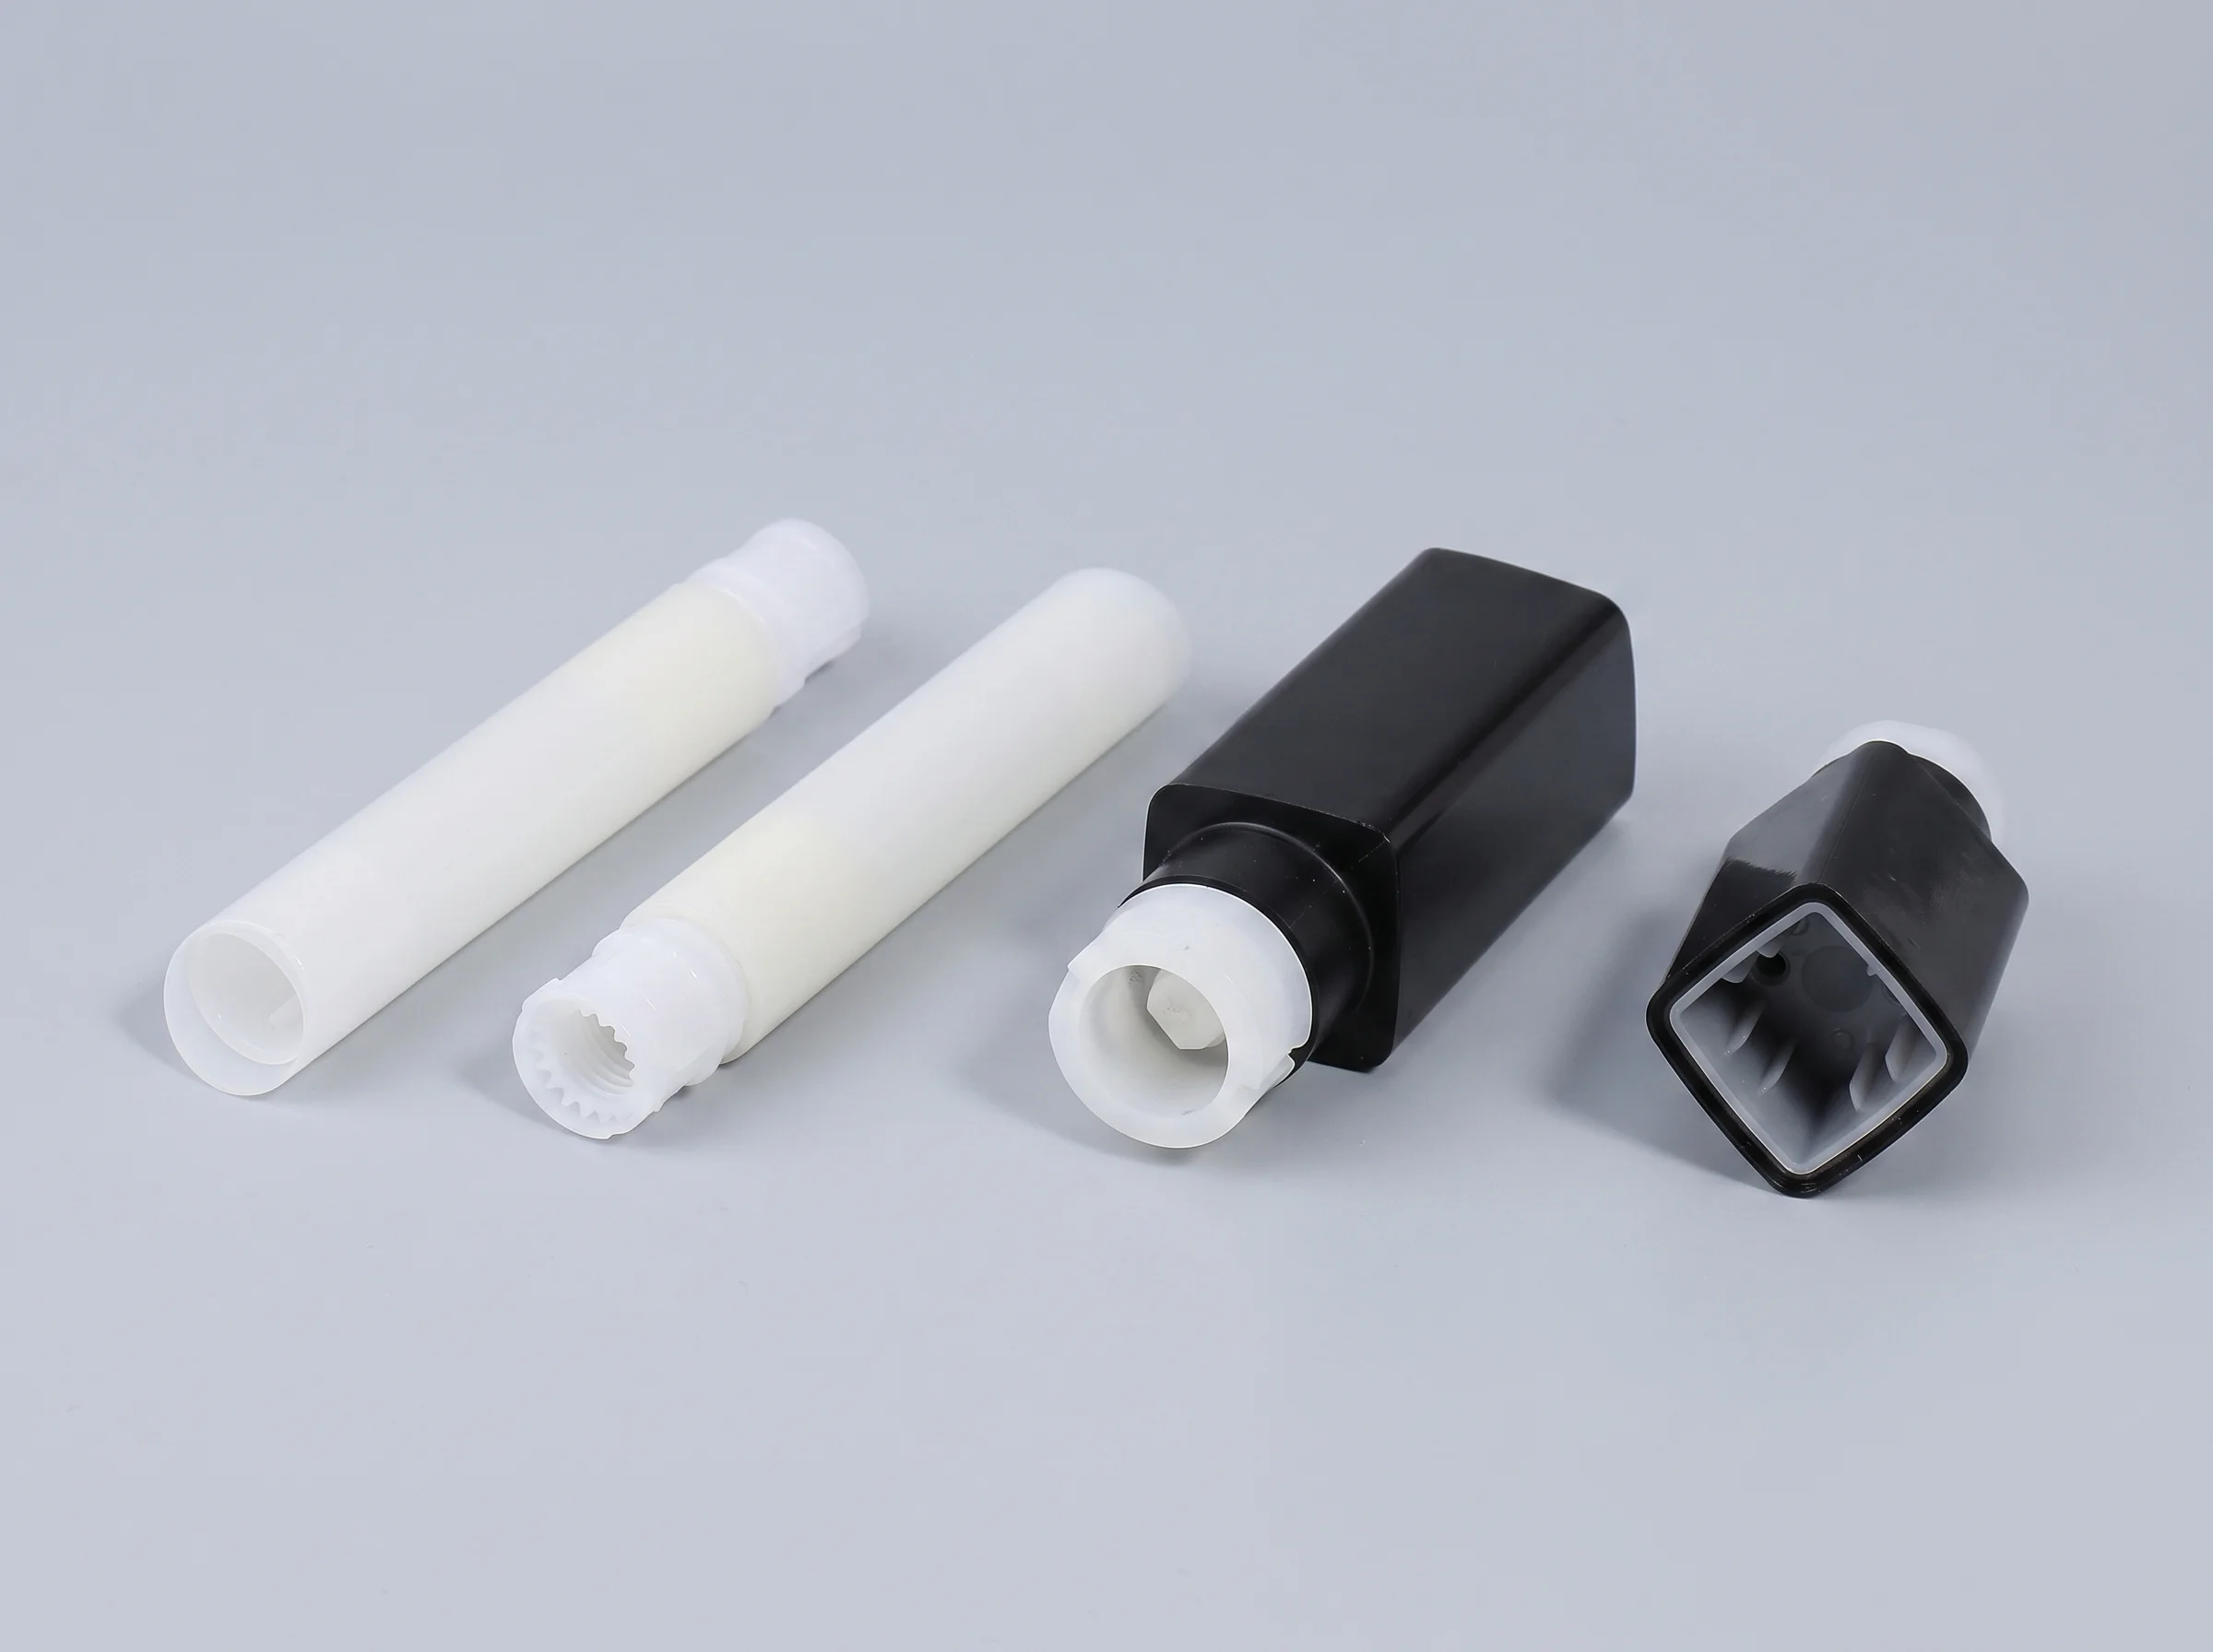
Gambar Apa Saja yang Perlu Disiapkan untuk Bagian Eksterior
Bagian eksterior dapat disesuaikan, tetapi kebebasan dalam desain tidak berarti bagian tersebut dapat digambar secara sembarangan. Bersamaan dengan mendesain tampilan, struktur harus tetap memungkinkan bagian tersebut dilepaskan dari cetakan selama pencetakan injeksi. Dalam industri, ini disebut DFM—desain untuk manufakturabilitas. Saat meninjau gambar desain pelanggan, pemeriksaan awal bukan tentang apakah bagian tersebut terlihat bagus. Ini tentang apakah keempat poin ini lolos.
Sudut kemiringan.Bagian cetakan injeksi memerlukan sudut kemiringan sepanjang arah pengeluaran agar dapat dikeluarkan dari cetakan. Tanpa sudut lepas, dinding rongga cetakan akan mencengkeram bagian tersebut. Untuk permukaan eksterior yang halus, titik awal biasanya adalah 1 hingga 2 derajat sudut lepas. Jika diperlukan permukaan bertekstur, tambahkan 1 derajat sudut lepas lagi untuk setiap kedalaman tekstur 0,025 mm. Banyak gambar menggunakan dinding vertikal lurus tanpa sudut lepas. Pada titik itu, bengkel cetakan hanya dapat menyelesaikannya dengan memasang slider secara paksa, dan biaya langsung meningkat.
Ketebalan dinding yang seragam.Rentang ketebalan dinding normal untuk bagian eksterior adalah 1,2 hingga 2,0 mm. Poin utamanya adalah menghindari perubahan ketebalan yang mendadak. Rasio antara dinding tebal dan tipis tidak boleh melebihi 1:1,5, dan kemiringan transisi harus setidaknya 1:3. Setelah ketebalan dinding berubah terlalu tajam, bagian yang lebih tebal mendingin lebih lambat dan menyusut lebih banyak, meninggalkan tanda penyusutan pada permukaan. Hal ini sangat jelas terlihat pada bagian yang dilapisi listrik.
Kompensasi penyusutan.Plastik menyusut saat mendingin dari lelehan ke suhu ruangan, sehingga rongga cetakan harus diperbesar terlebih dahulu untuk mengkompensasi. Tingkat penyusutan cetakan POM adalah sekitar 2%. ABS adalah sekitar 0.4% hingga 0.7% berdasarkan pengujian ASTM D955. Dimensi pada gambar Anda adalah dimensi bagian jadi. Pembuat cetakan akan menyesuaikan skala rongga berdasarkan tingkat penyusutan material. Ini hanya berfungsi jika gambar dengan jelas menentukan material. Tanpa itu, nilai kompensasi akan salah sejak awal.
Lokasi pin ejektor dan garis pemisah.Pin ejektor mendorong bagian keluar dari cetakan, dan meninggalkan bekas melingkar di dinding bagian dalam. Garis pemisah adalah sambungan tempat kedua bagian cetakan bertemu. Keduanya harus dijauhkan dari permukaan Kelas A—permukaan kosmetik yang paling terlihat—dan ditempatkan di bagian bawah atau di dinding bagian dalam di mana mereka kurang terlihat. Logo tidak boleh berada di garis pemisah. Jika ada flash di sana, bagian tersebut menjadi barang rongsokan.
Hanya jika keempat poin ini lolos, gambar bagian eksterior dapat dianggap dapat dicetak. Jika tidak, bahkan desain yang terlihat kuat pun masih harus dioptimalkan secara struktural. Itulah mengapa lebih baik memiliki desain yang dikerjakan oleh seseorang dengan pengalaman cetak injeksi yang nyata.
Haruskah Inti Dalam Dibuat Perkakas Khusus?
Seperti yang disebutkan sebelumnya, rakitan inti dalam adalah sistem presisi dengan persyaratan ±0.01 mm. Apa artinya secara praktis jika Anda memutuskan untuk membuat cetakannya sendiri? Ini berarti membuka cetakan presisi tinggi terpisah untuk komponen spiral yang sangat kecil, menggunakan mekanisme demolding ulir khusus, dan juga memilih baja cetakan tahan korosi. POM melepaskan gas selama pencetakan, dan cetakan biasa lebih mudah berkarat.
Dalam hal biaya, satu set cetakan khusus lengkap untuk tabung lipstik—termasuk bagian eksterior dan sistem inti bagian dalam yang lengkap—biasanya berkisar ratusan ribu yuan. Angka sebenarnya tergantung pada jumlah rongga, baja cetakan, dan apakah diperlukan perlakuan permukaan khusus. Berdasarkan pengalaman industri internal di sebuahProdusen Kemasan Kosmetikseperti kami, penawaran harga dapat sangat bervariasi antar pemasok, tetapi tingkat biayanya berada dalam kisaran tersebut. Ini bukan proyek yang dapat diselesaikan hanya dengan beberapa puluh ribu yuan.
Itulah mengapa pendekatan industri standar adalah menggunakan sistem inti dalam standar secara langsung. Inti dalam standar tersedia dalam diameter yang sudah ada, dengan 12,1 mm dan 12,7 mm menjadi dua yang paling umum. Ini sesuai dengan volume isi lipstik yang berbeda. Pitch ulir, kelonggaran pas, dan sensasi putaran telah terbukti dalam produksi massal. Tidak perlu menghabiskan banyak waktu dan biaya pengembangan untuk membuatnya kembali. Komponen inti dalam yang matang dapat dipadukan dengan bagian luar Anda sendiri dan digunakan secara langsung.
Dalam kebanyakan kasus, rekomendasinya sederhana: jika versi standar berfungsi, jangan membuat cetakan inti khusus. Penghematannya sangat besar. Perbedaan per tabung lipstik mungkin terlihat hanya beberapa sen, tetapi ketika dikalikan dengan MOQ—MOQ reguler kami di Sambound adalah 12.000 buah—ini menjadi puluhan ribu yuan dalam penghematan biaya riil, ditambah sekitar satu bulan lebih singkat dalam waktu pengerjaan cetakan.
Kapan Sebaiknya Melakukan Perkakas Kustom untuk Inti Bagian Dalam?
Perkakas kustom bukan tidak mungkin. Pertanyaan sebenarnya adalah apakah itu sepadan. Tiga kasus berikut adalah yang membenarkan penentuan inti dalam kustom.
Langkah angkat khusus.Inti dalam standar memiliki langkah angkat tetap yang dirancang berdasarkan berat isi lipstik standar. Jika batang lipstik Anda terlihat lebih pendek atau lebih panjang dari biasanya, dan Anda tidak ingin pengguna memutar hingga ke bawah hanya untuk menemukan produk masih tersembunyi di dalamnya, maka pitch ulir spiral harus diubah. Pitch ulir standar umumnya berkisar antara 2,5 hingga 4,0 mm. Desain khusus dapat disesuaikan dengan langkah yang Anda inginkan.
Diameter non-standar.Jika Anda ingin membuat tabung lipstik ultra-ramping atau tabung berprofil datar, diameter standar 12.1/12.7 mm tidak akan cocok. Dalam kasus tersebut, dimensi inti bagian dalam harus didefinisikan secara kustom.
Sensasi putar yang disesuaikan.Sensasi redaman saat berputar dan klik taktil pada posisi akhir adalah detail pengalaman pengguna utama dalam kemasan lipstik kelas atas. Ini disesuaikan melalui sudut alur spiral, kekasaran permukaan, dan kelonggaran pas secara bersamaan. Sensasi mekanisme standar dirancang untuk penggunaan pasar massal. Jika targetnya adalah sensasi yang lebih rapat dan premium, inti dalam harus disesuaikan secara khusus.
Sebelum memutuskan untuk membuat cetakan inti dalam kustom, konfirmasikan tiga hal denganPabrik Kemasan Kosmetik: perkiraan biaya perkakas, apakah prosesnya dapat secara andal mempertahankan presisi ±0.01 mm, dan perkiraan umur cetakan dalam siklus produksi. Kesulitannya nyata karena POM memiliki penyusutan sekitar 2% dan dapat bervariasi per batch. Inti dalam adalah sistem yang menuntut dengan investasi besar, sehingga kebutuhan harus dievaluasi dengan cermat sebelum melangkah maju.
Detail Gambar Ini Paling Sering Menyebabkan Kegagalan
Dalam tinjauan DFM (Design for Manufacturability), masalah yang sama muncul berulang kali.
1. Undercut tanpa slider atau lifter.Undercut meliputi kait, lengan jepret, dan fitur internal tersembunyi yang tidak dapat ditarik lurus keluar searah dengan pembukaan cetakan setelah pencetakan injeksi. Fitur ini memerlukan slider atau lifter untuk membersihkan terlebih dahulu selama pembukaan cetakan. Jika gambar menyertakan undercut tetapi tidak menentukan solusi pelepasan cetakan, pembuat cetakan akan menambahkan mekanisme dan biaya tambahan atau tidak dapat membuat bagian tersebut sama sekali. Tandai solusinya terlebih dahulu, atau desain ulang undercut menjadi lubang jepret.
2. Transisi ketebalan dinding di atas 1:1.5.Seperti yang dibahas di bagian sebelumnya, perbedaan besar antara bagian tebal dan tipis menyebabkan penyusutan (sink). Jika wadah besar tiba-tiba turun dari 2.0 mm menjadi 0.8 mm, garis transisi tersebut kemungkinan besar akan menunjukkan tanda penyusutan.
3. Sudut draf di bawah 1 derajat.Hal ini sangat serius pada bagian dengan rongga dalam. Area seperti dinding bagian dalam tutup dan lubang bagian dalam badan tabung akan menunjukkan pemutihan akibat tekanan (stress whitening) atau bekas seretan (drag marks) selama pengeluaran jika kemiringan (draft) tidak memadai.
4. Bekas pin ejektor pada permukaan Kelas A.Bekas ejektor adalah lekukan melingkar. Jika berada di permukaan kosmetik yang paling terlihat, pelapisan listrik atau pengecatan tidak akan menyembunyikannya. Lokasi ejektor harus dikonfirmasi dengan pembuat cetakan agar tetap berada di dinding bagian dalam atau permukaan bawah.
5. Garis pemisah yang melintasi area logo.Bahkan garis pemisah yang halus pun tetap merupakan sambungan. Jika logo berada di atasnya, bahkan sedikit flash selama pencetakan akan merusak tampilan logo.
6. Sudut dinding samping yang tidak memadai pada alur spiral.Poin ini berlaku untuk inti bagian dalam kustom. Jika kemiringan dinding samping (sidewall draft) alur spiral tidak memadai, permukaan alur akan terseret selama pelepasan cetakan dengan putaran (unscrewing demolding), dan gerakan pengangkatan akan terasa kasar.
Dari Sampel hingga Produksi Massal: Berapa Banyak Langkah Konfirmasi Gambar yang Ada?
Langkah pertama adalah prototipe. Gunakan pencetakan 3D atau pemesinan CNC untuk membuat sampel validasi tampilan. Ini tidak melibatkan perkakas produksi. Tujuannya adalah untuk memeriksa apakah desain terlihat benar dalam bentuk nyata, apakah nuansa sentuhan berfungsi, dan apakah skema warna sudah benar. Ini adalah tahap dengan biaya terendah untuk perubahan desain.
Selanjutnya adalah tinjauan DFM cetakan. Setelah pemasok kemasan menerima gambar formal Anda, mereka meninjau sudut kemiringan, ketebalan dinding, undercut, garis pemisah, dan poin-poin kemampuan cetak lainnya satu per satu. Kemudian mereka mengeluarkan komentar tinjauan untuk revisi gambar. Ini adalah langkah penghematan biaya utama. Jika gambar berubah sebelum cetakan dipotong, hanya data yang berubah. Jika perubahan terjadi setelah perkakas mulai dibuat, baja harus dimodifikasi, dan itu bisa menghabiskan biaya lebih dari sepuluh kali lipat.
Kemudian dilanjutkan dengan uji coba cetakan T0. Sampel pertama dari cetakan disebut sampel T0. Fokus di sini adalah akurasi dimensi, kesesuaian, dan cacat kosmetik. Biasanya ini membutuhkan dua hingga tiga putaran—T0, T1, dan T2—dengan cetakan disesuaikan setelah setiap putaran.
Langkah terakhir adalah persetujuan sampel. Setelah kedua belah pihak menyetujui sampel uji coba, sampel tersebut disetujui sebagai standar produksi massal. Ini adalah sampel emas. Semua produksi selanjutnya mengikuti patokan ini. Selama produksi massal, inspeksi dalam proses dan pemeriksaan sampel masih diperlukan untuk menjaga stabilitas batch.
Singkatnya: prototipe untuk perubahan desain, DFM untuk perubahan kemampuan manufaktur, pencetakan percobaan untuk penyetelan presisi, dan persetujuan sampel menetapkan standar produksi. Setiap langkah mengonfirmasi masalah yang berbeda, dan proyek bergerak maju satu tahap pada satu waktu.
Pertanyaan Umum
Berapa lama waktu yang dibutuhkan untuk satu revisi bagian eksterior?
Pembaruan gambar desain itu sendiri mungkin hanya memakan waktu satu atau dua hari. Namun, jika proyek sudah memasuki tahap perkakas, revisi gambar desain berarti revisi cetakan. Perubahan cepat mungkin memakan waktu tiga hingga lima hari. Perubahan yang lebih lambat mungkin memerlukan pembuatan ulang sisipan dan bisa memakan waktu 10 hingga 15 hari. Masalah harus diselesaikan selama tahap tinjauan DFM jika memungkinkan.
Bisakah PP menggantikan POM pada inti dalam?
Tidak direkomendasikan. PP memiliki tingkat penyusutan cetakan sekitar 1.5% hingga 2.5%, dan variasinya lebih besar dari POM. Hal ini menyulitkan untuk mempertahankan presisi ulir ±0.01 mm secara konsisten. Dalam industri, POM adalah material utama untuk rakitan inti dalam.
Format file apa yang harus diserahkan untuk gambar?
Untuk data 3D, gunakan format umum seperti STEP atau IGES. Untuk gambar 2D, gunakan PDF atau DWG. Kuncinya adalah gambar 2D harus sepenuhnya menentukan toleransi, kekasaran permukaan, material, dan dimensi kecocokan kritis. Jika hanya rendering 3D yang disediakan danpemasok kemasan kosmetikdiminta untuk memberikan penawaran harga berdasarkan itu, penawaran harga tidak akan akurat.
Bagaimana biaya perkakas (tooling) biasanya dibayarkan?
Pembayaran berbasis tonggak adalah norma industri. Satu bagian dibayarkan sebagai uang muka saat penandatanganan kontrak, satu bagian setelah uji coba cetakan T0 berhasil, dan sisanya setelah persetujuan sampel untuk produksi massal. Rasio pastinya bervariasi tergantung pemasok, tetapi permintaan pembayaran di muka 100% tidak boleh diterima.
Kembali ke pertanyaan awal: seberapa lengkapkah gambar desain yang dibutuhkan?
Jika sudut kemiringan (draft angle) memadai, ketebalan dinding seragam, undercut memiliki solusi demolding, dan inti bagian dalam telah didefinisikan dengan jelas sebagai standar atau kustom dengan pabrik kemasan, maka gambar telah disiapkan pada tingkat yang tepat. Setelah masalah-masalah tersebut diselesaikan, pengambilan sampel, uji cetakan, dan produksi massal akan berjalan jauh lebih lancar. Jika tidak diselesaikan, setiap langkah selanjutnya akan menjadi pelajaran yang mahal—dan perubahan cetakan menelan biaya lebih dari sepuluh kali lipat dari perubahan gambar.





