
Lorsqu'une marque soumet un design de produit à un fabricant d'emballages pour un devis, la question qui pose le plus de problèmes n'est généralement pas le prix. C'est celle-ci : cette structure extérieure peut-elle réellement être moulée ?
De nombreuses marques créent des designs de produits superbes. Les formes présentent des courbes distinctives et les détails sont riches. Mais dans de nombreux cas, la conception néglige la capacité de la pièce à être démoulée d'un moule d'injection. Forts de plus de 10 ans d'expérience dans la fabrication,Tubes de Rouge à Lèvres, Sambound a constaté qu'un petit nombre de dessins seulement peuvent passer directement à l'outillage. Cela n'arrive généralement que lorsque le concepteur maîtrise déjà le moulage par injection. La plupart des dessins nécessitent d'abord des révisions. L'approche habituelle consiste à préserver les caractéristiques de conception clés, puis à optimiser la structure sans perdre le style original. Si la structure n'est pas ajustée, elle ne peut tout simplement pas être fabriquée par moulage par injection. Le véritable problème n'est pas l'apparence, mais la capacité de la pièce à être démoulée en douceur pendant le moulage par injection et à supporter un moule prêt pour la production.
Quelle est la différence entre les pièces extérieures et le mécanisme interne ?
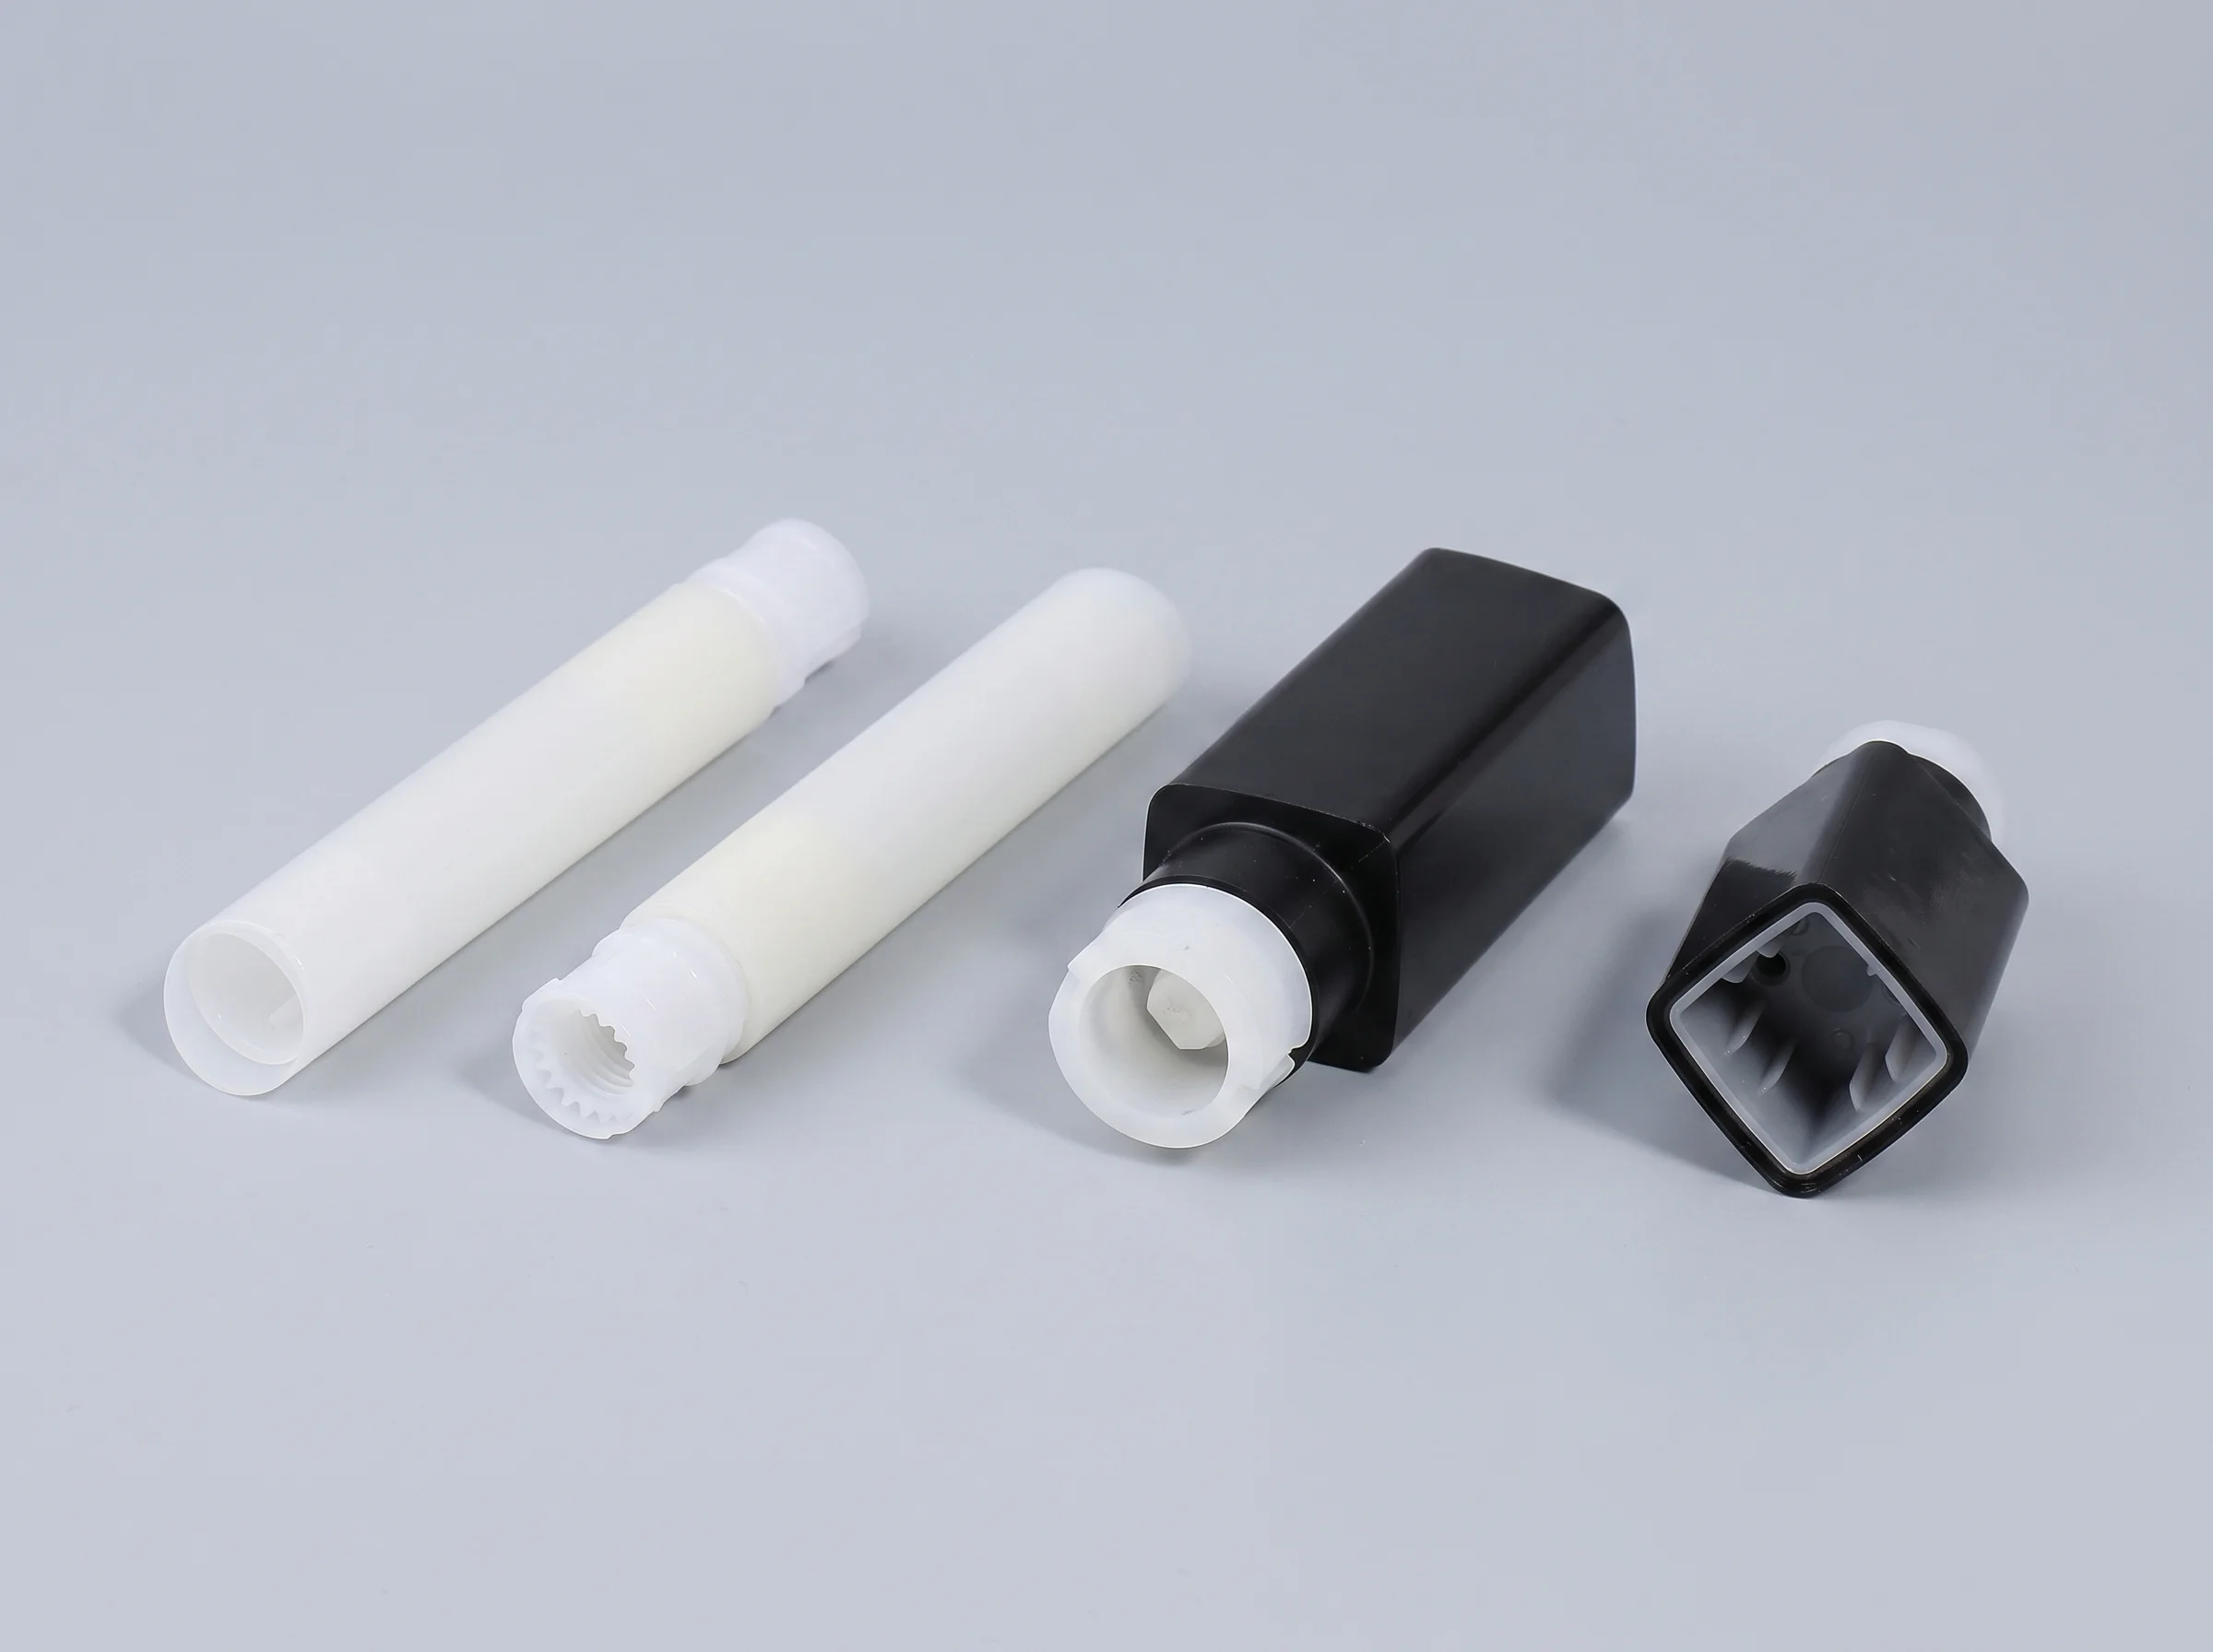
Un tube de rouge à lèvres semble être un produit unique, mais du point de vue de l'outillage, il comporte deux systèmes principaux. La coque extérieure visible, le capuchon et la base constituent les pièces extérieures. Le mécanisme interne qui fait monter le rouge à lèvres lorsque l'utilisateur le tourne est l'assemblage du noyau interne, composé de la coupelle, de la fourche et de la vis sans fin. Ces deux systèmes ont des exigences de précision complètement différentes en matière d'outillage.
Les pièces extérieures sont fabriquées en ABS. Ces pièces offrent une grande liberté de conception. La forme, la palette de couleurs et le fait que la surface soit galvanisée ou mate dépendent en grande partie de la marque. Les priorités ici sont l'apparence et le toucher, de sorte que l'exigence de précision n'est pas aussi stricte.
L'assemblage du mécanisme interne est fabriqué en POM (polyoxyméthylène). Il s'agit d'un système de précision qui convertit le mouvement rotatif en mouvement linéaire ascendant grâce à une rainure hélicoïdale. Sa tolérance de pas doit être maintenue à ±0,01 mm. Le jeu d'ajustement entre la coupelle et la spirale doit rester entre 0,03 et 0,08 mm. La durée de vie en rotation (ouverture-fermeture) doit supporter plus de 3 000 cycles. Ce n'est pas un système qui peut être conçu librement. Il est basé sur un système de composants standards éprouvés. Si le budget le permet, un mécanisme interne personnalisé peut être développé selon vos propres spécifications, mais cela implique un délai d'outillage plus long, des exigences de précision plus élevées et un engagement financier beaucoup plus important.
| Critère de Comparaison | Pièces extérieures (Coque/Capuchon/Base) | Ensemble du mécanisme interne (Coupelle + Fourche + Spirale) |
|---|---|---|
| Matériau | ABS | POM |
| Liberté de Conception | Élevée, peut être librement conçue | Faible, utilise généralement des composants standards |
| Précision Critique | Précision standard du moulage par injection | Tolérance de fabrication de ±0,01 mm |
| Fourchette de coûts d'outillage | À propos de US$4,444 à US$22,222 | L'outillage personnalisé coûte généralement environ US$22 222 à US$74 074 |
Maintenez cette distinction claire : les pièces extérieures peuvent être conçues plus librement, mais le mécanisme interne doit utiliser des composants standards chaque fois que possible. Si cela n'a pas besoin de changer, ne le changez pas.
Quels plans doivent être préparés pour les pièces extérieures ?
Les pièces extérieures peuvent être personnalisées, mais la liberté de conception ne signifie pas que la pièce peut être dessinée arbitrairement. Parallèlement à la conception de l'apparence, la structure doit toujours permettre à la pièce d'être démoulée lors du moulage par injection. Dans l'industrie, cela s'appelle le DFM – Design for Manufacturability (Conception pour la Fabricabilité). Lors de l'examen des plans clients, la première vérification ne porte pas sur l'esthétique de la pièce, mais sur la conformité de ces quatre points.
Angle de dépouille.Une pièce moulée par injection nécessite une dépouille dans le sens de l'éjection pour pouvoir être extraite du moule. Sans dépouille, la paroi de la cavité adhérera à la pièce. Pour les surfaces extérieures lisses, le point de départ est généralement une dépouille de 1 à 2 degrés. Si une surface texturée est requise, ajoutez 1 degré de dépouille supplémentaire pour chaque 0,025 mm de profondeur de texture. De nombreux dessins utilisent une paroi verticale droite sans dépouille. Dans ce cas, l'atelier de moulage ne peut résoudre le problème qu'en forçant l'insertion de tiroirs, ce qui augmente immédiatement les coûts.
Épaisseur de paroi uniforme.Une plage d'épaisseur de paroi normale pour les pièces extérieures est de 1,2 à 2,0 mm. Le point clé est d'éviter les changements brusques d'épaisseur. Le rapport entre les parois épaisses et minces ne doit pas dépasser 1:1,5, et la pente de transition doit être d'au moins 1:3. Lorsque l'épaisseur de paroi change trop brusquement, la section plus épaisse refroidit plus lentement et se rétracte davantage, laissant une marque de retrait sur la surface. Ceci est particulièrement évident sur les pièces électroplaquées.
Compensation du retrait.Le plastique se rétracte en refroidissant, passant de l'état fondu à la température ambiante, la cavité du moule doit donc être agrandie à l'avance pour compenser. Le taux de retrait au moulage du POM est d'environ 2 %. Celui de l'ABS est d'environ 0,4 % à 0,7 % selon les tests ASTM D955. Les dimensions sur votre plan sont celles de la pièce finie. Le mouliste adaptera la cavité en fonction du taux de retrait du matériau. Cela ne fonctionne que si le plan spécifie clairement le matériau. Sans cela, la valeur de compensation sera erronée dès le départ.
Emplacements des broches d'éjection et plans de joint.Les broches d'éjection poussent la pièce hors du moule et laissent des marques circulaires sur la paroi intérieure. Le plan de joint est la ligne de jonction où les deux moitiés du moule se rencontrent. Les deux doivent rester en dehors de la surface de classe A — la surface esthétique la plus visible — et être placés sur le fond ou sur la paroi intérieure où ils sont moins visibles. Le logo ne doit jamais se trouver sur le plan de joint. Si une bavure apparaît à cet endroit, la pièce devient un rebut.
Ce n'est que lorsque ces quatre points sont validés que le plan de la pièce extérieure peut être considéré comme industrialisable. Si ce n'est pas le cas, même un design d'apparence robuste devra être optimisé structurellement. C'est pourquoi il est préférable de confier la conception à une personne ayant une réelle expérience en moulage par injection.
Faut-il un outillage sur mesure pour le mécanisme interne ?
Comme mentionné précédemment, l'assemblage du mécanisme interne est un système de précision avec une exigence de ±0,01 mm. Qu'est-ce que cela signifie concrètement si vous décidez de l'outiller vous-même ? Cela implique d'ouvrir un moule de haute précision séparé pour un très petit composant spiralé, d'utiliser un mécanisme de démoulage par dévissage dédié, et de sélectionner également un acier de moule résistant à la corrosion. Le POM dégage des gaz pendant le moulage, et les moules ordinaires sont plus sujets à la corrosion.
En termes de coût, un jeu complet de moules privés pour un tube de rouge à lèvres – incluant à la fois les pièces extérieures et le système complet du mécanisme interne – se situe généralement dans une fourchette de plusieurs centaines de milliers de yuans. Le chiffre exact dépend du nombre d'empreintes, de l'acier du moule et de la nécessité d'un traitement de surface spécial. Selon l'expérience interne de l'industrie chez unFabricant d'emballages cosmétiquescomme pour nous, les devis peuvent varier considérablement d'un fournisseur à l'autre, mais le niveau de coût se situe dans cette fourchette. Ce n'est pas un projet qui peut être réalisé pour seulement quelques dizaines de milliers de yuans.
C'est pourquoi l'approche standard de l'industrie consiste à utiliser directement un système de mécanisme interne régulier. Les mécanismes internes standard sont disponibles dans des diamètres existants, les 12,1 mm et 12,7 mm étant les deux plus courants. Ceux-ci correspondent à différents volumes de remplissage de rouge à lèvres. Le pas, le jeu d'ajustement et la sensation de rotation ont déjà fait leurs preuves en production de masse. Il n'est pas nécessaire de consacrer beaucoup de temps et de coûts de développement à les recréer. Les pièces de mécanisme interne matures peuvent être associées à vos propres pièces extérieures et utilisées directement.
Dans la plupart des cas, la recommandation est simple : si une version standard convient, n'investissez pas dans un moule de noyau interne personnalisé. Les économies sont substantielles. La différence par tube de rouge à lèvres peut sembler n'être que de quelques centimes, mais multipliée par la QMC (quantité minimale de commande) – notre QMC habituelle chez Sambound est de 12 000 pièces – cela représente plusieurs dizaines de milliers de yuans en économies de coûts réelles, plus environ un mois de moins sur le délai de fabrication de l'outillage.
Quand est-il judicieux de fabriquer un outillage personnalisé pour le noyau interne ?
L'outillage personnalisé n'est pas impossible. La vraie question est de savoir si cela en vaut la peine. Les trois cas suivants sont ceux qui justifient la définition d'un mécanisme interne sur mesure.
Course d'éjection spéciale.Les mécanismes internes standard ont une course d'élévation fixe, conçue pour des poids de remplissage de rouge à lèvres standard. Si votre bâton de rouge à lèvres est sensiblement plus court ou plus long que la normale, et que vous ne voulez pas que l'utilisateur tourne à fond pour découvrir que le produit est encore caché à l'intérieur, alors le pas de la spirale doit être modifié. Le pas standard est généralement compris entre 2,5 et 4,0 mm. Une conception personnalisée peut être ajustée à la course souhaitée.
Diamètre non standard.Si vous souhaitez fabriquer un tube de rouge à lèvres ultra-fin ou un tube à profil plat, les diamètres standard de 12,1/12,7 mm ne seront pas adaptés. Dans ce cas, les dimensions du noyau interne doivent être définies sur mesure.
Sensation de torsion personnalisée.La sensation d'amortissement lors de la rotation et le clic tactile en position finale sont des détails clés de l'expérience utilisateur dans l'emballage de rouge à lèvres haut de gamme. Ceux-ci sont ajustés conjointement par l'angle de la rainure en spirale, la rugosité de surface et le jeu d'ajustement. La sensation d'un mécanisme standard est conçue pour le marché de masse. Si l'objectif est une sensation plus ferme et plus haut de gamme, le mécanisme interne doit être ajusté spécifiquement.
Avant de décider d'outiller un mécanisme interne personnalisé, confirmez trois points avec leUsine d'emballages cosmétiques: le coût d'outillage approximatif, la capacité du processus à maintenir une précision de ±0,01 mm de manière fiable, et la durée de vie prévue du moule en cycles de production. La difficulté est réelle car le POM présente un retrait d'environ 2% et peut varier d'un lot à l'autre. Le noyau interne est un système exigeant qui représente un investissement important, il est donc essentiel d'évaluer soigneusement le besoin avant de procéder.
Ces détails de conception sont les principales causes d'échecs.
Lors de la revue DFM, les mêmes problèmes se présentent de manière récurrente.
1. Contre-dépouilles sans tiroirs ni éjecteurs obliques.Les contre-dépouilles comprennent des crochets, des bras de fixation et des caractéristiques internes en retrait qui ne peuvent pas être retirées directement dans le sens d'ouverture du moule après le moulage par injection. Elles nécessitent des tiroirs ou des éjecteurs pour être dégagées en premier lors de l'ouverture du moule. Si le dessin inclut des contre-dépouilles mais ne définit pas de solution de démoulage, le fabricant de moules ajoute soit des mécanismes et des coûts supplémentaires, soit ne peut pas fabriquer la pièce du tout. Marquez la solution à l'avance, ou reconcevez la contre-dépouille en un trou d'encliquetage.
2. Transitions d'épaisseur de paroi supérieures à 1:1,5.Comme abordé dans la section précédente, une grande différence entre les sections épaisses et minces provoque des retassures. Si un boîtier important passe soudainement de 2,0 mm à 0,8 mm, cette ligne de transition montrera très probablement des marques de retassure.
3. Angle de dépouille inférieur à 1 degré.Ceci est particulièrement grave pour les pièces à cavité profonde. Des zones telles que la paroi intérieure du capuchon et l'alésage intérieur du corps du tube présenteront un blanchiment sous contrainte ou des marques de traînée lors de l'éjection si l'angle de dépouille est insuffisant.
4. Marques d'éjecteurs sur la surface d'aspect.Les marques d'éjection sont des empreintes circulaires. Si elles apparaissent sur la face esthétique la plus visible, la galvanoplastie ou la peinture ne les masquera pas. L'emplacement des éjecteurs doit être confirmé avec le fabricant du moule afin qu'ils restent sur la paroi intérieure ou la surface inférieure.
5. Un plan de joint traversant la zone du logo.Même un plan de joint fin reste une ligne de jonction. Si le logo se trouve dessus, même une légère bavure lors du moulage gâchera l'apparence du logo.
6. Angle de paroi latérale insuffisant dans la gorge hélicoïdale.Ce point s'applique aux noyaux intérieurs personnalisés. Si l'angle de dépouille de la paroi latérale de la rainure en spirale est insuffisant, la surface de la rainure frottera lors du démoulage par dévissage, et l'action de levage sera rugueuse.
De l'échantillonnage à la production de masse : Quelles sont les étapes de validation des dessins ?
La première étape est un prototype. Utilisez l'impression 3D ou l'usinage CNC pour réaliser un échantillon de validation esthétique. Cela n'implique pas l'outillage de production. Le but est de vérifier si le design est correct sous sa forme réelle, si le toucher est agréable et si la palette de couleurs est appropriée. C'est l'étape la moins coûteuse pour les modifications de conception.
Vient ensuite l'analyse DFM du moule. Une fois que le fournisseur d'emballages reçoit vos plans officiels, il examine un par un l'angle de dépouille, l'épaisseur de paroi, les contre-dépouilles, les lignes de joint et d'autres points de faisabilité d'outillage. Il émet ensuite des commentaires de révision pour la modification des plans. C'est l'étape clé pour réduire les coûts. Si les plans sont modifiés avant l'usinage du moule, seules les données changent. Si les modifications surviennent après le début de l'outillage, l'acier doit être modifié, ce qui peut coûter plus de dix fois plus cher.
Vient ensuite l'essai de moule T0. Les premiers échantillons issus du moule sont appelés échantillons T0. L'accent est mis ici sur la précision dimensionnelle, l'ajustement et les défauts esthétiques. Normalement, cela prend deux à trois cycles – T0, T1 et T2 – le moule étant ajusté après chaque cycle.
La dernière étape est l'approbation de l'échantillon. Une fois que les deux parties ont approuvé l'échantillon d'essai, celui-ci est validé comme standard de production en série. C'est l'échantillon de référence. Toutes les productions ultérieures suivent cette référence. Pendant la production en série, des inspections en cours de fabrication et des contrôles par échantillonnage sont toujours nécessaires pour maintenir la stabilité des lots.
En résumé : les prototypes servent aux modifications de conception, le DFM aux modifications de fabricabilité, les essais de moulage à l'ajustement de précision, et l'approbation des échantillons établit la norme de production. Chaque étape confirme un problème différent, et le projet progresse une étape à la fois.
Questions Fréquentes
Combien de temps prend une révision de pièce extérieure ?
La mise à jour du plan elle-même peut ne prendre qu'un ou deux jours. Cependant, si le projet est déjà entré dans la phase d'outillage, une révision du plan implique une modification du moule. Un changement rapide peut prendre trois à cinq jours. Un changement plus lent peut nécessiter la refabrication d'inserts et prendre 10 à 15 jours. Les problèmes devraient être résolus autant que possible lors de l'étape de revue DFM.
Le PP peut-il remplacer le POM dans le mécanisme interne ?
Non recommandé. Le PP a un taux de retrait au moulage d'environ 1,5 % à 2,5 %, et sa variation est plus importante que celle du POM. Cela rend difficile le maintien constant d'une précision de spirale de ±0,01 mm. Dans l'industrie, le POM est le matériau dominant pour les mécanismes internes.
Quels formats de fichier doivent être soumis pour les plans ?
Pour les données 3D, utilisez des formats généraux tels que STEP ou IGES. Pour les dessins 2D, utilisez PDF ou DWG. L'essentiel est que le dessin 2D doit spécifier entièrement les tolérances, la rugosité de surface, le matériau et les dimensions critiques d'ajustement. Si seul un rendu 3D est fourni et que lefabricant d'emballages cosmétiquessi un devis est demandé sur cette base, la proposition ne sera pas précise.
Comment les frais d'outillage sont-ils généralement payés ?
La norme de l'industrie est le paiement échelonné par étapes. Une partie est versée à titre d'acompte à la signature du contrat, une autre après la validation de l'essai de moule T0, et le solde après l'approbation de l'échantillon pour la production en série. Le ratio exact varie selon le fournisseur, mais une demande de prépaiement intégral de 100% ne devrait pas être acceptée.
Pour revenir à la question initiale : quel degré de complétude les dessins doivent-ils avoir ?
Si l'angle de dépouille est suffisant, l'épaisseur de paroi uniforme, les contre-dépouilles dotées d'une solution de démoulage, et que le noyau interne a été clairement défini comme standard ou personnalisé avec le fabricant d'emballages, alors les plans sont préparés au niveau requis. Une fois ces problèmes résolus, l'échantillonnage, les essais de moule et la production de masse se dérouleront beaucoup plus facilement. S'ils ne sont pas réglés, chaque étape ultérieure devient une leçon coûteuse – et les modifications de moule coûtent plus de dix fois le prix des modifications de plans.





