
Cuando una marca lleva un diseño de producto a una fábrica de envases para solicitar una cotización, la pregunta que suele causar más problemas no es el precio. Es esta: ¿puede esta estructura exterior ser moldeada realmente?
Muchas marcas crean diseños de productos que lucen excelentes. Las formas tienen curvas distintivas y los detalles son ricos. Pero en muchos casos, el diseño pasa por alto si la pieza puede desmoldarse de un molde de inyección. En nuestros más de 10 años de fabricación,Tubos de LabialSambound ha observado que solo un pequeño número de diseños puede pasar directamente a la fabricación de moldes. Esto suele ocurrir únicamente cuando el diseñador ya comprende el moldeo por inyección. La mayoría de los diseños necesitan revisiones previas. El enfoque habitual es preservar las características clave del diseño y luego optimizar la estructura sin perder el estilo original. Si la estructura no se ajusta, simplemente no se puede fabricar mediante moldeo por inyección. El verdadero problema no es la apariencia, sino si la pieza se puede desmoldar sin problemas durante el moldeo por inyección y si puede soportar un molde listo para producción.
¿Cuál es la Diferencia entre las Piezas Exteriores y el Mecanismo Interno?
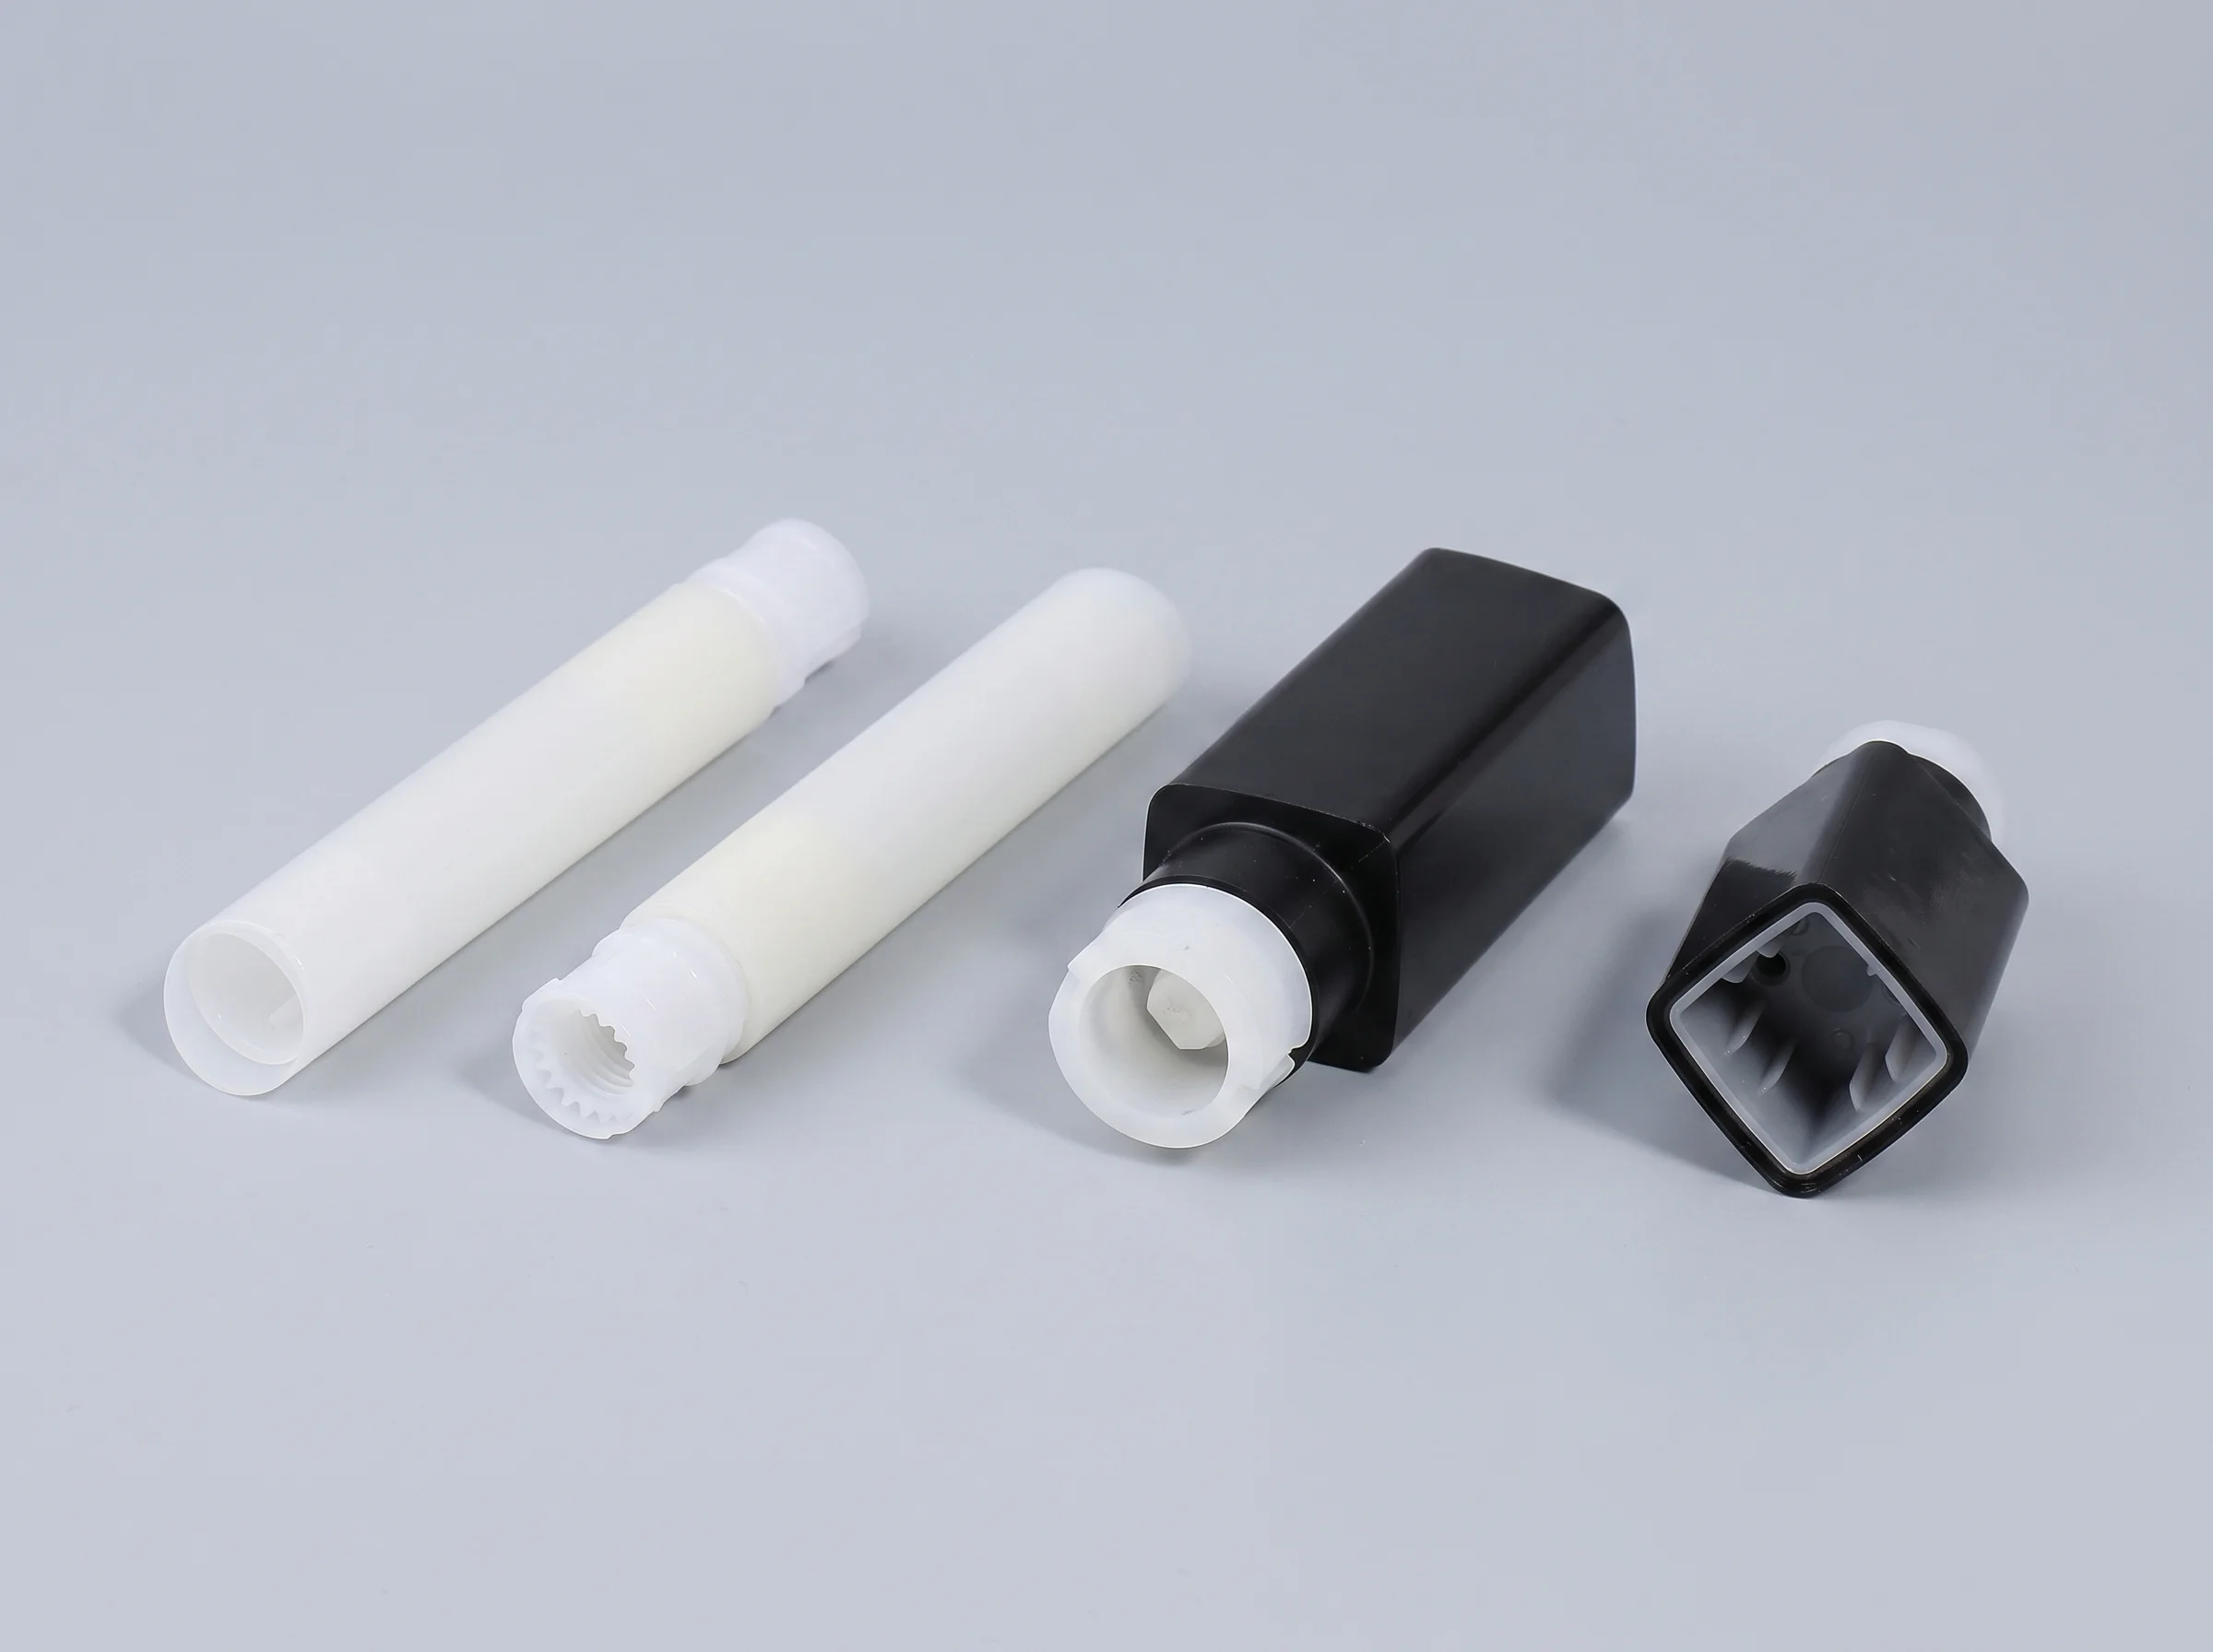
Un tubo de lápiz labial parece un solo producto, pero desde el punto de vista del utillaje, tiene dos sistemas de núcleo. La carcasa exterior visible, la tapa y la base son las piezas exteriores. El mecanismo interno que eleva el lápiz labial cuando el usuario lo gira es el conjunto del núcleo interno, compuesto por la copa, la horquilla y el tornillo espiral. Estos dos sistemas tienen requisitos de precisión completamente diferentes en el utillaje.
Las piezas exteriores están fabricadas de ABS. Estas piezas permiten un alto grado de libertad de diseño. La forma, la combinación de colores y si la superficie es galvanizada o mate dependen en gran medida de la marca. Las prioridades aquí son la apariencia y la sensación, por lo que el requisito de precisión no es tan estricto.
El conjunto del núcleo interno está fabricado en POM (polioximetileno). Se trata de un sistema de precisión que convierte el movimiento giratorio en elevación lineal a través de una ranura helicoidal. Su tolerancia de paso debe mantenerse en ±0,01 mm. La holgura de ajuste entre la cazoleta y la espiral debe permanecer entre 0,03 y 0,08 mm. La vida útil de rotación de apertura y cierre debe soportar más de 3.000 ciclos. Este no es un sistema que pueda diseñarse libremente a voluntad. Se basa en un sistema de componentes estándar maduro. Si el presupuesto lo permite, se puede desarrollar un núcleo interno personalizado según sus propias especificaciones, pero eso implica un plazo de utillaje más largo, mayores requisitos de precisión y un compromiso de coste mucho mayor.
| Elemento de Comparación | Partes Exteriores (Carcasa/Tapa/Base) | Conjunto del Núcleo Interno (Copa + Horquilla + Espiral) |
|---|---|---|
| Material | ABS | POM |
| Libertad de diseño | Alto, se puede diseñar libremente | Bajo, normalmente utiliza componentes estándar. |
| Precisión Crítica | Precisión estándar de moldeo por inyección | Tolerancia de paso de ±0.01 mm |
| Rango de Costos de Herramental | Aproximadamente US$4,444 a US$22,222 | El costo de las herramientas personalizadas suele oscilar entre US$22,222 y US$74,074 |
Mantenga esta división clara: las piezas exteriores pueden diseñarse con mayor libertad, pero el núcleo interno debe utilizar componentes estándar siempre que sea posible. Si no es necesario cambiarlo, no lo cambie.
Qué Planos Se Necesitan para las Piezas Exteriores
Las piezas exteriores pueden personalizarse, pero la libertad de diseño no significa que la pieza pueda diseñarse de forma arbitraria. Al mismo tiempo que se diseña la apariencia, la estructura debe permitir que la pieza se desmoldee durante el moldeo por inyección. En la industria, esto se conoce como DFM (diseño para la fabricabilidad). Al revisar los planos del cliente, la primera revisión no se centra en la estética de la pieza, sino en si cumple estos cuatro puntos.
Ángulo de desmoldeo.Una pieza moldeada por inyección necesita un ángulo de desmoldeo en la dirección de expulsión para poder ser extraída del molde. Sin este ángulo, la pared de la cavidad sujetará la pieza. Para superficies exteriores lisas, el punto de partida suele ser de 1 a 2 grados de ángulo de desmoldeo. Si se requiere una superficie texturizada, añada 1 grado más de ángulo de desmoldeo por cada 0,025 mm de profundidad de textura. Muchos planos utilizan una pared vertical recta sin ángulo de desmoldeo. En ese punto, el taller de moldes solo puede resolverlo forzando la inclusión de correderas, y el coste aumenta inmediatamente.
Espesor de pared uniforme.Un rango de espesor de pared normal para las piezas exteriores es de 1,2 a 2,0 mm. El punto clave es evitar cambios bruscos de espesor. La relación entre paredes gruesas y delgadas no debe exceder 1:1,5, y la pendiente de transición debe ser de al menos 1:3. Una vez que el espesor de la pared cambia demasiado bruscamente, la sección más gruesa se enfría más lentamente y se contrae más, dejando una marca de hundimiento en la superficie. Esto es especialmente obvio en piezas galvanizadas.
Compensación por contracción.El plástico se contrae al enfriarse desde el estado fundido hasta la temperatura ambiente, por lo que la cavidad del molde debe ampliarse previamente para compensar. La tasa de contracción del molde para POM es de aproximadamente 2%. Para ABS, es de aproximadamente 0.4% a 0.7% según las pruebas ASTM D955. Las dimensiones en su dibujo son las de la pieza terminada. El fabricante del molde escalará la cavidad basándose en la tasa de contracción del material. Esto solo funciona si el dibujo especifica claramente el material. Sin esa información, el valor de compensación será incorrecto desde el principio.
Ubicaciones de los pasadores expulsores y líneas de partición.Los pasadores expulsores empujan la pieza fuera del molde y dejan marcas circulares en la pared interior. La línea de partición es la unión donde se encuentran las dos mitades del molde. Ambas deben mantenerse alejadas de la superficie Clase A —la superficie cosmética más visible— y colocarse en la parte inferior o en la pared interior, donde son menos perceptibles. El logotipo nunca debe ubicarse sobre la línea de partición. Si aparece rebaba allí, la pieza se convierte en descarte.
Solo cuando estos cuatro puntos se cumplen, el dibujo de la pieza exterior puede considerarse apto para la fabricación de moldes. Si no es así, incluso un diseño de apariencia robusta aún necesita ser optimizado estructuralmente. Por eso es mejor que el diseño sea realizado por alguien con experiencia real en moldeo por inyección.
¿Debería el Mecanismo Interno Fabricarse con Molde Personalizado?
Como se mencionó anteriormente, el conjunto del núcleo interno es un sistema de precisión con un requisito de ±0,01 mm. ¿Qué significa esto en términos prácticos si decide fabricar el molde usted mismo? Significa abrir un molde de alta precisión separado para un componente espiral muy pequeño, utilizando un mecanismo de desmoldeo por desenroscado dedicado y seleccionando también acero para moldes resistente a la corrosión. El POM libera gases durante el moldeo, y los moldes ordinarios son más propensos a corroerse.
En términos de costo, un juego completo de molde privado para un tubo de lápiz labial —incluyendo tanto las piezas exteriores como el sistema completo del núcleo interno— típicamente se encuentra en el rango de varios cientos de miles de yuanes. La cifra real depende del número de cavidades, el acero del molde y si se requiere algún tratamiento superficial especial. Basado en la experiencia interna de la industria en unaFabricante de Envases CosméticosAl igual que con nosotros, las cotizaciones pueden variar significativamente según el proveedor, pero el nivel de costo se encuentra en ese rango. Este no es un proyecto que pueda completarse por solo unas pocas decenas de miles de yuanes.
Por eso, el enfoque estándar de la industria es utilizar directamente un sistema de núcleo interno regular. Los núcleos internos estándar vienen en diámetros existentes, siendo 12,1 mm y 12,7 mm los dos más comunes. Estos se adaptan a diferentes volúmenes de llenado de labiales. El paso, la holgura de ajuste y la sensación al girar ya han sido probados en producción en masa. No es necesario invertir mucho tiempo ni costos de desarrollo para recrearlos. Las piezas de núcleo interno maduras pueden combinarse con sus propias piezas exteriores y utilizarse directamente.
En la mayoría de los casos, la recomendación es sencilla: si una versión estándar funciona, no abra un molde de núcleo interno personalizado. Los ahorros son sustanciales. La diferencia por tubo de labial puede parecer de solo unos pocos céntimos, pero al multiplicarse por el MOQ —nuestro MOQ habitual en Sambound es de 12.000 piezas— se convierte en varias decenas de miles de yuanes en ahorros de costes reales, además de aproximadamente un mes menos en el plazo de entrega del utillaje.
¿Cuándo Conviene Personalizar el Herramental del Núcleo Interno?
La fabricación de herramientas personalizadas no es imposible. La verdadera pregunta es si vale la pena. Los siguientes tres casos son los que justifican la definición de un mecanismo interno personalizado.
Carrera de elevación especial.Los mecanismos internos estándar tienen una carrera de elevación fija diseñada en torno a los pesos de llenado estándar de los labiales. Si su barra de labial es notablemente más corta o más larga de lo normal, y no desea que el usuario gire hasta el final solo para encontrar producto aún oculto en el interior, entonces el paso de la espiral debe modificarse. El paso estándar generalmente está en el rango de 2.5 a 4.0 mm. Un diseño personalizado puede ajustarse a la carrera que desee.
Diámetro no estándar.Si desea fabricar un tubo de labial ultra-delgado o un tubo de perfil plano, los diámetros estándar de 12.1/12.7 mm no coincidirán. En ese caso, las dimensiones del núcleo interno deben definirse a medida.
Sensación de giro personalizada.La sensación de amortiguación durante la rotación y el clic táctil en la posición final son detalles clave de la experiencia del usuario en los envases de labiales de alta gama. Estos se ajustan mediante el ángulo de la ranura espiral, la rugosidad de la superficie y la holgura de ajuste, de forma conjunta. La sensación de un mecanismo estándar está diseñada para el uso en el mercado masivo. Si el objetivo es una sensación más ajustada y premium, el núcleo interno debe ajustarse específicamente.
Antes de decidir fabricar un molde para un núcleo interno personalizado, confirme tres cosas con elFábrica de Envases Cosméticos: el costo aproximado del utillaje, si el proceso puede mantener de forma fiable una precisión de ±0,01 mm y la vida útil esperada del molde en ciclos de producción. La dificultad es real porque el POM tiene una contracción de aproximadamente 2% y puede variar por lote. El núcleo interno es un sistema exigente con una gran inversión, por lo que la necesidad debe evaluarse cuidadosamente antes de seguir adelante.
Los Detalles de Diseño que Causan Más Fallos
En la revisión DFM, los mismos problemas surgen una y otra vez.
1. Socavados sin correderas ni elevadores.Los socavados incluyen ganchos, brazos de encaje y características internas empotradas que no pueden extraerse directamente en la dirección de apertura del molde después del moldeo por inyección. Requieren deslizadores o elevadores para liberarse primero durante la apertura del molde. Si el dibujo incluye socavados pero no define una solución de desmoldeo, el fabricante del molde añade mecanismos y un costo adicional, o no puede fabricar la pieza en absoluto. Marque la solución con antelación o rediseñe el socavado como un orificio de encaje.
2. Transiciones de espesor de pared superiores a 1:1.5.Como se explicó en la sección anterior, una gran diferencia entre secciones gruesas y delgadas provoca rechupes. Si una carcasa grande reduce su grosor repentinamente de 2,0 mm a 0,8 mm, es muy probable que esa línea de transición muestre marcas de rechupe.
3. Ángulo de desmoldeo inferior a 1 grado.Esto es especialmente grave en piezas de cavidad profunda. Áreas como la pared interior de la tapa y el orificio interior del cuerpo del tubo mostrarán blanqueamiento por tensión o marcas de arrastre durante la expulsión si el ángulo de desmoldeo es insuficiente.
4. Marcas de expulsor en la superficie de Clase A.Las marcas de expulsor son hendiduras circulares. Si aparecen en la superficie cosmética más visible, la galvanoplastia o la pintura no las ocultarán. Las ubicaciones de los expulsores deben confirmarse con el fabricante del molde para que permanezcan en la pared interior o en la superficie inferior.
5. Una línea de partición que cruza el área del logotipo.Incluso una línea de partición fina sigue siendo una unión. Si el logotipo se encuentra sobre ella, incluso una ligera rebaba durante el moldeo arruinará la apariencia del logotipo.
6. Ángulo de pared lateral insuficiente en la ranura espiral.Este punto se aplica a los núcleos internos personalizados. Si el ángulo de desmoldeo de la pared lateral de la ranura espiral no es adecuado, la superficie de la ranura se arrastrará durante el desmoldeo por desenroscado, y la acción de elevación se sentirá áspera.
Del muestreo a la producción en masa: ¿Cuántos pasos de confirmación de planos hay?
El primer paso es un prototipo. Se utiliza la impresión 3D o el mecanizado CNC para crear una muestra de validación estética. Esto no implica herramientas de producción. El propósito es verificar si el diseño se ve correcto en su forma real, si la sensación al tacto es adecuada y si la combinación de colores es correcta. Esta es la etapa de menor coste para realizar cambios de diseño.
A continuación, se realiza la revisión DFM del molde. Una vez que el proveedor de envases recibe sus planos formales, revisa uno por uno el ángulo de desmoldeo, el espesor de pared, las socavaduras, las líneas de partición y otros puntos de viabilidad de fabricación. Luego emite comentarios de revisión para la modificación de los planos. Este es el paso clave para ahorrar costos. Si los planos cambian antes de cortar el molde, solo cambian los datos. Si los cambios ocurren después de que comienza el mecanizado del molde, el acero debe modificarse, y eso puede costar más de diez veces más.
Luego viene la prueba de molde T0. Las primeras muestras obtenidas del molde se denominan muestras T0. El enfoque aquí es la precisión dimensional, el ajuste y los defectos estéticos. Normalmente, esto requiere de dos a tres rondas —T0, T1 y T2—, con el molde ajustado después de cada ronda.
El último paso es la aprobación de la muestra. Una vez que ambas partes aprueban la muestra de prueba, esta se valida como el estándar para la producción en masa. Esta es la muestra maestra. Todas las producciones posteriores siguen este punto de referencia. Durante la producción en masa, se siguen requiriendo inspecciones en proceso y controles por muestreo para mantener la estabilidad del lote.
En resumen: los prototipos son para cambios de diseño, el DFM (Diseño para la Fabricación) es para optimizar la fabricabilidad, el moldeo de prueba es para el ajuste de precisión, y la aprobación de muestras establece el estándar de producción. Cada etapa valida un aspecto diferente, y el proyecto avanza fase a fase.
Preguntas Frecuentes
¿Cuánto tiempo lleva una revisión de pieza exterior?
La actualización del plano en sí puede llevar solo uno o dos días. Pero si el proyecto ya ha entrado en la etapa de utillaje, una revisión del plano significa una revisión del molde. Un cambio rápido puede tardar de tres a cinco días. Uno más lento puede requerir rehacer los insertos y puede llevar de 10 a 15 días. Los problemas deben resolverse durante la etapa de revisión DFM siempre que sea posible.
¿Puede el PP reemplazar al POM en el núcleo interno?
No recomendado. El PP tiene una tasa de contracción de moldeo de aproximadamente 1.5% a 2.5%, y la variación es mayor que la del POM. Esto dificulta mantener una precisión de espiral de ±0.01 mm de forma consistente. En la industria, el POM es el material principal para los conjuntos de núcleos internos.
¿Qué formatos de archivo deben presentarse para los planos?
Para datos 3D, utilice formatos generales como STEP o IGES. Para dibujos 2D, utilice PDF o DWG. La clave es que el dibujo 2D debe especificar completamente las tolerancias, la rugosidad superficial, el material y las dimensiones críticas de ajuste. Si solo se proporciona un renderizado 3D y elproveedor de envases cosméticosse solicita una cotización a partir de eso, la cotización no será precisa.
¿Cómo se suele pagar la tarifa de utillaje?
La norma de la industria es el pago por hitos. Una parte se paga como depósito al firmar el contrato, otra parte después de que la prueba de molde T0 sea exitosa, y el saldo tras la aprobación de la muestra para la producción en masa. La proporción exacta varía según el proveedor, pero no se debe aceptar una solicitud de prepago del 100% por adelantado.
Volviendo a la pregunta original: ¿qué tan completos deben ser los planos?
Si el ángulo de desmoldeo es suficiente, el espesor de la pared es uniforme, las socavaduras tienen una solución de desmoldeo, y el núcleo interno ha sido claramente definido como estándar o personalizado con la fábrica de envases, entonces los planos están preparados al nivel adecuado. Una vez que estos problemas se resuelven, el muestreo, las pruebas de molde y la producción en masa avanzarán mucho más fluidamente. Si no se resuelven, cada paso posterior se convierte en una lección costosa, y los cambios de molde cuestan más de diez veces lo que cuestan los cambios de plano.





