Vỏ Son Môi PCR: Bộ Phận Nào Có Thể Thay Thế, Bộ Phận Nào Không
Khi Quy định về Bao bì và Chất thải Bao bì (PPWR) của EU thúc đẩy các yêu cầu về hàm lượng tái chế cho bao bì nhựa vào năm 2030, và khi các chủ thương hiệu nỗ lực đáp ứng các cam kết ESG của riêng họ vào năm 2030, ngày càng nhiều thương hiệu mỹ phẩm đang chuyển đổiVỏ son môiVề nhựa PCR. Gần đây, Sambound đã nhận được ngày càng nhiều yêu cầu từ các chủ thương hiệu hỏi liệu vỏ son môi có thể được sản xuất bằng nhựa PCR, liệu chất lượng bề mặt có bị giảm sút, liệu màu sắc có còn khớp với tiêu chuẩn mục tiêu và chi phí sẽ tăng bao nhiêu.
Mọi người trong ngành đều biết rằng một thỏi son môi không bao giờ là sản phẩm chỉ từ một loại vật liệu duy nhất. Nếu phân tích, nó bao gồm nhiều thành phần rất khác nhau: vỏ ngoài, nắp và chân đế bằng ABS; bộ cơ cấu bên trong—hạt, chạc và trục xoắn, tạo nên cấu trúc truyền động; các bộ phận trang trí bằng nhôm trong các thiết kế kết hợp nhôm-nhựa; và, trong một số phiên bản cao cấp, có thêm khối tăng trọng cùng một nam châm nhỏ ẩn bên trong nắp nam châm. Mỗi loại thành phần có yêu cầu vật liệu khác nhau. Vì vậy, việc liệu vật liệu tái chế sau tiêu dùng (PCR) có thể được sử dụng hay không phải được đánh giá từng bộ phận. Những gì có thể thay thế, ở mức độ nào, những gì vẫn không thể thay thế và tại sao—tất cả đều cần được trình bày rõ ràng.
Cấu tạo của một vỏ son môi
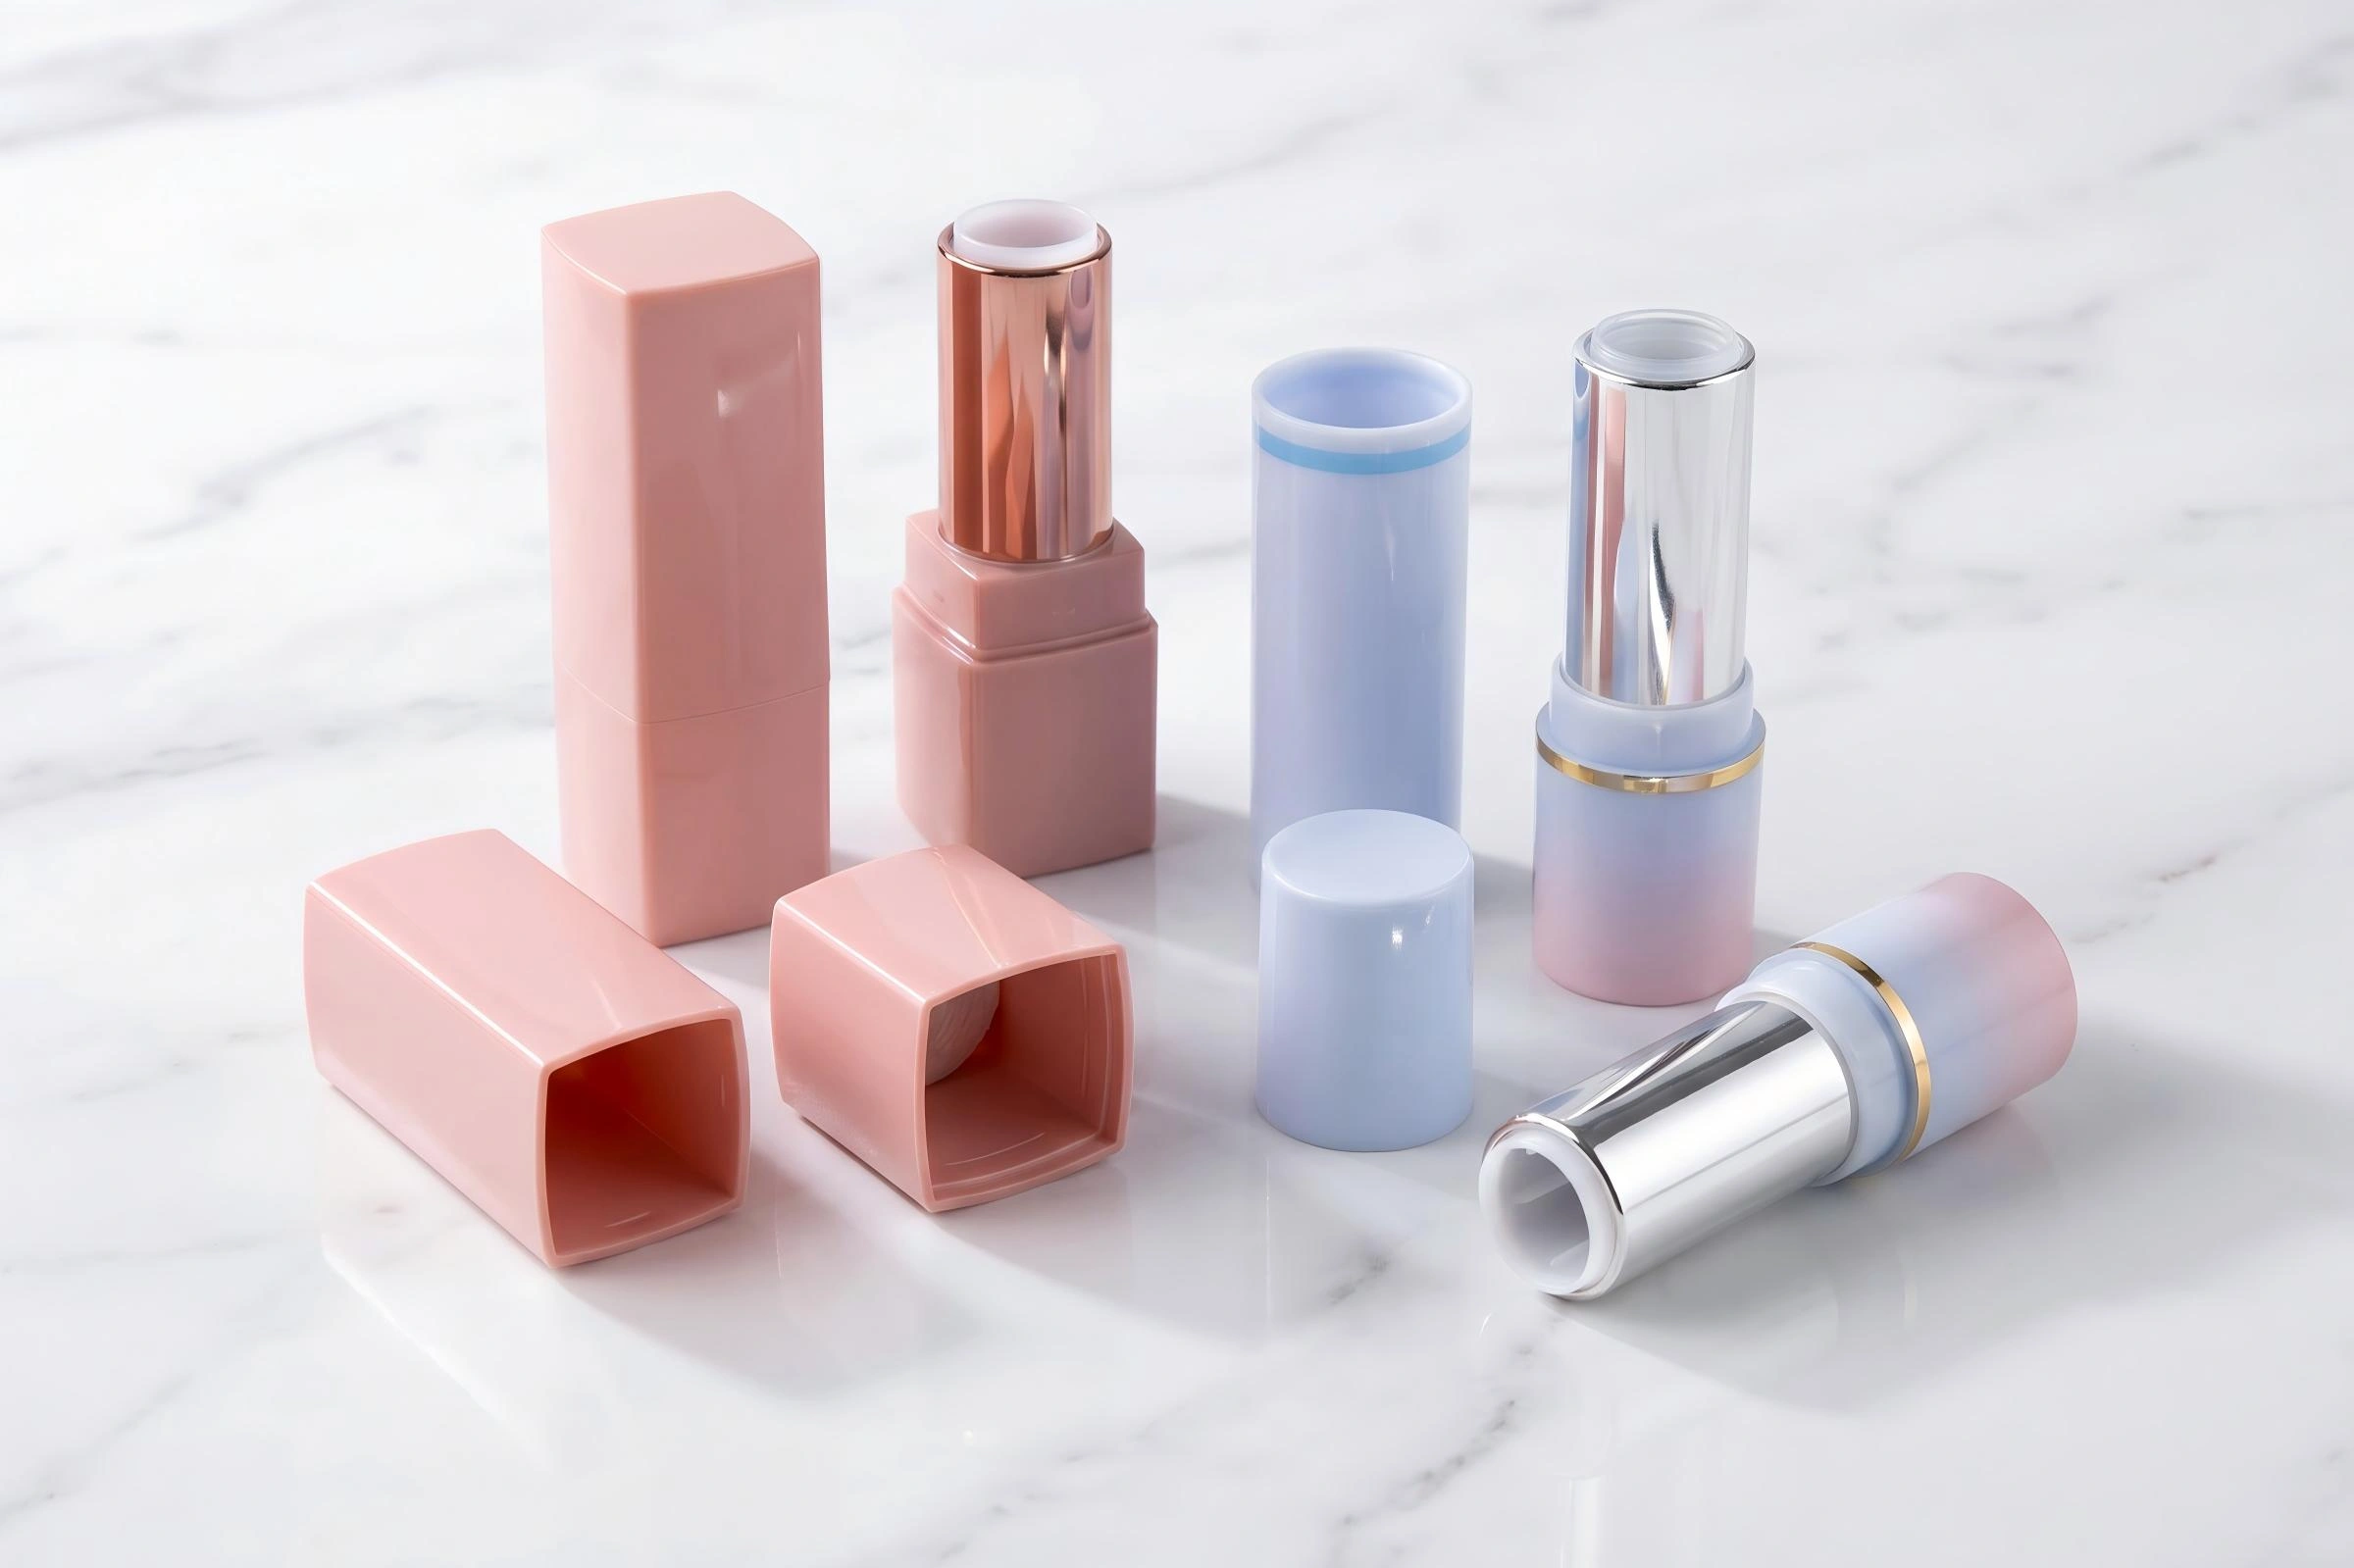
Một vỏ son tiêu chuẩn có thể được chia thành nhiều nhóm bộ phận.Các bộ phận bên ngoài—vỏ ngoài, nắp và đế— thường được làm từ nhựa ABS trong hầu hết ngành công nghiệp.Các bộ phận truyền động—được biết đến trong thuật ngữ ngành là lõi cơ chế bên trong— bao gồm ba bộ phận: hạt (bead), có chức năng nâng và hạ thỏi son; chạc (fork), khóa hạt để nó chỉ có thể di chuyển theo chiều dọc mà không xoay; và trục xoắn (spiral), với các ren nâng bên trong giúp đẩy hạt lên và xuống khi xoay bao bì. Vật liệu chính ở đây là POM, hay polyoxymethylene.Các bộ phận kim loạibao gồm lớp bọc nhôm được sử dụng trong các thiết kế lai nhôm-nhựa, vật liệu tăng trọng bằng sắt hoặc kẽm được thêm vào trong một số mẫu cao cấp để cải thiện cảm giác cầm nắm, và nam châm nhỏ ẩn bên trong nắp từ tính để định vị đóng nắp.
Yêu cầu về độ chính xác của lõi cơ cấu bên trong ở một cấp độ khác. Dung sai bước xoắn phải được kiểm soát trong khoảng ±0,01 mm. Khe hở lắp ghép giữa hạt và rãnh xoắn thường được đặt từ 0,03 đến 0,08 mm, nằm trong phạm vi thông số kỹ thuật vật liệu POM của ASTM D4181. Bao bì cũng phải chịu được 3.000 chu kỳ đóng mở. Lõi cơ cấu bên trong chính là 'động cơ' của vỏ son môi.
PCR Hơn Cả "Nhựa Tái Chế"
PCR là viết tắt của vật liệu tái chế sau tiêu dùng. Nó đề cập đến nhựa được thu hồi sau khi người tiêu dùng sử dụng, sau đó được phân loại, làm sạch và tạo hạt. Nó không giống với PIR, hay vật liệu tái chế sau công nghiệp. PIR đến từ phế liệu và đường chạy sản xuất trong nhà máy, vì vậy nguồn gốc sạch và hiệu suất ổn định. PCR đến từ dòng chất thải tiêu dùng, do đó độ phức tạp của lô hàng cao hơn nhiều. Điều mà các thương hiệu và quy định thường mong muốn là PCR, bởi vì đó là vật liệu thực sự được thu hồi từ chất thải sau khi sử dụng.
Hai yếu tố đang thúc đẩy làn sóng PCR này. Một là quy định. Quy định về Bao bì và Chất thải Bao bì của EU (EU PPWR) yêu cầu bao bì nhựa phải chứa một tỷ lệ nhất định vật liệu tái chế vào năm 2030. Yếu tố còn lại là các cam kết ESG của chính các thương hiệu. Các tập đoàn lớn như L’Oréal và Estée Lauder đã công khai công bố các mục tiêu bao bì bền vững cho năm 2030. Khi điều này đến với các đội ngũ tìm nguồn cung ứng bao bì, câu hỏi trở nên đơn giản: giải pháp đề xuất chứa bao nhiêu hàm lượng PCR?
Có một điểm mà thị trường thường bỏ qua:sự phân bố các loại hạt nhựa PCR thương mại rất không đồng đều.Nguồn cung PCR phổ biến tập trung vào PET từ tái chế chai nước giải khát, cùng với PP, PE, ABS và PS. Đây là các loại nhựa tiêu dùng có khối lượng lớn với hệ thống thu gom và phân loại đã được thiết lập. Các loại nhựa kỹ thuật như POM và PC có khối lượng thu hồi sau tiêu dùng nhỏ hơn nhiều và khó phân loại hơn.Các loại PCR thương mại phổ biến cho POM và PC ít có sẵn hơn nhiều so với các loại nhựa thông thường như PET, PP và ABS. Chúng vẫn tồn tại, nhưng sự lựa chọn bị hạn chế, quy mô sản xuất nhỏ hơn và độ ổn định của lô hàng kém hơn.
Vỏ ngoài, nắp và đế có thể được chuyển đổi sang vật liệu PCR không?
Đối với các bộ phận bên ngoài làm từ ABS, việc nâng cấp PCR là dễ thực hiện nhất. Các loại ABS PCR thương mại đã trưởng thành hiện có sẵn: INEOS cung cấp Terluran ECO GP-22 với hàm lượng PCR 50%; Magnum ECO ABS của Trinseo có thể đạt 60% thông qua styrene PCR tái chế hóa học; và Chimei (Trung Quốc) cũng cung cấp dòng sản phẩm POLYLAC PA-757 ECO. Đây là các loại vật liệu thương mại thực tế với khả năng sản xuất hàng loạt và các chứng nhận như GRS hoặc ISCC PLUS, không phải là các khái niệm trong phòng thí nghiệm.
Đối với các bộ phận bên ngoài như vỏ, ABS PCR có thể đáp ứng các yêu cầu về hiệu suất, nhưng nó đòi hỏi hai sự đánh đổi.
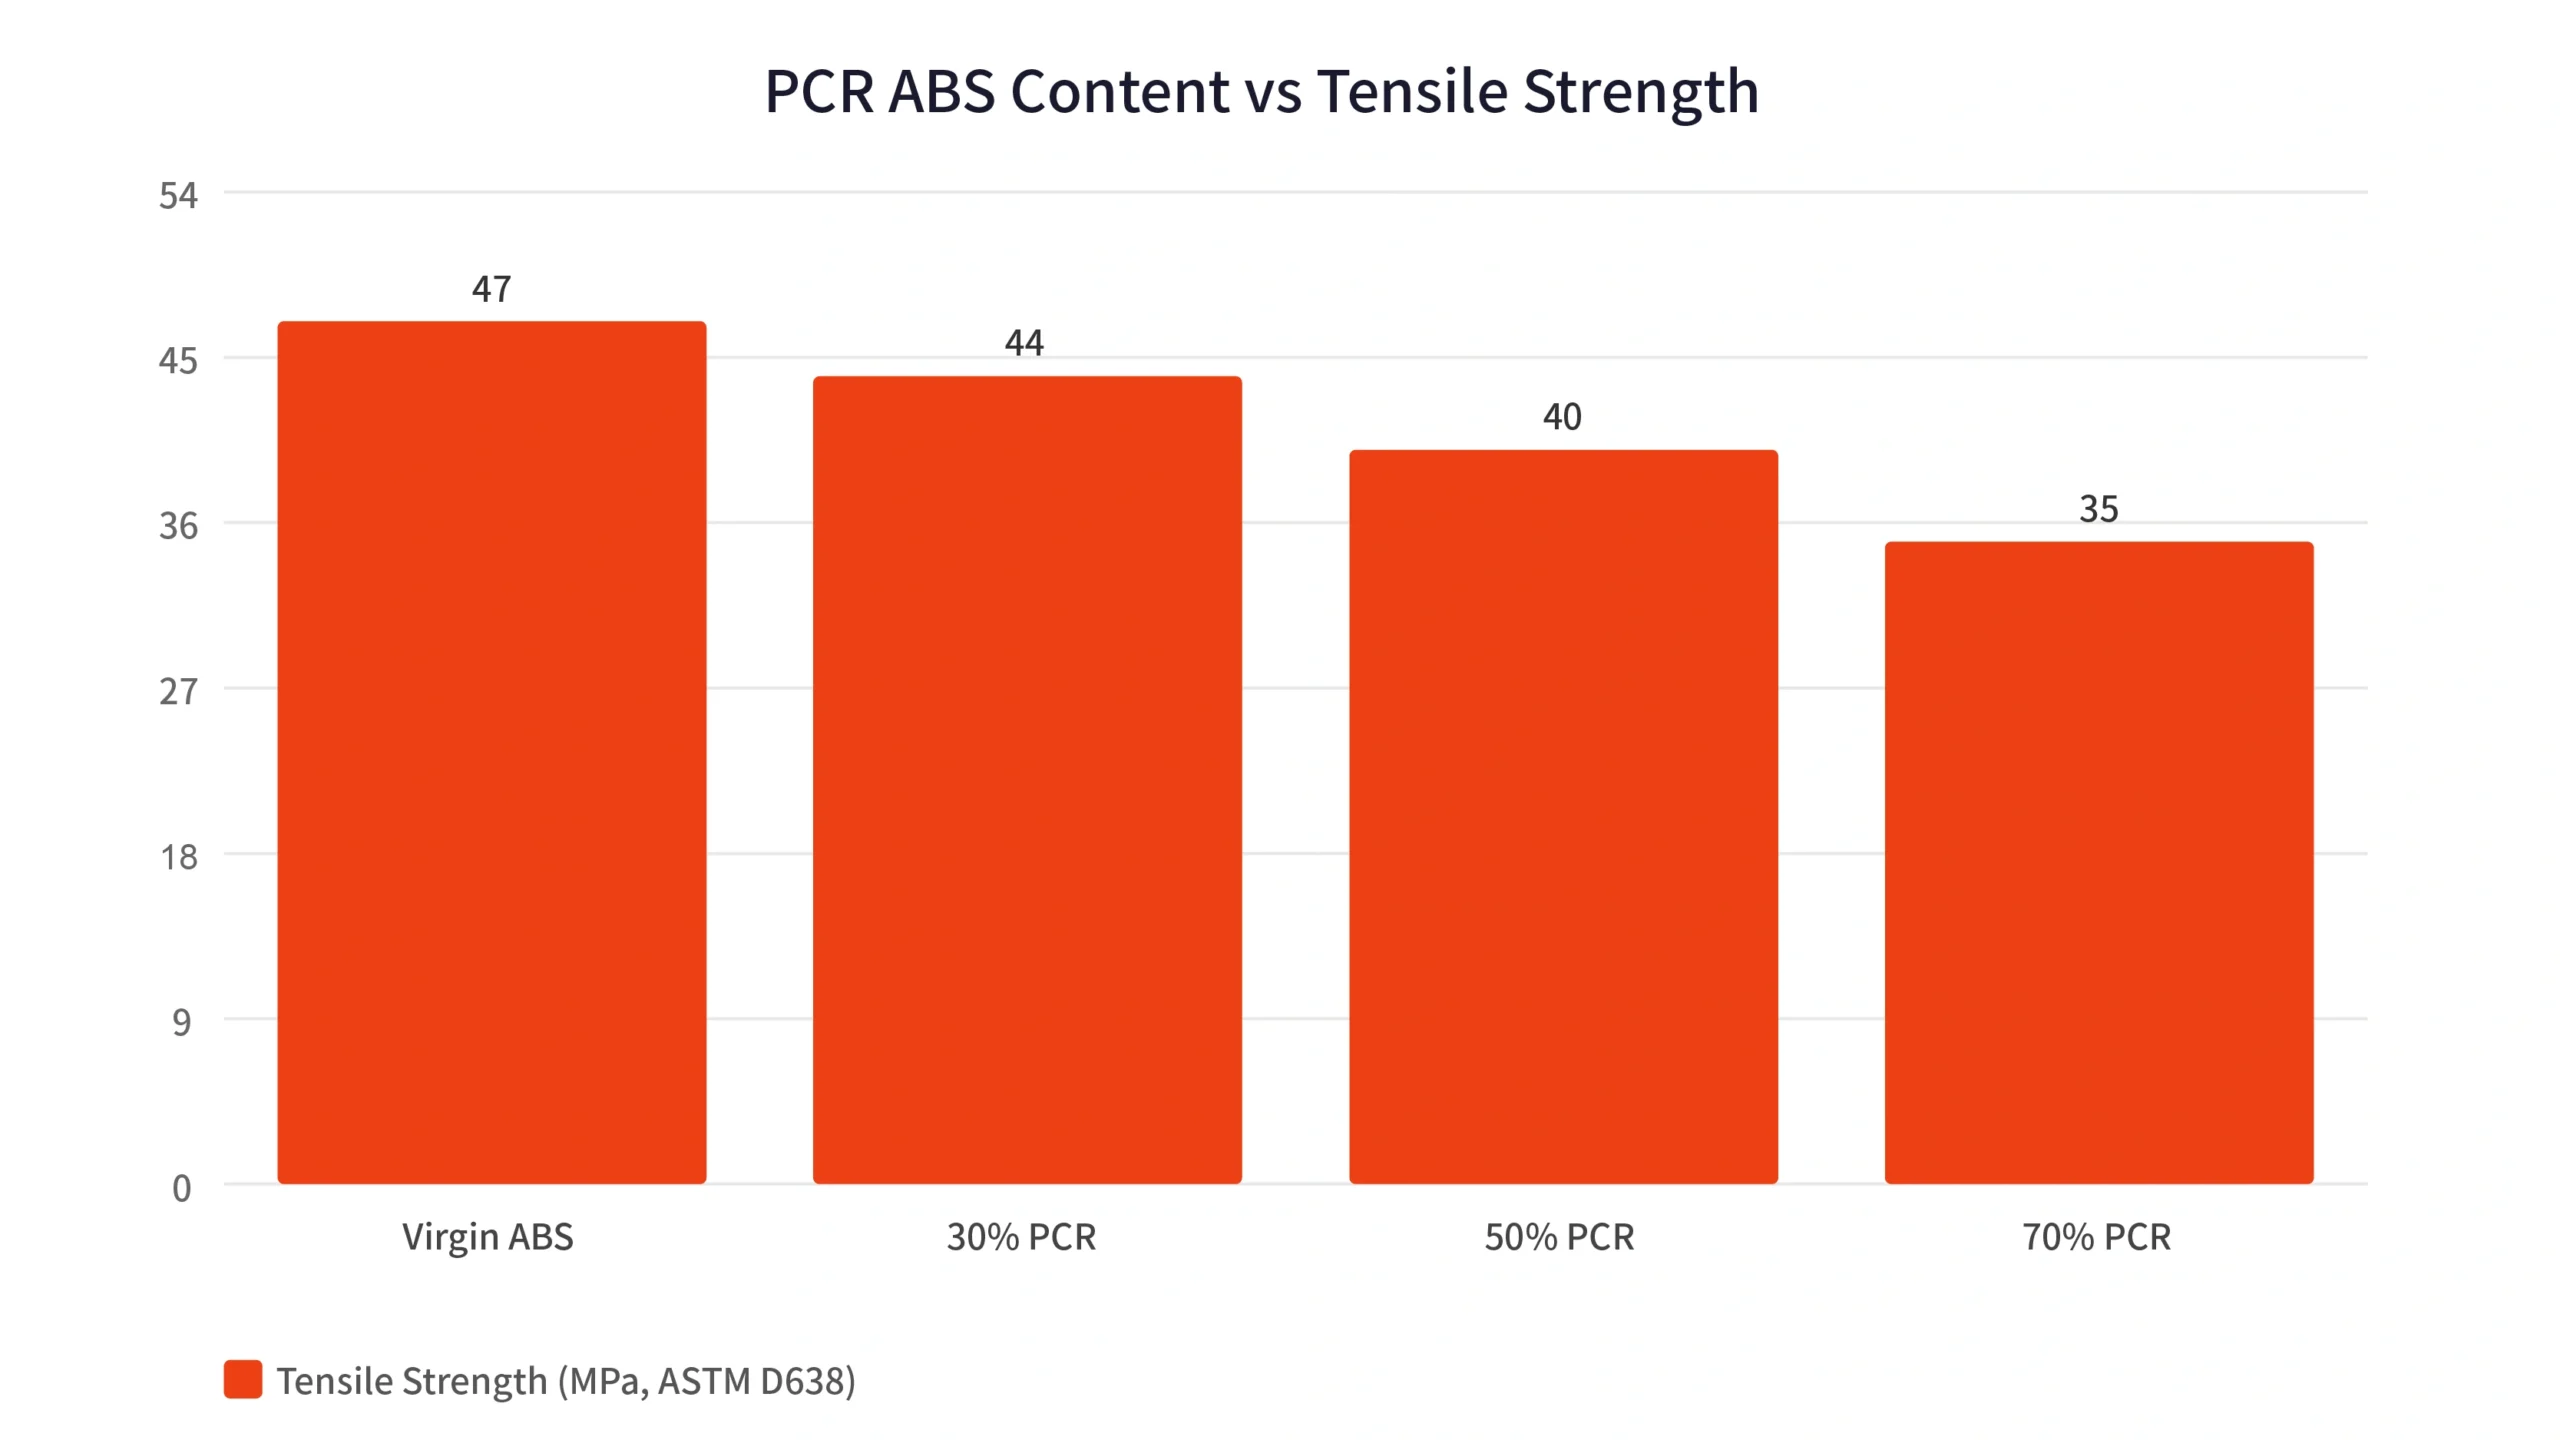
Đầu tiên là hiệu suất cơ học. Dữ liệu thử nghiệm trong ngành cho thấy với hàm lượng PCR 50%, ABS PCR thường mang lại độ bền kéo từ 38 đến 43 MPa và mô đun uốn từ 2.000 đến 2.200 MPa theo ASTM D790. Con số đó thấp hơn khoảng 10% đến 15% so với nhựa nguyên sinh, nhưng vẫn nằm trong phạm vi chấp nhận được đối với vỏ son môi, vì vỏ không chịu tải trọng truyền động. Khi hàm lượng PCR tăng trên 70%, độ bền va đập bắt đầu giảm mạnh hơn, và vỏ thành mỏng đối mặt với nguy cơ nứt vỡ cao hơn nhiều trong các thử nghiệm thả rơi. Trong sản xuất vỏ son môi thực tế, phạm vi khả thi phổ biến là 30% đến 50% PCR. Hàm lượng trên 70% vẫn chủ yếu giới hạn ở việc xác nhận lô nhỏ.
Vấn đề thứ hai—và là vấn đề khó khăn hơn—làĐộ đồng nhất màu sắc. Nguyên liệu PCR ABS đến từ vỏ thiết bị gia dụng và vỏ thiết bị điện tử tái chế, do đó màu sắc cơ bản của nhựa không đồng nhất. Với cùng một công thức, một lô có thể tạo ra màu đỏ Pantone 186C với độ lệch màu ΔE đạt chuẩn 0.8, trong khi lô tiếp theo với cùng công thức có thể lệch đến ΔE 2.3 và bị chủ thương hiệu từ chối. Điều này không phải là bất thường tại các nhà máy bao bì ở Đông Quan. Lý do rất đơn giản: tông màu cơ bản của nhựa PCR thay đổi từ lô tái chế này sang lô khác, vì vậy hạt màu (masterbatch) phải được điều chỉnh tương ứng. Cách tiếp cận phổ biến trong ngành là cố định một nhà cung cấp PCR, yêu cầu dữ liệu cơ sở CIE Lab cho mỗi lô và áp dụng bù màu cơ bản. Điều đó có thể giữ ΔE dưới 0.6, nhưng làm tăng chi phí hạt màu. Các thương hiệu cao cấp thường yêu cầu ΔE ≤ 1.5 theo tiêu chuẩn ASTM D2244. PCR ABS tại 50% có thể đạt ngưỡng đó, nhưng đòi hỏi nhiều công sức hơn so với vật liệu nguyên sinh.
Nói một cách đơn giản,Vỏ ngoài, nắp và đế có thể được chuyển đổi sang nhựa ABS PCR, và đây là những bộ phận thường xuyên nhất được sử dụng nhựa PCR trong sản xuất. Tuy nhiên, việc này đi kèm với những thách thức như khó khăn hơn trong việc khớp màu, độ ổn định lô sản xuất kém hơn và cần đánh bóng khuôn thường xuyên hơn, vì nhựa PCR chứa nhiều tạp chất và làm giảm tuổi thọ của khuôn bóng gương.Đây là những “thỏa hiệp nhỏ” mà hầu hết các thương hiệu có thể chấp nhận.
Lõi cơ chế bên trong có thể được chuyển đổi sang vật liệu PCR không?
Lõi cơ chế bên trong là phần khó nhất của vỏ son môi để chuyển đổi sang PCR. Điều đó không có nghĩa là không thể. Nó có nghĩa là chi phí cao, thời gian thực hiện dài, và giải pháp thường đòi hỏi một lộ trình kỹ thuật khác.
Trước hết, cần làm rõ chức năng của cơ chế này. Khi người dùng xoay đế thỏi son, thỏi son sẽ di chuyển lên xuống một cách mượt mà. Chuyển động đó đến từ sự phối hợp của lõi cơ chế bên trong gồm ba phần: bi giữ công thức son, chốt khóa bi để bi chỉ có thể di chuyển theo chiều dọc, và ren bên trong của trục xoắn sẽ đẩy thỏi son lên. Hệ thống này hoạt động dựa trên đặc tính ma sát thấp và độ ổn định kích thước cao của POM.
POM có thông số kỹ thuật được xác định theo ASTM D4181, và vai trò của nó trong lõi cơ cấu bên trong rất khó thay thế. Nó mang lại khả năng chống mài mòn, tự bôi trơn và kích thước ổn định sau khi ép phun. Dung sai bước xoắn yêu cầu là ±0,01 mm. Khe hở lắp ghép giữa hạt và xoắn ốc là 0,03 đến 0,08 mm. Tiêu chuẩn ngành về tuổi thọ quay là ít nhất 3.000 chu kỳ. Đó chính là những lý do tại sao bộ phận này không thể thay đổi một cách tùy tiện. Nếu bất kỳ giới hạn nào trong số đó được nới lỏng, thỏi son sẽ bắt đầu lung lay, kẹt hoặc trượt sau một thời gian ngắn sử dụng.
Một hiểu lầm phổ biến cần được làm rõ: Các loại PCR POM thực sự tồn tại trên thị trường.Các sản phẩm Delrin RE của DuPont, Ultraform RE của BASF, Duracon RE của Polyplastics và Hostaform RE của Celanese đều cung cấp POM với hàm lượng tái chế từ 25% đến 50% hoặc thậm chí cao hơn. Các nhà cung cấp trong nước như Kingfa và GEM cũng cung cấp vật liệu dòng rPOM. Vì vậy, vấn đề không phải là không thể tìm nguồn cung ứng PCR POM. Câu hỏi thực sự là liệu nó có thể đảm bảo độ bền trong lõi cơ chế bên trong hay không.
Có ba lý do chính khiến việc sử dụng PCR ở bộ phận này gặp khó khăn:
Đầu tiên,sự biến đổi theo lô của POM PCR tái chế cơ học quá cao để đảm bảo độ chính xác ±0.01 mmDữ liệu thử nghiệm trong ngành cho thấy rằng sự biến thiên chỉ số chảy (melt flow) giữa các lô POM PCR tái chế cơ học có thể đạt ±15% đến 30%, trong khi độ bền kéo có thể giảm 10% đến 20% so với vật liệu nguyên sinh. Ở mức độ chính xác này, kích thước đúc khuôn sẽ theo chỉ số chảy. Nếu chỉ số chảy thay đổi, bước xoắn ốc cũng sẽ thay đổi theo. Nếu màu vỏ thay đổi, kết quả là sự không khớp màu. Nếu bước xoắn ốc thay đổi, thỏi son có thể không xoay được.
Thứ hai,Độ bền mài mòn của POM phụ thuộc rất nhiều vào độ tinh khiết của vật liệu. Nhựa PCR không thể tránh khỏi việc chứa tạp chất và các phân đoạn bị phân hủy. POM cũng nhạy cảm với lịch sử nhiệt. Sau nhiều bước tái chế, ma sát tăng lên và khả năng chống mài mòn giảm sút. Một khi khả năng chống mài mòn giảm trong phần xoắn ốc, các ren bắt đầu bị mòn sau vài trăm lần xoay, khe hở mở rộng, và lõi son bắt đầu lung lay. Các tài liệu tham khảo kỹ thuật bao bì ở nước ngoài rất rõ ràng về điểm này: nếu dung sai ren xoắn chỉ lệch một chút, lõi son có thể lung lay, kẹt hoặc thậm chí làm gãy lõi son.
Thứ ba,POM tái chế hóa học có thể có hiệu suất gần bằng nhựa nguyên sinh, nhưng nó đắt tiềncPOM được khử trùng hợp và tái trùng hợp hóa học có thể giữ lại khoảng 85% đến 95% hiệu suất của vật liệu POM nguyên sinh về độ bền kéo theo các tài liệu đã công bố. Về lý thuyết, điều này khiến nó trở thành vật liệu thay thế trực tiếp cho POM nguyên sinh trong lõi cơ cấu bên trong. Vấn đề là chi phí. Nó thường đắt hơn 40% đến 60% so với nhựa nguyên sinh, điều này không mấy hợp lý đối với các sản phẩm son môi dành cho thị trường đại chúng.
Đó là lý do tại sao lộ trình mà ngành công nghiệp thực sự áp dụng không phải là “ép buộc POM PCR vào cùng một thiết kế,” mà là thay đổi hoàn toàn lộ trình kỹ thuật.
Tùy chọn chính là thiết kế lại lõi cơ cấu bên trong xoay quanh vật liệu PP tái chế (PCR PP). PP mềm và yếu hơn POM, vì vậy cấu trúc phải được thiết kế lại với thành dày hơn, bước ren được điều chỉnh và thêm các gân chịu tải trước để bù đắp. Tuy nhiên, các loại PCR PP đã trưởng thành, nguồn cung ổn định và chi phí thấp hơn. Các nhà cung cấp bao bì mỹ phẩm hàng đầu toàn cầu đã sản xuất hàng loạt vỏ son môi với cơ cấu bên trong bằng PCR-PP cho các dòng sản phẩm bền vững của các thương hiệu làm đẹp quốc tế, với sản lượng hàng chục triệu sản phẩm mỗi năm. Điều đó chứng tỏ phương án này khả thi về mặt kỹ thuật. Hạn chế là cấu trúc cơ cấu cần khuôn mới và cảm giác xoay phải được điều chỉnh lại.
Một giải pháp khác là thay thế bằng vật liệu sinh học. PA11 gốc dầu thầu dầu, một loại polyamide sinh học, có thể được sử dụng cho lõi cơ chế bên trong. Dấu chân carbon của nó thấp hơn nhiều so với nhựa kỹ thuật gốc dầu mỏ thông thường. Theo tài liệu LCA, nó thấp hơn PA66 khoảng 50% đến 60%. Các nhà cung cấp bao bì quốc tế đã sử dụng vật liệu này trong cấu trúc xoay của các sản phẩm son môi cao cấp. Đây không phải là PCR theo nghĩa chặt chẽ, vì nó là vật liệu sinh học chứ không phải tái chế, nhưng vẫn có thể được đưa vào báo cáo ESG của thương hiệu.
Vì vậy, đối với lõi cơ cấu bên trong,Vấn đề không phải là "không thể sử dụng nhựa PCR", mà là "việc sử dụng nó đòi hỏi thay đổi quy trình sản xuất, mở khuôn mới, kiểm định lại độ chính xác và tính toán chi phí."Đối với các thương hiệu đang chịu áp lực phải tăng tỷ lệ PCR do các chỉ số ESG KPI, cơ chế bên trong hiện là bộ phận tốn kém nhất và có thời gian sản xuất lâu nhất trong quá trình nâng cấp. Vỏ và nắp có thể chuyển sang vật liệu PCR trong khoảng ba tháng. Việc thay đổi cơ chế bên trong thường mất từ sáu tháng đến một năm. Khuyến nghị của Sambound dành cho các thương hiệu chưa bao giờ là tất cả hoặc không có gì: nếu ngân sách và thời gian cho phép, hãy chọn thiết kế lại bằng PCR-PP; nếu ngân sách eo hẹp và tốc độ là ưu tiên, hãy giữ POM nguyên sinh cho cơ chế bên trong và để vỏ cùng nắp đảm nhiệm tỷ lệ PCR.
Các bộ phận mạ và bộ phận bằng nhôm có thể được chuyển đổi sang vật liệu PCR không?
Vỏ mạ điện là một thách thức khác. Để đạt được lớp hoàn thiện kim loại bóng như gương trên vỏ thỏi son môi—kiểu dáng kim loại vuông vắn thường thấy trong các thiết kế cao cấp—ngành công nghiệp sử dụng nhựa ABS chuyên dụng để mạ. Các loại nhựa này được tối ưu hóa cho độ bám dính của niken hóa học và crom trang trí thông qua pha cao su được kiểm soát và đặc tính bề mặt bóng cao. Vật liệu nền phải giữ các lớp niken hóa học và crom trang trí một cách đáng tin cậy. Mạ điện có yêu cầu rất cao về độ tinh khiết của vật liệu nền. Nếu nhựa cơ bản chứa tạp chất hoặc vật liệu bị phân hủy, lớp mạ có thể xuất hiện lỗ kim, không bám mạ hoặc độ bám dính kém.
Đây chính là điểm mà nhựa ABS PCR gặp khó khăn. Dù nhựa tái chế được phân loại và làm sạch tốt đến đâu, việc đạt được độ tinh khiết như nhựa nguyên sinh là rất khó. Kết quả là tỷ lệ thành phẩm mạ điện giảm rõ rệt. Vì vậy, so với vỏ có màu tự nhiên hoặc vỏ sơn, việc chuyển đổi vỏ mạ điện sang sử dụng nhựa PCR khó khăn hơn nhiều. Điều này có thể thực hiện được, nhưng cần tính toán cẩn thận về tổn thất năng suất và chi phí.
Các bộ phận trang trí bằng nhôm là một trường hợp khác. Vỏ nhôm được sử dụng trên các vỏ son composite nhôm-nhựa bản thân nó là một kim loại có khả năng tái chế cao. NhưngCó thể tái chế không có nghĩa là PCR. PCR đề cập đến vật liệu đã được thu hồi và tái chế thành nguyên liệu mới. Vỏ nhôm có thể hỗ trợ câu chuyện ESG dựa trên vật liệu có thể tái chế, nhưng chúng không làm tăng tỷ lệ phần trăm PCR của sản phẩm.
Các khối trọng lượng còn lại—sắt, kẽm hoặc gốm—và nam châm ẩn bên trong nắp từ tính không phải là nhựa, vì vậy PCR không áp dụng cho chúng. Tỷ lệ của chúng nhỏ, nhưng vẫn quan trọng khi tính toán tổng phần trăm PCR theo trọng lượng vì chúng làm giảm tỷ lệ tổng thể.
Cách cấu hình ống son môi có tỷ lệ PCR cao
Khi phân tích từng thành phần rõ ràng, sẽ dễ dàng hơn nhiều để trả lời câu hỏi mà mọi người vẫn thường hỏi: một thỏi son thực sự có thể đạt được bao nhiêu PCR?
Theo trọng lượng, vỏ ngoài, nắp và đế chiếm phần lớn khối lượng nhựa trong một vỏ son môi. Lõi cơ chế bên trong là phần cốt lõi chức năng của bao bì, nhưng nó nhỏ cả về kích thước lẫn tỷ lệ trọng lượng. Vì vậy, tổng tỷ lệ PCR của một vỏ son môi chủ yếu phụ thuộc vào việc các bộ phận bên ngoài đã được chuyển đổi sang vật liệu tái chế và ở tỷ lệ bao nhiêu phần trăm.
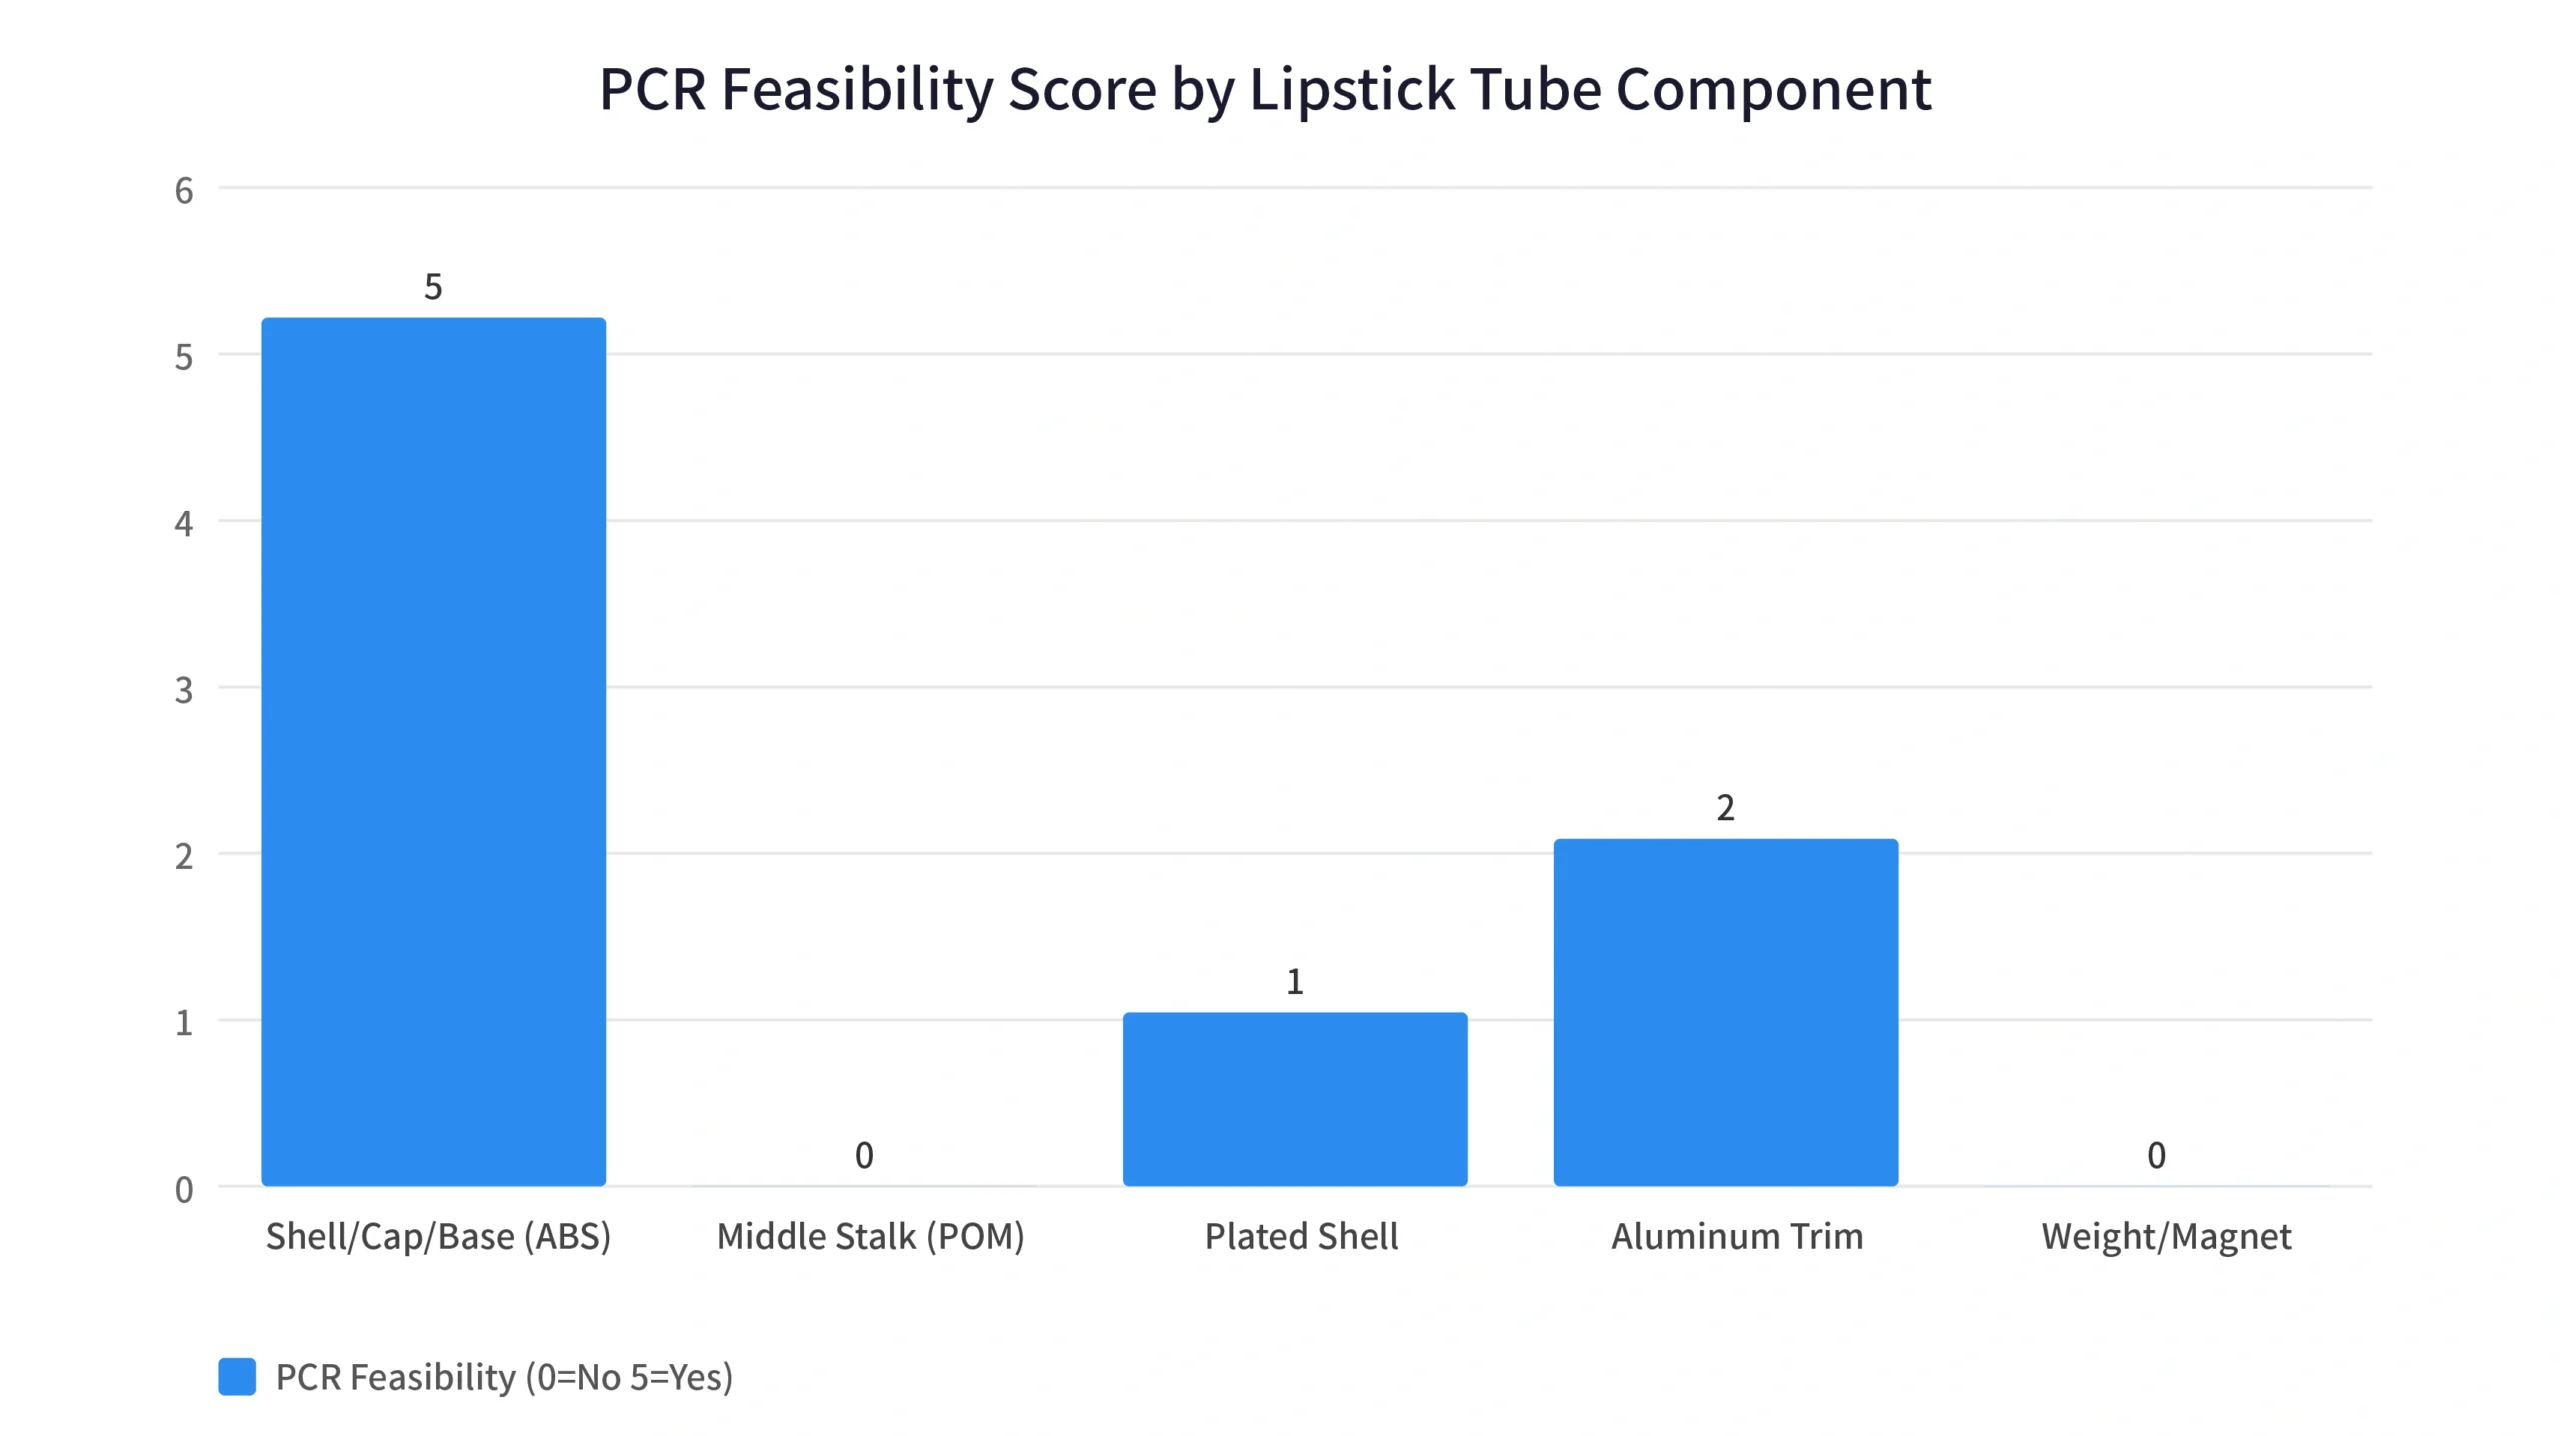
Các tùy chọn dễ hình dung hơn khi trình bày dưới dạng bảng:
| Thành phần | Chất liệu | Tính khả thi của PCR | Đánh Đổi | Cách tiếp cận được Sambound đề xuất |
|---|---|---|---|---|
| Vỏ ngoài / Nắp / Đáy | ABS | Có — PCR ABS ở mức 30–50% | Kiểm soát độ lệch màu ở ΔE 1.5–2.5; độ ổn định lô sản xuất thấp hơn | Chốt một nhà cung cấp PCR cộng với bù màu cơ bản, mục tiêu ΔE ≤1.5 |
| Lõi cơ chế bên trong (bi/chạc/xoắn ốc) | POM | Khó khăn — yêu cầu thay đổi quy trình | PCR POM tái chế cơ học không thể đạt được độ chính xác yêu cầu; PCR-PP, cPOM hoặc PA11 sinh học là khả thi nhưng cần khuôn mẫu mới và điều chỉnh cảm giác sử dụng. | Nếu ngân sách và thời gian cho phép, hãy chuyển sang PCR-PP; nếu ngân sách eo hẹp và tốc độ là ưu tiên, hãy giữ POM nguyên sinh. |
| Vỏ mạ điện | ABS cấp độ mạ | Khó khăn | Nhiều tạp chất hơn dẫn đến năng suất mạ thấp hơn | Thay thế mạ bằng sơn hoặc giữ màu tự nhiên |
| Các bộ phận trang trí bằng nhôm | Nhôm | Có thể tái chế, nhưng không phải PCR | Không được tính vào tỷ lệ PCR | Sử dụng câu chuyện bền vững về “vật liệu có thể tái chế” |
| Khối trọng lượng / Nam châm | Sắt/Kẽm/Vật liệu từ tính | Không | Không phải nhựa; chỉ được sử dụng trong một số mẫu | Những điều này làm giảm tỷ lệ PCR tổng thể theo trọng lượng |
Chiến lược hỗn hợp là phương pháp tiếp cận chủ đạo của ngành:Sử dụng nhựa ABS PCR loại 50% cho vỏ ngoài và nắp, giữ nguyên nhựa POM nguyên sinh cho lõi cơ chế bên trong, thay thế mạ điện bằng sơn và giữ lại vỏ nhôm như một vật liệu có thể tái chế.Với cấu hình đó, tổng tỷ lệ PCR của bao bì hoàn chỉnh thường có thể đạt từ 40% đến 60% theo trọng lượng. Điều này đủ để đưa vào báo cáo ESG của thương hiệu và cũng có thể phù hợp với định hướng mục tiêu PPWR 2030.
Một số thương hiệu độc lập ở nước ngoài đã ra mắt vỏ son môi PCR 100%. Nhưng lộ trình của họ là mộtthiết kế đơn chất liệu hoàn toàn bằng nhựa không mạ, không nhôm, và không nam châm hoặc vật liệu tăng trọngNói cách khác, họ đã loại bỏ mọi danh mục thành phần mà PCR không thể đáp ứng một cách thực tế. Cách tiếp cận đó mang lại cảm giác đơn giản hơn, ít cao cấp hơn và đặt câu chuyện bền vững lên hàng đầu. Liệu nó có phù hợp với một sản phẩm cụ thể hay không còn tùy thuộc vào định vị thương hiệu.
Khi Sambound phát triển giải pháp PCR cho khách hàng thương hiệu, phương pháp luôn nhất quán: phân tích thỏi son môi theo từng thành phần. Đầu tiên, xác định mục tiêu ESG, mức chất lượng và ngoại quan yêu cầu, cùng với mức độ linh hoạt ngân sách. Sau đó, phân bổ tỷ lệ PCR theo từng phần cho thân vỏ, nắp và đế. Đối với lõi cơ chế bên trong, quyết định dựa trên ngân sách và thời gian phát triển liệu có nên thay đổi lộ trình với thiết kế lại PCR-PP hay giữ nguyên POM nguyên sinh. Không có một câu trả lời chung nào cho câu hỏi, “Thỏi son môi này có thể sử dụng PCR không?” Câu hỏi thực sự là, “Dự án sẵn sàng sử dụng PCR cho bao nhiêu phần của mỗi thành phần?”
Việc nâng cấp PCR trong ống son môi liên quan đến nhiều thành phần và phức tạp hơn nhiều so với trongVỏ son bóng. Đó là lý do tại sao dự án phải quyết định bộ phận nào có thể chuyển sang sử dụng PCR trước và bộ phận nào cần giữ nguyên. Thương hiệu càng sẵn sàng thỏa hiệp, tỷ lệ PCR càng có thể tăng cao. Thương hiệu càng phải giữ chặt các yếu tố như mạ điện gương, vỏ nhôm và cảm giác cao cấp được tinh chỉnh kỹ lưỡng, thì tỷ lệ PCR đạt được sẽ càng thấp.