
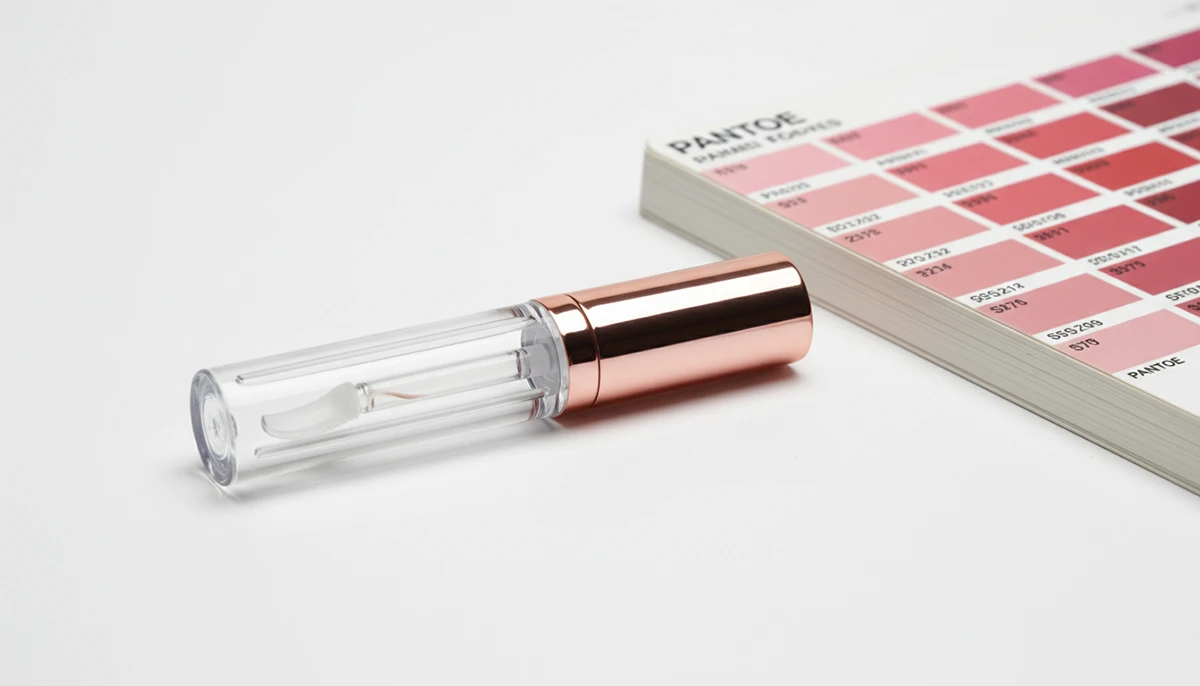
Một người mua trên 1688 đã để lại đánh giá tiêu cực do sự khác biệt về màu sắc trongVỏ son bóng—màu sắc sản xuất hàng loạt tối hơn đáng kể so với mẫu, khiến toàn bộ dòng sản phẩm không thể ra mắt. Nhà cung cấp từ chối bồi thường và chỉ đề nghị giảm giá cho đơn hàng tiếp theo. Với tư cách là Sambound, mộtbao bì mỹ phẩmnhà cung cấp đã phục vụ GUCCI và L’Oréal, chúng tôi đã chứng kiến nhiều khách hàng mắc phải cái bẫy này. Bài viết này sẽ phân tích việc đánh giá sự khác biệt màu sắc, các nguyên nhân trong quy trình, cách phòng tránh và các giải pháp khắc phục để giúp bạn tránh những cạm bẫy về sự khác biệt màu sắc bao bì.
Các tiêu chuẩn đánh giá ngành về sự khác biệt màu sắc của bao bì ống son bóng là gì?
Không có tiêu chuẩn quốc gia bắt buộc về sự khác biệt màu sắc đối với bao bì ống son bóng, chủ yếu tham khảo các quy chuẩn ngành và yêu cầu của khách hàng:
- Tiêu chuẩn kiểm tra phổ biến:GB/T 3979-2008 “Phương pháp đo màu vật thể”, ASTM D2244-16, ISO 3668, v.v., cụ thể dựa trên chỉ định của khách hàng.
- Ngưỡng khác biệt màu sắc:Yêu cầu thông thường ΔE≤1.5; khách hàng khó tính (như các thương hiệu lớn) ≤1.0 hoặc 0.8, phân khúc siêu cao cấp thậm chí ≤0.6; đối với ống son bóng/son kem sơn kim loại/ngọc trai có thể nới lỏng đến ≤1.5.
- Dụng cụ và phương pháp thử nghiệm:Sử dụng máy quang phổ (như Konica Minolta CM-26d, X-Rite Ci64), nguồn sáng D65 và góc quan sát 10° để đo giá trị Lab và tính toán ΔE; ống trong suốt/bán trong suốt cần nền trắng và hiệu chuẩn bảng trắng trước khi thử nghiệm.
- Lưu ý:Thống nhất mẫu thiết bị và điều kiện đo với khách hàng; tạo tấm màu tiêu chuẩn và xác nhận niêm phong; sử dụng hộp đèn nguồn sáng tiêu chuẩn để hỗ trợ so sánh trực quan; thiết lập quy trình và hồ sơ kiểm tra màu sắc cho mỗi lô hạt màu; ghi rõ tiêu chuẩn vào hợp đồng hoặc thỏa thuận chất lượng.
Nguyên nhân trong quy trình gây ra sự khác biệt màu sắc ở bao bì ống son bóng là gì?
| Giai đoạn Quy trình | Nguyên nhân cụ thể (bao gồm các yếu tố thực tế) |
|---|---|
| Giai đoạn đúc phun | 1. Sự khác biệt về lô giữa nhựa nguyên sinh/hạt màu; 2. Nhiệt độ ép phun dao động trong khoảng ±5°C; nhiệt độ khuôn không được kiểm soát ở 30-50°C ±2°C (làm mát không đều dẫn đến sự khác biệt về kết tinh); 3. Tỷ lệ vật liệu tái chế quá cao hoặc hạt nhựa bị ẩm; 4. Phân tán hạt màu không đều (tốc độ trục vít/áp suất ngược không phù hợp); 5. Kiểm tra màu sắc không được thực hiện dưới nguồn sáng tiêu chuẩn; 6. Tắc nghẽn kênh làm mát khuôn. |
| Giai đoạn phun sơn/in ấn | 1. Phun sơn: Lớp phủ không đồng đều trong cùng một lô, đường cong nhiệt độ lò không nhất quán, thời gian nung dao động; 2. In ấn: Độ nhớt mực in tampon/ép nhũ nóng thay đổi, áp lực gạt mực không ổn định, nhiệt độ sấy dao động (tham khảo GB/T17497-2019). |
| Giai đoạn Mạ/Mạ chân không | 1. Độ dày lớp phủ không đồng đều (vấn đề về mật độ dòng điện); 2. Sự khác biệt về độ nhám bề mặt; cặn bẩn từ quá trình làm sạch trước mạ; sự khác biệt vật liệu nền (ABS/PP/PMMA); 3. Cặn chất tách khuôn; 4. Nhiệt độ/pH bể mạ dao động; đường cong nhiệt độ sấy dao động gây oxy hóa. |
Làm thế nào để tránh các vấn đề sai lệch màu sắc trước cho bao bì tuýp son bóng tùy chỉnh?
Để tránh sự khác biệt màu sắc trong bao bì tùy chỉnhVỏ son bóng, trước tiên hãy ký một thỏa thuận về màu sắc—chỉ định số Pantone, niêm phong mẫu vật lý và xác định chặt chẽ giá trị ΔE (thường ≤1.2, khách hàng khó tính ≤0.8). Cũng cần ghi rõ ai chịu trách nhiệm nếu có vấn đề xảy ra và cách bồi thường. Hãy để nhà máy ép phun tự phối màu, điều này sẽ ổn định hơn; đừng chỉ gửi bột màu. Giữ 5-10 mẫu mỗi lô và bảo quản chúng trong 6 tháng sau thời hạn sử dụng. Đo ΔE bằng máy quang phổ cho từng lô, kiểm tra riêng vật liệu nhôm và nhựa, và xem màu dưới nguồn sáng D65. Nếu nhà máy từ chối ký thỏa thuận, hãy thay đổi nhà cung cấp ngay lập tức; các nhà máy chính thức luôn sẵn lòng ký.
Các giải pháp khắc phục sự khác biệt màu sắc của bao bì ống son bóng là gì?
Nếu phát hiện sai lệch màu sắc, trước tiên hãy sử dụng máy quang phổ Datacolor để đo giá trị ΔE theo GB/T3979-2008 để xem liệu nó có vượt quá tiêu chuẩn chấp nhận của khách hàng hay không (thông thường ≤1.5, nghiêm ngặt ≤1.0). Đối với các vấn đề về đúc phun, yêu cầu nhà cung cấp sấy lại hạt màu (masterbatch) và ổn định nhiệt độ, áp suất. Trong quá trình sản xuất, phải thiết lập hồ sơ lô hạt màu và quy trình kiểm tra màu sắc cho từng lô, đồng thời sử dụng các nguồn sáng tiêu chuẩn (như D65) để kiểm tra so sánh màu sắc. Đối với các vấn đề về in ấn, khắc phục bằng cách điều chỉnh độ nhớt mực hoặc nhiệt độ sấy theo GB/T17497-2019. Nếu ΔE đạt tiêu chuẩn, đính kèm báo cáo dữ liệu thử nghiệm để nỗ lực đưa sản phẩm ra thị trường; nếu vượt quá tiêu chuẩn, thì tiến hành làm lại hoặc yêu cầu bồi thường theo hợp đồng. Không nên mù quáng yêu cầu giảm giá cho lần sau để tránh lặp lại sai lầm sau này.
Cách xác định trước các điểm rủi ro sai lệch màu sắc của sản phẩm đúc phun
| Các điểm rủi ro chính | Các dấu hiệu nhận biết |
|---|---|
| Không có thỏa thuận màu sắc rõ ràng được ký kết | Nhà cung cấp từ chối ký thỏa thuận, hoặc thỏa thuận không quy định rõ mã màu Pantone, mẫu niêm phong vật lý và phạm vi ΔE (ví dụ: ≤1.0), mà không viện dẫn tiêu chuẩn GB/T31881-2015. |
| Thiếu kiểm soát nguyên liệu thô và quy trình | Nhà cung cấp không cung cấp báo cáo lô hạt màu, nhiệt độ ép phun dao động, hoặc tỷ lệ vật liệu tái chế cao gây ra sự khác biệt màu sắc. |
| Quy trình kiểm tra không theo tiêu chuẩn | Không sử dụng hộp đèn so màu D65 để so sánh theo từng lô, không cấp báo cáo khác biệt màu sắc, hoặc không lấy mẫu theo GB/T2828.1. |





