
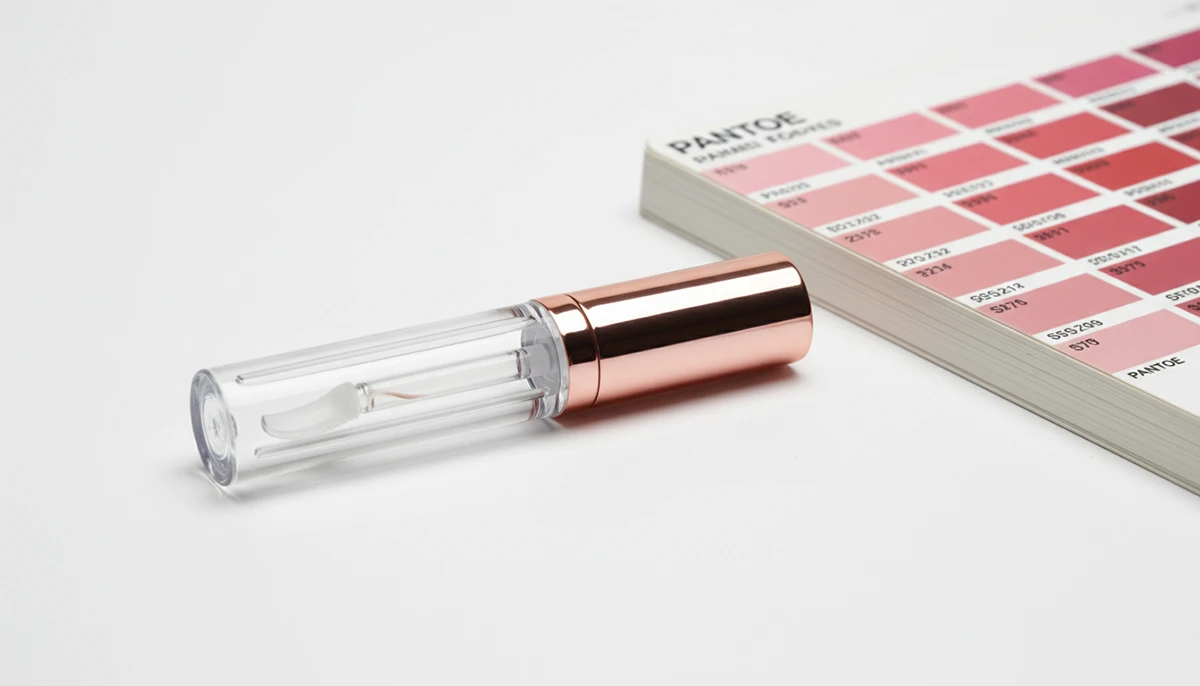
Ein Käufer auf 1688 hinterließ eine negative Bewertung aufgrund eines Farbunterschieds beiLipgloss-Tuben—die Farbe der Massenproduktion war deutlich dunkler als das Muster, was dazu führte, dass die gesamte Produktlinie nicht auf den Markt gebracht werden konnte. Der Lieferant weigerte sich, eine Entschädigung zu leisten und bot lediglich einen Rabatt für die nächste Bestellung an. Als Sambound, einKosmetikverpackungenals Anbieter, der GUCCI und L’Oréal beliefert hat, haben wir viele Kunden in diese Falle tappen sehen. Dieser Artikel beleuchtet die Beurteilung von Farbabweichungen, prozessbedingte Ursachen, deren Vermeidung und Abhilfemaßnahmen, um Ihnen zu helfen, die Fallstricke von Farbabweichungen bei Verpackungen zu vermeiden.
Welche branchenüblichen Beurteilungsstandards gibt es für die Farbabweichung bei Lipgloss-Tubenverpackungen?
Es gibt keine verbindliche nationale Norm für Farbunterschiede bei Lipgloss-Tuben-Verpackungen, hauptsächlich unter Bezugnahme auf Industrienormen und Kundenanforderungen:
- Gängige Prüfnormen:GB/T 3979-2008 „Methoden zur Messung der Objektfarbe“, ASTM D2244-16, ISO 3668 usw., speziell basierend auf Kundenvorgabe.
- Farbunterschiedsschwelle:Konventionelle Anforderung ΔE≤1,5; strenge Kunden (wie große Marken) ≤1,0 oder 0,8, Ultra-High-End sogar ≤0,6; bei Lipgloss-Tuben mit Metall- / Perlglanzlackierung kann auf ≤1,5 gelockert werden.
- Prüfwerkzeuge und -methoden:Ein Spektralphotometer (z. B. Konica Minolta CM-26d, X-Rite Ci64), eine D65-Lichtquelle und einen 10°-Beobachtungswinkel verwenden, um Lab-Werte zu messen und ΔE zu berechnen; transparente/transluzente Tuben benötigen einen weißen Hintergrund, und das Weißstandard vor dem Testen kalibrieren.
- Vorsichtsmaßnahmen:Instrumentenmodell und Messbedingungen mit dem Kunden abstimmen; Standardfarbplatten erstellen und die Versiegelung bestätigen; eine Standard-Lichtkabine zur Unterstützung des visuellen Vergleichs verwenden; Farbprüfprozesse und -aufzeichnungen für jede Masterbatch-Charge etablieren; den Standard in den Vertrag oder die Qualitätsvereinbarung aufnehmen.
Was sind die prozessbedingten Ursachen für Farbabweichungen bei Lipgloss-Tubenverpackungen?
| Prozessphase | Spezifische Ursachen (einschließlich Fakten) |
|---|---|
| Spritzgussphase | 1. Chargenunterschiede bei Harz/Masterbatch; 2. Spritzgusstemperaturschwankungen innerhalb von ±5°C; Werkzeugtemperatur nicht auf 30-50°C ±2°C geregelt (ungleichmäßige Kühlung führt zu Kristallisationsunterschieden); 3. Übermäßig hoher Anteil an recycelten Materialien oder feuchte Granulate; 4. Ungleichmäßige Dispersion des Masterbatches (ungeeignete Schneckendrehzahl/Gegendruck); 5. Farbprüfung nicht unter Standardlichtquelle durchgeführt; 6. Verstopfung der Werkzeugkühlkanäle. |
| Lackier- und Druckphase | 1. Lackieren: Uneinheitliche Beschichtungen derselben Charge, uneinheitliche Ofentemperaturkurven, schwankende Einbrennzeiten; 2. Bedruckung: Viskositätsänderungen der Tampondruck- / Heißprägefarbe, instabiler Rakeldruck, Schwankungen der Einbrenntemperatur (siehe GB/T17447-2019). |
| Galvanisierungs-/Vakuummetallierungsphase | 1. Ungleichmäßige Schichtdicke (Problem der Stromdichte); 2. Unterschiedliche Substratrauheit; Rückstände von der Vorbeschichtungsreinigung; Unterschied im Basismaterial (ABS/PP/PMMA); 3. Trennmittelrückstände; 4. Schwankungen der Badtemperatur/des pH-Werts beim Galvanisieren; Schwankungen der Einbrenntemperaturkurve, die Oxidation verursachen. |
Wie lassen sich Farbunterschiede bei kundenspezifischen Lipgloss-Tubenverpackungen im Voraus vermeiden?
Um Farbunterschiede bei kundenspezifischenLipgloss-Tuben, zuerst eine Farbvereinbarung unterzeichnen – die Pantone-Nummer festlegen, das Muster physisch versiegeln und den ΔE-Wert streng definieren (im Allgemeinen ≤1,2, bei anspruchsvollen Kunden ≤0,8). Es ist auch festzuhalten, wer im Problemfall verantwortlich ist und wie eine Entschädigung erfolgt. Die Spritzgussfabrik sollte die Farbe selbst anpassen, was stabiler ist; senden Sie nicht nur Farbpulver. Bewahren Sie 5-10 Muster pro Charge auf und lagern Sie diese 6 Monate nach Ablauf der Haltbarkeitsdauer. Messen Sie den ΔE-Wert jeder Charge mit einem Spektralphotometer, prüfen Sie Aluminium- und Kunststoffmaterialien separat und betrachten Sie die Farbe unter der D65-Lichtquelle. Weigert sich die Fabrik, die Vereinbarung zu unterzeichnen, wechseln Sie direkt den Lieferanten; seriöse Fabriken sind immer bereit zu unterschreiben.
Welche Abhilfemaßnahmen gibt es bei Farbabweichungen von Lipgloss-Tubenverpackungen?
Wird ein Farbunterschied festgestellt, ist zunächst mit einem Datacolor-Spektralphotometer der ΔE-Wert gemäß GB/T3979-2008 zu messen, um festzustellen, ob er den akzeptablen Kundenstandard überschreitet (konventionell ≤1,5, streng ≤1,0). Bei Spritzgussproblemen ist der Lieferant aufzufordern, das Masterbatch erneut zu trocknen und Temperatur sowie Druck zu stabilisieren. Während des Produktionsprozesses müssen ein Chargenprotokoll des Masterbatches und ein Farbprüfverfahren für jede Charge etabliert werden, und für Farbvergleichsprüfungen sollten Standardlichtquellen (wie D65) verwendet werden. Bei Druckproblemen ist eine Nacharbeit durch Anpassung der Tintenviskosität oder der Einbrenntemperatur gemäß GB/T17497-2019 durchzuführen. Wenn der ΔE-Wert dem Standard entspricht, ist der Prüfdatenbericht beizufügen, um die Markteinführung zu ermöglichen; wenn er den Standard überschreitet, ist entweder nachzuarbeiten oder gemäß Vertrag Entschädigung zu fordern. Fordern Sie nicht blindlings einen Rabatt für das nächste Mal, um zu vermeiden, später erneut in die Grube zu fallen.
Wie man Farbunterschieds-Risikopunkte bei Spritzgussteilen im Voraus identifiziert
| Hauptrisikopunkte | Erkennungssignale |
|---|---|
| Keine klare Farbvereinbarung unterzeichnet | Der Lieferant weigert sich, die Vereinbarung zu unterzeichnen, oder die Vereinbarung gibt die Pantone-Nummer, das physische Referenzmuster und den ΔE-Bereich (z. B. ≤1,0) nicht an, ohne GB/T31881-2015 zu zitieren. |
| Mangelnde Rohmaterial- und Prozesskontrolle | Der Lieferant stellt keine Masterbatch-Chargenberichte zur Verfügung, die Spritzgusstemperatur schwankt, oder ein hoher Anteil an recycelten Materialien führt zu Farbunterschieden. |
| Nicht standardisiertes Prüfverfahren | Nichtverwendung der D65-Farbabstimmungs-Lichtkabine für den chargenweisen Vergleich, Nichtausstellung eines Farbunterschiedsberichts oder Nichtentnahme von Proben gemäß GB/T2828.1. |





