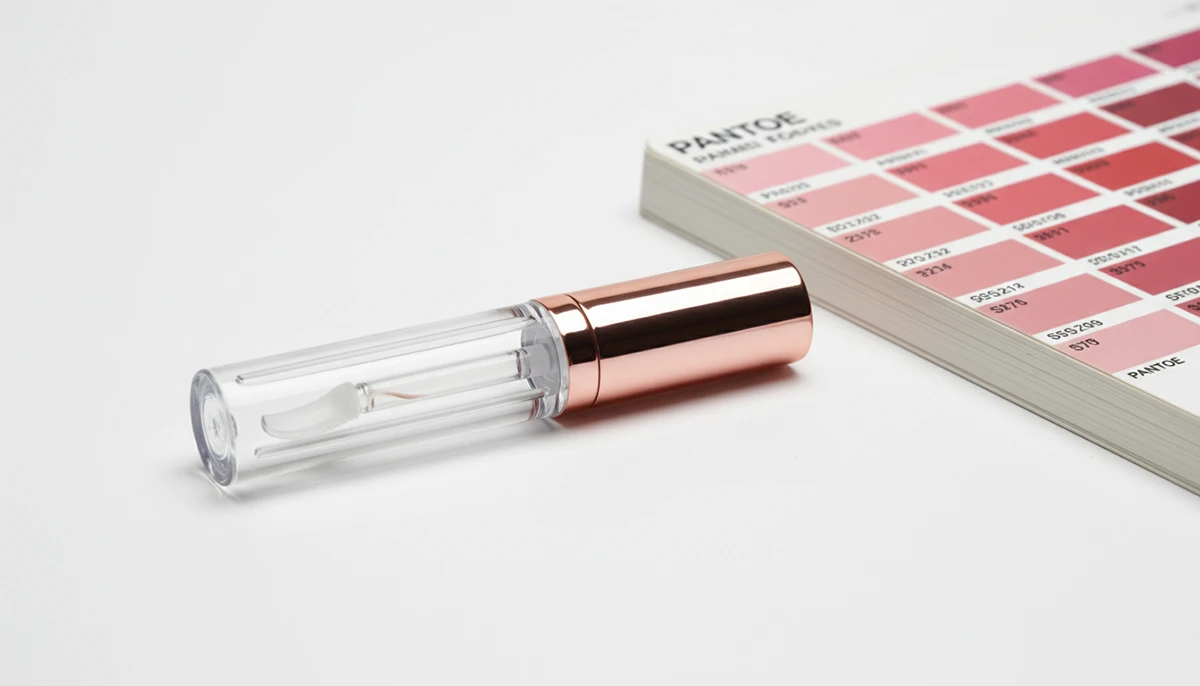
Seorang pembeli di 1688 meninggalkan ulasan negatif karena perbedaan warna padaTabung Lip Gloss—warna produksi massal jauh lebih gelap dari sampel, menyebabkan seluruh lini produk gagal diluncurkan. Pemasok menolak memberikan kompensasi dan hanya menawarkan diskon untuk pesanan berikutnya. Sebagai Sambound, sebuahKemasan KosmetikSebagai penyedia yang telah melayani GUCCI dan L’Oréal, kami telah melihat banyak pelanggan terjebak dalam masalah ini. Artikel ini menguraikan penilaian perbedaan warna, penyebab proses, pencegahan, dan solusi perbaikan untuk membantu Anda menghindari jebakan perbedaan warna kemasan.
Apa Standar Penilaian Industri untuk Perbedaan Warna Kemasan Tube Lip Gloss?
Tidak ada standar nasional wajib untuk perbedaan warna kemasan tube lip gloss, terutama mengacu pada norma industri dan persyaratan pelanggan:
- Standar pengujian umum:GB/T 3979-2008 “Metode Pengukuran Warna Objek”, ASTM D2244-16, ISO 3668, dll., khususnya berdasarkan penunjukan pelanggan.
- Ambang batas perbedaan warna:Persyaratan konvensional ΔE≤1.5; pelanggan ketat (seperti merek besar) ≤1.0 atau 0.8, bahkan ultra-high-end ≤0.6; tabung lip gloss dengan cat metalik/mutiara dapat dilonggarkan hingga ≤1.5.
- Alat dan metode pengujian:Gunakan spektrofotometer (seperti Konica Minolta CM-26d, X-Rite Ci64), sumber cahaya D65, dan sudut observasi 10° untuk mengukur nilai Lab dan menghitung ΔE; tube transparan/translusen memerlukan latar belakang putih, dan kalibrasi papan putih sebelum pengujian.
- Tindakan Pencegahan:Menyatukan model instrumen dan kondisi pengukuran dengan pelanggan; membuat pelat warna standar dan mengonfirmasi penyegelan; menggunakan kotak sumber cahaya standar untuk membantu perbandingan visual; menetapkan proses pengujian warna dan catatan untuk setiap batch masterbatch; menulis standar ke dalam kontrak atau perjanjian kualitas.
Apa Penyebab Proses Perbedaan Warna pada Kemasan Tube Lip Gloss?
| Tahap Proses | Penyebab Spesifik (Termasuk Fakta) |
|---|---|
| Tahap Cetakan Injeksi | 1. Perbedaan batch pada resin/masterbatch; 2. Fluktuasi suhu injeksi dalam ±5°C; suhu cetakan tidak terkontrol pada 30-50°C ±2°C (pendinginan tidak merata menyebabkan perbedaan kristalisasi); 3. Proporsi bahan daur ulang atau pelet lembap yang terlalu tinggi; 4. Dispersi masterbatch yang tidak merata (kecepatan sekrup/tekanan balik tidak sesuai); 5. Pengujian warna tidak dilakukan di bawah sumber cahaya standar; 6. Penyumbatan saluran pendingin cetakan. |
| Tahap Penyemprotan/Pencetakan | 1. Penyemprotan: Lapisan yang tidak konsisten pada batch yang sama, kurva suhu oven yang tidak konsisten, waktu pemanggangan yang berfluktuasi; 2. Pencetakan: Perubahan viskositas tinta pad printing/hot stamping, tekanan scraper tidak stabil, fluktuasi suhu pemanggangan (mengacu pada GB/T17497-2019). |
| Tahap Pelapisan/Metalilasi Vakum | 1. Ketebalan lapisan yang tidak merata (masalah kepadatan arus); 2. Perbedaan kekasaran substrat; residu dari pembersihan pra-pelapisan; perbedaan bahan dasar (ABS/PP/PMMA); 3. Residu agen pelepas cetakan; 4. Fluktuasi suhu/pH bak pelapisan; fluktuasi kurva suhu pemanggangan yang menyebabkan oksidasi. |
Bagaimana Cara Mencegah Masalah Perbedaan Warna Sejak Awal untuk Kemasan Tabung Lip Gloss Kustomisasi?
Untuk menghindari perbedaan warna pada kemasan yang disesuaikanTabung Lip Glosspertama, tanda tangani perjanjian warna—tentukan nomor Pantone, segel sampel secara fisik, dan definisikan secara ketat nilai ΔE (umumnya ≤1.2, pelanggan ketat ≤0.8). Penting juga untuk mencatat siapa yang bertanggung jawab jika terjadi masalah dan bagaimana kompensasinya. Biarkan pabrik cetak injeksi mencocokkan warna sendiri, ini lebih stabil; jangan hanya mengirim bubuk warna. Simpan 5-10 sampel per batch dan simpan selama 6 bulan setelah masa simpan. Ukur ΔE dengan spektrofotometer untuk setiap batch, periksa bahan aluminium dan plastik secara terpisah, dan lihat warna di bawah sumber cahaya D65. Jika pabrik menolak menandatangani perjanjian, ganti pemasok secara langsung; pabrik formal selalu bersedia menandatangani.
Apa Solusi Perbaikan untuk Perbedaan Warna Kemasan Tube Lip Gloss?
Jika ditemukan perbedaan warna, pertama gunakan spektrofotometer Datacolor untuk mengukur nilai ΔE sesuai GB/T3979-2008 untuk melihat apakah melebihi standar yang dapat diterima pelanggan (konvensional ≤1.5, ketat ≤1.0). Untuk masalah cetakan injeksi, minta pemasok untuk mengeringkan ulang masterbatch dan menstabilkan suhu serta tekanan. Selama proses produksi, catatan batch masterbatch dan proses pengujian warna untuk setiap batch harus ditetapkan, dan sumber cahaya standar (seperti D65) harus digunakan untuk pengujian perbandingan warna. Untuk masalah pencetakan, lakukan pengerjaan ulang dengan menyesuaikan viskositas tinta atau suhu pemanggangan sesuai GB/T17497-2019. Jika ΔE memenuhi standar, lampirkan laporan data pengujian untuk memperjuangkan peluncuran pasar; jika melebihi standar, lakukan pengerjaan ulang atau klaim kompensasi sesuai kontrak. Jangan secara membabi buta meminta diskon untuk waktu berikutnya agar tidak jatuh ke lubang yang sama lagi di kemudian hari.
Bagaimana Mengidentifikasi Titik Risiko Perbedaan Warna pada Bagian Cetakan Injeksi Sejak Awal
| Titik Risiko Utama | Sinyal Identifikasi |
|---|---|
| Tidak ada perjanjian warna yang jelas ditandatangani | Pemasok menolak menandatangani perjanjian, atau perjanjian tidak mencantumkan nomor Pantone, sampel fisik tersegel, dan rentang ΔE (misalnya ≤1.0), tanpa mengacu pada GB/T31881-2015. |
| Kurangnya kontrol bahan baku dan proses | Pemasok tidak menyediakan laporan batch masterbatch, suhu injeksi berfluktuasi, atau proporsi bahan daur ulang yang tinggi menyebabkan perbedaan warna. |
| Proses pengujian tidak standar | Kegagalan menggunakan kotak cahaya pencocokan warna D65 untuk perbandingan per batch, kegagalan mengeluarkan laporan perbedaan warna, atau kegagalan mengambil sampel sesuai GB/T2828.1. |