
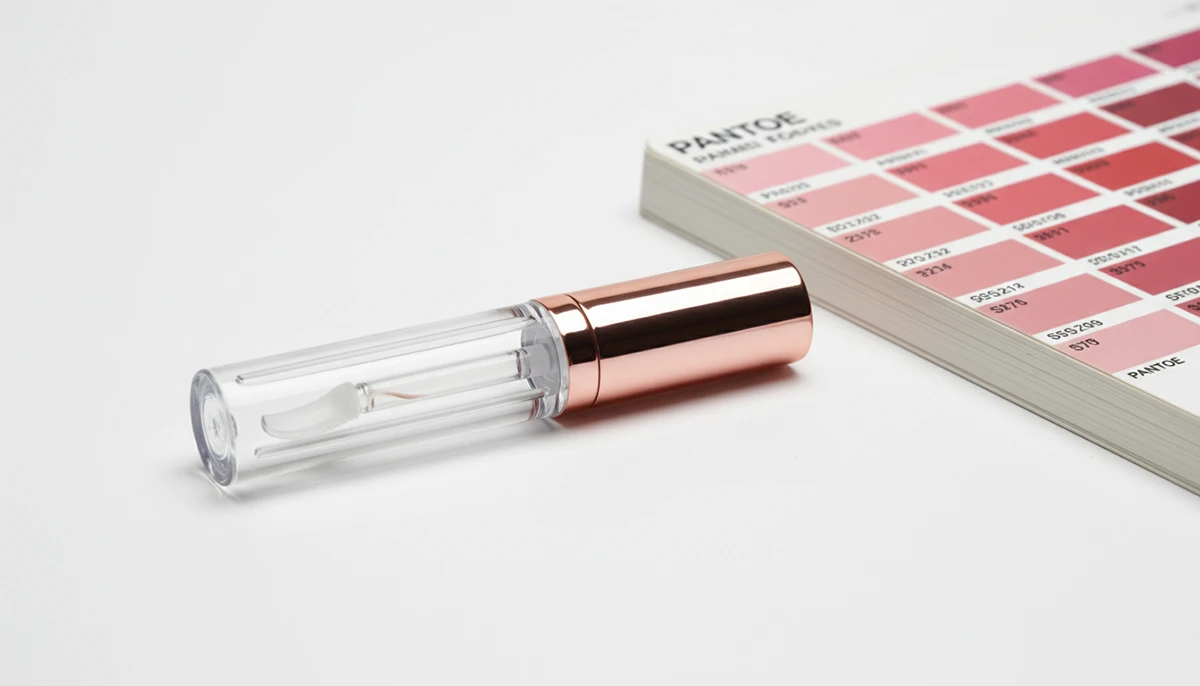
Un acheteur sur 1688 a laissé un avis négatif en raison d'une différence de couleur dansTubes de Brillant à Lèvres—la couleur de la production de masse était significativement plus foncée que l'échantillon, empêchant le lancement de toute la ligne de produits. Le fournisseur a refusé de compenser et n'a offert qu'une réduction pour la prochaine commande. En tant que Sambound, unde l'emballage cosmétique,fournisseur ayant servi GUCCI et L’Oréal, nous avons vu de nombreux clients tomber dans ce piège. Cet article analyse le jugement de l'écart de couleur, les causes liées au processus, les méthodes d'évitement et les solutions correctives pour vous aider à éviter les écueils de l'écart de couleur des emballages.
Quels sont les critères d'évaluation industriels pour l'écart de couleur des emballages de tubes de brillant à lèvres ?
Il n'existe pas de norme nationale obligatoire pour la différence de couleur de l'emballage des tubes de brillant à lèvres, se référant principalement aux normes de l'industrie et aux exigences des clients :
- Normes de test courantes :GB/T 3979-2008 « Méthodes de mesure de la couleur des objets », ASTM D2244-16, ISO 3668, etc., spécifiquement selon la désignation du client.
- Seuil de différence de couleur :Exigence conventionnelle ΔE≤1,5 ; clients exigeants (tels que les grandes marques) ≤1,0 ou 0,8, voire ≤0,6 pour l'ultra haut de gamme ; les tubes de brillant à lèvres avec peinture métallique/nacrée peuvent être assouplis à ≤1,5.
- Outils et méthodes de test :Utiliser un spectrophotomètre (tel que Konica Minolta CM-26d, X-Rite Ci64), une source lumineuse D65 et un angle d'observation de 10° pour mesurer les valeurs Lab et calculer le ΔE ; les tubes transparents/translucides nécessitent un fond blanc, et calibrer la plaque blanche avant le test.
- Précautions :Unifier le modèle d'instrument et les conditions de mesure avec le client ; réaliser des plaques de couleur standard et confirmer l'échantillon scellé ; utiliser une cabine à lumière normalisée pour faciliter la comparaison visuelle ; établir des processus et des enregistrements de test de couleur pour chaque lot de mélange maître ; inscrire la norme dans le contrat ou l'accord de qualité.
Quelles sont les causes liées au processus de fabrication pour l'écart de couleur des emballages de tubes de brillant à lèvres ?
| Phase de processus | Causes spécifiques (Y compris les faits) |
|---|---|
| Phase de moulage par injection | 1. Différence de lot dans la résine/le mélange maître ; 2. Fluctuation de la température d'injection de ±5°C ; température du moule non contrôlée à 30-50°C ±2°C (un refroidissement inégal entraîne des différences de cristallisation); 3. Proportion excessivement élevée de matériaux recyclés ou de granulés humides; 4. Dispersion inégale du mélange maître (vitesse de vis/contre-pression inadaptée); 5. Test de couleur non effectué sous une source lumineuse standard; 6. Blocage des canaux de refroidissement du moule. |
| Phase de pulvérisation/d'impression | 1. Pulvérisation : Revêtements incohérents au sein d'un même lot, courbes de température du four incohérentes, temps de cuisson fluctuant ; 2. Impression : Variations de la viscosité de l'encre pour tampographie/marquage à chaud, pression du racloir instable, fluctuation de la température de cuisson (se référer à GB/T17497-2019). |
| Phase de galvanoplastie/métallisation sous vide | 1. Épaisseur de revêtement inégale (problème de densité de courant); 2. Différence de rugosité du substrat ; résidus de nettoyage avant placage ; différence de matériau de base (ABS/PP/PMMA); 3. Résidus d'agent de démoulage; 4. Fluctuation de la température/pH du bain de placage ; fluctuation de la courbe de température de cuisson entraînant une oxydation. |
Comment éviter les problèmes d'écart de couleur en amont pour l'emballage personnalisé de tubes de brillant à lèvres ?
Pour éviter les différences de couleur dans les produits personnalisésTubes de Brillant à LèvresIl est impératif de signer au préalable un accord de couleur : spécifier le numéro Pantone, sceller physiquement l'échantillon et définir strictement la valeur ΔE (généralement ≤1,2, ≤0,8 pour les clients exigeants). Il est également nécessaire de stipuler qui est responsable en cas de problème et comment la compensation sera effectuée. Laissez l'usine de moulage par injection réaliser elle-même la correspondance des couleurs pour une meilleure stabilité, plutôt que de simplement envoyer de la poudre colorante. Conservez 5 à 10 échantillons par lot et stockez-les pendant 6 mois après la durée de conservation. Mesurez le ΔE de chaque lot avec un spectrophotomètre, vérifiez séparément les matériaux en aluminium et en plastique, et visualisez la couleur sous la source lumineuse D65. Si l'usine refuse de signer l'accord, changez directement de fournisseur ; les usines sérieuses sont toujours disposées à signer.
Quelles sont les solutions correctives pour l'écart de couleur des emballages de tubes de brillant à lèvres ?
Si un écart de couleur est détecté, utiliser d'abord un spectrophotomètre Datacolor pour mesurer la valeur ΔE conformément à la norme GB/T3979-2008 afin de vérifier si elle dépasse la norme acceptable du client (conventionnelle ≤1,5, stricte ≤1,0). Pour les problèmes de moulage par injection, demander au fournisseur de resécher le mélange maître et de stabiliser la température et la pression. Pendant le processus de production, un registre de lot de mélange maître et un processus de test de couleur pour chaque lot doivent être établis, et des sources lumineuses standard (telles que D65) doivent être utilisées pour les tests de comparaison de couleurs. Pour les problèmes d'impression, retravailler en ajustant la viscosité de l'encre ou la température de cuisson conformément à la norme GB/T17497-2019. Si le ΔE est conforme à la norme, joindre le rapport de données de test pour viser le lancement sur le marché ; si elle dépasse la norme, soit retravailler, soit réclamer une compensation conformément au contrat. Ne demandez pas aveuglément une réduction pour la prochaine fois afin d'éviter de retomber dans le même piège plus tard.
Comment identifier en amont les points de risque d'écart de couleur des pièces moulées par injection
| Points de risque clés | Signaux d'identification |
|---|---|
| Absence d'accord de couleur clair signé | Le fournisseur refuse de signer l'accord, ou l'accord ne spécifie pas le numéro Pantone, l'échantillon physique scellé et la plage ΔE (par exemple ≤1,0), sans citer la norme GB/T31881-2015. |
| Manque de contrôle des matières premières et du processus | Le fournisseur ne fournit pas de rapports de lot de mélange maître, la température d'injection fluctue, ou une proportion élevée de matériaux recyclés provoque une différence de couleur. |
| Processus de test non conforme | Non-utilisation de la cabine de lumière D65 pour la comparaison par lot, non-émission d'un rapport de différence de couleur, ou non-échantillonnage selon GB/T2828.1. |





