
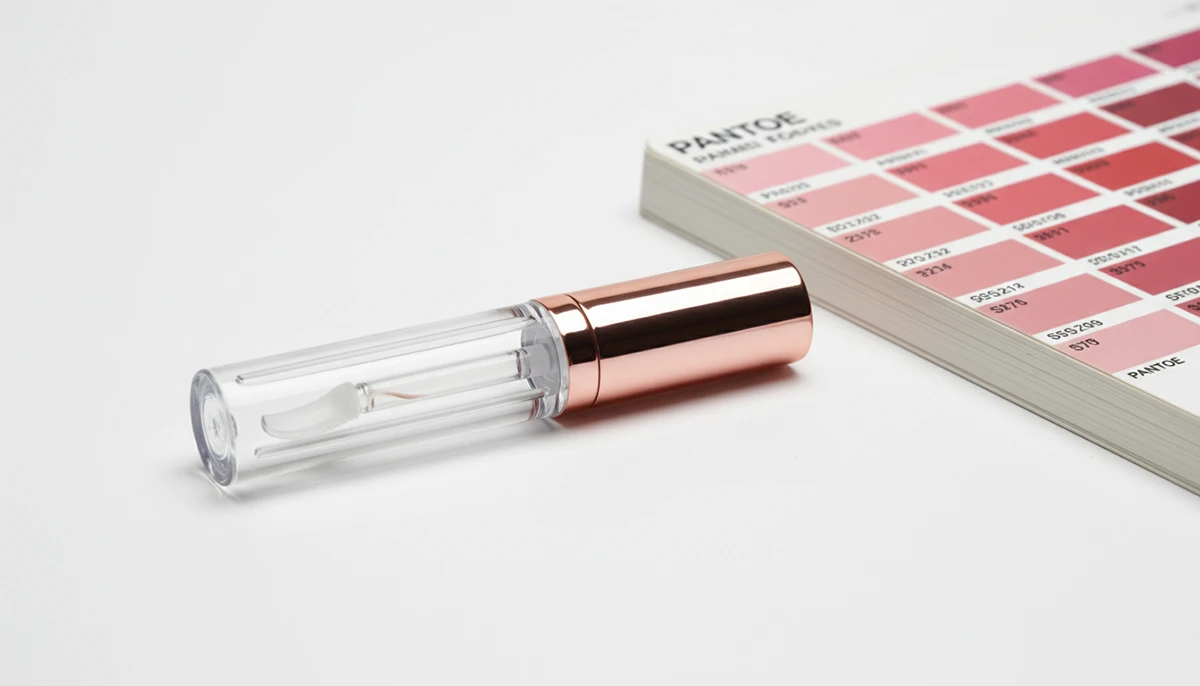
Un acquirente su 1688 ha lasciato una recensione negativa a causa di una differenza di colore inTubetti per Lucidalabbra—il colore della produzione di massa era significativamente più scuro del campione, causando il fallimento del lancio dell'intera linea di prodotti. Il fornitore si è rifiutato di risarcire e ha offerto solo uno sconto per il prossimo ordine. In qualità di Sambound, unPackaging Cosmeticofornitore che ha servito GUCCI e L’Oréal, abbiamo visto molti clienti cadere in questa trappola. Questo articolo analizza la valutazione della differenza di colore, le cause di processo, la prevenzione e le soluzioni correttive per aiutarvi a evitare le insidie della differenza di colore nel packaging.
Quali sono gli standard di valutazione del settore per la differenza di colore nel packaging dei tubetti di lucidalabbra?
Non esiste uno standard nazionale obbligatorio per la differenza di colore degli imballaggi per tubetti di lucidalabbra, facendo riferimento principalmente alle norme di settore e ai requisiti del cliente:
- Standard di test comuni:GB/T 3979-2008 “Metodi per la misurazione del colore degli oggetti”, ASTM D2244-16, ISO 3668, ecc., specificamente in base alla designazione del cliente.
- Soglia di differenza colore:Requisito convenzionale ΔE≤1.5; clienti esigenti (come i grandi marchi) ≤1.0 o 0.8, per l'altissima gamma anche ≤0.6; per i tubetti di lucidalabbra con vernice metallizzata/perlescente si può tollerare fino a ≤1.5.
- Strumenti e metodi di test:Utilizzare uno spettrofotometro (come Konica Minolta CM-26d, X-Rite Ci64), una sorgente luminosa D65 e un angolo di osservazione di 10° per misurare i valori Lab e calcolare il ΔE; i tubetti trasparenti/traslucidi necessitano di uno sfondo bianco e calibrare la piastra bianca prima del test.
- Precauzioni:Unificare il modello dello strumento e le condizioni di misurazione con il cliente; realizzare piastre colore standard e confermare la sigillatura; utilizzare una cabina a luce standard per assistere il confronto visivo; stabilire processi e registrazioni di test colore per ogni lotto di masterbatch; inserire lo standard nel contratto o nell'accordo di qualità.
Quali sono le cause di processo della differenza di colore nel packaging dei tubetti di lucidalabbra?
| Fase del processo | Cause Specifiche (Inclusi i Fatti) |
|---|---|
| Fase di stampaggio a iniezione | 1. Differenza di lotto nella resina/masterbatch; 2. Fluttuazione della temperatura di iniezione entro ±5°C; temperatura dello stampo non controllata a 30-50°C ±2°C (il raffreddamento non uniforme porta a differenze di cristallizzazione); 3. Proporzione eccessivamente alta di materiali riciclati o granuli umidi; 4. Dispersione non uniforme del masterbatch (velocità della vite/contropressione non adeguate); 5. Test colore non condotto sotto fonte di luce standard; 6. Ostruzione dei canali di raffreddamento dello stampo. |
| Fase di spruzzatura/stampa | 1. Verniciatura a spruzzo: Rivestimenti incoerenti dello stesso lotto, curve di temperatura del forno incoerenti, tempo di cottura fluttuante; 2. Stampa: Variazioni della viscosità dell'inchiostro per tampografia/stampa a caldo, pressione del raclatore instabile, fluttuazione della temperatura di cottura (fare riferimento a GB/T17497-2019). |
| Fase di placcatura/metallizzazione sottovuoto | 1. Spessore del rivestimento non uniforme (problema di densità di corrente); 2. Differenza di rugosità del substrato; residui dalla pulizia pre-placcatura; differenza del materiale di base (ABS/PP/PMMA); 3. Residui di agente distaccante; 4. Fluttuazione della temperatura/pH del bagno di placcatura; fluttuazione della curva di temperatura di cottura che causa ossidazione. |
Come prevenire in anticipo i problemi di differenza colore nel packaging personalizzato per tubetti lucidalabbra?
Per evitare differenze di colore nei prodotti personalizzatiTubetti per LucidalabbraStipulare prima un accordo cromatico—specificare il numero Pantone, sigillare fisicamente il campione e definire rigorosamente il valore ΔE (generalmente ≤1.2, per clienti esigenti ≤0.8). È inoltre necessario mettere per iscritto chi è responsabile in caso di problemi e come si intende compensare. Lasciare che la fabbrica di stampaggio a iniezione abbini il colore autonomamente, il che garantisce maggiore stabilità; non limitarsi a inviare solo polvere colorante. Conservare 5-10 campioni per lotto e immagazzinarli per 6 mesi oltre la data di scadenza. Misurare il ΔE con uno spettrofotometro per ogni lotto, controllare separatamente i materiali in alluminio e plastica e visualizzare il colore sotto la sorgente luminosa D65. Se la fabbrica si rifiuta di firmare l'accordo, cambiare fornitore direttamente; le fabbriche serie sono sempre disposte a firmare.
Quali sono le soluzioni correttive per la differenza di colore nel packaging dei tubetti di lucidalabbra?
Se si riscontra una differenza di colore, utilizzare innanzitutto uno spettrofotometro Datacolor per misurare il valore ΔE secondo la norma GB/T3979-2008 per verificare se supera lo standard accettabile del cliente (convenzionale ≤1,5, rigoroso ≤1,0). Per i problemi di stampaggio a iniezione, chiedere al fornitore di riessiccare il masterbatch e stabilizzare la temperatura e la pressione. Durante il processo di produzione, è necessario stabilire un registro di lotto del masterbatch e un processo di test del colore per ogni lotto, e utilizzare sorgenti luminose standard (come D65) per i test di confronto del colore. Per i problemi di stampa, rilavorare regolando la viscosità dell'inchiostro o la temperatura di cottura secondo la norma GB/T17497-2019. Se il ΔE soddisfa lo standard, allegare il rapporto dei dati di test per procedere con il lancio sul mercato; se supera lo standard, rilavorare o richiedere un risarcimento secondo il contratto. Non chiedere ciecamente uno sconto per la prossima volta per evitare di ricadere nello stesso errore in futuro.
Come identificare in anticipo i punti di rischio di differenza colore nei componenti stampati a iniezione
| Punti di rischio chiave | Segnali di identificazione |
|---|---|
| Mancanza di un accordo cromatico chiaro firmato | Il fornitore si rifiuta di firmare l'accordo, oppure l'accordo non specifica il numero Pantone, il campione fisico sigillato e l'intervallo ΔE (ad esempio ≤1.0), senza citare GB/T31881-2015. |
| Mancanza di controllo delle materie prime e del processo | Il fornitore non fornisce i rapporti di lotto del masterbatch, la temperatura di iniezione fluttua o un'alta percentuale di materiali riciclati causa differenze di colore. |
| Processo di test non standard | Mancato utilizzo della cabina luce D65 per il confronto cromatico per lotto, mancata emissione di un rapporto sulla differenza colore o mancato campionamento secondo GB/T2828.1. |





