
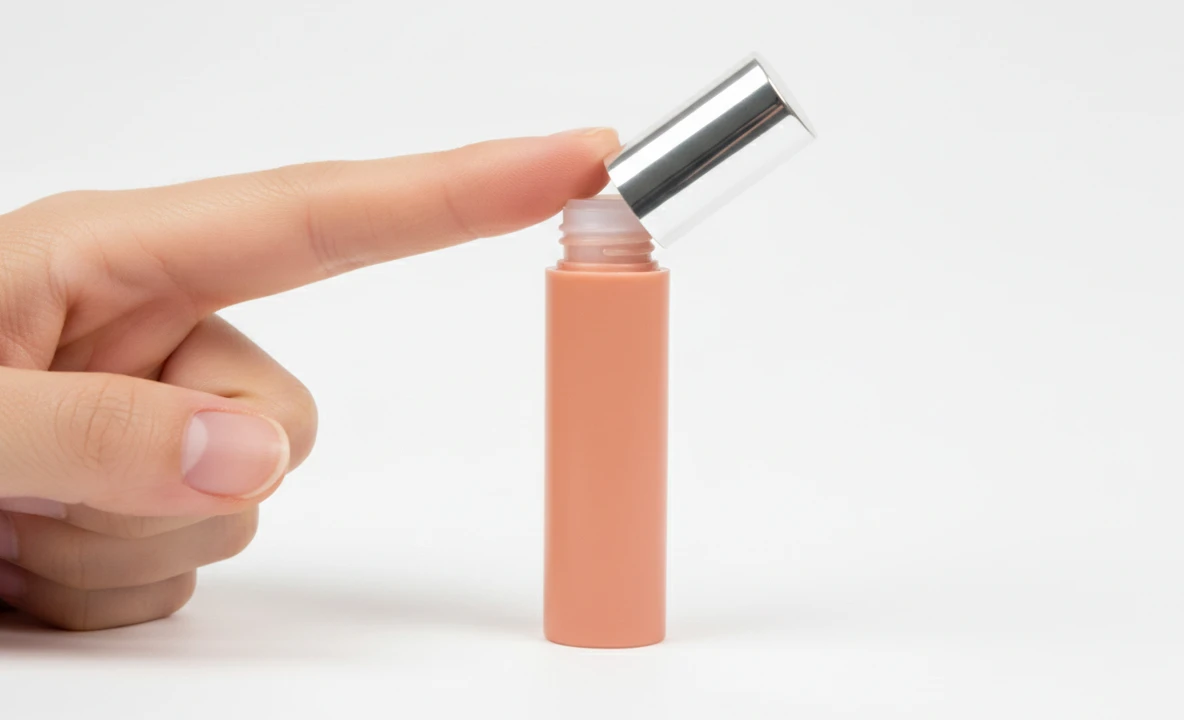
Recentemente, alcuni venditori di prodotti di bellezza transfrontalieri si sono lamentati che ilTubetti per Lucidalabbrai prodotti da loro acquistati hanno sviluppato allentamenti dei componenti, scuotimenti e rumori anomali di sferragliamento dopo i test di vibrazione. Ciò non solo ha portato a reclami da parte dei consumatori finali per una scarsa esperienza utente, ma ha anche causato gravi perdite dovute alla rilavorazione dell'intero lotto, mentre i fornitori si sono sottratti alle responsabilità e hanno rifiutato il risarcimento—risultando in una grave insidia per la qualità dell'imballaggio. In qualità di professionistaPackaging CosmeticoIn qualità di fornitore di servizi che ha servito numerosi marchi di bellezza di fama internazionale, Sambound Packaging ha assistito a molte controversie simili. Oggi, analizzando quattro dimensioni—i criteri per determinare il fallimento dei test di vibrazione per i tubi di lucidalabbra, le cause principali dell'allentamento, le regole per l'allocazione della responsabilità e i metodi per evitare perdite di lotto—illustreremo come gli acquirenti transfrontalieri possano evitare tali perdite.
Quali sono i Criteri per Determinare che il Packaging dei Tubetti Lucidalabbra Non Supera un Test di Vibrazione?
Innanzitutto, va chiarito che l'allentamento e i rumori di sferragliamento nei tubetti di lucidalabbra sono non-conformità riconosciute dal settore. Anche se non stipulato nel contratto, costituiscono comunque un problema di qualità: in Cina, gli standard di riferimento dell'industria leggera QB/T 4079-2010 e BB/T 0061-2013 richiedono che la coppia di serraggio tra il tappo a vite e il corpo del tubetto sia entro 0,5 Nm. L'accoppiamento tappo-corpo deve essere adeguatamente stretto, senza allentamenti, distacchi o evidenti rumori di sferragliamento durante lo scuotimento. Qualsiasi valore che superi la soglia è considerato non-conforme. L'ispezione a campione può essere condotta secondo lo standard GB/T 2828.1. Tali problemi sono classificati come non-conformità maggiori e il settore generalmente fissa la soglia AQL a 2,5; il superamento di questa soglia consente di giudicare l'intero lotto come non-conforme.
I criteri generali di qualificazione per i test di vibrazione si suddividono in tre dimensioni fondamentali:
Innanzitutto, integrità strutturale: dopo i test, il corpo del tubo, il tappo a vite e l'applicatore non devono presentare rotture o distacchi.
In secondo luogo, integrità della tenuta: non deve esserci alcuna perdita di formula.
Terzo, l'aspetto deve rimanere normale: la stampa non deve staccarsi e il corpo del tubetto non deve mostrare deformazioni evidenti. Solo quando tutti e tre i requisiti sono soddisfatti, il prodotto può essere considerato qualificato.
Diverse regioni di esportazione riconoscono gli standard corrispondenti:
Europa e Stati Uniti riconoscono tipicamente: ISTA 3A e la serie ASTM D999.
Il Sud-est asiatico utilizza comunemente: ISO 2248.
La Corea si riferisce a: KS T 1027.
Il Giappone si riferisce a: JIS Z 0232.
Quando non è designato uno standard specifico, l'impostazione predefinita del settore è tipicamente che l'assenza di anomalie dopo una vibrazione a 120 giri/min per 2 ore è considerata qualificata.
Quali sono le Cause Principali dell'Allentamento e del Rumore dei Componenti nel Packaging dei Tubetti Lucidalabbra?
Le cause principali di allentamento e rumore nei tubetti lucidalabbra si concentrano fondamentalmente in tre fasi principali: progettazione, processo e materie prime.
1. Innanzitutto, progettazione strutturale inadeguata: ad esempio, gioco eccessivo tra il manicotto interno e il tubo esterno, assenza di una posizione di bloccaggio progettata per la struttura di fissaggio dell'anima in cotone interna e cedimento della struttura di arresto del tappo nei tubetti di lucidalabbra estraibili. Oppure una scanalatura del tappo inferiore progettata troppo poco profonda per un fissaggio sicuro. Quando agitati, i componenti si scontrano tra loro e generano rumori anomali.
2. In secondo luogo, difetti nel processo di produzione: durante lo stampaggio a iniezione, la tolleranza della filettatura può superare il limite, un angolo di sformo eccessivo può rendere il profilo della filettatura troppo superficiale durante lo smodellamento, una temperatura dello stampo non uniforme può portare a un ritiro incoerente delle parti e un riempimento incompleto può causare una profondità di filettatura insufficiente. Durante l'assemblaggio, potrebbe esserci un accoppiamento per interferenza insufficiente, una forza di pressatura inadeguata o parametri di saldatura a ultrasuoni regolati in modo improprio. Inoltre, una temperatura di cottura eccessivamente elevata dopo la serigrafia o la stampa a caldo può deformare il corpo del tubetto, e le bave sulla filettatura della vite possono rompersi sotto compressione, causando una falsa tenuta seguita da un successivo allentamento.
3. Infine, scarsa selezione delle materie prime: l'utilizzo di PP riciclato o di gradi di resina non standard può portare a grandi fluttuazioni di ritiro; se il tappo e il corpo del tubetto sono realizzati con materiali con una differenza di ritiro superiore a 2% (come ABS abbinato a PP standard), il materiale PP potrebbe essere insufficientemente rigido e soggetto a deformazioni sotto compressione; il materiale TPV dovrebbe essere utilizzato nell'area dell'apertura del collo per garantire una resistenza a 200 cicli di inserimento-rimozione.
Qual è la Base per l'Allocazione della Responsabilità negli Incidenti di Qualità che Coinvolgono il Packaging dei Tubetti Lucidalabbra?
Il fulcro dell'allocazione della responsabilità di qualità per il packaging dei tubetti lucidalabbra si basa su due fondamenti, eliminando così il timore di elusioni da parte del fornitore.
Innanzitutto, verificare i termini contrattuali: purché il contratto di acquisto e l'accordo sulla qualità specifichino chiaramente gli standard di qualità, le regole di accettazione, il periodo di contestazione e i termini commerciali per i tubetti di lucidalabbra, il contratto ha la priorità per la determinazione. Inoltre, non lasciatevi ingannare dall'affermazione che “la ricevuta firmata implica la conformità”. Per i difetti occulti che richiedono attrezzature professionali per il rilevamento, come plastificanti eccessivi o strati di galvanizzazione non conformi, purché la questione sia sollevata entro un ragionevole periodo di contestazione (solitamente entro 30 giorni dalla consegna), la responsabilità può ancora essere perseguita. Anche se la merce è già stata firmata per la ricezione.
In secondo luogo, identificare la causa principale del problema: se il problema è causato da difetti nel tubetto lucidalabbra stesso, come difetti di progettazione, materie prime non qualificate o difetti di processo (ad esempio, eccessivo gioco di accoppiamento o guarnizioni mancanti), allora anche se il fornitore usa la scusa di un “problema comune del settore”, questa non è valida. Con campioni di tubetti vuoti conservati e rapporti di prova di terze parti, l'acquirente può richiedere all'altra parte di assumersi la responsabilità in conformità con il Codice Civile, la Legge sulla Qualità dei Prodotti e le pertinenti norme nazionali cinesi per l'imballaggio cosmetico. Tuttavia, se il problema è causato dall'eccessivo riempimento del prodotto da parte dell'acquirente o dalla mancata esecuzione di test di compatibilità tra la sua formula di lucidalabbra e l'imballaggio, allora l'acquirente deve assumersi la responsabilità.
Se il risarcimento viene effettivamente rifiutato, presentare campioni difettosi, registri di lotto, registri di comunicazione e rapporti di prova durante la negoziazione fornirà anche una solida base legale qualora si intraprendano azioni legali.
Come Prevenire Incidenti di Qualità del Lotto Dovuti a Imballaggi di Tubetti Lucidalabbra Allentati?
Per evitare incidenti di lotto dovuti ad allentamento e rumore di vibrazione nel packaging dei tubetti lucidalabbra, è sufficiente controllare tre fasi: selezione iniziale, audit del fornitore e ispezione in ingresso.
Innanzitutto, durante la campionatura e la firma del contratto, elencare direttamente "allentamento e rumore di sferragliamento" e "coppia di apertura del tappo a vite ≤0,5 N·m" come elementi non conformi nel contratto. Dare priorità a design con filettature angolate o a più principi, micro-scatti in avvitamento/svitamento e filettature lucidate. Utilizzare materiale POM con buone proprietà autolubrificanti per l'inserto interno. Controllare il gioco di accoppiamento unilaterale tra il tubo interno e il tubo esterno entro 0,03–0,05 mm. Si possono anche aggiungere anelli di smorzamento in silicone o grasso siliconico alimentare conforme per ridurre il rumore anomalo. Allo stesso tempo, confermare per iscritto che tutti i materiali e gli inchiostri da stampa sono conformi alle normative del paese di destinazione (come i requisiti EU REACH e U.S. FDA), e che entrambe le parti devono conservare campioni di approvazione sigillati.
In secondo luogo, nella selezione dei fornitori, dare priorità alle fabbriche con certificazioni ISO22716/ISO9001, confermare che la produzione avvenga in ambienti puliti e verificare che abbiano esperienza di collaborazione con marchi importanti. Prima della produzione di massa, richiedere loro di fornire un rapporto di prova di resistenza per 1.000 cicli di rotazione consecutivi e un rapporto di prova di conformità di terze parti.
Terzo, l'ispezione a campione in ingresso deve includere test di vibrazione. Fare riferimento a ASTM D4169, ISTA 3A o GB/T 4857.10 per simulare scenari di trasporto, verificando contemporaneamente la coppia e il gioco di accoppiamento. Se viene riscontrato un problema, restituire direttamente l'intero lotto invece di affrettare i prodotti sul mercato e scommettere sulla probabilità.





