
Tương tựVỏ son môiMột bản vẽ có thể nhận được hai báo giá rất khác nhau: Nhà máy A báo giá $0.80 mỗi sản phẩm, trong khi Nhà máy B báo giá $0.60. Khoảng cách 20% đó thường không phải là sự nhượng bộ về lợi nhuận mà là sự thay đổi trong chi phí quy trình sản xuất. Chúng tôi đã xem xét hàng trăm yêu cầu báo giá (RFQ) cho vỏ son môi, hộp phấn nén và hộp phấn nước. Khi một báo giá thấp hơn thị trường hơn 15%, chín trong mười trường hợp nhà cung cấp đã cắt giảm chi phí ở một trong năm lĩnh vực: vật liệu, khuôn mẫu, xử lý bề mặt, dung sai, hoặc các chi phí ẩn đằng sau đơn giá.
Giá thấp tự nó không phải là sai. Áp lực giá thông thường và một báo giá thấp bất thường là hai điều khác nhau. Câu hỏi mấu chốt là 20% đó đã được tiết kiệm ở đâu. Một vỏ son môi bắt đầu bằng việc ép phun nhựa ABS, sau đó trải qua quá trình mạ điện để có lớp hoàn thiện kim loại sáng bóng, và cuối cùng là lắp ráp. Mỗi bước đều có một chi phí thực tế. Nếu một bước quá rẻ, đó chính là nơi tiềm ẩn rủi ro. Năm lĩnh vực dưới đây sẽ phân tích từng điểm một. Mỗi phần bao gồm các hành động kiểm tra đơn giản có thể được sử dụng ngay khi nhận được bảng báo giá và mẫu.
Kiểm tra nhanh: năm cạm bẫy đằng sau một báo giá thấp
| Cạm bẫy | Những khía cạnh bị cắt giảm | Cách kiểm tra | Chi phí của việc đi đường tắt |
|---|---|---|---|
| 1. Thay thế vật liệu | ABS cấp độ mạ điện bị thay thế bằng ABS tiêu chuẩn; nhựa nhập khẩu bị thay thế bằng nhựa Trung Quốc; vật liệu cuống phun hoặc vật liệu tái chế được thêm vào. | Yêu cầu COA và kiểm tra hàm lượng butadien; kiểm tra các bộ phận trong suốt dưới ánh sáng để tìm độ mờ; tháo vỏ ngoài và kiểm tra độ bám dính của lớp mạ điện | Lớp mạ điện bị bong tróc, chênh lệch màu ΔE giữa các lô không kiểm soát được, ngả vàng trong vòng sáu tháng |
| 2. Giảm cấp khuôn | Thép S136 bị thay thế bằng 2083; khuôn đã tân trang được bán như mới; tuyên bố sai về chu kỳ khuôn | Chốt cấp độ thép và chu kỳ khuôn được đảm bảo trong hợp đồng; yêu cầu điều khoản bảo hành tuổi thọ khuôn | Xuất hiện bavia và vết lõm co ngót rất lâu trước tuổi thọ khuôn dự kiến, sau đó phải chế tạo khuôn thứ hai. |
| 3. Cắt giảm xử lý bề mặt | Lớp mạ ba lớp Cu/Ni/Cr được làm mỏng hơn; lớp phủ UV không có lớp lót (primer); lớp phủ nền hoặc lớp phủ trên cùng của quá trình mạ chân không bị giảm | Sử dụng kiểm tra độ bám dính bằng băng keo 3M 600, kiểm tra cắt ô vuông và kiểm tra trực quan dưới ánh sáng | Rỉ sét sau 8 giờ phun muối, lỗi lớn về khả năng chống mài mòn và thời tiết |
| 4. Dung sai nới lỏng | Khe hở trụ trung tâm không đạt tiêu chuẩn, không kiểm soát Cpk, không kiểm tra lấy mẫu trên các kích thước quan trọng | Yêu cầu báo cáo Cpk ≥ 1.33; đo khe hở bằng phương pháp ba chốt; thực hiện thử nghiệm thả rơi 1.2 m | Lỏng lẻo, kẹt, tiếng ồn bản lề và vỡ sau khi rơi |
| 5. Chi phí ẩn | Chi phí khuôn được tính vào giá đơn vị, phí mẫu không được hoàn lại, phụ phí phế liệu bị thổi phồng, bẫy MOQ | Tính toán tổng chi phí: hàng hóa + khuôn + lấy mẫu + khoản bù đắp tổn thất, chia cho số lượng; chốt tám điều khoản chính vào hợp đồng | Giá đơn vị thấp nhưng tổng chi phí cao hơn, và các đơn hàng tương lai bị ràng buộc |
1. ABS trên bảng báo giá là loại mạ điện hay loại tiêu chuẩn?
Vật liệu là nơi dễ dàng nhất để cắt giảm chi phí mà không bị phát hiện vì vẻ ngoài trông giống nhau. Sự khác biệt chỉ thể hiện khi các đặc tính được kiểm tra ở cấp độ hạt nhựa.
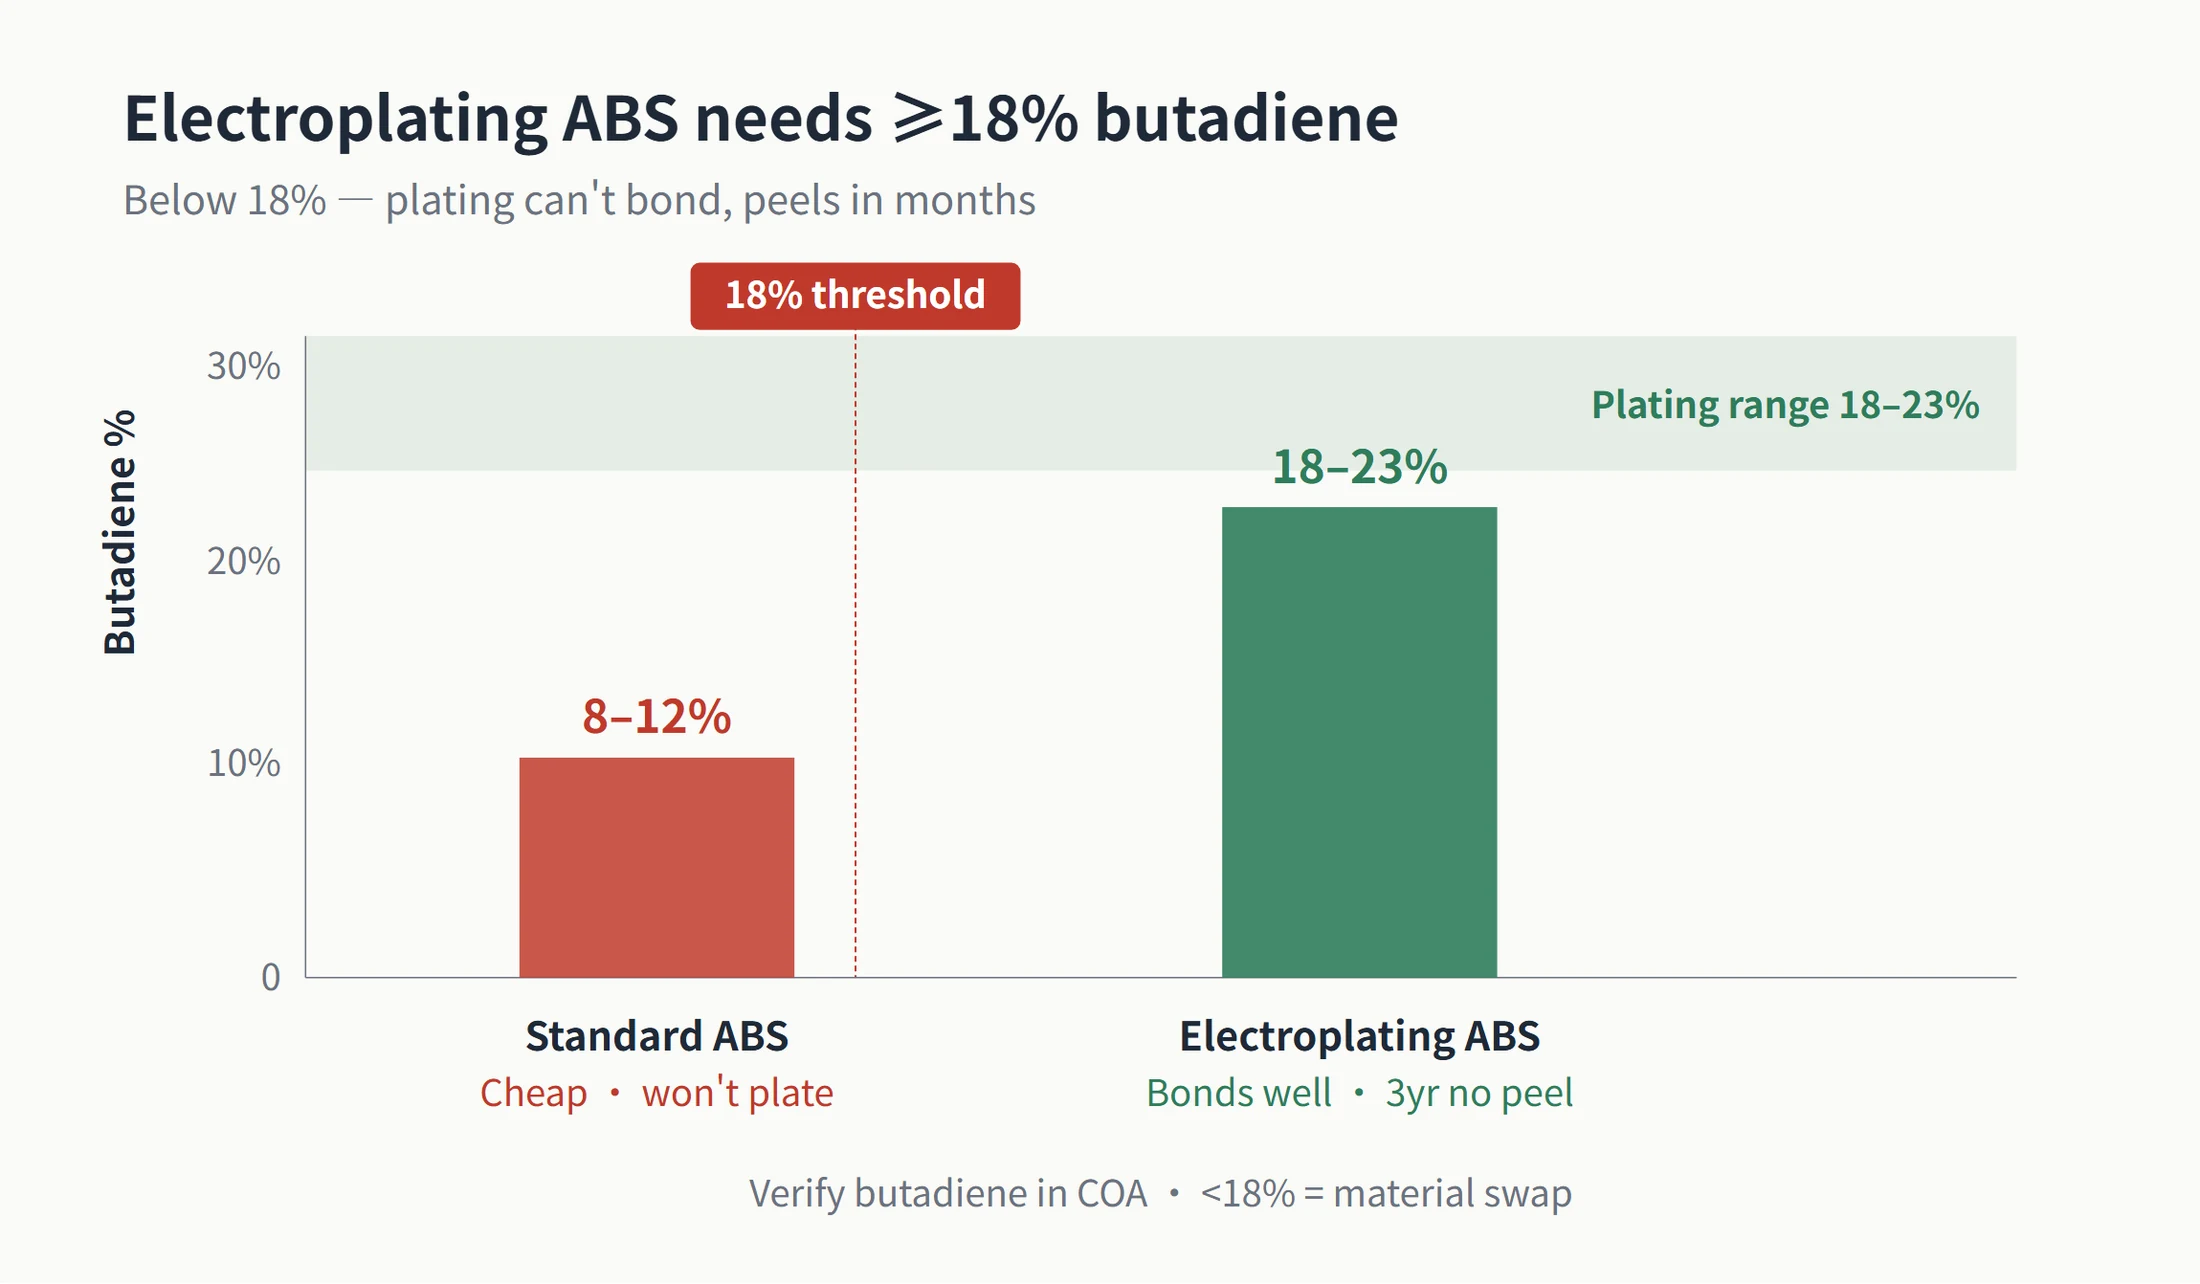
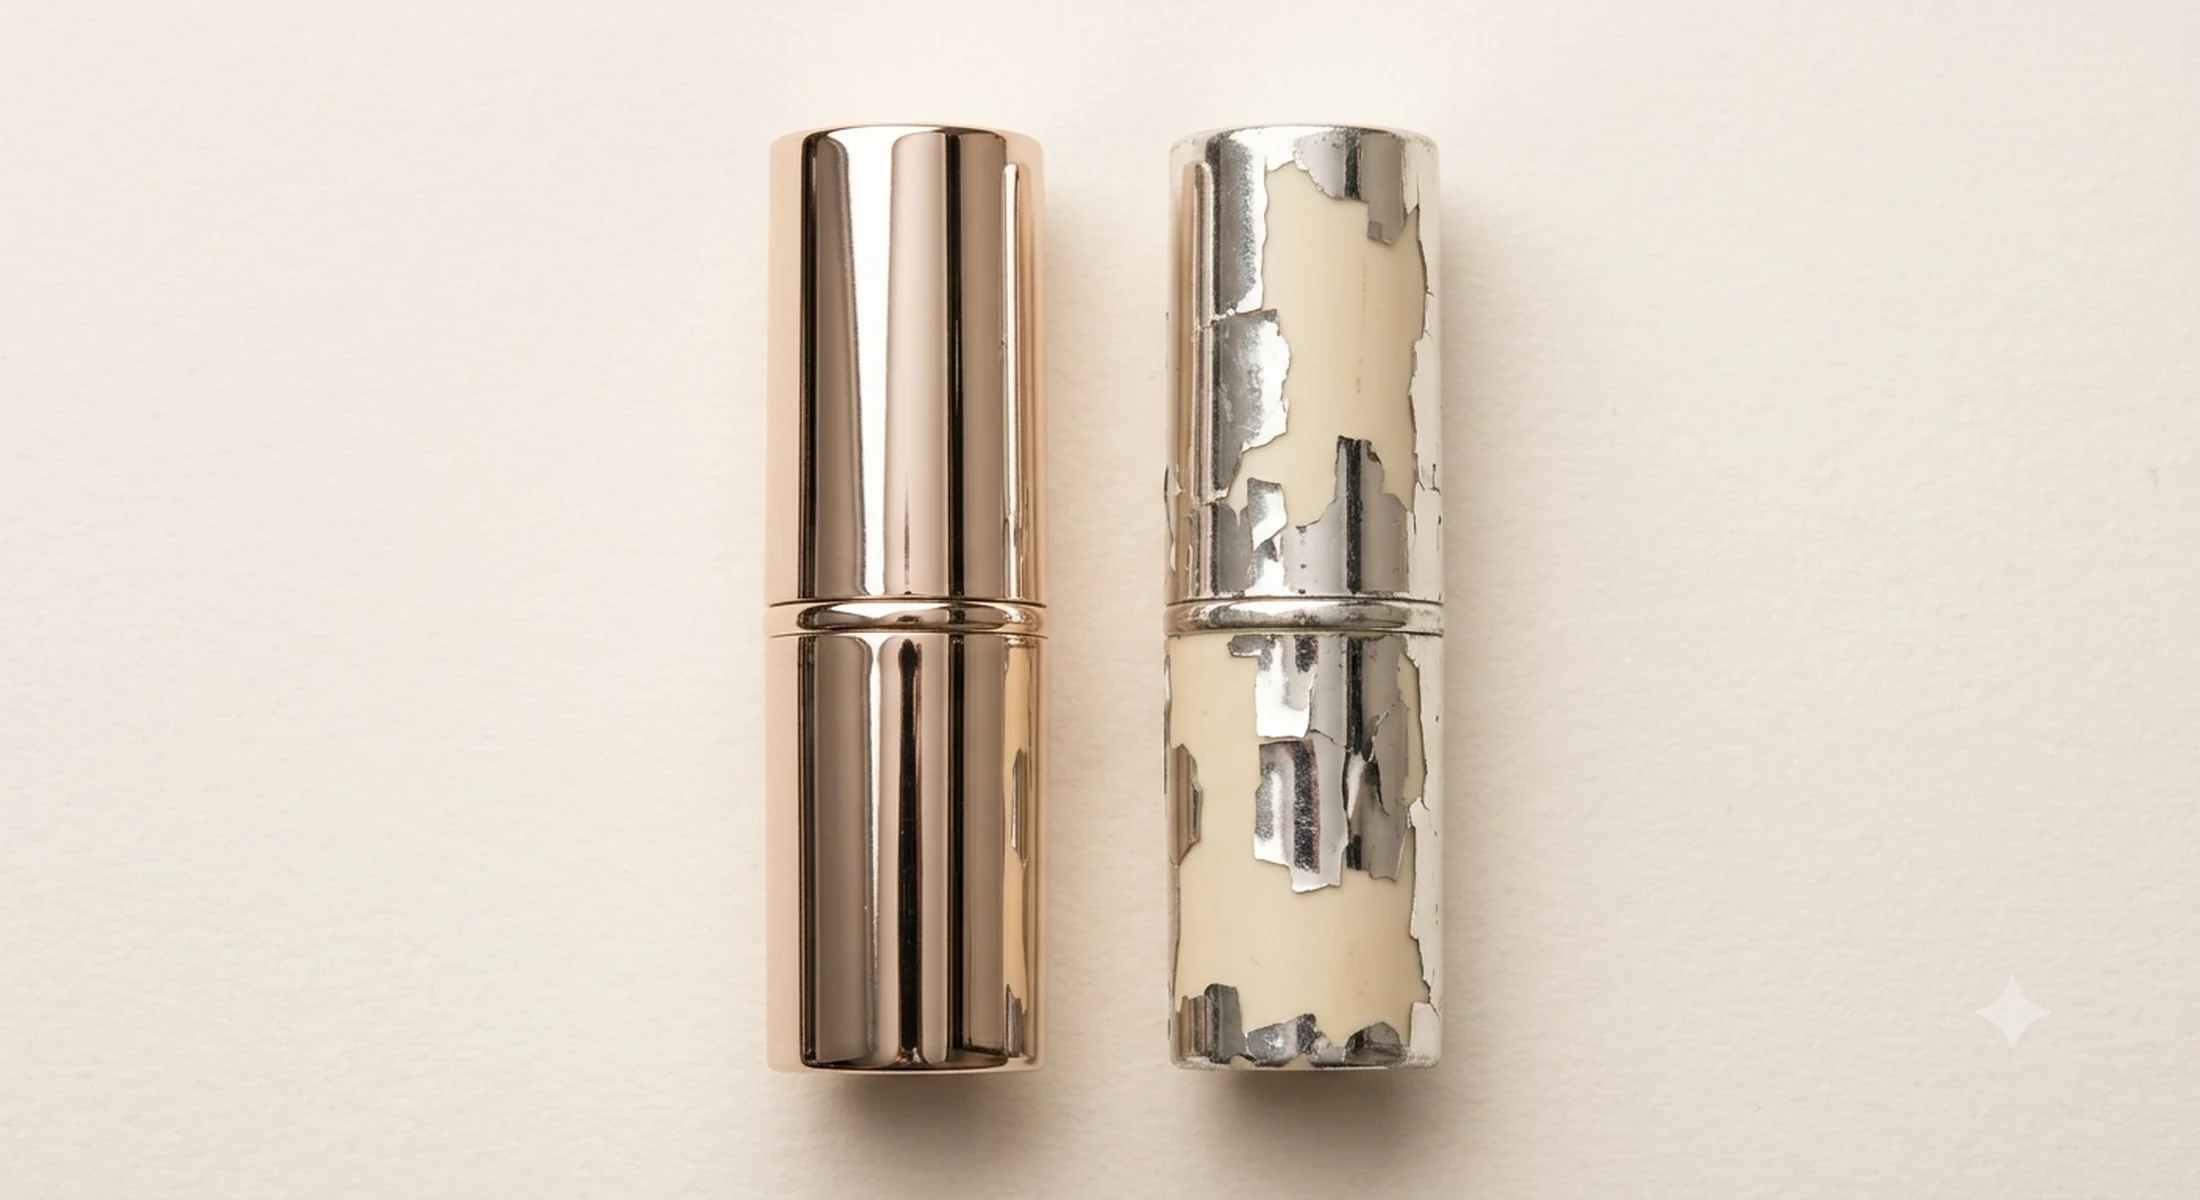
Việc ABS có thể mạ điện được hay không phụ thuộc vào hàm lượng butadien. Đối với ABS chuyên dụng để mạ điện, ngưỡng cứng là 18% đến 23% butadien. Dưới mức đó, lớp mạ sẽ không bám chắc vào vật liệu nền và sẽ bắt đầu bong tróc theo thời gian. ABS tiêu chuẩn rẻ hơn, nhưng sử dụng nó cho các bộ phận mạ điện tiềm ẩn rủi ro hỏng hóc. Hai loại này trông giống nhau từ bên ngoài. Cả hai đều là vỏ nhựa. Sự khác biệt là các bộ phận làm từ ABS chuyên dụng để mạ điện có thể giữ lớp mạ trong ba năm mà không bị bong tróc, trong khi các bộ phận ABS tiêu chuẩn có thể bắt đầu mất lớp crom thành từng mảng trong vòng sáu tháng. Khoảng cách giá đó chính là điều mà một báo giá thấp đang tiết kiệm.
Có một chiến thuật khác, tinh vi hơn. Một nhà cung cấp sử dụng nhựa nhập khẩu như Chi Mei hoặc Formosa Plastics trong quá trình lấy mẫu, sau đó âm thầm chuyển sang nhựa Trung Quốc vào năm thứ hai của quá trình sản xuất hàng loạt. Sản phẩm trông vẫn ổn khi đến tay, nhưng độ lệch màu ΔE của lô hàng mất kiểm soát, độ bám dính mạ điện giảm, và các bộ phận bị ố vàng sau sáu tháng. Đến khi khiếu nại của người tiêu dùng quay trở lại, khoản tiết kiệm đã không còn ở phía bạn mà đã nằm trong tay họ. Đó là lý do tại sao một hợp đồng chặt chẽ cần phải khóa cấp độ nhựa và mã vật liệu, cấm thay đổi nhựa trái phép trong sản xuất hàng loạt, và yêu cầu phê duyệt mẫu mới cho bất kỳ sự thay thế nào.
Tiếp theo là vấn đề về vật liệu tái chế (regrind). Trong ngành này, một quy tắc chung đơn giản là: các bộ phận trong suốt không được chứa vật liệu tái chế. Khi nhựa AS hoặc PMMA được trộn lẫn với phế liệu cổng phun đã tái chế, hiện tượng mờ đục và các đốm đen sẽ xuất hiện ngay lập tức và có thể nhìn thấy bằng mắt thường. Vật liệu tái chế trong các bộ phận ABS khó phát hiện hơn chỉ bằng mắt thường, nhưng nó làm giảm độ bền, độ bám dính của lớp mạ điện và tính nhất quán màu sắc theo lô. Đối với các bộ phận trong suốt, không sử dụng vật liệu tái chế là tiêu chuẩn thực hành. Đối với các bộ phận ABS, kiểm tra là giải pháp đáng tin cậy duy nhất.
Bước kiểm tra đơn giản nhất là đưa mẫu sản phẩm ra ánh sáng. Nếu một bộ phận trong suốt trông mờ đục hoặc có các đốm đen, có khả năng nó đã bị pha trộn với vật liệu tái chế (regrind). Đối với vỏ ngoài ABS mạ điện, hãy yêu cầu nhà cung cấp cung cấp COA vật liệu và kiểm tra xem hàm lượng butadien có đạt 18% hay không. Sau đó, thực hiện kiểm tra băng dính 3M 600. Nếu lớp mạ điện bị bong ra chỉ với một lần kéo, bộ phận đó có khả năng được làm từ ABS tiêu chuẩn hoặc nhựa pha trộn với vật liệu tái chế. Tiêu chuẩn tối thiểu cần ghi rõ trong hợp đồng là: ABS cấp độ mạ điện, butadien ≥ 18%, không sử dụng vật liệu tái chế, và không thay thế vật liệu trong sản xuất hàng loạt.
2. Chi phí khuôn là một khoản mục lớn. Làm thế nào để phân biệt khuôn mới với khuôn đã tân trang hoặc thép chất lượng thấp?
Trong bao bì mỹ phẩm khuôn riêng, chi phí khuôn là một khoản mục chính. Đây cũng là nơi dễ bị cắt giảm chất lượng nhất. Đối với vỏ son môi khuôn riêng có trụ giữa và cấu trúc composite nhôm-nhựa, khoảng giá thị trường thông thường là từ $1,777.78 đến $3,703.70. Đối với mộtVỏ son bóngdự án, chi phí khoảng $1,037.04 đến $1,481.48. Số lượng đặt hàng tối thiểu (MOQ) thường bắt đầu từ 12.000 đến 50.000 sản phẩm, và thời gian sản xuất khuôn mẫu thường là 25 đến 45 ngày. Nếu một báo giá thấp hơn đáng kể so với phạm vi đó, câu hỏi tiếp theo là nhà cung cấp đã cắt giảm chi phí khuôn mẫu ở đâu.
Thép làm khuôn là điểm đầu tiên bị hạ cấp. Đối với cùng một khuôn ống son môi, thép S136 đánh bóng gương và thép khuôn không gỉ tiêu chuẩn 2083 có thể khác nhau về tuổi thọ sử dụng từ 30% đến 40%. Trong ngành, việc hạ cấp S136 xuống 2083 thường có nghĩa là giảm 30% đến 40% tuổi thọ khuôn. NAK80 hạ cấp xuống 718H thường cắt giảm 20% đến 30%. Báo giá rẻ hơn thường đến từ chính loại thép bị hạ cấp này. Bề mặt hoàn thiện, khả năng chống ăn mòn và chu kỳ khuôn đều bị ảnh hưởng. Cách tiếp cận đúng đắn là chỉ định cấp độ thép chính xác trong hợp đồng. Các từ ngữ như “thép khuôn chất lượng cao” quá mơ hồ và không nên chấp nhận.
Cạm bẫy thứ hai là bán khuôn đã tân trang như một khuôn mới. Nếu độ mòn của khuôn không nghiêm trọng, việc phủ laser và tái nitơ hóa có thể đưa khuôn trở lại hoạt động. Đó là việc tân trang thông thường. Ngay cả khi đó, tuổi thọ của khuôn thường chỉ đạt 60% đến 70% so với mức ban đầu. Vấn đề thực sự là khi một nhà máy tân trang một khuôn đã qua sử dụng từ một dự án khác và bán nó cho bạn như mới tinh. Sau đó, nó sẽ hỏng sau 100.000 lần ép. Cách đánh giá điều này rất đơn giản: một khi tổng số chu kỳ khuôn vượt quá 80% tuổi thọ thiết kế ban đầu, việc tân trang không còn nhiều ý nghĩa. Việc giao khuôn mới nên bao gồm hồ sơ lịch sử khuôn cho thấy độ mòn khoang và tổng số chu kỳ.
Vấn đề thứ ba là việc báo cáo sai về chu kỳ khuôn. Tuổi thọ khuôn có các cấp độ xác định. Theo tiêu chuẩn khuôn SPI, cấp 101 đến 105 liên quan đến cấp độ thép và tuổi thọ chu kỳ thiết kế. Một khuôn ống son môi chất lượng tốt thường có thể chạy từ 300.000 đến 800.000 lần ép. Một khuôn hộp phấn nén có thể chạy từ 500.000 đến 1.000.000 lần. Một số nhà máy sử dụng khuôn nhôm cấp 104 hoặc khuôn thép mềm và giới thiệu chúng là khuôn sản xuất. Vài chục nghìn sản phẩm đầu tiên có thể trông ổn, nhưng khuôn bắt đầu tạo ra bavia và vết lõm rất lâu trước khi đạt một nửa tuổi thọ cam kết. Cách để kiểm soát điều này là đưa một điều khoản về chu kỳ khuôn được đảm bảo vào hợp đồng, chẳng hạn như “Đảm bảo 300.000 lần ép; nếu không đạt, nhà cung cấp sẽ sửa chữa khuôn miễn phí.”
| Loại khuôn | Tuổi thọ khuôn | Độ chính xác | Chi phí | Quyết định mua hàng |
|---|---|---|---|---|
| Khuôn mới—S136 / NAK80 | 300.000-800.000 lần ép | Cao | Cao | Lựa chọn tốt nhất cho sản xuất; chốt cấp độ thép trong hợp đồng |
| Khuôn đã tân trang | 60%-75% tuổi thọ ban đầu | Trung bình | Trung bình | Bán nó như một khuôn mới là gian lận; yêu cầu hồ sơ lịch sử khuôn |
| Khuôn dùng chung / khuôn có sẵn | Tùy thuộc vào tuổi thọ còn lại. | Tùy thuộc vào khuôn gốc. | Thấp | Tốt cho việc lấy mẫu và xác nhận, không dùng cho sản xuất hàng loạt độc quyền |
| Khuôn thép bị hạ cấp—2083 / 718H. | Tuổi thọ ngắn hơn 20%-40% | Trung bình đến thấp | Thấp | Nguồn gốc phổ biến của các báo giá thấp bất thường |
Đừng bỏ qua điều khoản sở hữu khuôn. Sau khi thanh toán khuôn hoàn tất, khuôn phải thuộc về bạn, không phải nhà máy. Nếu điểm này không được nêu rõ ràng, khuôn của bạn vẫn nằm dưới sự kiểm soát của người khác, và các đơn hàng tương lai có thể bị ràng buộc ngay cả khi bạn muốn thay đổi nhà cung cấp.
3. Độ dày lớp mạ ba lớp Cu/Ni/Cr đã đi đâu?
Vẻ ngoài kim loại gần như phụ thuộc hoàn toàn vào quá trình mạ điện và phun sơn. Sự khác biệt chỉ vài micron thường không thể nhận thấy ngay từ đầu mà chỉ bộc lộ sau vài tháng sử dụng. Điều này khiến việc xử lý bề mặt trở thành một trong những lĩnh vực phổ biến nhất mà các báo giá thấp thường cắt giảm chi phí.
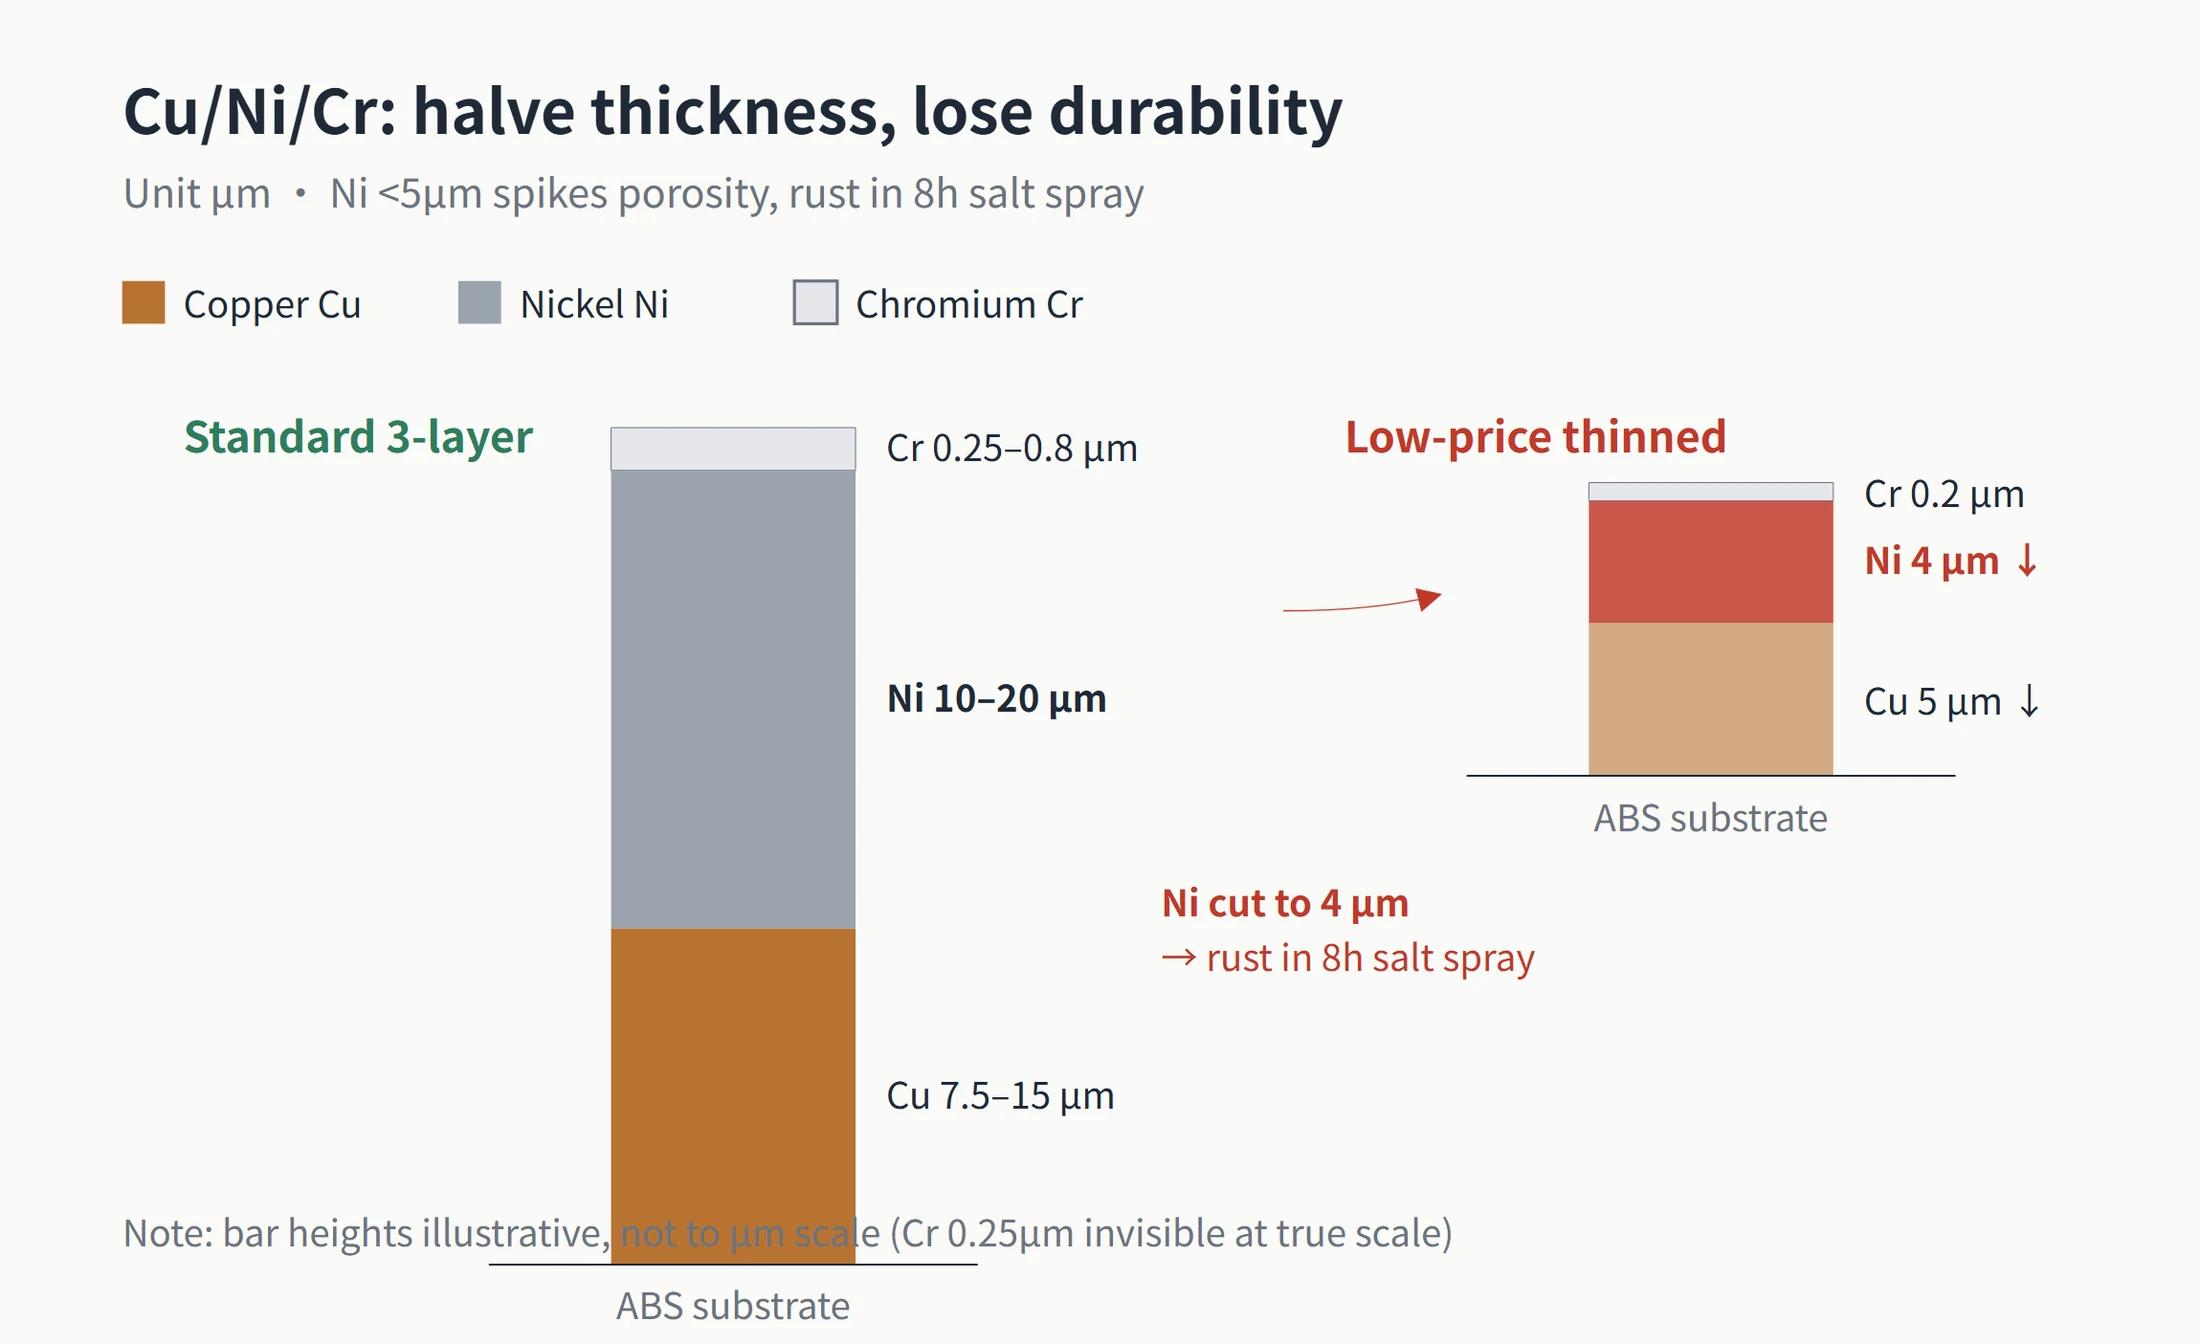
Lớp mạ crom trang trí trên các chi tiết nhựa dựa vào quy trình mạ ba lớp Cu/Ni/Cr. Theo tiêu chuẩn ASTM B604 (Tiêu chuẩn kỹ thuật cho lớp phủ mạ điện trang trí), lớp đồng phải dày từ 7,5 đến 15 micron, lớp niken từ 10 đến 20 micron và lớp crom từ 0,25 đến 0,8 micron. Bỏ qua một lớp hoặc giảm một nửa độ dày của một lớp sẽ làm giảm hiệu suất nhanh chóng. Nếu lớp niken giảm xuống dưới 5 micron, độ xốp sẽ tăng mạnh. Các vết rỉ sét có thể xuất hiện chỉ sau 8 giờ trong thử nghiệm phun muối. Đến khi các chi tiết nằm trong kho của bạn hoặc đến tay người dùng cuối, hiện tượng phồng rộp và bong tróc đã bắt đầu. Không thể tiết kiệm vài micron đó mà không đánh đổi độ bền.
Lớp hoàn thiện kim loại sáng bóng thường thấy trên nhiều sản phẩmBao bì mỹ phẩm kim loạiCác bộ phận thường được sản xuất bằng phương pháp mạ chân không, nơi một lớp nhôm dày 30 đến 100 nm được phủ lên và sau đó được bảo vệ bằng lớp sơn lót và lớp sơn phủ bóng. Lối tắt thường nằm ở các lớp phủ xung quanh lớp kim loại đó. Bỏ qua lớp sơn lót, độ bám dính có thể giảm từ 70% đến 90%. Rút ngắn thời gian sấy khô và độ cứng có thể giảm từ H xuống B. Khi đó, dầu trong son môi có thể làm mất đi độ bóng trong quá trình sử dụng thông thường. Bề mặt có thể trông ổn khi giao hàng, nhưng vấn đề sẽ xuất hiện sau vài tháng.
Lớp phủ UV cũng tiềm ẩn một số rủi ro tương tự. Bỏ qua một lớp sơn lót, độ bền cắt giữa các lớp sẽ giảm từ 70% đến 90%, cho phép ion kim loại di chuyển vào lớp phủ trên cùng. Giảm thời gian đóng rắn, độ cứng bút chì có thể giảm hai đến ba cấp. Khả năng kháng dung môi có thể thất bại chỉ sau chưa đầy mười chu kỳ lau. Monomer dư có thể vượt quá giới hạn và dẫn đến ố vàng. Không điều nào trong số này rõ ràng khi kiểm tra đầu vào trừ khi bạn thực hiện kiểm tra chuyên sâu.
Có những phương pháp tiêu chuẩn để kiểm tra độ bám dính của lớp mạ điện và lớp phủ. Dán băng keo 3M 600 và bóc ra để xem lớp mạ, in ấn hoặc dập nóng có bị bong tróc không. Sử dụng thử nghiệm cắt ô vuông (cross-cut test) và kiểm tra xem kết quả có đạt 4B trở lên theo tiêu chuẩn ASTM D3359 (Phương pháp thử nghiệm tiêu chuẩn để đo độ bám dính bằng băng keo) hay không. Sau đó, thực hiện 10 chu kỳ sốc nhiệt từ -40 °C đến 85 °C. Nếu sản phẩm giá rẻ đã bỏ qua các bước quy trình, những thử nghiệm này sẽ nhanh chóng phát hiện ra. Cách kiểm tra tại chỗ đơn giản nhất thậm chí còn dễ hơn: giữ mẫu dưới ánh sáng để tìm vết bong tróc lớp mạ, sau đó cào nhẹ bằng móng tay để xem lớp chrome có bị bong ra không. Không cần dụng cụ nào cho bước kiểm tra sơ bộ đó.
4. Dung sai trên bản vẽ có thực sự được đáp ứng không?
Kiểm soát dung sai là một trong những lĩnh vực dễ bị các nhà máy giá rẻ bỏ qua nhất và cũng là một trong những điều khó bị người mua phát hiện nhất. Ngoại hình đẹp không có nghĩa là chức năng tốt. Nếu một vỏ son môi bị kẹt khi vặn hoặc cảm thấy lỏng lẻo, nguyên nhân gốc rễ thường là do kiểm soát dung sai.
Bộ phận bên trong quan trọng nhất trong ống son là cụm trục trung tâm, bao gồm các thành phần hạt, chạc và xoắn ốc. Bộ phận này thường được làm từ POM (polyoxymethylene) và điều khiển cơ chế nâng. Nếu kiểm soát dung sai lỏng lẻo ở đây, toàn bộ ống son sẽ bị lỗi. Các thành phần trục trung tâm này thường được gia công bên ngoài và lắp ráp bởi nhà máy bao bì mỹ phẩm, vì vậy bài viết này sẽ không đi sâu hơn vào phần đó.
Điểm chính ở đây là dung sai kích thước của vỏ ngoài và các hoạt động kiểm tra liên quan. Các cách làm tắt phổ biến từ các nhà cung cấp giá rẻ bao gồm không kiểm soát Cpk, không kiểm tra lấy mẫu trên các kích thước quan trọng, và không kiểm tra mô-men xoắn hoặc kiểm tra rơi. Khi dung sai lắp ghép vỏ được nới lỏng, nắp ống son môi sẽ không còn đóng chặt, bản lề hộp phấn nén sẽ bị lỏng, và khớp nối dạng bấm sẽ không hoạt động đúng cách. Khi đến tay người dùng cuối, điều đó sẽ trở thành tiếng ồn bản lề, nắp đóng lỏng lẻo hoặc nắp bị rơi ra.
Các điều khoản kiểm soát chất lượng đầu vào phù hợp nên bao gồm những điều sau: kích thước quan trọng với Cpk ≥ 1.33; khe hở lắp ghép được đo bằng phương pháp ba chốt hoặc đồng hồ đo khí nén; mô-men xoắn ren được kiểm soát ở mức 0.15 đến 0.35 N·m; thử nghiệm thả rơi từ độ cao 1.2 m xuống nền bê tông; và lão hóa môi trường ở 50 °C và 95% RH trong 72 giờ. Đưa các điều khoản này vào hợp đồng và kiểm tra theo tiêu chuẩn lấy mẫu AQL. Các lô hàng giá thấp thường bộc lộ chất lượng thực sự của chúng khi các yêu cầu này được thực thi.
Ngoài ra còn có một phương pháp rất cơ bản nhưng hiệu quả: tháo rời mẫu sản phẩm. Mở vỏ son môi và cảm nhận xem bên trong có đối trọng hay không. Nhiều sản phẩm cấp thấp chỉ đơn giản là loại bỏ lõi sắt tăng trọng lượng, khiến vỏ son cảm thấy quá nhẹ. Đo độ dày vỏ nhôm. Kiểm tra xem bản lề hộp phấn nén có bị lỏng lẻo không. Kiểm tra xem gương trang điểm có trong suốt không. Không có điểm nào trong số này hiển thị rõ ràng trong bản vẽ hoặc bảng báo giá, nhưng việc tháo rời sẽ nhanh chóng tiết lộ chúng. Việc có đối trọng hay không, vỏ nhôm có đủ dày không, và bản lề đã được kiểm tra độ bền mỏi hay chưa, tất cả đều có thể được đánh giá tốt hơn từ việc tháo rời một mẫu sản phẩm so với mười trang báo giá.
| Hạng mục kiểm tra | Giới hạn chấp nhận | Cách đo lường | Điều gì sẽ xảy ra nếu bỏ qua |
|---|---|---|---|
| Cpk | ≥ 1.33 | Yêu cầu báo cáo của nhà cung cấp | Độ lệch dung sai lô và năng suất thấp |
| Mô-men xoắn xoắn ốc | 0.15-0.35 N·m | Máy đo mô-men xoắn | Quá chặt để vặn, hoặc quá lỏng và tự trượt |
| Thử nghiệm thả rơi. | Không vỡ sau khi rơi từ độ cao 1.2 m xuống bê tông | Thử nghiệm thả rơi. | Người tiêu dùng làm rơi một lần là vỡ |
| Lão hóa | 50 °C / 95% RH / 72 giờ | Buồng nhiệt độ và độ ẩm không đổi | Dính hoặc biến dạng sau nhiều tháng lưu trữ |
| Tháo rời. | Đối trọng / độ dày vỏ nhôm / tình trạng bản lề | Đo thủ công bằng thước kẹp | Cảm giác nhẹ, lỏng lẻo và kém chất lượng. |
5. Các khoản chi phí ngoài báo giá: MOQ, dung sai hao hụt và phương trình chi phí khuôn khác
Giá đơn vị thấp không có nghĩa là tổng chi phí thấp. Đây là điều khiến các báo giá giá thấp dễ gây hiểu lầm. Người mua tập trung vào việc tiết kiệm 0,20 đô la cho mỗi vỏ son môi, sau đó phát hiện ra rằng toàn bộ chương trình tốn kém hơn so với báo giá từ một nhà cung cấp đáng tin cậy.
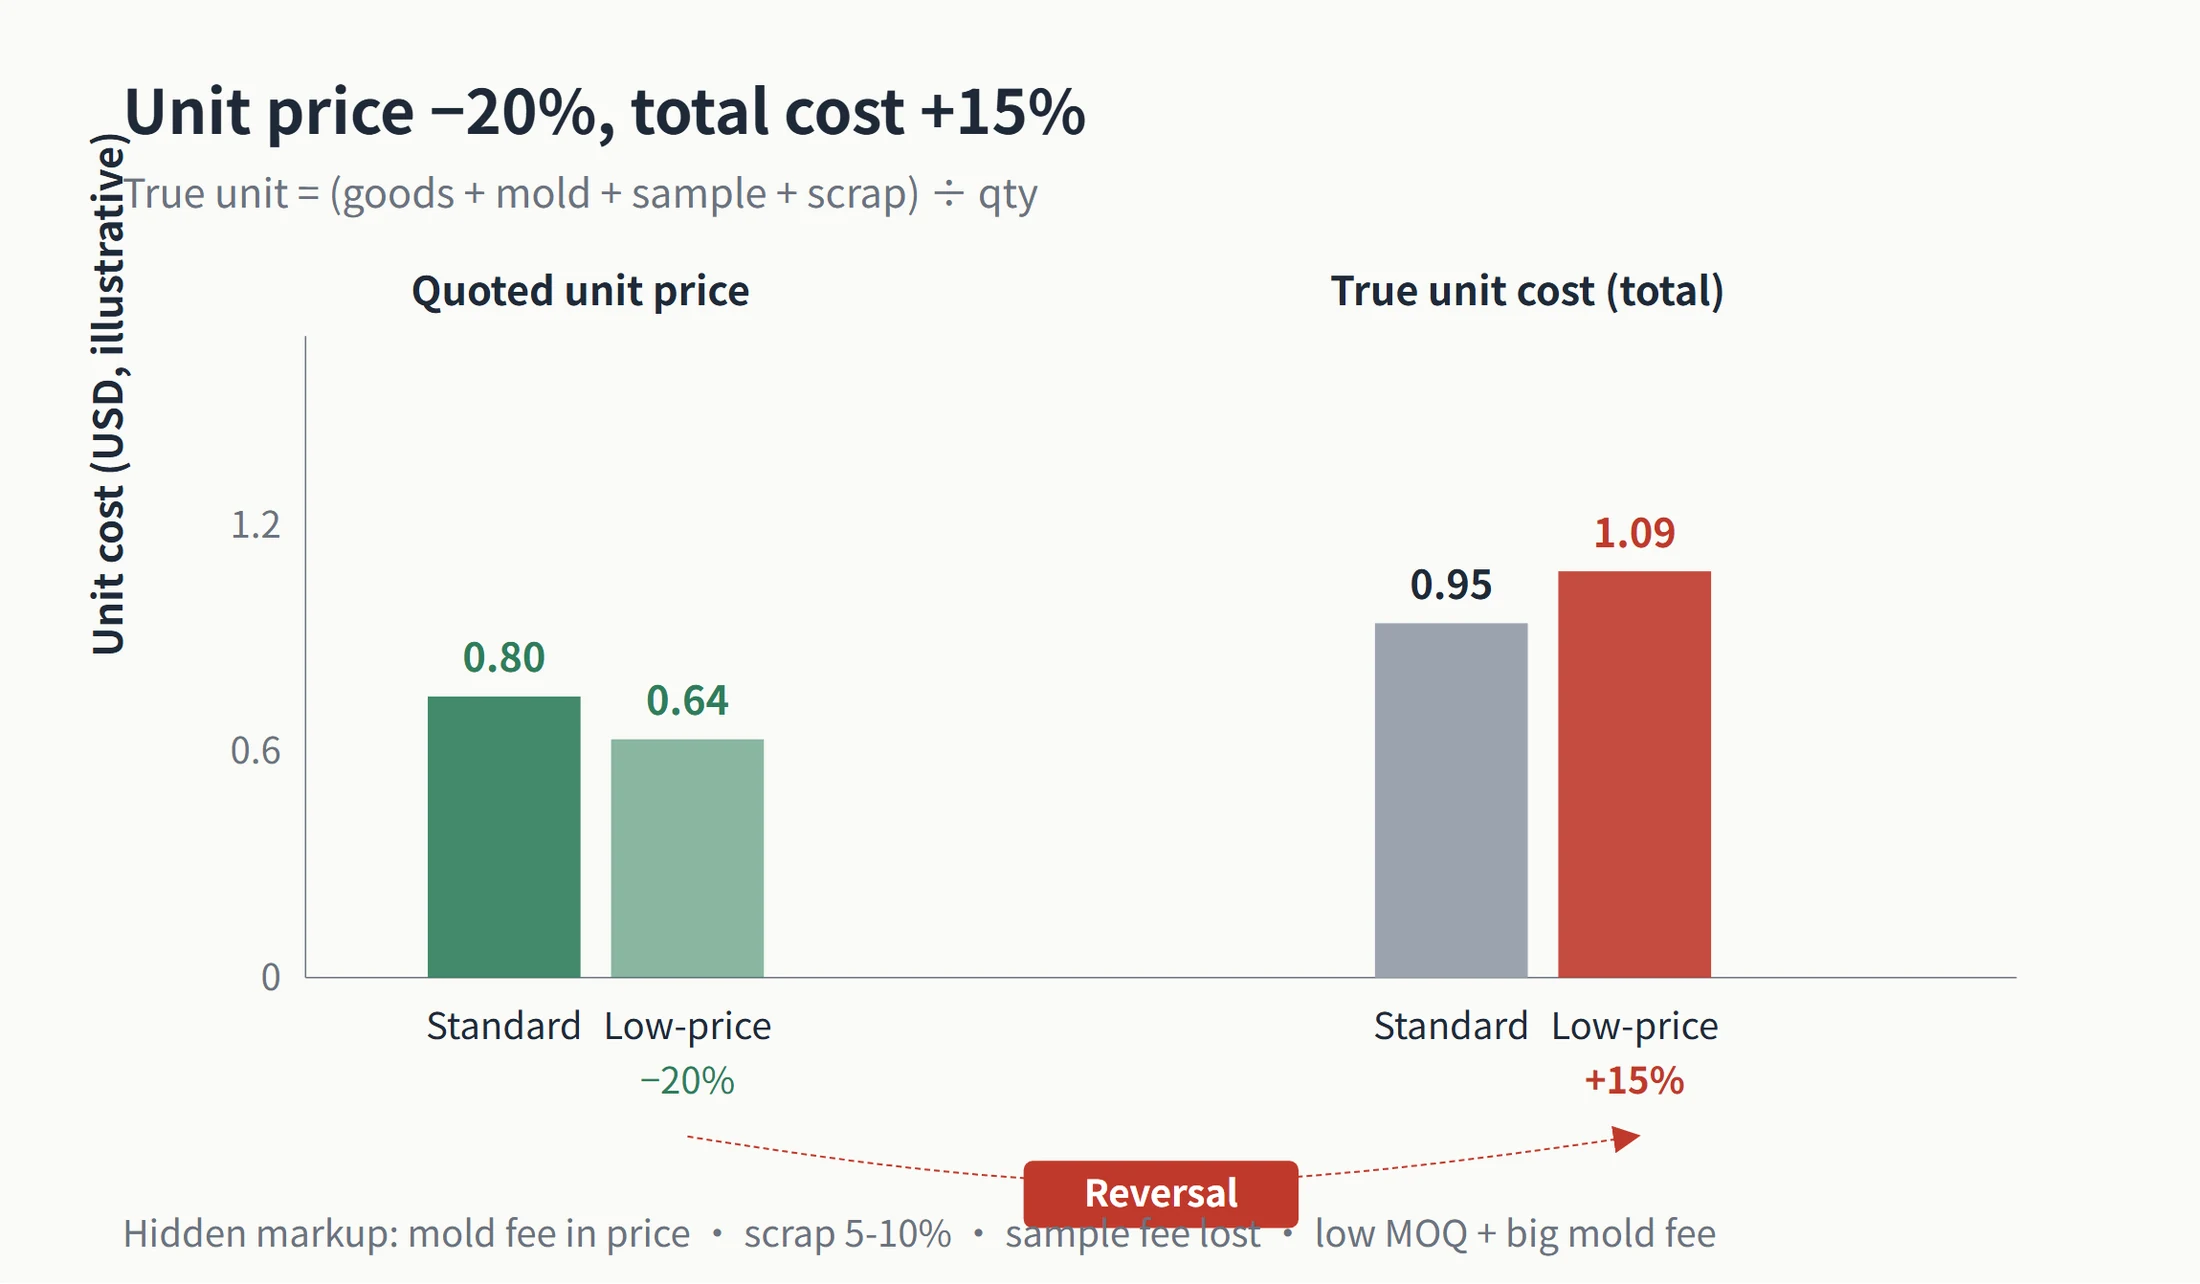
Chi phí ẩn đầu tiên là chi phí khuôn được tính gộp vào đơn giá. Một số báo giá không liệt kê phí khuôn riêng. Thay vào đó, họ phân bổ nó vào giá mỗi sản phẩm. Đơn giá có thể không có vẻ cao, nhưng bạn đang trả tiền cho khuôn trên mỗi sản phẩm, và bạn càng mua nhiều, bạn càng trả quá nhiều. Thông lệ bình thường là liệt kê chi phí khuôn riêng và chuyển quyền sở hữu khuôn cho người mua sau khi thanh toán. Một số nhà cung cấp cũng kết hợp MOQ rất thấp với phí khuôn cực kỳ cao. Chi phí khuôn có thể chiếm một nửa tổng chi phí hoặc thậm chí nhiều hơn. MOQ một sản phẩm nghe có vẻ hấp dẫn, nhưng một khi phí khuôn và chi tiêu tối thiểu được tính vào, nó có thể tốn kém hơn một báo giá tiêu chuẩn với MOQ 12.000 sản phẩm.
Chi phí ẩn thứ hai là phí mẫu. Nhà cung cấp tính phí mẫu, sau đó không hoàn lại số tiền đó khi đơn hàng sản xuất được đặt. Nhiều người mua ký hợp đồng mà không kiểm tra điều khoản này. Thực tế, họ phải trả chi phí mẫu hai lần. Hợp đồng nên nêu rõ rằng phí mẫu sẽ được hoàn lại khi sản xuất đạt đến một số lượng xác định, hoặc phí mẫu được miễn ngay từ đầu.
Điểm thứ ba, và thường là điểm quan trọng nhất cần lưu ý, là tỷ lệ hao hụt cho phép. Tỷ lệ hao hụt thông thường trong ngành chỉ từ 1% đến 3%. Một số nhà cung cấp thổi phồng con số đó lên 5% đến 10%. Phần trăm tăng thêm đó đơn giản là một hình thức tăng giá trá hình. Tỷ lệ hao hụt cho phép bị thổi phồng thường có nghĩa là nhà cung cấp đang chuyển chi phí sản xuất kém hiệu quả của họ sang cho bạn. Năng suất trong quá trình mạ điện và sơn phun ảnh hưởng trực tiếp đến giá thành đơn vị. Một nhà máy uy tín luôn công khai dữ liệu năng suất. Một số nhà máy khai khống năng suất, sau đó thu hồi chi phí phế liệu thực tế thông qua giá đơn vị của các bộ phận được chấp nhận hoặc thông qua tỷ lệ hao hụt cho phép tính cho người mua. Chi phí cuối cùng vẫn đến từ cùng một nguồn. Duy trì tỷ lệ hao hụt cho phép theo hợp đồng không quá 3% là tiêu chuẩn cơ bản của ngành.
Điểm cuối cùng là báo cáo sản lượng sai lệch và tính toán tổng chi phí. Bao bì mỹ phẩm tuân theo một quy luật chi phí rõ ràng: các lô nhỏ thường có chi phí cao hơn 40% đến 60% so với sản xuất số lượng lớn, do chi phí phân bổ khuôn mẫu cao hơn. Nếu một nhà cung cấp báo giá lô nhỏ thấp hơn mức thị trường thông thường cho số lượng lớn, họ có thể đang bù đắp khoản chênh lệch đó bằng cách sử dụng vật liệu kém chất lượng hơn hoặc giảm bớt các bước quy trình. Phương pháp tính tổng chi phí rất đơn giản: cộng giá trị hàng hóa, chi phí khuôn mẫu, phí mẫu và khoản dự phòng tổn thất, sau đó chia cho số lượng. Điều đó sẽ cho ra chi phí thực tế trên mỗi sản phẩm, từ đó có thể so sánh giữa các nhà cung cấp.
Trước khi ký kết, hãy chốt tám điều khoản hợp đồng này: quyền sở hữu khuôn sau khi thanh toán; số lần sửa chữa khuôn miễn phí, thường là một đến hai lần; bảo hành tuổi thọ khuôn, ví dụ như sửa chữa miễn phí nếu không đạt được bảo hành 300.000 lần ép; phê duyệt mẫu vàng có chữ ký của cả hai bên; định giá theo cấp bậc; cơ chế hoàn tiền; giới hạn dung sai hao hụt không quá 3%; và thời gian bảo hành 12 tháng sau khi nhận hàng. Nếu các điều khoản này không rõ ràng, báo giá đó không đáng để ký ngay cả khi có vẻ rẻ.
| Khoản mục chi phí ẩn | Thực hành công nghiệp thông thường | Ngôn từ gài bẫy | Cách ngăn chặn |
|---|---|---|---|
| Chi phí khuôn | Được liệt kê riêng, quyền sở hữu chuyển giao sau khi thanh toán | Ẩn trong giá đơn vị và không được liệt kê | Liệt kê riêng trong hợp đồng và nêu rõ quyền sở hữu của người mua |
| Khoản bù trừ hao hụt | 1%-3% | Bị thổi phồng lên 5%-10% | Giới hạn ở ≤ 3% trong hợp đồng |
| Phí mẫu | Được ghi có lại trên đơn hàng sản xuất hoặc được miễn | Đã tính phí nhưng không được hoàn lại | Nêu rõ điều kiện hoàn tiền tín dụng trong hợp đồng |
| MOQ | 12.000-50.000 sản phẩm cho khuôn riêng | MOQ 1 sản phẩm với phí khuôn cực kỳ cao | So sánh tổng chi phí, không chỉ giá đơn vị |
| Tỷ lệ sản phẩm đạt | Minh bạch và có thể truy xuất nguồn gốc | Năng suất bị phóng đại, với tổn thất được chuyển sang người mua | Yêu cầu dữ liệu năng suất và liên kết nó với khoản bù đắp tổn thất |
| Bảo hành | 12 tháng sau khi nhận hàng | Không nêu rõ hoặc bị rút gọn | Ghi rõ thời gian bảo hành vào hợp đồng |
Hãy đặt ba câu hỏi này trước khi chấp nhận bất kỳ báo giá nào
Lần tới khi một báo giá trông hấp dẫn bất thường, đừng vội ký ngay. Hãy phân tích nó theo năm khía cạnh: vật liệu, khuôn mẫu, xử lý bề mặt, dung sai và chi phí ẩn. Sau đó, hãy đặt ba câu hỏi. Nhựa ABS trong bảng báo giá là loại dùng để mạ điện hay loại tiêu chuẩn? Khuôn mẫu là khuôn mới hay đã được tân trang? Liệu phụ phí hao hụt và chi phí khuôn có đang che giấu một lớp chi phí khác không?
Khi giá thấp hơn, khoản tiết kiệm phải đến từ một yếu tố nào đó. Đó có thể là vật liệu, khuôn mẫu hoặc quy trình sản xuất. Nó không tự nhiên mà có. Khi các con số được phân tích và tổng chi phí được tính toán, sẽ rõ ràng ai thực sự mang lại giá trị và ai đang cắt giảm chi phí. Nếu quý khách có bản vẽ hoặc danh sách mẫu choVỏ son môi, Hộp phấn nén, hoặc hộp phấn nước, hãy gửi thông tin cho chúng tôi. Sambound có thể xem xét tính khả thi của quy trình trước, sau đó cùng nhau kiểm tra năm khía cạnh này từng bước một. Một báo giá thấp nhưng thực sự khả thi có thể được tiến hành. Những cạm bẫy cần tránh có thể được loại bỏ trước khi ký đơn hàng.





