
Lo mismoTubos de Labialun diseño puede obtener dos presupuestos muy diferentes: la Fábrica A cotiza $0.80 por pieza, mientras que la Fábrica B cotiza $0.60. Esa diferencia de 20% no suele ser una concesión en el beneficio, sino un cambio en el costo del proceso. Hemos revisado cientos de solicitudes de presupuesto (RFQ) para tubos de labial, polveras compactas y estuches cushion. Cuando una cotización está más de 15% por debajo del mercado, nueve de cada diez veces el proveedor ha escatimado en una de estas cinco áreas: material, molde, tratamiento de superficie, tolerancia o costos ocultos detrás del precio unitario.
Un precio bajo no es incorrecto por sí mismo. La presión normal sobre los precios y una cotización anormalmente baja son dos cosas diferentes. La pregunta clave es dónde se ahorró ese 20%. Un tubo de lápiz labial comienza con el moldeo por inyección de resina ABS, luego pasa por la galvanoplastia para un acabado metálico brillante y finalmente se ensambla. Cada paso tiene un costo real. Si un paso es demasiado barato, ahí es donde reside el riesgo. Las cinco áreas a continuación desglosan esto una por una. Cada sección incluye acciones de inspección simples que se pueden usar tan pronto como llegue una hoja de cotización y una muestra.
Revisión rápida: las cinco trampas detrás de un presupuesto bajo.
| Trampa | Dónde se recorta en calidad | Cómo verificar | Costo del atajo |
|---|---|---|---|
| 1. Sustitución de materiales | ABS de grado para galvanoplastia reemplazado por ABS estándar; resina importada reemplazada por resina china; adición de material de bebedero o material reciclado | Solicite el COA y verifique el contenido de butadieno; inspeccione las piezas transparentes a contraluz para detectar neblina; desmonte la carcasa exterior y pruebe la adhesión del galvanizado. | Galvanizado descascarillado, diferencia de color ΔE incontrolada entre lotes, amarilleamiento en seis meses |
| 2. Degradación del molde | Acero S136 reemplazado por 2083; moldes reacondicionados vendidos como nuevos; afirmaciones falsas sobre el ciclo de vida del molde. | Especificar el grado de acero y los ciclos de molde garantizados en el contrato; exigir una cláusula de garantía de vida útil del molde | Rebaba y marcas de hundimiento mucho antes de la vida útil esperada del molde, lo que obliga a construir un segundo molde |
| 3. Recortes en el tratamiento de superficie | Triple chapado de Cu/Ni/Cr más delgado; recubrimiento UV sin imprimación; reducción de la capa base o superior de metalización al vacío | Utilice pruebas de adherencia con cinta 3M 600, pruebas de corte en cuadrícula e inspección visual bajo luz. | Óxido después de 8 horas en niebla salina, fallo importante en la resistencia al desgaste y a la intemperie. |
| 4. Tolerancias relajadas | Holgura del poste central fuera de especificación, sin control Cpk, sin inspección por muestreo en dimensiones críticas. | Solicite un informe de Cpk ≥ 1.33; mida las holguras con el método de tres pasadores; realice una prueba de caída de 1.2 m. | Ajuste flojo, atascamiento, ruido de bisagra y rotura tras caídas |
| 5. Costos ocultos | Costo del molde prorrateado en el precio unitario, cargos por muestras no reembolsados, tolerancia de merma excesiva, cláusulas de MOQ (cantidad mínima de pedido) abusivas | Calcule el costo total: bienes + molde + muestreo + asignación por pérdidas, dividido por la cantidad; incluya ocho cláusulas clave en el contrato. | Precio unitario bajo pero costo total más alto, y los pedidos futuros quedan vinculados |
1. ¿El ABS de la hoja de presupuesto es de grado para galvanoplastia o de grado estándar?
El material es el lugar más fácil para ocultar los recortes de costos porque la apariencia es la misma. La diferencia solo se manifiesta cuando se verifican las propiedades a nivel de resina.
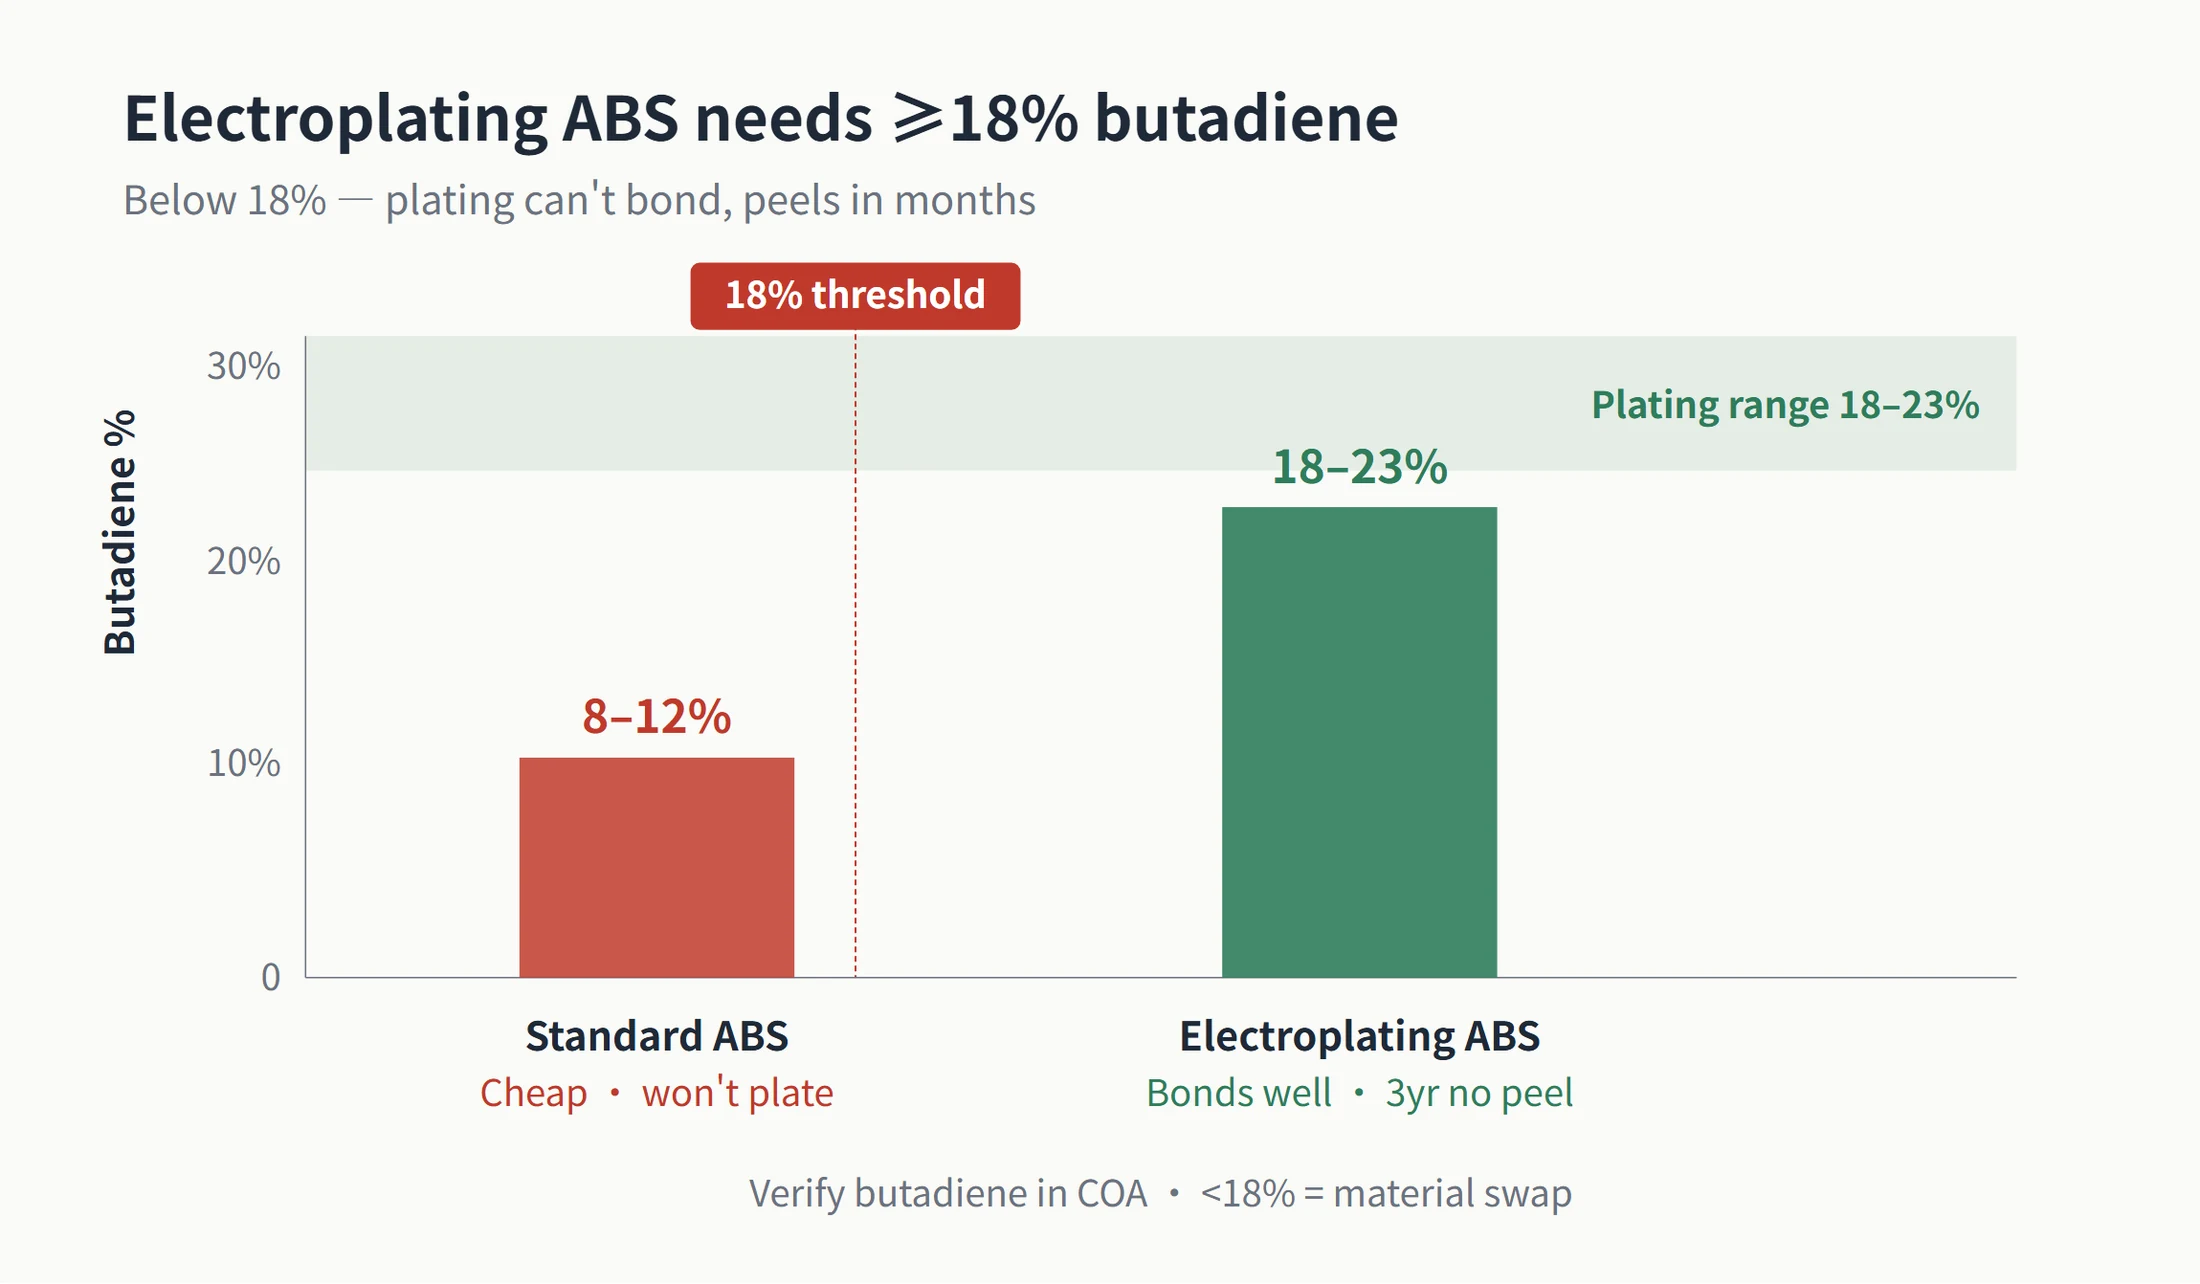
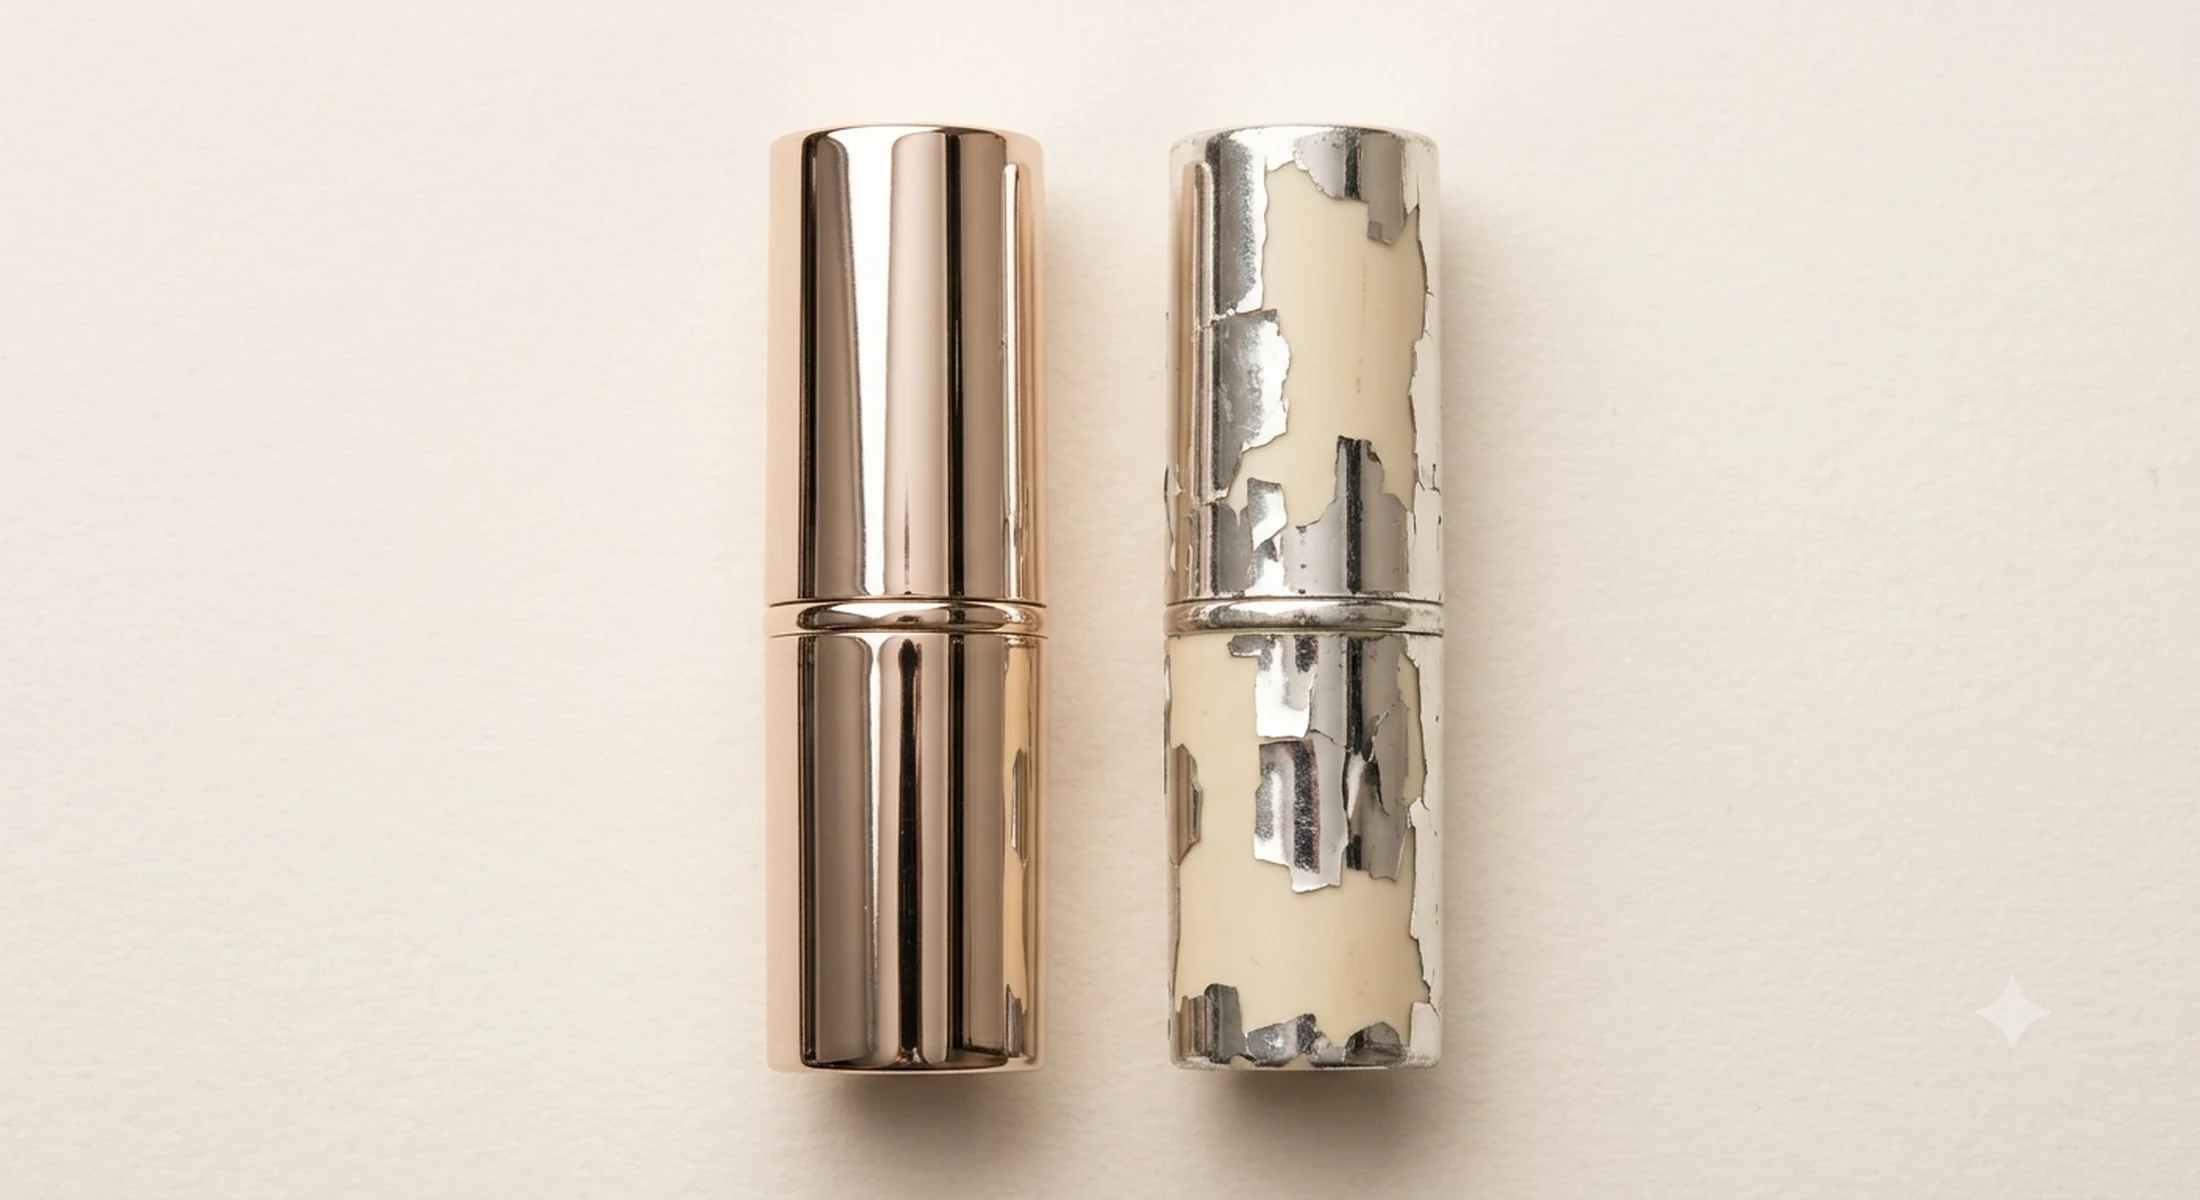
Si el ABS puede ser galvanizado depende del contenido de butadieno. Para el ABS de grado de galvanoplastia, el umbral mínimo es de 18% a 23% de butadieno. Por debajo de ese nivel, la capa de galvanizado no se anclará correctamente al sustrato y comenzará a pelarse con el tiempo. El ABS estándar es más barato, pero usarlo para piezas galvanizadas es un riesgo de fallo inherente. Estos dos grados se ven iguales por fuera. Ambos son carcasas de plástico. La diferencia es que las piezas hechas con ABS de grado de galvanoplastia pueden mantener el recubrimiento durante tres años sin pelarse, mientras que las piezas de ABS estándar pueden empezar a perder cromo en parches en seis meses. Esa diferencia de precio es exactamente lo que ahorra un presupuesto bajo.
Existe otra táctica más oculta. Un proveedor utiliza resina importada, como Chi Mei o Formosa Plastics, durante el muestreo, y luego, en el segundo año de producción en masa, la cambia discretamente por resina china. La pieza parece estar bien al llegar, pero la diferencia de color por lote ΔE se descontrola, la adhesión del galvanizado disminuye y las piezas amarillean después de seis meses. Para cuando llegan las quejas de los consumidores, los ahorros ya se han esfumado de su lado y han sido capturados por ellos. Por eso, un contrato adecuado debe fijar el grado de resina y el código de material, prohibir cambios no autorizados de resina en la producción en masa y exigir una nueva aprobación de muestra para cualquier sustitución.
Luego está el material reprocesado (regrind). En esta industria, una regla común es simple: las piezas transparentes no deben contener material reprocesado. Una vez que la resina AS o el PMMA se mezclan con el desperdicio de colada molido, aparecen inmediatamente nebulosidad y puntos negros, visibles a simple vista. El material reprocesado en piezas de ABS es más difícil de detectar solo por la apariencia, pero reduce la resistencia, la adhesión de la galvanoplastia y la consistencia del color del lote. Para piezas transparentes, no usar material reprocesado es una práctica estándar. Para piezas de ABS, las pruebas son la única respuesta fiable.
El paso de inspección más simple es sostener la muestra a contraluz. Si una pieza transparente se ve opaca o tiene puntos negros, es probable que se haya mezclado con material reciclado. Para una carcasa exterior de ABS galvanizado, solicite al proveedor el Certificado de Análisis de Material (COA) y verifique si el butadieno alcanza el 18%. Luego, realice una prueba de cinta 3M 600. Si la capa de galvanoplastia se desprende con un solo tirón, es probable que la pieza esté hecha de ABS estándar o resina mezclada con material reciclado. El requisito mínimo a incluir en el contrato es claro: ABS de grado para galvanoplastia, butadieno ≥ 18%, sin material reciclado y sin sustitución de material en la producción en masa.
2. El costo del molde es un elemento importante. ¿Cómo se distingue un molde nuevo de uno reacondicionado o de acero de menor calidad?
En el embalaje cosmético de molde privado, el costo del molde es una partida principal. También es donde existe el mayor margen para reducir la calidad. Para una carcasa de tubo de lápiz labial de molde privado con poste central y estructura compuesta de aluminio-plástico, el rango normal del mercado es de aproximadamente $1,777.78 a $3,703.70. Para unTubos de Brillo Labialproyecto, es de aproximadamente $1,037.04 a $1,481.48. El MOQ suele comenzar en 12,000 a 50,000 piezas, y el tiempo de entrega del molde es típicamente de 25 a 45 días. Si una cotización cae muy por debajo de ese rango, la siguiente pregunta es dónde el proveedor redujo el costo del molde.
El acero del molde es el primer punto de degradación. Para el mismo molde de tubo de lápiz labial, el acero S136 con acabado espejo y el acero de molde inoxidable estándar 2083 pueden diferir en vida útil entre 30% y 40%. En el sector, la degradación de S136 a 2083 suele significar una reducción de la vida útil del molde entre 30% y 40%. La degradación de NAK80 a 718H suele reducirla entre 20% y 30%. El presupuesto más económico a menudo proviene precisamente de este tipo de degradación del acero. El acabado superficial, la resistencia a la corrosión y los ciclos del molde se ven afectados. El enfoque adecuado es especificar el grado exacto de acero en el contrato. Una redacción como “acero de molde de alta calidad” es demasiado vaga y no debe aceptarse.
La segunda trampa es vender un molde reacondicionado como un molde nuevo. Si el desgaste del molde no es severo, el recargue láser y la renitruración pueden volver a poner el molde en servicio. Eso es un reacondicionamiento normal. Incluso entonces, la vida útil del molde generalmente solo recupera entre el 60% y el 70% de su nivel original. El verdadero problema surge cuando una fábrica reacondiciona un molde usado de otro proyecto y se lo vende a usted como nuevo. Luego, este colapsa después de 100,000 inyecciones. La forma de juzgar esto es simple: una vez que los ciclos acumulados del molde superan el 80% de la vida útil de diseño original, el reacondicionamiento ya no tiene mucho sentido. La entrega de un molde nuevo debe incluir un registro del historial del molde que muestre el desgaste de la cavidad y los ciclos acumulados.
El tercer problema es la declaración falsa de los ciclos de molde. La vida útil del molde tiene grados definidos. Según el estándar de moldes SPI, la clase 101 a 105 se relaciona con el grado de acero y la vida útil de diseño del ciclo. Un molde adecuado para tubos de lápiz labial suele producir entre 300.000 y 800.000 inyecciones. Un molde para polveras compactas puede producir entre 500.000 y 1.000.000 de inyecciones. Algunas fábricas utilizan moldes de aluminio clase 104 o moldes de acero blando y los presentan como moldes de producción. Las primeras decenas de miles de piezas pueden tener un buen aspecto, pero el molde empieza a producir rebabas y marcas de hundimiento mucho antes de la mitad de su vida útil declarada. La forma de controlar esto es redactar una cláusula de garantía de ciclos de molde en el contrato, como por ejemplo: «300.000 inyecciones garantizadas; si no se cumplen, el proveedor reparará el molde sin cargo.»
| Tipo de molde | Vida útil del molde | Precisión | Costo | Criterio de compra. |
|---|---|---|---|---|
| Molde nuevo—S136 / NAK80 | 300,000-800,000 inyecciones | Alto | Alto | La mejor opción para la producción; especifique el grado de acero en el contrato. |
| Molde reacondicionado. | 60%-75% de la vida útil original | Medio | Medio | Venderlo como un molde nuevo es un fraude; exija un registro del historial del molde. |
| Molde compartido / molde de stock. | Depende de la vida útil restante | Depende del molde original | Bajo | Bueno para muestreo y validación, no para producción en masa exclusiva |
| Molde de acero de calidad inferior — 2083 / 718H | 20%-40% menos de vida útil | Medio a bajo | Bajo | Una fuente común de presupuestos anormalmente bajos |
No pase por alto la cláusula de propiedad del molde. Una vez completado el pago del molde, este debe pertenecerle a usted, no a la fábrica. Si ese punto no se establece claramente, su molde permanecerá bajo el control de otra persona, y los pedidos futuros pueden quedar vinculados incluso si desea cambiar de proveedor.
3. ¿Dónde quedó el espesor del triple chapado de Cu/Ni/Cr?
El aspecto metálico depende casi por completo de la galvanoplastia y el recubrimiento por pulverización. Una diferencia de unas pocas micras a menudo no se percibe al principio, sino que solo se manifiesta después de unos meses. Esto convierte el tratamiento de superficie en uno de los puntos más comunes donde las ofertas de bajo precio recortan costes.
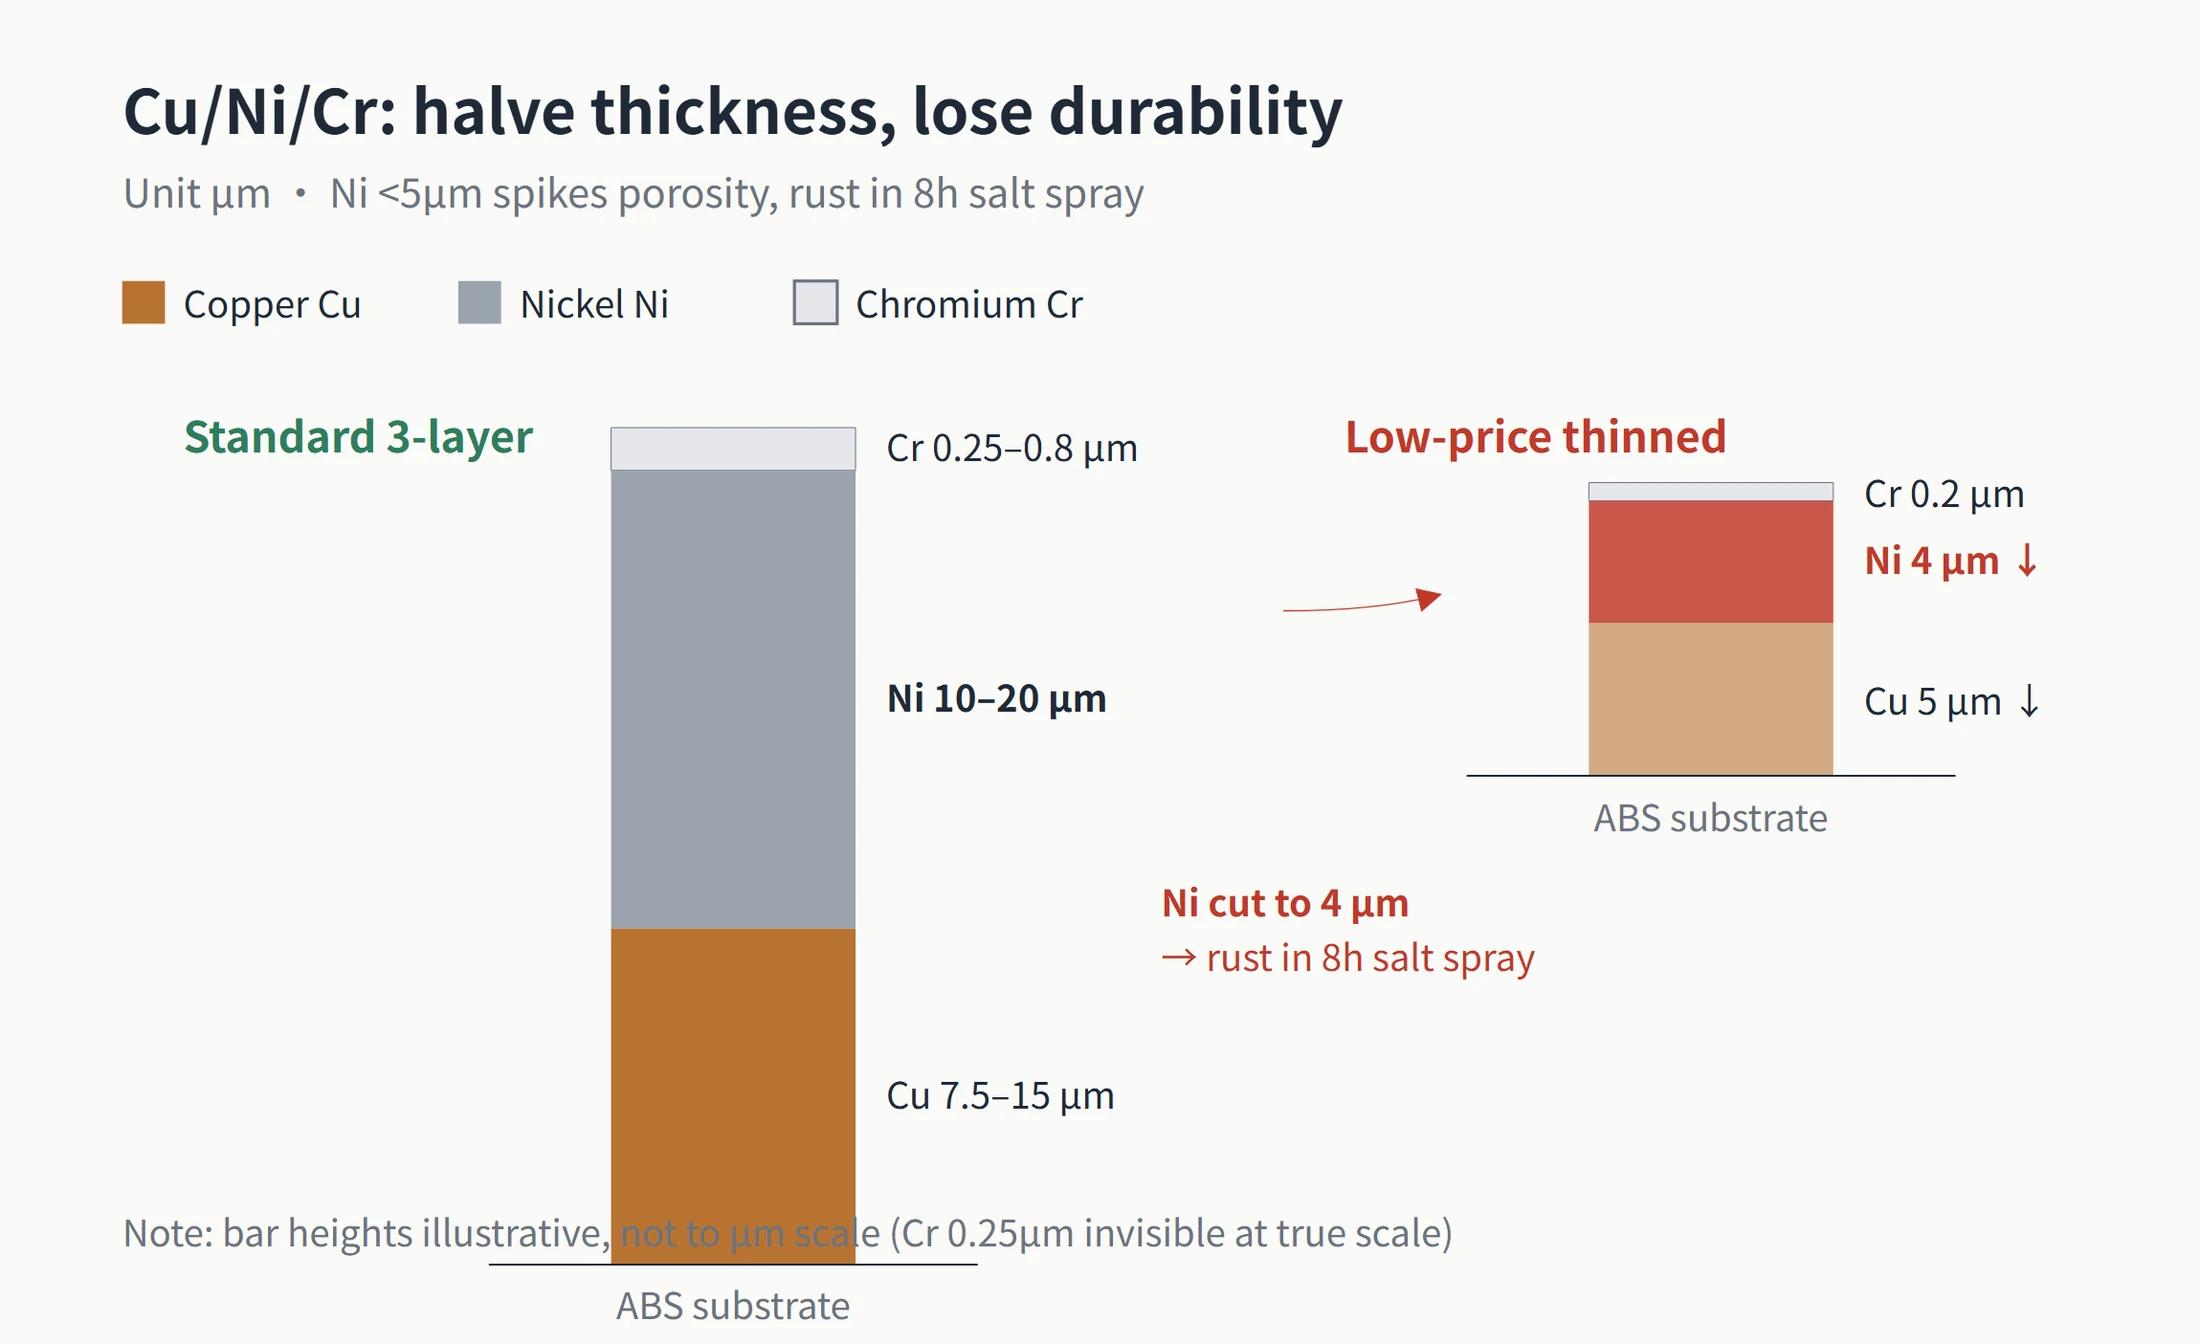
El cromado decorativo en piezas de plástico se basa en un triple chapado de Cu/Ni/Cr. Según la norma ASTM B604 (Especificación estándar para recubrimientos electrodepositados decorativos), la capa de cobre debe ser de 7,5 a 15 micras, la capa de níquel de 10 a 20 micras y la capa de cromo de 0,25 a 0,8 micras. Si se omite una capa o se reduce a la mitad, el rendimiento disminuye rápidamente. Si la capa de níquel cae por debajo de 5 micras, la porosidad aumenta drásticamente. Pueden aparecer manchas de óxido después de solo 8 horas en una prueba de pulverización salina. Para cuando las piezas lleguen a su almacén o a los usuarios finales, ya estarán en camino el ampollamiento y el pelado. Esas pocas micras no se pueden ahorrar sin sacrificar la durabilidad.
Ese acabado metálico brillante que se ve en muchos productos.Envases Cosméticos Metálicoslas piezas a menudo provienen de la metalización al vacío, donde se aplica una capa de aluminio de 30 a 100 nm y luego se protege con una capa base y una capa superior. El atajo suele estar en el apilamiento de recubrimientos alrededor de esa capa metálica. Si se omite la capa base, la adhesión puede disminuir entre un 70% y un 90%. Si se reduce el tiempo de curado, la dureza puede caer de H a B. Entonces, los aceites de labial pueden eliminar el brillo con el uso normal. La superficie puede parecer bien en la entrega, pero el problema aparece después de unos meses.
El recubrimiento UV presenta varios riesgos similares. Si se elimina una capa de imprimación, la resistencia al cizallamiento interlaminar disminuye entre 70% y 90%, lo que permite la migración de iones metálicos a la capa superior. Si se reduce el tiempo de curado, la dureza al lápiz puede disminuir entre dos y tres grados. La resistencia a los disolventes puede fallar en menos de diez ciclos de limpieza. El monómero residual puede superar el límite y provocar el amarilleamiento. Nada de esto es obvio en la inspección de entrada a menos que se realicen pruebas específicas.
Existen métodos estándar para verificar la adhesión de la galvanoplastia y el recubrimiento. Aplique cinta 3M 600 y despéguela para ver si la capa de galvanizado, la impresión o el estampado en caliente se desprende. Realice una prueba de corte en cuadrícula (cross-cut test) y verifique si el resultado alcanza 4B o superior según la norma ASTM D3359 (Método de prueba estándar para medir la adhesión mediante prueba de cinta). Luego, someta a 10 ciclos de choque térmico de -40 °C a 85 °C. Si la pieza de bajo costo ha omitido pasos del proceso, estas pruebas lo revelarán rápidamente. La verificación in situ más sencilla es aún más fácil: sostenga la muestra bajo la luz para buscar desprendimiento del galvanizado, luego rasque suavemente con una uña para ver si la capa de cromo se desprende. No se necesita ningún instrumento para esta primera inspección.
4. ¿Se pueden cumplir realmente las tolerancias del dibujo?
El control de tolerancias es una de las áreas más fáciles de relajar para una fábrica de bajo coste y una de las más difíciles de detectar para los compradores. Una buena apariencia no significa una buena función. Si un tubo de lápiz labial chirría al girarlo o se siente flojo, la causa principal suele ser el control de tolerancias.
La parte interna más crítica en un tubo de lápiz labial es el conjunto del poste central, que incluye los componentes de la guía, la horquilla y la espiral. Generalmente está fabricado con POM (polioximetileno) y controla el mecanismo de elevación. Si el control de tolerancia es deficiente en este punto, todo el tubo falla. Estos componentes del poste central suelen ser subcontratados y ensamblados por la fábrica de envases cosméticos, por lo que este artículo no profundiza en esa parte.
El punto principal aquí es la tolerancia dimensional de la carcasa exterior y las acciones de inspección relacionadas. Los atajos comunes de los proveedores de bajo precio incluyen la ausencia de control Cpk, la falta de inspección por muestreo en dimensiones críticas y la omisión de pruebas de torsión o caída. Una vez que se relajan las tolerancias de ajuste de la carcasa, la tapa del tubo de labial ya no cierra herméticamente, la bisagra de la polvera compacta se afloja y el cierre a presión deja de funcionar correctamente. En manos de los usuarios finales, esto se traduce en ruido de bisagra, cierres flojos o tapas que se caen.
Las cláusulas adecuadas de control de calidad de entrada deben incluir lo siguiente: dimensiones críticas con Cpk ≥ 1.33; holgura de ajuste medida por el método de tres pasadores o un calibre neumático; torque espiral controlado de 0.15 a 0.35 N·m; una prueba de caída de 1.2 m sobre hormigón; y envejecimiento ambiental a 50 °C y 95% RH durante 72 horas. Incluya estos términos en el contrato e inspeccione según los estándares de muestreo AQL. Los envíos de bajo precio suelen mostrar su verdadera calidad una vez que se aplican estos requisitos.
También existe un método muy básico pero eficaz: desmonte la muestra. Abra el tubo de labial y sienta si tiene un contrapeso en su interior. Muchas piezas de gama baja simplemente eliminan el inserto de peso de hierro, haciendo que el tubo se sienta demasiado ligero. Mida el grosor de la carcasa de aluminio. Verifique si la bisagra de la polvera compacta se siente floja. Inspeccione si el espejo de maquillaje es nítido. Ninguno de estos puntos se aprecia claramente en un plano o en una hoja de cotización, pero el desmontaje los revela rápidamente. La presencia del contrapeso, el grosor adecuado de la carcasa de aluminio y si la bisagra ha sido sometida a pruebas de fatiga, todo esto se puede juzgar mejor a partir del desmontaje de una muestra que de diez páginas de precios.
| Elemento de inspección | Límite de aceptación | Cómo medir | ¿Qué sucede si se omite? |
|---|---|---|---|
| Cpk | ≥ 1.33 | Solicite el informe del proveedor. | Desviación de la tolerancia del lote y bajo rendimiento. |
| Torque espiral. | 0.15-0.35 N·m | Medidor de torsión | Demasiado apretado para girar, o demasiado flojo y con deslizamiento propio. |
| Prueba de caída | Sin roturas tras una caída de 1,2 m sobre hormigón | Prueba de caída | Los consumidores lo dejan caer una vez y se rompe |
| Envejecimiento | 50 °C / 95% HR / 72 h | Cámara de temperatura y humedad constantes. | Adherencia o deformación después de meses de almacenamiento. |
| Desmontaje | Contrapeso / grosor de la carcasa de aluminio / estado de la bisagra | Manual + calibrador. | Se siente ligero, suelto y de baja calidad |
5. El dinero fuera de la hoja de presupuesto: MOQ, margen de pérdida y la otra ecuación del costo del molde
Un precio unitario bajo no significa un costo total bajo. Esto es lo que hace que las cotizaciones de bajo precio sean tan engañosas. Los compradores se centran en ahorrar $0.20 por tubo de lápiz labial, para luego descubrir que el programa completo cuesta más que la cotización de un proveedor serio.
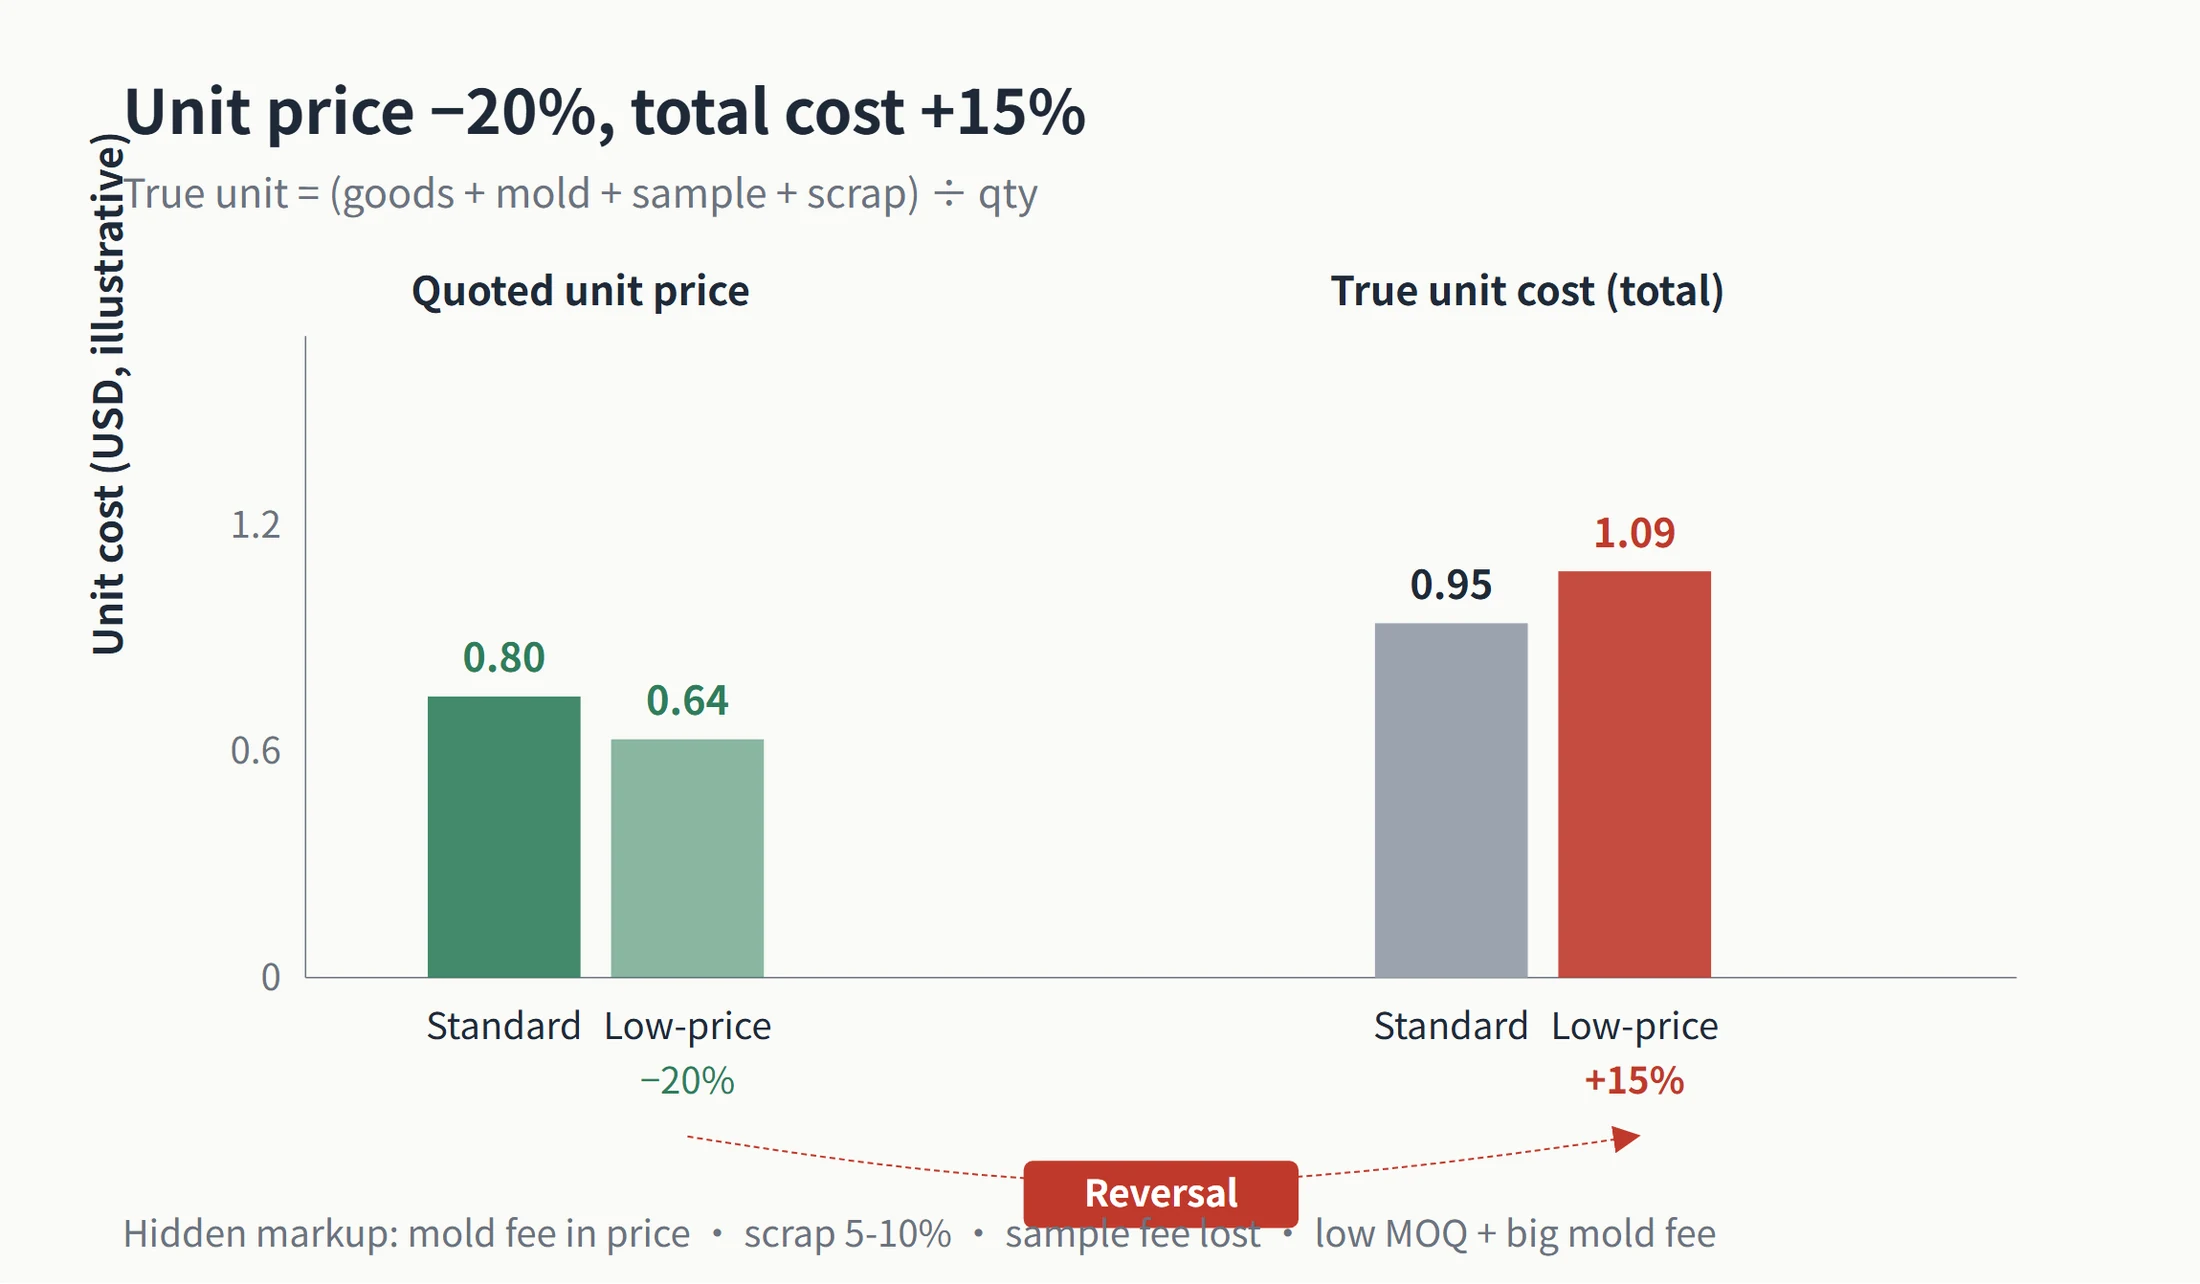
El primer costo oculto es el costo del molde incluido en el precio unitario. Algunas cotizaciones no desglosan la tarifa del molde por separado. En su lugar, la distribuyen en el precio por pieza. El precio unitario puede no parecer alto, pero usted está pagando por el molde en cada pieza, y cuanto más compra, más paga de más. La práctica habitual es listar el costo del molde por separado y transferir la propiedad del molde al comprador después del pago. Algunos proveedores también combinan un MOQ muy bajo con una tarifa de molde extremadamente alta. Los costos de los moldes pueden representar la mitad del total o incluso más. Un MOQ de una pieza suena atractivo, pero una vez que se incluyen la tarifa del molde y el gasto mínimo, puede costar más que un presupuesto estándar con un MOQ de 12,000 piezas.
El segundo costo oculto es la tarifa de la muestra. El proveedor cobra por las muestras y luego no abona esa cantidad cuando se realiza el pedido de producción. Muchos compradores firman sin verificar esta cláusula. En efecto, pagan el costo de la muestra dos veces. El contrato debe establecer claramente que la tarifa de la muestra se abonará una vez que la producción alcance una cantidad definida, o que la tarifa de la muestra se exime desde el principio.
El tercer punto, y a menudo el más importante a tener en cuenta, es la tolerancia de merma. Las tasas de merma normales de la industria son solo del 1% al 3%. Algunos proveedores las inflan al 5% o al 10%. Este porcentaje adicional es simplemente un aumento de precio encubierto. Una tolerancia de merma inflada a menudo significa que el proveedor le está transfiriendo el costo de su propio bajo rendimiento. El rendimiento en galvanoplastia y recubrimiento por pulverización afecta directamente el precio unitario. Una fábrica seria mantiene los datos de rendimiento transparentes. Algunas fábricas exageran su rendimiento y luego recuperan el costo real de los desechos, ya sea a través del precio unitario de las piezas aceptadas o mediante la tolerancia de merma cobrada al comprador. El costo sigue saliendo del mismo lugar. Mantener la tolerancia de merma contractual en no más del 3% es el estándar normal de la industria.
El último punto es la declaración engañosa de rendimientos y el cálculo del coste total. El embalaje cosmético sigue un patrón de costes claro: los lotes pequeños deberían costar entre 40% y 60% más que la producción de gran volumen, debido a que la asignación del coste del molde es mayor. Si un proveedor cotiza un lote pequeño por debajo del nivel de mercado normal para grandes volúmenes, es probable que esté recuperando la diferencia mediante el uso de materiales de menor calidad o la reducción de pasos en el proceso. El método del coste total es sencillo: sume el valor de los bienes, el coste del molde, la tarifa de la muestra y el margen por pérdidas, y luego divida por la cantidad. Esto le dará el coste real por pieza, que podrá comparar entre proveedores.
Antes de firmar, asegure estas ocho cláusulas contractuales: propiedad del molde tras el pago; número de reparaciones gratuitas del molde, generalmente una o dos; garantía de vida útil del molde, como reparación gratuita si no se cumple una garantía de 300.000 inyecciones; aprobación de la muestra maestra firmada por ambas partes; precios escalonados; mecanismo de reembolso; un límite de compensación por pérdidas no superior al 3%; y un período de garantía de 12 meses tras la recepción. Si estas cláusulas son vagas, la oferta no merece la pena ser firmada, aunque parezca económica.
| Elemento de costo oculto | Práctica habitual de la industria | Redacción engañosa | Cómo prevenirlo |
|---|---|---|---|
| Costo del molde | Listado por separado, la propiedad se transfiere después del pago | Incluido en el precio unitario y no detallado. | Listarlo por separado en el contrato y establecer la propiedad del comprador |
| Margen de pérdida | 1%-3% | Inflado a 5%-10% | Establézcalo en ≤ 3% en el contrato. |
| Tarifa de muestra. | Abonado en el pedido de producción o exento | Cargado y no abonado. | Establezca la condición de reembolso en el contrato. |
| MOQ | 12,000-50,000 piezas para moldes privados | CMP de 1 pieza con una tarifa de molde extremadamente alta | Compare el costo total, no solo el precio unitario. |
| Rendimiento | Transparente y trazable | Rendimiento exagerado, con pérdidas repercutidas al comprador | Solicite los datos de rendimiento y vincúlelos a la asignación por pérdidas. |
| Garantía | 12 meses después de la recepción | No especificado o abreviado | Escriba el período de garantía claramente en el contrato. |
Haga estas tres preguntas antes de aceptar cualquier cotización
La próxima vez que una cotización parezca inusualmente atractiva, no firme de inmediato. Desglósela en cinco dimensiones: material, molde, tratamiento superficial, tolerancia y costo oculto. Luego, haga tres preguntas: ¿El ABS en la hoja de cotización es de grado para galvanoplastia o de grado estándar? ¿El molde es nuevo o reacondicionado? ¿El margen de merma y el costo del molde ocultan otra capa de gastos?
Cuando un precio es más bajo, los ahorros tienen que venir de algún sitio. Ya sea del material, del molde o del proceso. No aparece de la nada. Una vez que se desglosan los números y se calcula el costo total, queda claro quién ofrece valor genuino y quién recorta gastos. Si tiene planos o una lista de muestras paraTubos de Labial, Polveras Compactas, o polveras compactas, envíe la información. Sambound puede revisar primero la viabilidad del proceso y luego verificar estas cinco dimensiones una por una. Un presupuesto bajo que sea realmente viable puede seguir adelante. Las trampas que deben evitarse pueden detectarse antes de firmar el pedido.





