
Lo stessoTubetti per Rossettoun disegno può generare due preventivi molto diversi: la Fabbrica A quota $0.80 per pezzo, mentre la Fabbrica B quota $0.60. Questo divario del 20% di solito non è una concessione sul profitto, ma uno spostamento nel costo di processo. Abbiamo esaminato centinaia di richieste di offerta (RFQ) per tubetti di rossetto, astucci compatti e fondotinta cushion. Quando un preventivo arriva oltre il 15% al di sotto del prezzo di mercato, nove volte su dieci il fornitore ha tagliato i costi in una delle cinque aree seguenti: materiale, stampo, trattamento superficiale, tolleranza o costi nascosti celati dietro il prezzo unitario.
Un prezzo basso non è sbagliato di per sé. La normale pressione sui prezzi e un preventivo anormalmente basso sono due cose diverse. La domanda chiave è dove sia stato risparmiato quel 20%. Un tubetto di rossetto inizia con lo stampaggio a iniezione di resina ABS, poi passa attraverso la galvanizzazione per una finitura metallica brillante e infine si sposta all'assemblaggio. Ogni fase ha un costo reale. Se una fase è troppo economica, è lì che risiede il rischio. Le cinque aree seguenti analizzano questo aspetto una per una. Ogni sezione include semplici azioni di ispezione che possono essere utilizzate non appena arrivano un foglio di quotazione e un campione.
Controllo rapido: le cinque insidie dietro un preventivo basso
| Trappola | Dove si tagliano gli angoli | Come verificare | Costo della scorciatoia |
|---|---|---|---|
| 1. Sostituzione del materiale | ABS di grado galvanico sostituito con ABS standard; resina importata sostituita con resina cinese; aggiunta di materiale di materozza o macinato | Richiedere il COA e verificare il contenuto di butadiene; ispezionare le parti trasparenti in controluce per opacità; smontare il guscio esterno e testare l'adesione della galvanizzazione. | Galvanizzazione che si sfalda, differenza colore ΔE incontrollata tra i lotti, ingiallimento entro sei mesi. |
| 2. Declassamento dello stampo | Acciaio S136 sostituito con 2083; stampi ricondizionati venduti come nuovi; false dichiarazioni sui cicli dello stampo | Specificare il grado dell'acciaio e i cicli di stampo garantiti nel contratto; richiedere una clausola di garanzia sulla vita dello stampo | Bave e ritiri molto prima della vita utile prevista dello stampo, quindi è necessario costruire un secondo stampo |
| 3. Riduzioni nel trattamento superficiale | Tripla placcatura Cu/Ni/Cr assottigliata; rivestimento UV senza primer; riduzione del rivestimento di base o del top coat per metallizzazione sottovuoto | Utilizzare test di adesione con nastro 3M 600, test di reticolato e ispezione visiva sotto luce | Ruggine dopo 8 ore in nebbia salina, grave difetto di resistenza all'usura e agli agenti atmosferici |
| 4. Tolleranze allentate | Gioco del perno centrale fuori specifica, nessun controllo Cpk, nessuna ispezione a campione sulle dimensioni critiche | Richiedere un rapporto Cpk ≥ 1,33; misurare i giochi con il metodo dei tre perni; eseguire un test di caduta da 1,2 m. | Accoppiamento lasco, blocco, rumore della cerniera e rottura dopo cadute |
| 5. Costi nascosti | Costo dello stampo nascosto nel prezzo unitario, costi dei campioni non rimborsati, scarto ammesso gonfiato, trappole MOQ | Calcola il costo totale: merce + stampo + campionatura + indennità per perdite, diviso per la quantità; inserisci otto clausole chiave nel contratto | Prezzo unitario basso ma costo totale più elevato, e gli ordini futuri vengono vincolati |
1. L'ABS sul preventivo è di grado per galvanica o di grado standard?
Il materiale è il punto più facile per nascondere i tagli ai costi perché l'aspetto rimane lo stesso. La differenza si manifesta solo quando le proprietà vengono verificate a livello di resina.
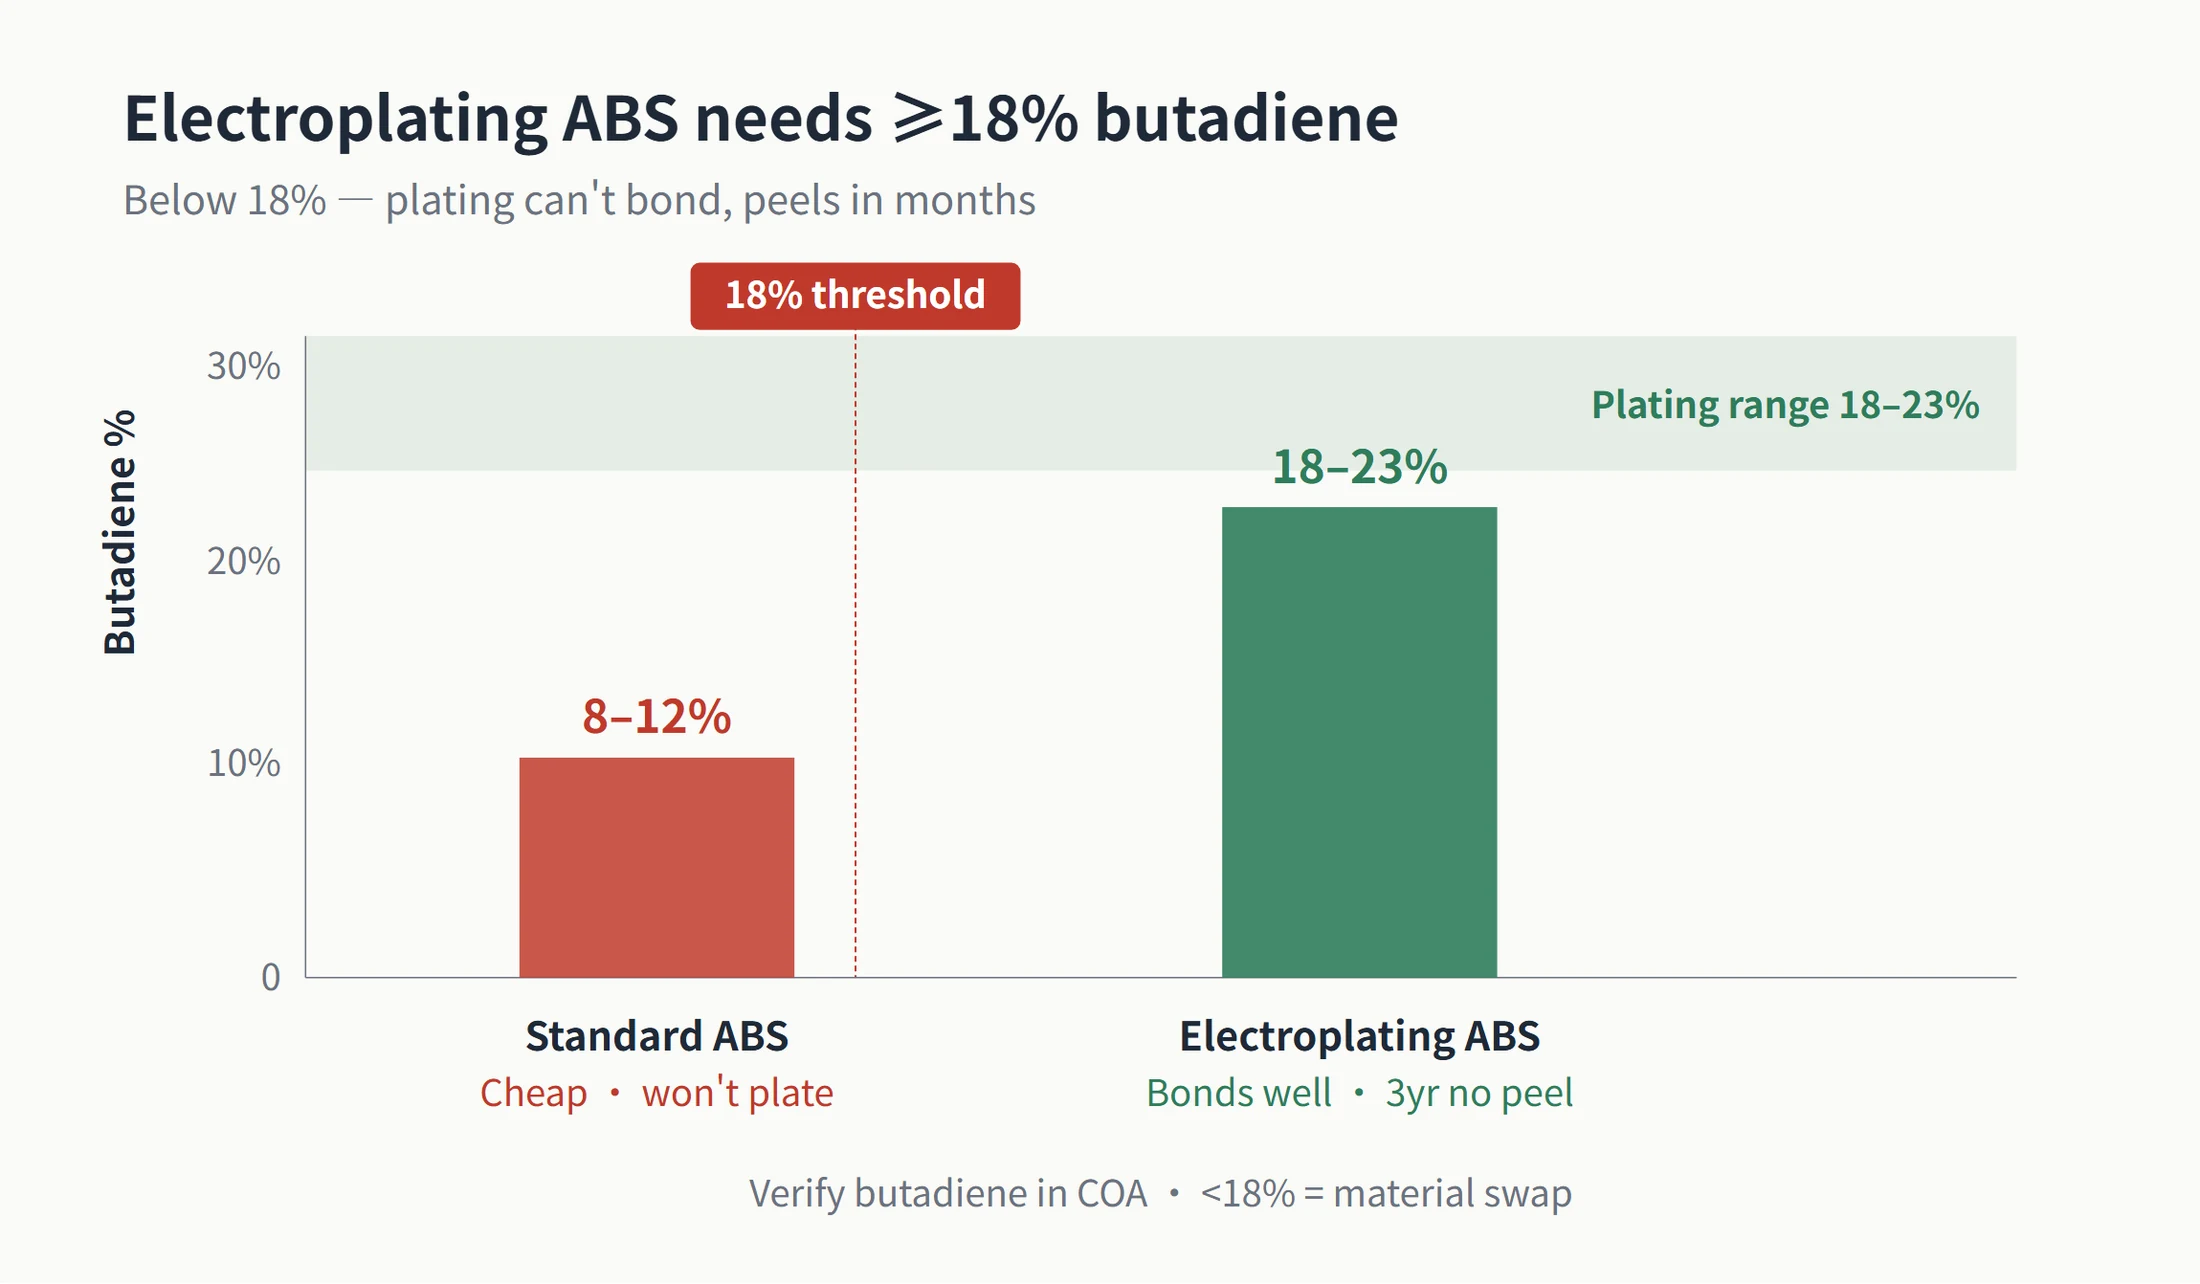
La capacità dell'ABS di essere galvanizzato dipende dal contenuto di butadiene. Per l'ABS di grado galvanico, la soglia minima è del 18% al 23% di butadiene. Al di sotto di questo livello, lo strato di placcatura non aderirà correttamente al substrato e inizierà a staccarsi nel tempo. L'ABS standard è più economico, ma utilizzarlo per parti galvanizzate comporta un rischio intrinseco di fallimento. Questi due gradi appaiono identici dall'esterno. Entrambi sono gusci in plastica. La differenza è che le parti realizzate con ABS di grado galvanico possono mantenere la placcatura per tre anni senza distacco, mentre le parti in ABS standard potrebbero iniziare a perdere il cromo a chiazze entro sei mesi. Questo divario di prezzo è esattamente ciò che un preventivo basso sta risparmiando.
Esiste un'altra tattica, più subdola. Un fornitore utilizza resine importate, come Chi Mei o Formosa Plastics, durante la fase di campionatura, per poi passare silenziosamente a resine cinesi nel secondo anno di produzione di massa. Il componente appare in ordine all'arrivo, ma la differenza di colore del lotto ΔE sfugge al controllo, l'adesione della galvanica diminuisce e i componenti ingialliscono dopo sei mesi. Quando arrivano i reclami dei consumatori, i risparmi che avreste dovuto ottenere sono già svaniti dalla vostra parte e acquisiti dalla loro. Per questo motivo, un contratto adeguato dovrebbe vincolare il grado di resina e il codice materiale, vietare modifiche non autorizzate della resina nella produzione di massa e richiedere una nuova approvazione del campione per qualsiasi sostituzione.
Poi c'è il materiale rigenerato. In questo settore, una regola comune è semplice: i componenti trasparenti non dovrebbero contenere materiale rigenerato. Una volta che la resina AS o il PMMA vengono miscelati con scarto di stampaggio macinato, appaiono immediatamente opacità e punti neri, visibili a occhio nudo. Il materiale rigenerato nei componenti in ABS è più difficile da individuare solo dall'aspetto, ma riduce la resistenza, l'adesione della galvanizzazione e l'uniformità del colore del lotto. Per i componenti trasparenti, l'assenza di materiale rigenerato è una prassi standard. Per i componenti in ABS, il collaudo è l'unica risposta affidabile.
Il più semplice passaggio di ispezione è tenere il campione contro la luce. Se una parte trasparente appare opaca o presenta macchie nere, è probabile che sia stata miscelata con rigranulato. Per un guscio esterno in ABS elettroplaccato, richiedere al fornitore il COA del materiale e verificare se il butadiene raggiunge 18%. Quindi eseguire un test del nastro 3M 600. Se lo strato di elettroplaccatura si stacca con una sola trazione, la parte è probabilmente realizzata in ABS standard o resina miscelata con rigranulato. La base minima da inserire nel contratto è chiara: ABS di grado per elettroplaccatura, butadiene ≥ 18%, nessun rigranulato e nessuna sostituzione di materiale nella produzione di massa.
2. Il costo dello stampo è una voce di spesa importante. Come si distingue uno stampo nuovo da uno ricondizionato o da uno realizzato con acciaio declassato?
Nel packaging cosmetico con stampo privato, il costo dello stampo è una voce di spesa importante. È anche dove esiste il maggiore margine di declassamento. Per un guscio di rossetto con stampo privato, con perno centrale e struttura composita alluminio-plastica, la fascia di prezzo normale di mercato è di circa $1.777,78 a $3.703,70. Per unTubetti per Lucidalabbraprogetto, si tratta di $1,037.04 a $1,481.48. La MOQ di solito parte da 12.000 a 50.000 pezzi, e i tempi di consegna dello stampo sono tipicamente di 25-45 giorni. Se un preventivo è ben al di sotto di questo intervallo, la domanda successiva è dove il fornitore abbia tagliato i costi dello stampo.
L'acciaio per stampi è il primo punto di declassamento. Per lo stesso stampo per tubi di rossetto, l'acciaio S136 con finitura a specchio e l'acciaio per stampi inossidabile standard 2083 possono differire nella vita utile del 30% al 40%. Nel settore, il declassamento da S136 a 2083 di solito significa una riduzione della vita dello stampo del 30% al 40%. Il declassamento da NAK80 a 718H di solito comporta un taglio del 20% al 30%. Il preventivo più economico spesso deriva esattamente da questo tipo di declassamento dell'acciaio. La finitura superficiale, la resistenza alla corrosione e i cicli dello stampo ne risentono tutti. L'approccio corretto è specificare il grado esatto dell'acciaio nel contratto. Formulazioni come “acciaio per stampi di alta qualità” sono troppo vaghe e non dovrebbero essere accettate.
La seconda trappola è vendere uno stampo ricondizionato come stampo nuovo. Se l'usura dello stampo non è grave, la ricopertura laser e la rinazotatura possono rimettere lo stampo in servizio. Questo è un normale ricondizionamento. Anche in questo caso, la vita dello stampo di solito torna solo al 60% - 70% del livello originale. Il vero problema si presenta quando una fabbrica ricondiziona uno stampo usato da un altro progetto e ve lo vende come nuovo di zecca. Poi cede dopo 100.000 stampate. Il modo per valutarlo è semplice: una volta che i cicli cumulativi dello stampo superano l'80% della vita utile di progetto originale, il ricondizionamento non ha più molto senso. La consegna di uno stampo nuovo dovrebbe includere un registro storico dello stampo che mostri l'usura della cavità e i cicli cumulativi.
Il terzo problema è la falsa dichiarazione dei cicli dello stampo. La vita dello stampo ha gradi definiti. Secondo lo standard SPI per gli stampi, le classi da 101 a 105 si riferiscono al grado dell'acciaio e ai cicli di vita di progettazione. Uno stampo adeguato per tubetti di rossetto può solitamente eseguire da 300.000 a 800.000 iniezioni. Uno stampo per porta cipria compatta può eseguire da 500.000 a 1.000.000. Alcune fabbriche utilizzano stampi in alluminio di classe 104 o stampi in acciaio dolce e li presentano come stampi di produzione. Le prime decine di migliaia di pezzi possono apparire a posto, ma lo stampo inizia a produrre bave e ritiri molto prima della metà della sua vita dichiarata. Il modo per controllare ciò è inserire una clausola di cicli stampo garantiti nel contratto, come ad esempio "300.000 iniezioni garantite; se non raggiunto, il fornitore ripara lo stampo gratuitamente."
| Tipo di stampo | Vita dello stampo | Precisione | Costo | Giudizio d'acquisto |
|---|---|---|---|---|
| Nuovo stampo—S136 / NAK80 | 300.000-800.000 cicli di stampaggio | Alto | Alto | La scelta migliore per la produzione; specificare il tipo di acciaio nel contratto |
| Stampo ricondizionato | 60%-75% della vita utile originale | Medio | Medio | Venderlo come stampo nuovo è una frode; richiedere un registro storico dello stampo |
| Stampo condiviso / stampo a magazzino | Dipende dalla vita residua | Dipende dallo stampo originale | Basso | Adatto per campionatura e validazione, non per la produzione di massa esclusiva |
| Stampo in acciaio declassato—2083 / 718H | 20%-40% durata inferiore | Medio-basso | Basso | Una fonte comune di preventivi anormalmente bassi |
Non trascurate la clausola di proprietà dello stampo. Una volta completato il pagamento dello stampo, questo dovrebbe appartenere a voi, non alla fabbrica. Se questo punto non è chiaramente specificato, il vostro stampo rimane sotto il controllo di qualcun altro e gli ordini futuri possono essere vincolati anche se desiderate cambiare fornitore.
3. Dov'è finito lo spessore della tripla placcatura Cu/Ni/Cr?
L'aspetto metallico dipende quasi interamente dalla galvanizzazione e dalla verniciatura a spruzzo. Una differenza di pochi micron spesso non è visibile all'inizio. Si manifesta solo dopo alcuni mesi. Ciò rende il trattamento superficiale uno dei punti più comuni in cui i preventivi a basso costo tagliano i costi.
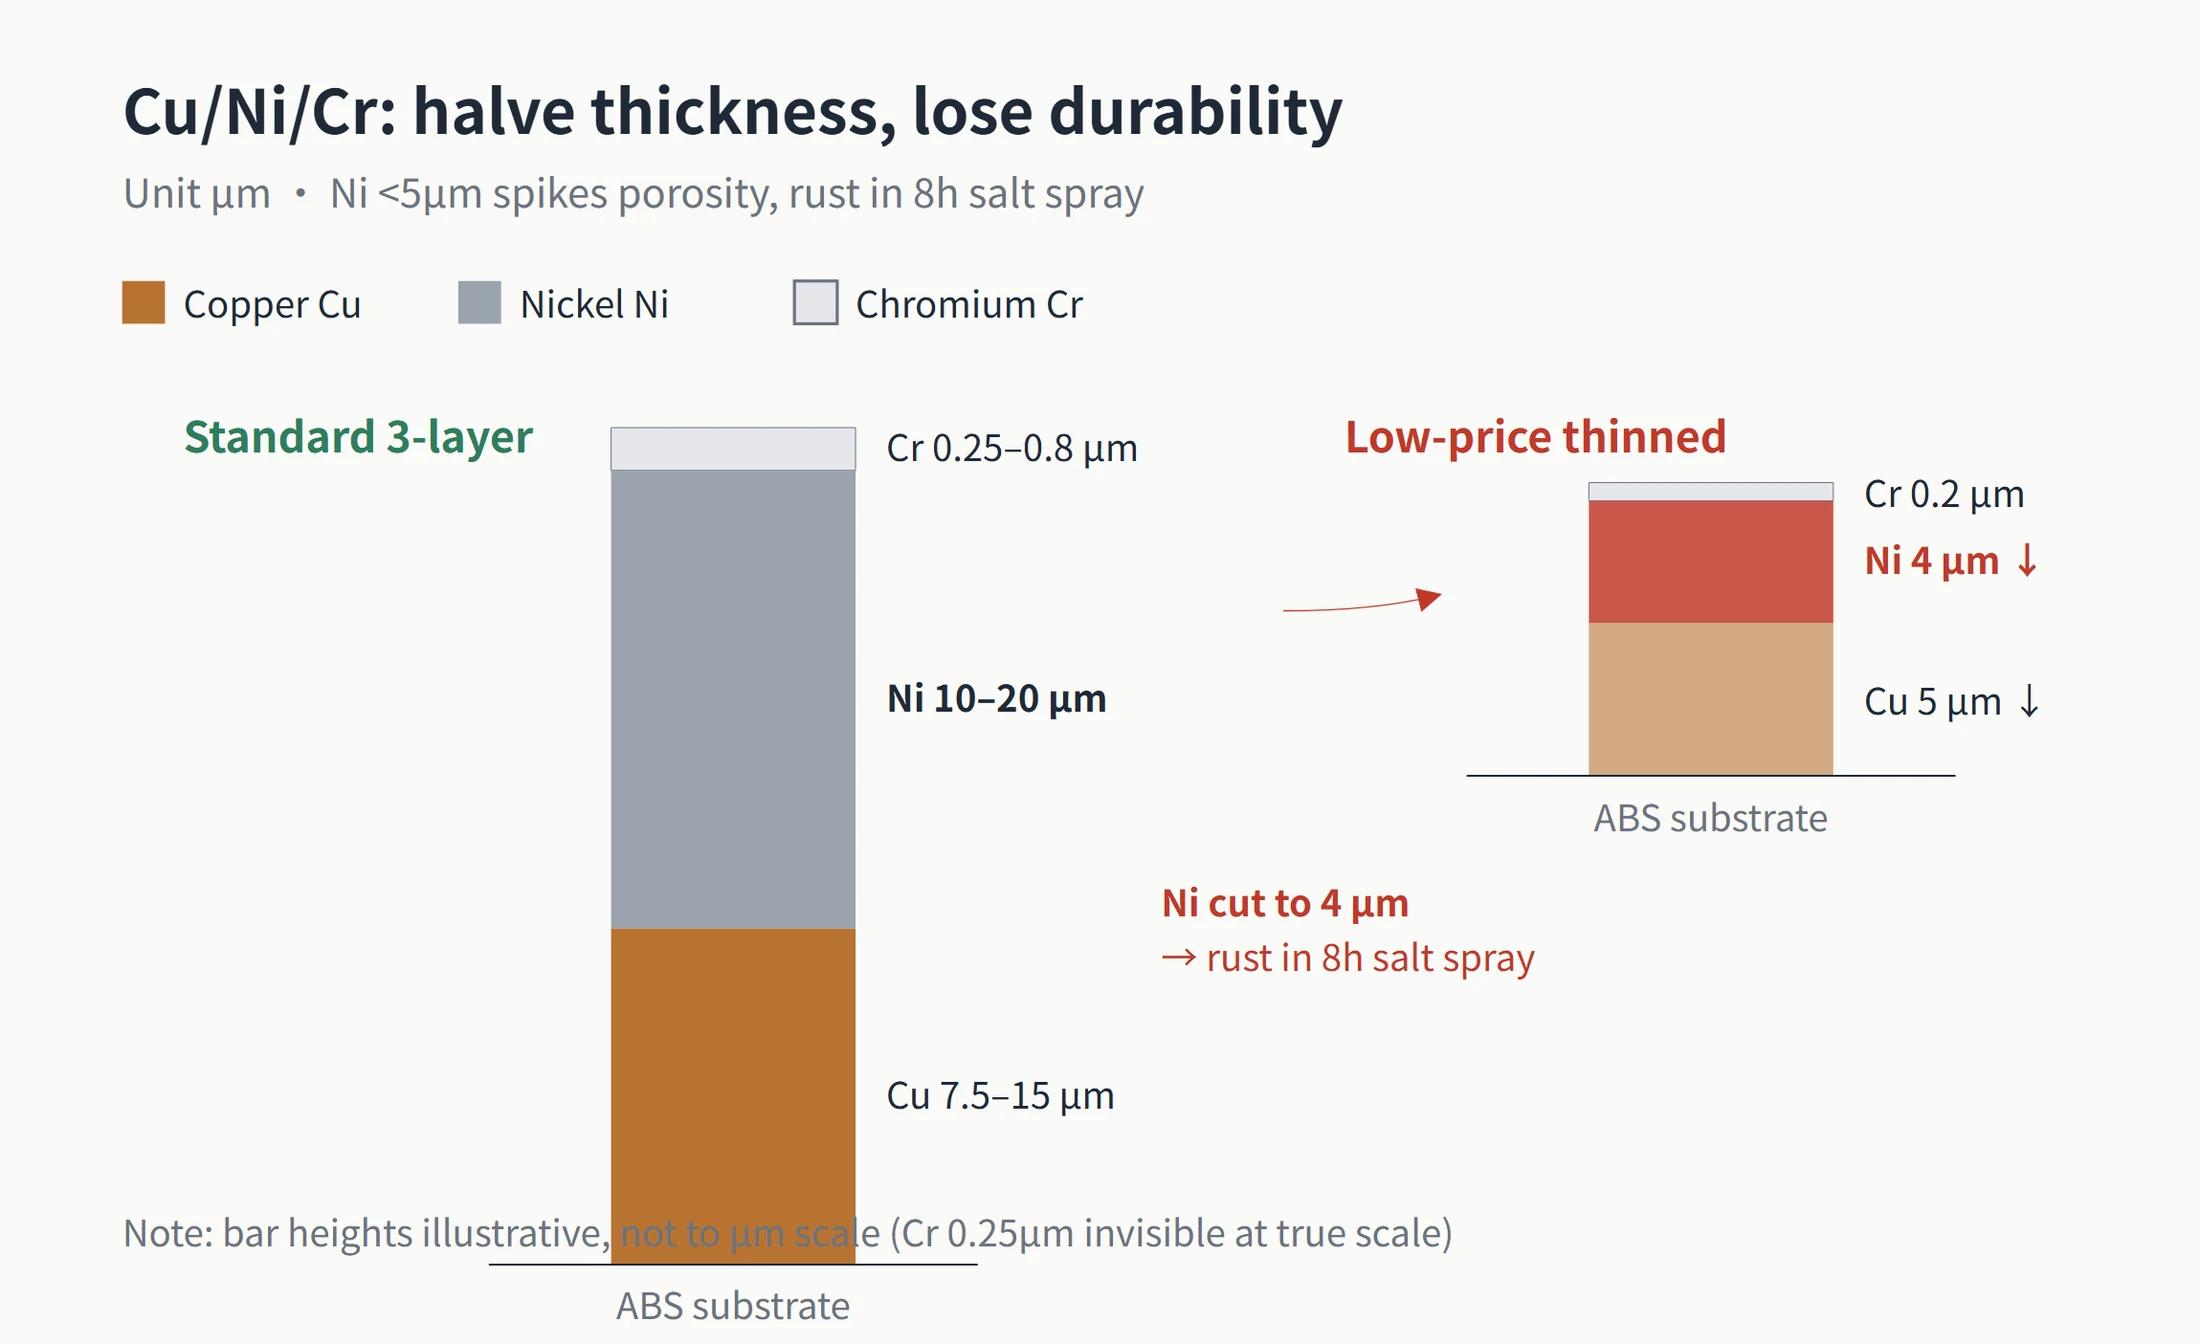
La cromatura decorativa su parti in plastica si basa su una tripla placcatura Cu/Ni/Cr. Secondo la norma ASTM B604 (Specifiche standard per rivestimenti galvanici decorativi), lo strato di rame dovrebbe essere di 7,5-15 micron, lo strato di nichel di 10-20 micron e lo strato di cromo di 0,25-0,8 micron. Saltare uno strato o ridurne uno della metà comporta un rapido calo delle prestazioni. Se lo strato di nichel scende al di sotto dei 5 micron, la porosità aumenta drasticamente. Macchie di ruggine possono comparire dopo sole 8 ore in un test di nebbia salina. Quando le parti arrivano al vostro magazzino o raggiungono gli utenti finali, la formazione di bolle e lo sfaldamento sono già in atto. Quei pochi micron non possono essere risparmiati senza sacrificare la durabilità.
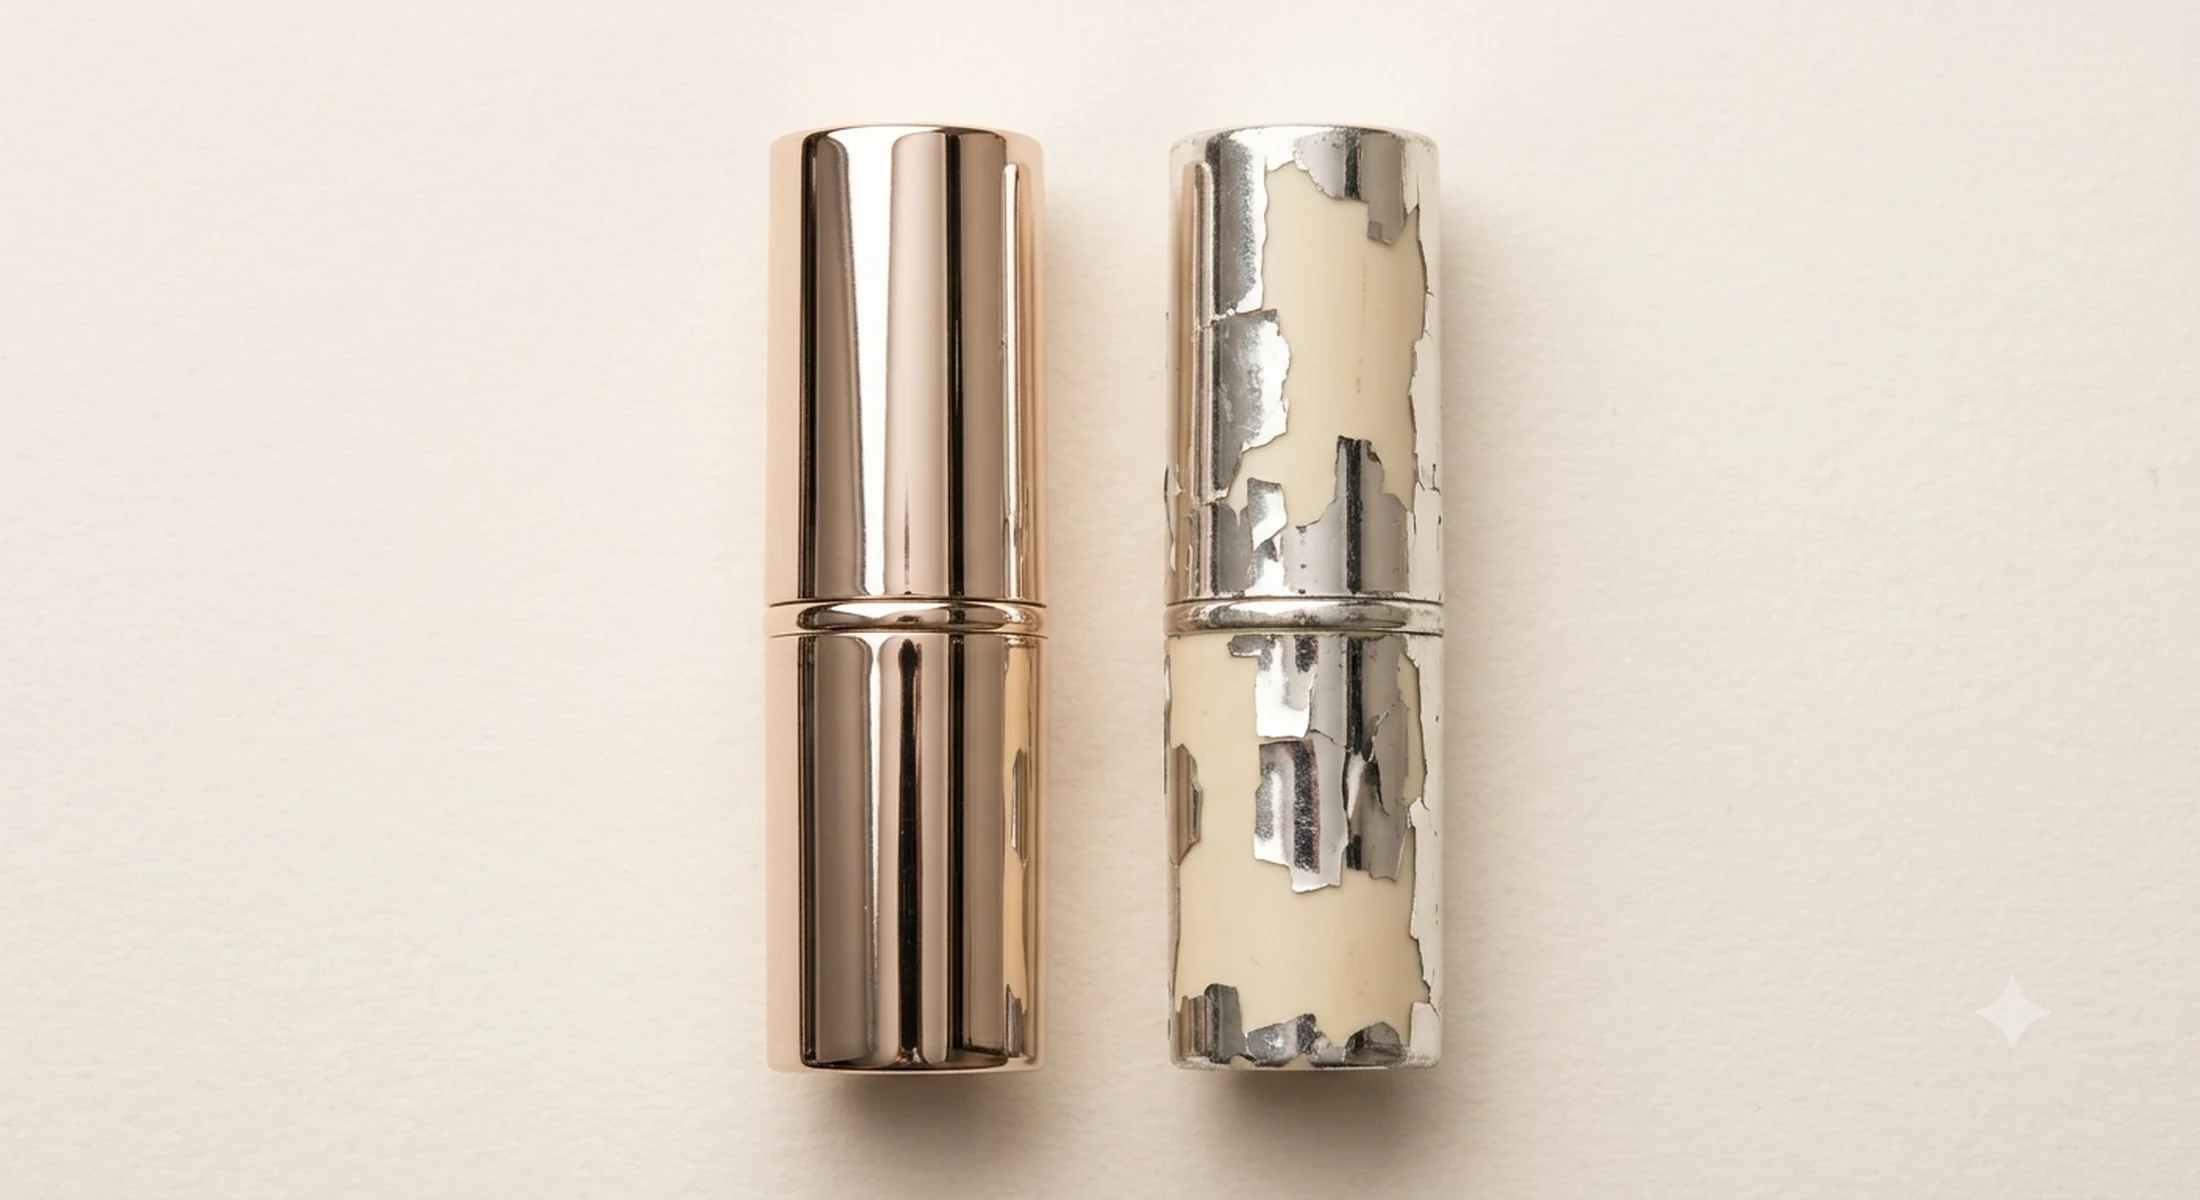
Quella finitura metallica brillante vista su moltiPackaging Cosmetico in Metallole parti spesso derivano dalla metallizzazione sottovuoto, dove uno strato di alluminio da 30 a 100 nm viene applicato e poi protetto da uno strato di base e uno strato superiore. La scorciatoia si trova solitamente nello strato di rivestimento attorno a quello metallico. Saltando lo strato di base, l'adesione può diminuire dal 70% al 90%. Riducendo il tempo di polimerizzazione, la durezza può scendere da H a B. Gli oli dei rossetti possono quindi rimuovere la lucentezza durante l'uso normale. La superficie potrebbe apparire perfetta alla consegna, ma il problema si manifesta dopo pochi mesi.
Il rivestimento UV presenta diversi rischi simili. Rimuovendo uno strato di primer, la resistenza al taglio interstrato diminuisce dal 70% al 90%, consentendo la migrazione di ioni metallici nello strato superiore. Riducendo il tempo di polimerizzazione, la durezza alla matita può diminuire di due o tre gradi. La resistenza ai solventi può fallire in meno di dieci cicli di pulizia. Il monomero residuo può superare il limite e portare all'ingiallimento. Nulla di tutto ciò è evidente all'ispezione in entrata a meno che non venga testato.
Esistono metodi standard per verificare l'adesione della galvanica e del rivestimento. Applicare del nastro 3M 600 e rimuoverlo per vedere se lo strato di placcatura, la stampa o la stampa a caldo si staccano. Eseguire un test di taglio a griglia (cross-cut test) e verificare se il risultato raggiunge 4B o superiore secondo la norma ASTM D3359 (Metodo di prova standard per la misurazione dell'adesione mediante test con nastro adesivo). Quindi eseguire 10 cicli di shock termico da -40 °C a 85 °C. Se il componente a basso costo ha saltato delle fasi di processo, questi test lo riveleranno rapidamente. Il controllo più semplice in loco è ancora più facile: tenere il campione sotto la luce per cercare distacchi della placcatura, quindi graffiare leggermente con un'unghia per vedere se lo strato cromato si stacca. Nessuno strumento è necessario per questa prima verifica.
4. Le tolleranze a disegno sono realizzabili?
Il controllo delle tolleranze è una delle aree più facili da allentare per una fabbrica a basso costo e una delle più difficili da individuare per gli acquirenti. Un buon aspetto non significa una buona funzionalità. Se un tubetto di rossetto cigola quando viene ruotato o risulta allentato, la causa principale è solitamente il controllo delle tolleranze.
La parte interna più critica in un tubetto di rossetto è il gruppo del montante centrale, che include i componenti a sfera, forcella e spirale. È tipicamente realizzato in POM (poliossimetilene) e controlla il meccanismo di sollevamento. Se il controllo delle tolleranze è allentato qui, l'intero tubetto fallisce. Questi componenti del montante centrale sono solitamente esternalizzati e assemblati dalla fabbrica di imballaggi cosmetici, quindi questo articolo non approfondisce tale parte.
Il punto principale qui riguarda la tolleranza dimensionale dell'involucro esterno e le relative azioni di ispezione. Le scorciatoie comuni dei fornitori a basso costo includono l'assenza di controllo Cpk, l'assenza di ispezioni a campione sulle dimensioni critiche e l'assenza di test di coppia o di caduta. Una volta che le tolleranze di accoppiamento dell'involucro vengono allentate, il tappo del tubetto di rossetto non si chiude più saldamente, la cerniera della cipria compatta si allenta e la chiusura a scatto smette di funzionare correttamente. Nelle mani degli utenti finali, ciò si traduce in rumore della cerniera, chiusura allentata o tappi che cadono.
Le clausole di controllo qualità in ingresso appropriate dovrebbero includere quanto segue: dimensioni critiche con Cpk ≥ 1,33; gioco di accoppiamento misurato con il metodo dei tre perni o un calibro pneumatico; coppia di serraggio a spirale controllata tra 0,15 e 0,35 N·m; un test di caduta da 1,2 m su cemento; e invecchiamento ambientale a 50 °C e 95% UR per 72 ore. Inserire questi termini nel contratto e ispezionare secondo gli standard di campionamento AQL. Le spedizioni a basso prezzo di solito rivelano la loro vera qualità una volta che questi requisiti vengono applicati.
Esiste anche un metodo molto semplice ma efficace: smontare il campione. Aprire il tubetto del rossetto e verificare se contiene un contrappeso. Molti componenti di bassa qualità eliminano semplicemente l'inserto di peso in ferro, rendendo il tubetto troppo leggero. Misurare lo spessore del guscio in alluminio. Controllare se la cerniera della cipriera è allentata. Ispezionare se lo specchietto per il trucco è chiaro. Nessuno di questi punti è chiaramente visibile in un disegno tecnico o in un preventivo, ma lo smontaggio li rivela rapidamente. La presenza del contrappeso, lo spessore sufficiente del guscio in alluminio e la resistenza alla fatica della cerniera possono essere valutati meglio da un'analisi di smontaggio di un singolo campione che da dieci pagine di listino prezzi.
| Voce di ispezione | Limite di accettazione | Come misurare | Cosa succede se viene saltato |
|---|---|---|---|
| Cpk | ≥ 1.33 | Richiedi il rapporto del fornitore | Deriva della tolleranza del lotto e bassa resa |
| Coppia di serraggio a spirale | 0.15-0.35 N·m | Misuratore di coppia | Troppo stretto per girare, o troppo allentato e scorrevole da solo |
| Test di caduta | Nessuna rottura dopo una caduta di 1,2 m su cemento | Test di caduta | Basta una caduta e si rompe |
| Invecchiamento | 50 °C / 95% UR / 72 h | Camera climatica | Incollaggio o deformazione dopo mesi di stoccaggio |
| Smontaggio | Contrappeso / spessore del guscio in alluminio / condizione della cerniera | A mano + calibro | Risulta leggero, poco solido e di bassa qualità |
5. I costi non inclusi nel preventivo: MOQ, tolleranza di scarto e l'altra equazione del costo dello stampo
Un prezzo unitario basso non significa un costo totale basso. Questo è ciò che rende i preventivi a basso prezzo così fuorvianti. Gli acquirenti si concentrano sul risparmio di $0,20 per tubetto di rossetto, per poi scoprire in seguito che il programma completo costa più del preventivo di un fornitore serio.
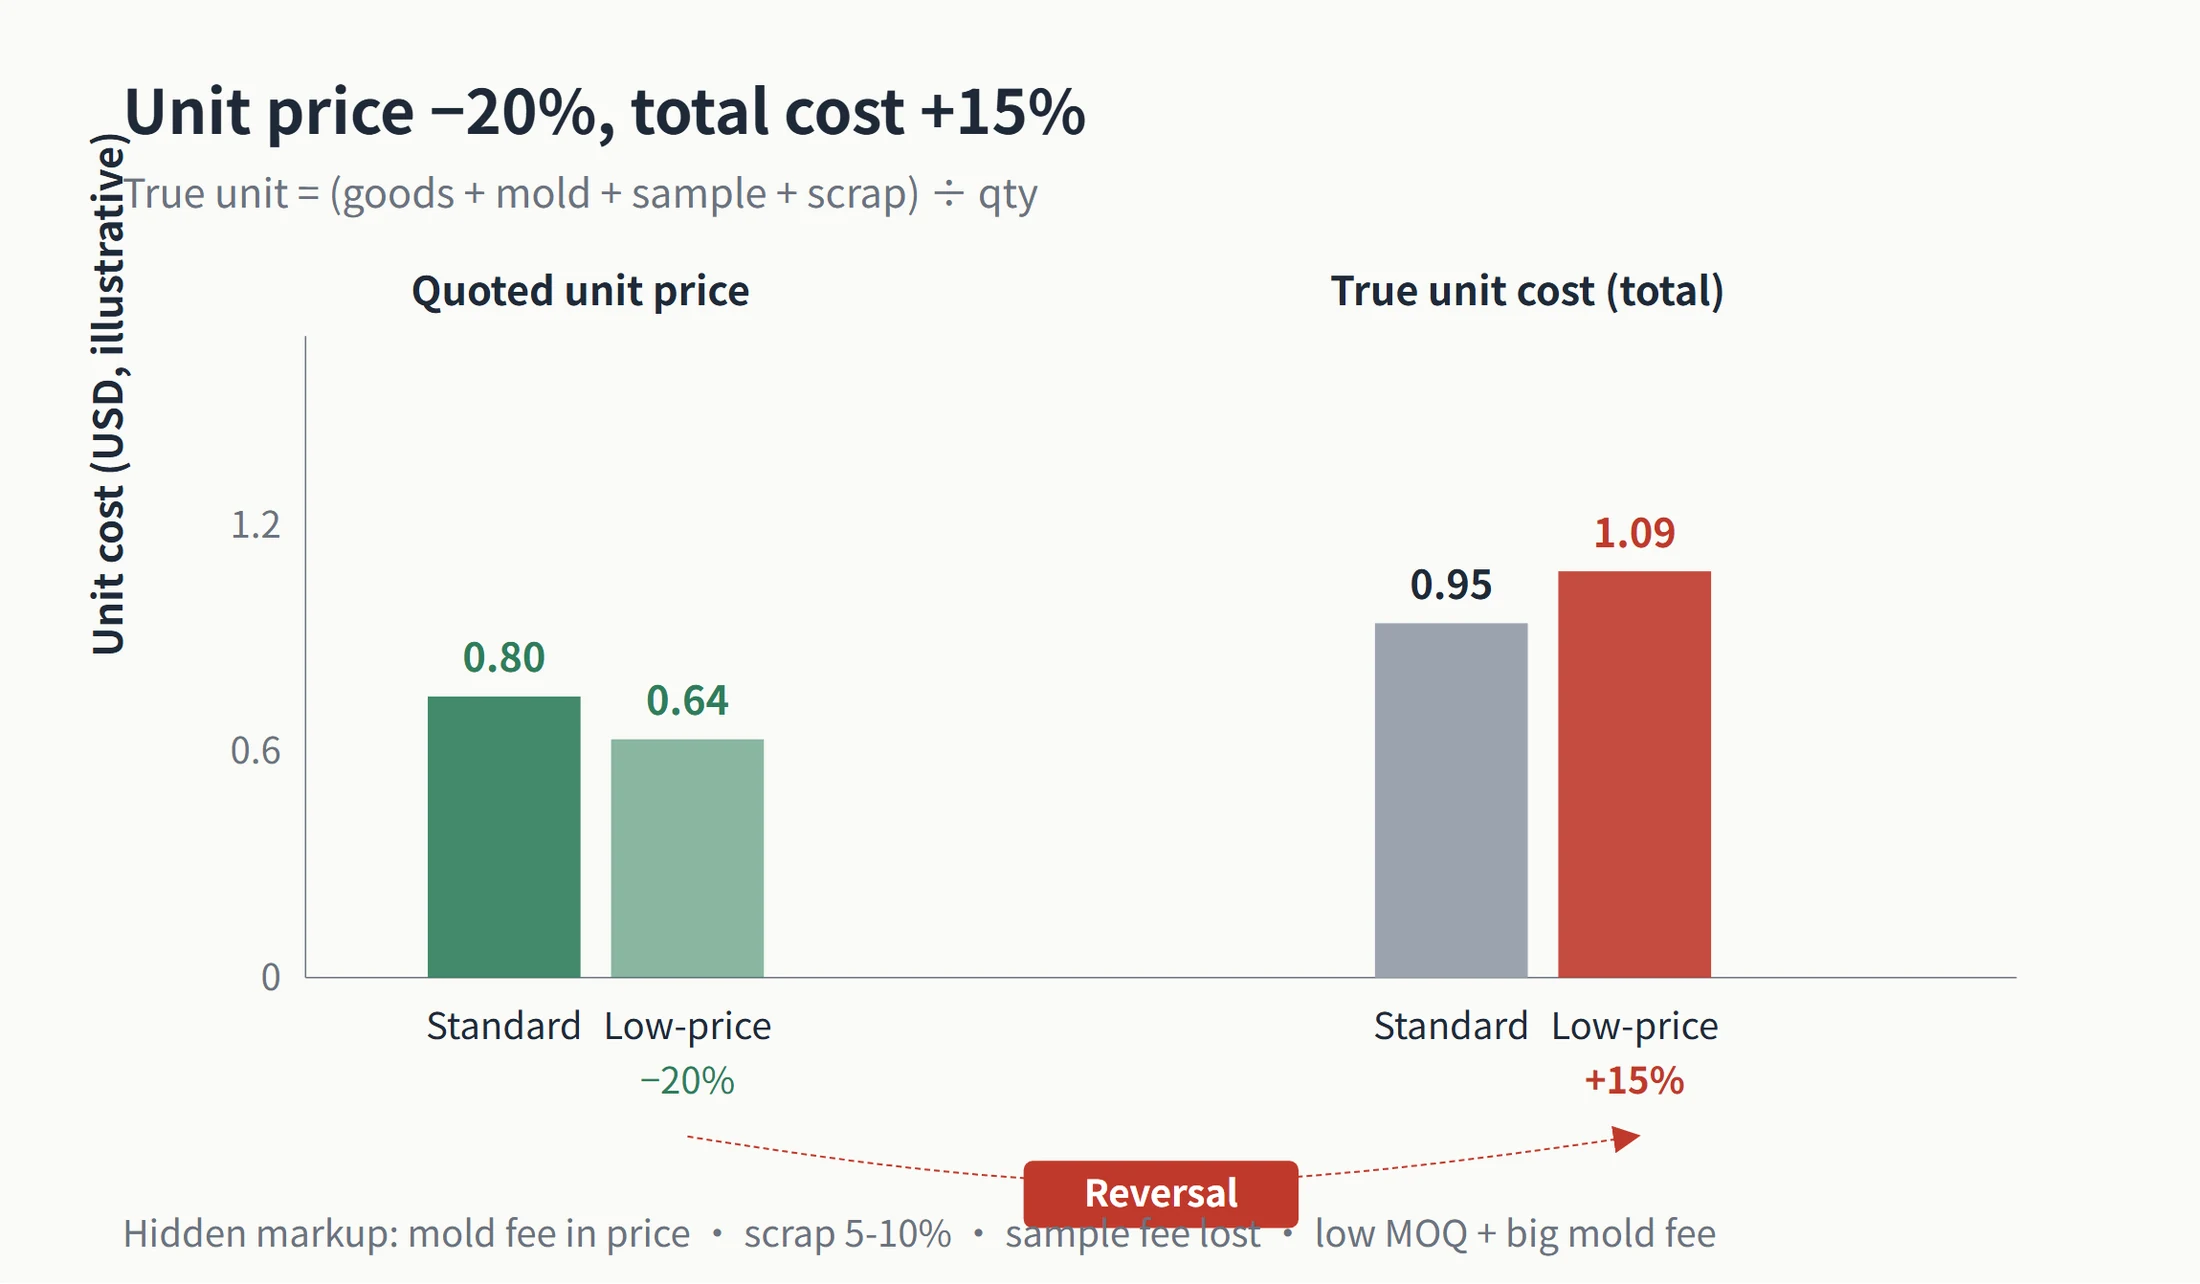
Il primo costo nascosto è il costo dello stampo inglobato nel prezzo unitario. Alcuni preventivi non elencano il costo dello stampo separatamente. Lo distribuiscono invece nel prezzo del singolo pezzo. Il prezzo unitario potrebbe non sembrare elevato, ma si sta pagando lo stampo su ogni pezzo, e più si acquista, più si paga in eccesso. La pratica normale è elencare il costo dello stampo separatamente e trasferire la proprietà dello stampo all'acquirente dopo il pagamento. Alcuni fornitori abbinano anche un MOQ (quantità minima d'ordine) molto basso a un costo dello stampo estremamente elevato. I costi dello stampo possono rappresentare la metà del totale o anche di più. Un MOQ di un pezzo sembra allettante, ma una volta inclusi il costo dello stampo e la spesa minima, può costare più di un preventivo standard con un MOQ di 12.000 pezzi.
Il secondo costo nascosto è la tariffa per i campioni. Il fornitore addebita i campioni, ma poi non rimborsa tale importo al momento dell'ordine di produzione. Molti acquirenti firmano senza verificare questa clausola. In pratica, pagano il costo del campione due volte. Il contratto dovrebbe stabilire chiaramente che la tariffa per i campioni viene rimborsata una volta che la produzione raggiunge una quantità definita, o che la tariffa per i campioni è annullata fin dall'inizio.
Il terzo punto, e spesso il più importante da monitorare, è la tolleranza di scarto. I tassi di scarto normali del settore sono solo dell'1% al 3%. Alcuni fornitori li gonfiano al 5% al 10%. La percentuale extra è semplicemente un aumento di prezzo mascherato. Una tolleranza di scarto gonfiata spesso significa che il fornitore sta scaricando su di voi il costo della propria scarsa resa. La resa nella galvanizzazione e nella verniciatura a spruzzo influisce direttamente sul prezzo unitario. Una fabbrica seria mantiene i dati sulla resa trasparenti. Alcune fabbriche sovrastimano la loro resa, quindi recuperano il costo reale dello scarto attraverso il prezzo unitario dei pezzi accettati o attraverso la tolleranza di scarto addebitata all'acquirente. Il costo proviene comunque dallo stesso punto. Mantenere la tolleranza di scarto contrattuale non superiore al 3% è lo standard di riferimento normale del settore.
L'ultimo punto riguarda la falsa rendicontazione della resa e il calcolo del costo totale. L'imballaggio cosmetico segue un chiaro modello di costo: i lotti piccoli dovrebbero costare dal 40% al 60% in più rispetto alla produzione di grandi volumi, perché l'allocazione del costo dello stampo incide maggiormente. Se qualcuno quota un piccolo lotto al di sotto del normale livello di mercato per grandi volumi, è probabile che stia recuperando la differenza attraverso materiali di qualità inferiore o passaggi di processo ridotti. Il metodo del costo totale è semplice: sommare il valore della merce, il costo dello stampo, la tariffa del campione e l'indennità per perdite, quindi dividere per la quantità. Questo fornisce il costo reale per pezzo, che può quindi essere confrontato tra i fornitori.
Prima di firmare, definite queste otto clausole contrattuali: proprietà dello stampo dopo il pagamento; numero di riparazioni gratuite dello stampo, solitamente una o due volte; garanzia di vita dello stampo, ad esempio riparazione gratuita se non viene rispettata una garanzia di 300.000 cicli; approvazione del campione d'oro firmata da entrambe le parti; prezzi a livelli; meccanismo di rimborso; un limite massimo di indennità per perdite non superiore al 3%; e un periodo di garanzia di 12 mesi dopo il ricevimento. Se queste clausole sono vaghe, il preventivo non vale la pena di essere firmato anche se sembra economico.
| Costo occulto | Pratica standard del settore | Formulazione ingannevole | Come prevenirlo |
|---|---|---|---|
| Costo dello stampo | Elencato separatamente, la proprietà si trasferisce dopo il pagamento | Nascosto nel prezzo unitario e non elencato | Elencarlo separatamente nel contratto e specificare la proprietà dell'acquirente |
| Scarto ammesso | 1%-3% | Gonfiato a 5%-10% | Limitarlo a ≤ 3% nel contratto |
| Costo del campione | Accreditato sull'ordine di produzione o annullato | Addebitato e non riaccreditato | Indicare la condizione di riaccredito nel contratto |
| MOQ | 12.000-50.000 pezzi per stampi personalizzati | MOQ di 1 pezzo con un costo dello stampo estremamente elevato | Confrontare il costo totale, non solo il prezzo unitario |
| Resa | Trasparente e tracciabile | Resa dichiarata eccessiva, con perdite a carico dell'acquirente. | Richiedi i dati di resa e collegali all'indennità per perdite |
| Garanzia | 12 mesi dal ricevimento | Non specificato o abbreviato | Indicare chiaramente il periodo di garanzia nel contratto. |
Poni queste tre domande prima di accettare qualsiasi preventivo
La prossima volta che un preventivo appare insolitamente allettante, non firmate subito. Analizzatelo in base a cinque dimensioni: materiale, stampo, trattamento superficiale, tolleranza e costi nascosti. Poi ponetevi tre domande. L'ABS indicato nel preventivo è di grado per galvanizzazione o di grado standard? Lo stampo è di nuova costruzione o ricondizionato? Il margine di scarto e il costo dello stampo nascondono un ulteriore livello di spesa?
Quando un prezzo è più basso, i risparmi devono provenire da qualche parte. Si tratta di materiale, stampo o processo. Non compaiono dal nulla. Una volta analizzati i numeri e calcolato il costo totale, diventa chiaro chi offre realmente valore e chi taglia gli angoli. Se avete disegni o un elenco di campioni perTubetti per Rossetto, Custodie per Cipria Compatta, o fondotinta cushion, inviateci le informazioni. Sambound può prima valutare la fattibilità del processo, quindi verificare insieme queste cinque dimensioni una per una. Un preventivo basso ma realmente realizzabile può procedere. Le insidie da evitare possono essere individuate prima della firma dell'ordine.





