De mêmeTubes de Rouge à LèvresUn projet peut obtenir deux devis très différents : l'Usine A propose $0.80 par pièce, tandis que l'Usine B propose $0.60. Cet écart de 20% n'est généralement pas une concession sur la marge, mais une différence dans les coûts de processus. Nous avons examiné des centaines de demandes de devis (RFQ) pour des tubes de rouge à lèvres, des boîtiers compacts et des boîtiers cushion. Lorsqu'un devis est inférieur de plus de 15% au prix du marché, neuf fois sur dix, le fournisseur a fait des compromis dans l'un des cinq domaines suivants : le matériau, le moule, le traitement de surface, la tolérance ou les coûts cachés dissimulés derrière le prix unitaire.
Un prix bas n'est pas mauvais en soi. Une pression normale sur les prix et un devis anormalement bas sont deux choses différentes. La question clé est de savoir où ces 20% ont été économisés. Un tube de rouge à lèvres commence par le moulage par injection de résine ABS, puis passe par la galvanoplastie pour une finition métallique brillante, et enfin par l'assemblage. Chaque étape a un coût réel. Si une étape est trop bon marché, c'est là que réside le risque. Les cinq domaines ci-dessous détaillent cela un par un. Chaque section comprend des actions d'inspection simples qui peuvent être utilisées dès réception d'une feuille de devis et d'un échantillon.
Vérification rapide : les cinq pièges derrière un devis bas
| Piège | Où les compromis sont faits | Comment vérifier | Coût du raccourci |
|---|---|---|---|
| 1. Substitution de matériaux | ABS de qualité galvanoplastie remplacé par de l'ABS standard ; résine importée remplacée par de la résine chinoise ; ajout de matière de carotte ou de matière recyclée | Demander le COA et vérifier la teneur en butadiène ; inspecter les pièces transparentes à la lumière pour détecter le voile ; démonter la coque extérieure et tester l'adhérence de la galvanoplastie | Écaillage de la galvanoplastie, différence de couleur de lot ΔE incontrôlée, jaunissement dans les six mois |
| 2. Déclassement du moule | Acier S136 remplacé par du 2083 ; moules reconditionnés vendus comme neufs ; fausses déclarations sur les cycles de moule | Spécifier la nuance d'acier et les cycles de moulage garantis dans le contrat ; exiger une clause de garantie de la durée de vie du moule | Bavures et retassures bien avant la durée de vie prévue du moule, nécessitant alors la fabrication d'un second moule |
| 3. Réductions sur le traitement de surface | Triple placage Cu/Ni/Cr aminci ; revêtement UV sans apprêt ; couche de base ou de finition de métallisation sous vide réduite | Utiliser des tests d'adhérence au ruban adhésif 3M 600, des tests de quadrillage et une inspection visuelle sous lumière | Corrosion après 8 heures en brouillard salin, défaillance majeure en termes de résistance à l'usure et aux intempéries |
| 4. Tolérances assouplies | Jeu du poteau central hors spécifications, pas de contrôle Cpk, pas d'inspection par échantillonnage sur les dimensions critiques | Demander un rapport Cpk ≥ 1,33 ; mesurer les jeux avec la méthode des trois piges ; effectuer un test de chute de 1,2 m | Ajustement lâche, grippage, bruit de charnière et casse après chute |
| 5. Coûts cachés | Coût du moule intégré au prix unitaire, frais d'échantillon non remboursés, tolérance de rebut gonflée, pièges de QMC | Calculer le coût total : marchandises + moule + échantillonnage + indemnité de perte, divisé par la quantité ; intégrer huit clauses clés au contrat | Prix unitaire bas mais coût total plus élevé, et les commandes futures sont bloquées |
1. L'ABS figurant sur le devis est-il de qualité galvanoplastie ou de qualité standard ?
Le matériau est l'endroit le plus facile pour masquer les réductions de coûts car l'apparence reste la même. La différence n'apparaît que lorsque les propriétés sont vérifiées au niveau de la résine.
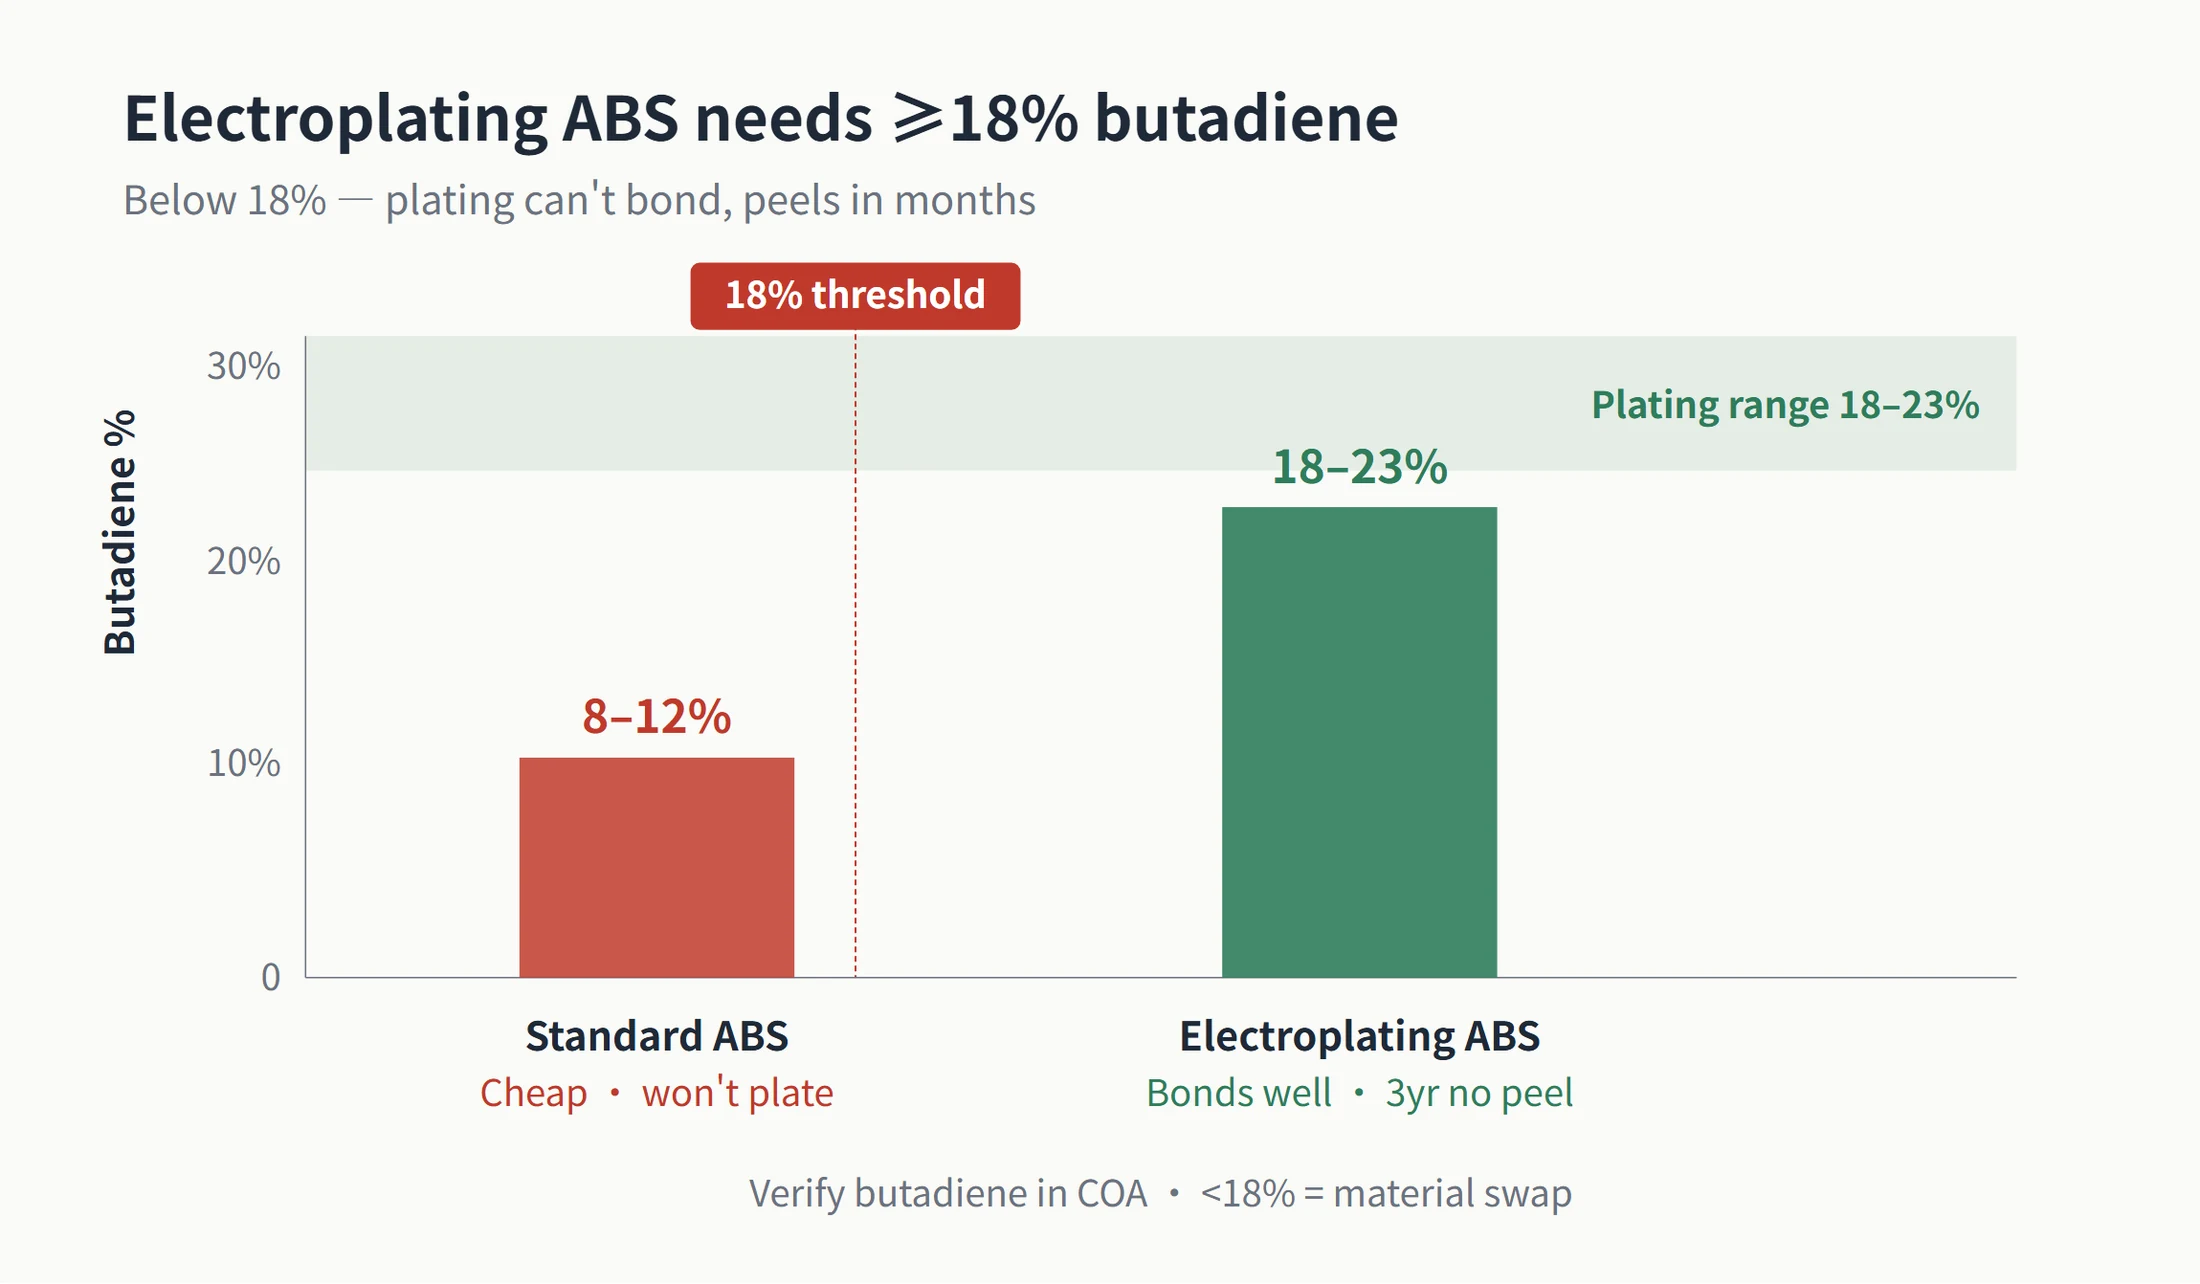
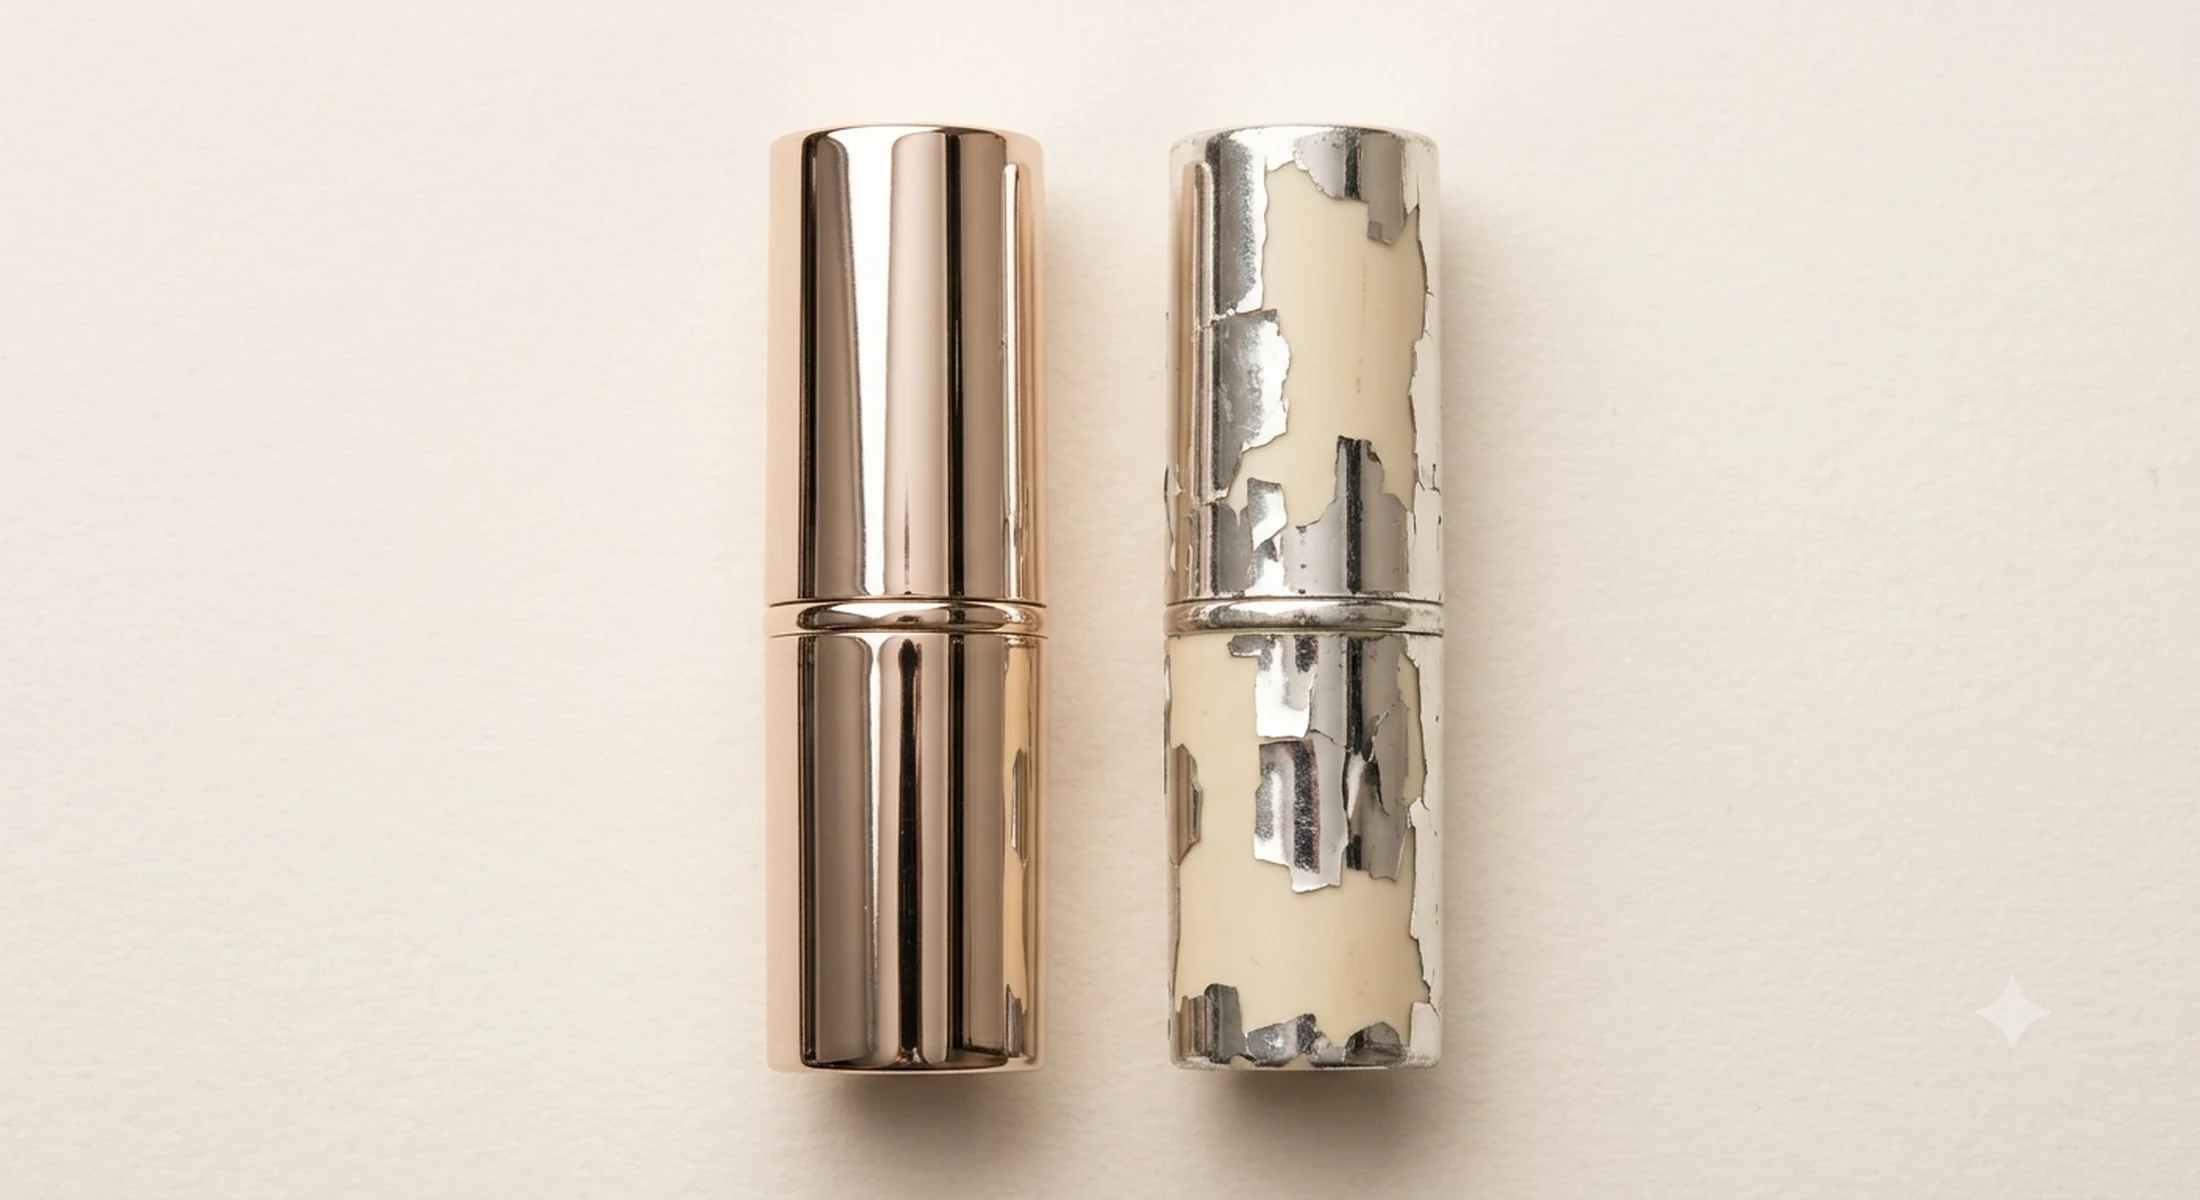
La capacité de l'ABS à être électroplaqué dépend de sa teneur en butadiène. Pour l'ABS de qualité électroplacage, le seuil critique est de 18% à 23% de butadiène. En dessous de ce niveau, la couche de placage ne s'ancrera pas correctement au substrat et commencera à se décoller avec le temps. L'ABS standard est moins cher, mais l'utiliser pour des pièces électroplaquées représente un risque d'échec intrinsèque. Ces deux qualités semblent identiques de l'extérieur. Ce sont toutes deux des coques en plastique. La différence est que les pièces fabriquées avec de l'ABS de qualité électroplacage peuvent conserver leur placage pendant trois ans sans se décoller, tandis que les pièces en ABS standard peuvent commencer à perdre leur chrome par plaques en six mois. Cet écart de prix est précisément ce qu'une offre à bas prix permet d'économiser.
Il existe une autre tactique, plus insidieuse. Un fournisseur utilise de la résine importée, telle que Chi Mei ou Formosa Plastics, lors de l'échantillonnage, puis passe discrètement à de la résine chinoise la deuxième année de production de masse. La pièce semble correcte à la réception, mais la différence de couleur ΔE par lot devient incontrôlable, l'adhérence de la galvanoplastie diminue et les pièces jaunissent après six mois. Au moment où les plaintes des consommateurs remontent, les économies sont déjà perdues de votre côté et capturées par le leur. C'est pourquoi un contrat approprié devrait verrouiller la qualité de la résine et le code matériau, interdire les changements de résine non autorisés en production de masse et exiger une nouvelle approbation d'échantillon pour toute substitution.
Ensuite, il y a le regranulé. Dans cette industrie, une règle courante est simple : les pièces transparentes ne doivent pas contenir de regranulé. Une fois que la résine AS ou le PMMA est mélangé à des déchets de carotte broyés, un voile et des points noirs apparaissent immédiatement et sont visibles à l'œil nu. Le regranulé dans les pièces en ABS est plus difficile à repérer par la seule apparence, mais il réduit la résistance, l'adhérence de la galvanoplastie et la constance de la couleur du lot. Pour les pièces transparentes, l'absence de regranulé est une pratique standard. Pour les pièces en ABS, les tests sont la seule réponse fiable.
L'étape d'inspection la plus simple consiste à tenir l'échantillon à la lumière. Si une pièce transparente semble voilée ou présente des points noirs, elle a probablement été mélangée à des granulés de recyclage. Pour une coque extérieure en ABS électroplaqué, demandez au fournisseur le certificat d'analyse (COA) du matériau et vérifiez si le butadiène atteint 18%. Effectuez ensuite un test d'adhérence au ruban 3M 600. Si la couche de métallisation se décolle en un seul tirage, la pièce est probablement fabriquée à partir d'ABS standard ou de résine mélangée à des granulés de recyclage. La base minimale à stipuler dans le contrat est claire : ABS de qualité galvanoplastie, butadiène ≥ 18%, pas de granulés de recyclage et pas de substitution de matériau en production de masse.
2. Le coût du moule est un poste important. Comment distinguer un moule neuf d'un moule reconditionné ou d'un acier de qualité inférieure ?
Dans l'emballage cosmétique à moule privé, le coût du moule est un poste de dépense majeur. C'est aussi là que se trouve la plus grande marge de dégradation. Pour une coque de tube de rouge à lèvres à moule privé avec un poteau central et une structure composite aluminium-plastique, la fourchette de prix normale du marché est d'environ $1,777.78 à $3,703.70. Pour unTubes de Brillant à LèvresPour un projet, le coût d'un moule est d'environ $1,037.04 à $1,481.48. Le MOQ (quantité minimale de commande) commence généralement à 12 000 à 50 000 pièces, et le délai de fabrication du moule est typiquement de 25 à 45 jours. Si un devis est bien en dessous de cette fourchette, la question suivante est de savoir où le fournisseur a réduit le coût du moule.
L'acier du moule est le premier point de dégradation. Pour un même moule de tube de rouge à lèvres, l'acier S136 finition miroir et l'acier de moule inoxydable standard 2083 peuvent différer en durée de vie de 30% à 40%. Dans le commerce, le déclassement du S136 au 2083 signifie généralement une réduction de 30% à 40% de la durée de vie du moule. Le déclassement du NAK80 au 718H réduit généralement la durée de vie de 20% à 30%. Le devis moins cher provient souvent précisément de ce type de déclassement d'acier. La finition de surface, la résistance à la corrosion et les cycles de moulage en pâtissent tous. L'approche appropriée est de spécifier la nuance d'acier exacte dans le contrat. Des formulations comme « acier de moule de haute qualité » sont trop vagues et ne devraient pas être acceptées.
Le deuxième piège consiste à vendre un moule reconditionné comme un moule neuf. Si l'usure du moule n'est pas sévère, le rechargement laser et la re-nitruration peuvent remettre le moule en service. C'est un reconditionnement normal. Même dans ce cas, la durée de vie du moule ne retrouve généralement que 60% à 70% de son niveau d'origine. Le vrai problème survient lorsqu'une usine reconditionne un moule usagé provenant d'un autre projet et vous le vend comme neuf. Il s'effondre alors après 100 000 cycles. La façon de juger est simple : une fois que les cycles cumulés du moule dépassent 80% de sa durée de vie nominale, le reconditionnement n'a plus beaucoup de sens. La livraison d'un nouveau moule devrait inclure un historique du moule qui montre l'usure de la cavité et les cycles cumulés.
Le troisième problème est la fausse déclaration des cycles de moulage. La durée de vie des moules est définie par des classes. Selon la norme de moule SPI, les classes 101 à 105 sont liées à la qualité de l'acier et à la durée de vie prévue en cycles. Un moule approprié pour tube de rouge à lèvres peut généralement réaliser 300 000 à 800 000 injections. Un moule pour boîtier de poudre compacte peut réaliser 500 000 à 1 000 000 d'injections. Certaines usines utilisent des moules en aluminium de classe 104 ou des moules en acier doux et les présentent comme des moules de production. Les premières dizaines de milliers de pièces peuvent sembler correctes, mais le moule commence à produire des bavures et des retassures bien avant la moitié de sa durée de vie annoncée. La manière de contrôler cela est d'inclure une clause de garantie des cycles de moulage dans le contrat, telle que « 300 000 injections garanties ; si ce nombre n'est pas atteint, le fournisseur répare le moule sans frais ».
| Type de moule | Durée de vie du moule | Précision | Coût | Jugement d'achat |
|---|---|---|---|---|
| Nouveau moule—S136 / NAK80 | 300 000-800 000 cycles | Haut | Haut | Meilleur choix pour la production ; verrouiller la nuance d'acier dans le contrat |
| Moule reconditionné | 60 %-75 % de la durée de vie initiale | Moyen | Moyen | Vendre un moule comme neuf est une fraude ; exiger un historique du moule |
| Moule partagé / moule standard | Dépend de la durée de vie restante | Dépend du moule d'origine | Faible | Convient pour l'échantillonnage et la validation, mais pas pour une production de masse exclusive |
| Moule en acier déclassé — 2083 / 718H | 20 %-40 % de durée de vie en moins | Moyen à faible | Faible | Une source courante de devis anormalement bas |
N'oubliez pas la clause de propriété du moule. Une fois le paiement du moule effectué, le moule doit vous appartenir, et non à l'usine. Si ce point n'est pas clairement stipulé, votre moule reste sous le contrôle d'un tiers, et les futures commandes peuvent être bloquées même si vous souhaitez changer de fournisseur.
3. Où est passée l'épaisseur du triple placage Cu/Ni/Cr ?
L'aspect métallique dépend presque entièrement de la galvanoplastie et du revêtement par pulvérisation. Une différence de quelques microns est souvent indétectable au premier abord. Elle ne se révèle qu'après quelques mois. Cela fait du traitement de surface l'un des postes les plus courants où les offres à bas prix réduisent les coûts.
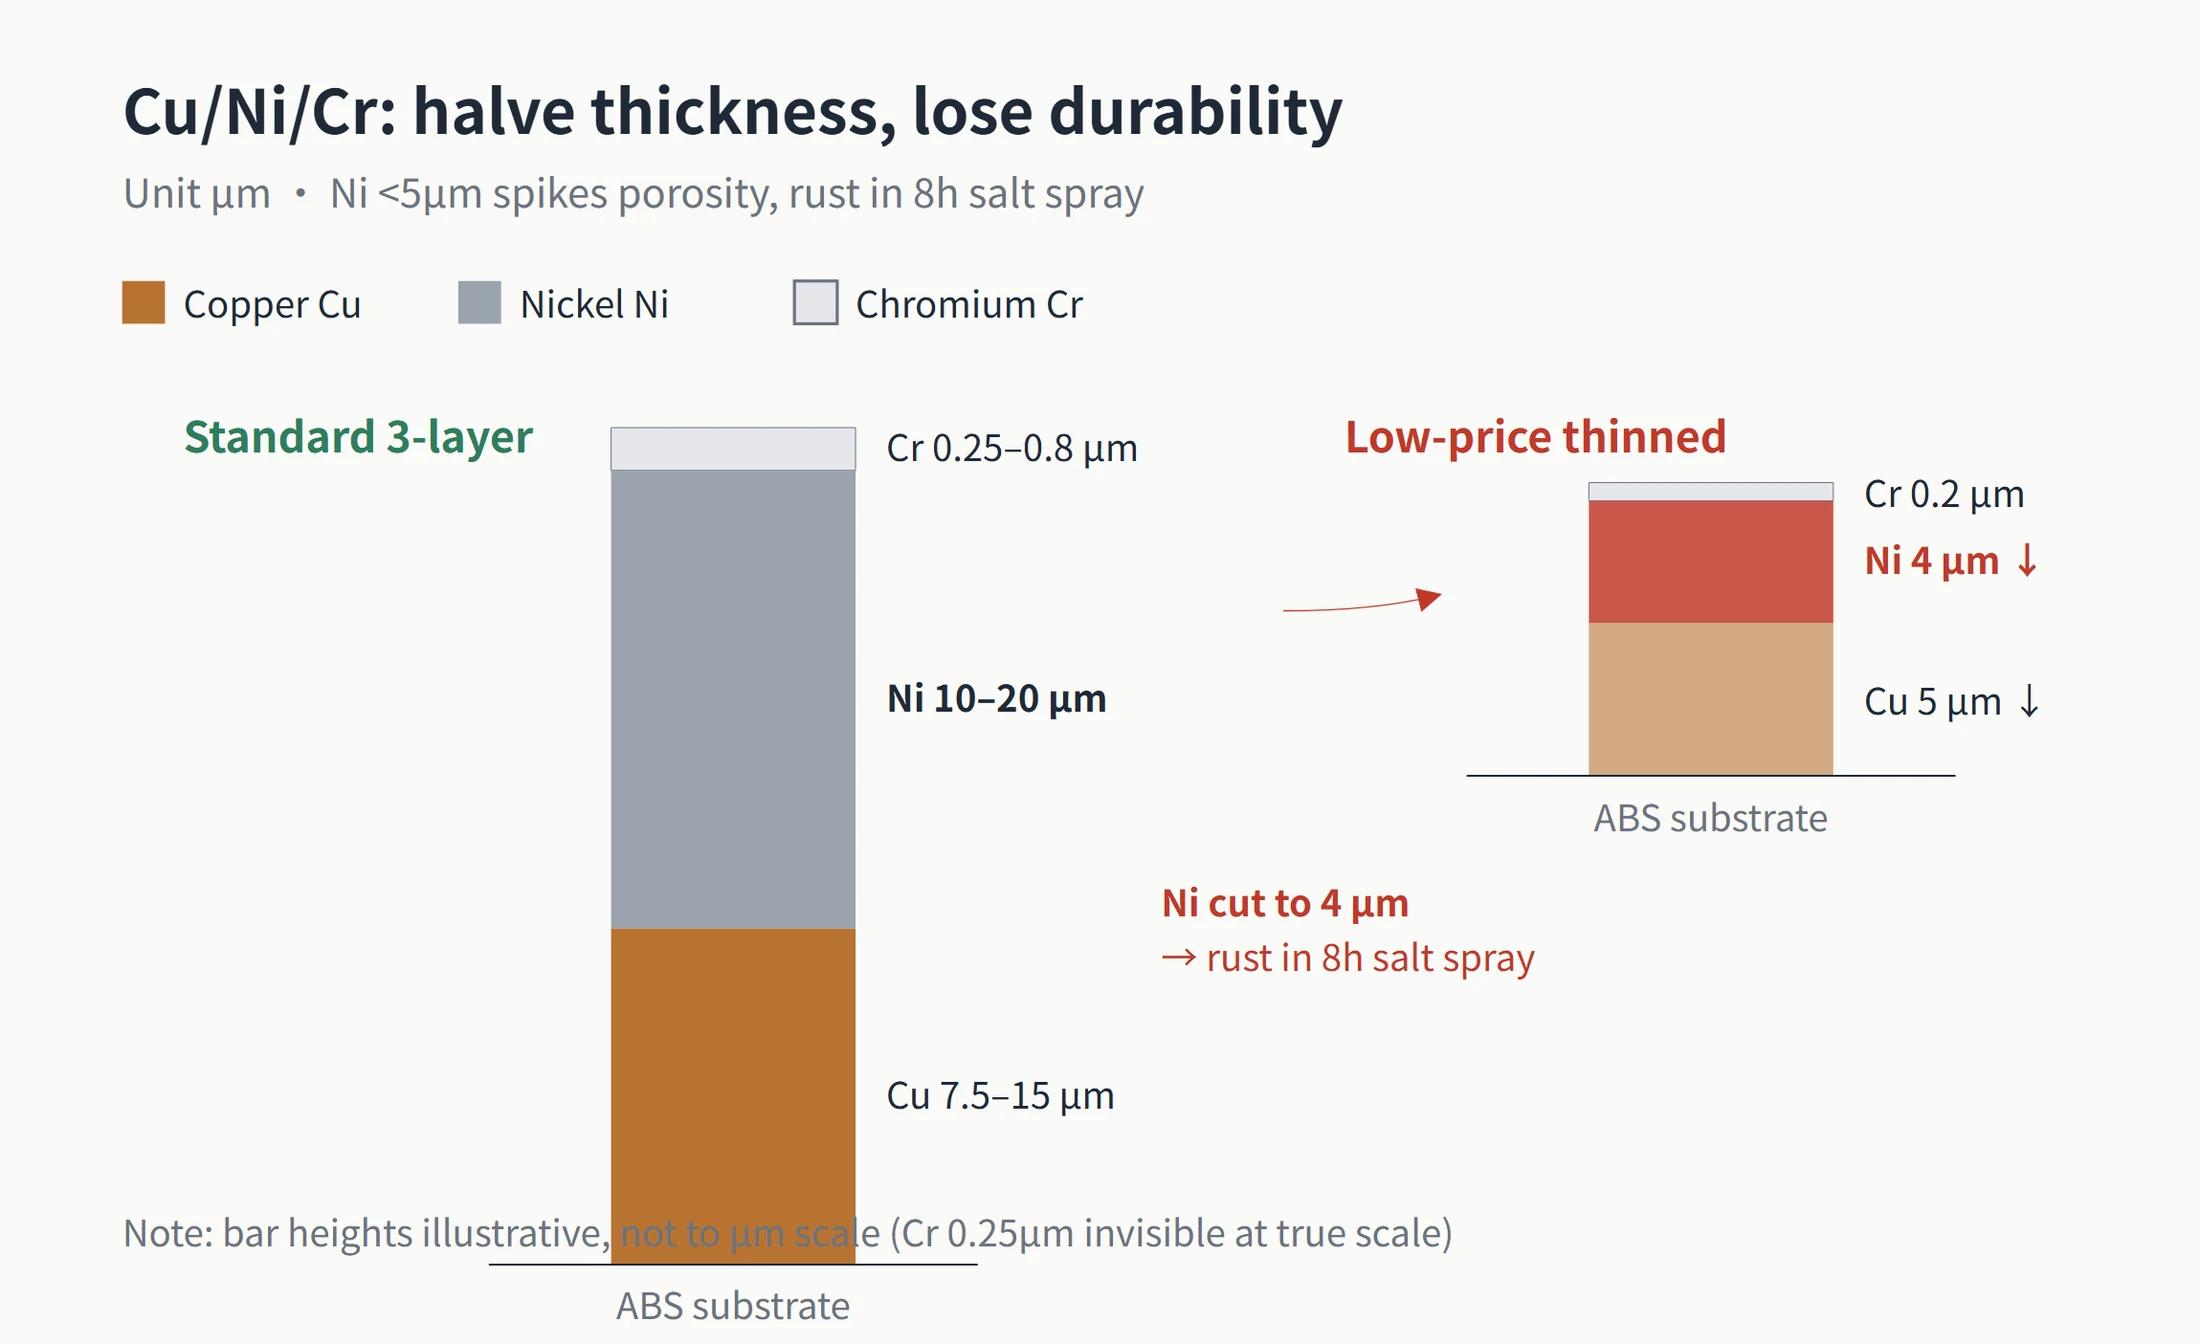
Le chrome décoratif sur les pièces en plastique repose sur un triple placage Cu/Ni/Cr. Conformément à la norme ASTM B604 (Spécification standard pour les revêtements électrolytiques décoratifs), la couche de cuivre doit être de 7,5 à 15 microns, la couche de nickel de 10 à 20 microns et la couche de chrome de 0,25 à 0,8 microns. Si une couche est omise ou réduite de moitié, les performances chutent rapidement. Si la couche de nickel tombe en dessous de 5 microns, la porosité augmente fortement. Des taches de rouille peuvent apparaître après seulement 8 heures lors d'un test au brouillard salin. Au moment où les pièces se trouvent dans votre entrepôt ou atteignent les utilisateurs finaux, des cloques et un décollement sont déjà en cours. Ces quelques microns ne peuvent être économisés sans sacrifier la durabilité.
Cette finition métallique brillante que l'on retrouve sur de nombreux emballagesEmballages Cosmétiques MétalliquesLa finition des pièces provient souvent de la métallisation sous vide, où une couche d'aluminium de 30 à 100 nm est appliquée, puis protégée par une couche de base et une couche de finition. Le raccourci se situe généralement dans l'empilement de revêtements autour de cette couche métallique. Si la couche de base est omise, l'adhérence peut diminuer de 70% à 90%. Réduire le temps de durcissement peut faire chuter la dureté de H à B. Les huiles de rouge à lèvres peuvent alors effacer le brillant lors d'une utilisation normale. La surface peut sembler impeccable à la livraison, mais le problème apparaît après quelques mois.
Le revêtement UV présente plusieurs risques similaires. La suppression d'une couche d'apprêt peut entraîner une diminution de la résistance au cisaillement intercouche de 70% à 90%, permettant la migration des ions métalliques vers la couche de finition. La réduction du temps de durcissement peut faire chuter la dureté au crayon de deux à trois grades. La résistance aux solvants peut échouer en moins de dix cycles d'essuyage. Le monomère résiduel peut dépasser la limite et entraîner un jaunissement. Rien de tout cela n'est évident lors de l'inspection à la réception, à moins d'effectuer des tests spécifiques.
Il existe des méthodes standard pour vérifier l'adhérence de la galvanoplastie et des revêtements. Appliquez du ruban adhésif 3M 600 et retirez-le pour vérifier si la couche de placage, l'impression ou le marquage à chaud se détache. Effectuez un test de quadrillage (cross-cut test) et vérifiez si le résultat atteint 4B ou plus selon la norme ASTM D3359 (Méthode d'essai standard pour la mesure de l'adhérence par essai au ruban adhésif). Ensuite, effectuez 10 cycles de choc thermique de -40 °C à 85 °C. Si la pièce à bas prix a sauté des étapes de processus, ces tests le révéleront rapidement. Le contrôle sur site le plus simple est encore plus facile : tenez l'échantillon sous la lumière pour rechercher un décollement du placage, puis grattez légèrement avec un ongle pour voir si la couche de chrome se détache. Aucun instrument n'est nécessaire pour ce premier contrôle.
4. Les tolérances indiquées sur le dessin peuvent-elles réellement être respectées ?
Le contrôle des tolérances est l'un des domaines les plus faciles à relâcher pour une usine à bas prix et l'un des plus difficiles à détecter pour les acheteurs. Une belle apparence ne garantit pas une bonne fonctionnalité. Si un tube de rouge à lèvres grince lorsqu'il est tourné ou semble lâche, la cause profonde est généralement un problème de contrôle des tolérances.
La pièce interne la plus critique dans un tube de rouge à lèvres est l'assemblage de la tige centrale, qui comprend la bille, la fourche et les éléments hélicoïdaux. Il est généralement fabriqué en POM (polyoxyméthylène) et contrôle le mécanisme de levage. Si la maîtrise des tolérances est insuffisante à ce niveau, le tube entier est défaillant. Ces composants de la tige centrale sont généralement sous-traités et assemblés par l'usine d'emballages cosmétiques, c'est pourquoi cet article n'aborde pas plus en détail cette partie.
Le point essentiel ici concerne la tolérance dimensionnelle de la coque extérieure et les mesures de contrôle associées. Les pratiques courantes des fournisseurs à bas prix incluent l'absence de maîtrise du Cpk, l'absence de contrôle par échantillonnage sur les dimensions critiques, et l'absence d'essais de couple ou de chute. Lorsque les tolérances d'ajustement de la coque sont relâchées, le capuchon du tube de rouge à lèvres ne se ferme plus hermétiquement, la charnière du boîtier de poudre compacte devient lâche, et le système d'encliquetage ne fonctionne plus correctement. Pour les utilisateurs finaux, cela se traduit par un bruit de charnière, une fermeture desserrée ou des capuchons qui tombent.
Les clauses de contrôle qualité à la réception appropriées devraient inclure les éléments suivants : dimensions critiques avec Cpk ≥ 1,33 ; jeu d'ajustement mesuré par la méthode des trois piges ou une jauge pneumatique ; couple de serrage en spirale contrôlé entre 0,15 et 0,35 N·m ; un test de chute de 1,2 m sur béton ; et un vieillissement environnemental à 50 °C et 95 % HR pendant 72 heures. Intégrez ces termes au contrat et inspectez selon les normes d'échantillonnage AQL. Les expéditions à bas prix révèlent généralement leur véritable qualité une fois ces exigences appliquées.
Il existe également une méthode très simple mais efficace : démonter l'échantillon. Ouvrez le tube de rouge à lèvres et vérifiez s'il contient un contrepoids. De nombreuses pièces bas de gamme suppriment simplement l'insert de poids en fer, ce qui rend le tube trop léger. Mesurez l'épaisseur de la coque en aluminium. Vérifiez si la charnière du boîtier compact est lâche. Inspectez si le miroir de maquillage est clair. Aucun de ces points n'apparaît clairement sur un dessin ou un devis, mais le démontage les révèle rapidement. La présence du contrepoids, l'épaisseur suffisante de la coque en aluminium et la résistance à la fatigue de la charnière peuvent toutes être mieux évaluées par le démontage d'un seul échantillon que par dix pages de tarifs.
| Élément d'inspection | Limite d'acceptation | Comment mesurer | Que se passe-t-il si cette étape est omise ? |
|---|---|---|---|
| Cpk | ≥ 1.33 | Demander le rapport du fournisseur | Dérive de la tolérance des lots et faible rendement |
| Couple de torsion en spirale | 0.15-0.35 N·m | Jauge de couple | Trop serré pour tourner, ou trop lâche et coulissant tout seul |
| Test de chute | Aucune casse après une chute de 1,2 m sur du béton | Test de chute | Les consommateurs le laissent tomber une fois, et il se casse |
| Vieillissement | 50 °C / 95 % HR / 72 h | Chambre à température et humidité constantes | Adhérence ou déformation après des mois de stockage |
| Démontage | Contrepoids / Épaisseur de la coque en aluminium / État de la charnière | À la main + pied à coulisse | Sensation de légèreté, de jeu et de qualité inférieure |
5. Les coûts non inclus dans le devis : MOQ, tolérance de perte et l'autre équation du coût du moule
Un prix unitaire bas ne signifie pas un coût total bas. C'est ce qui rend les devis à bas prix si trompeurs. Les acheteurs se concentrent sur l'économie de $0.20 par tube de rouge à lèvres, puis découvrent plus tard que le programme complet coûte plus cher que le devis d'un fournisseur sérieux.
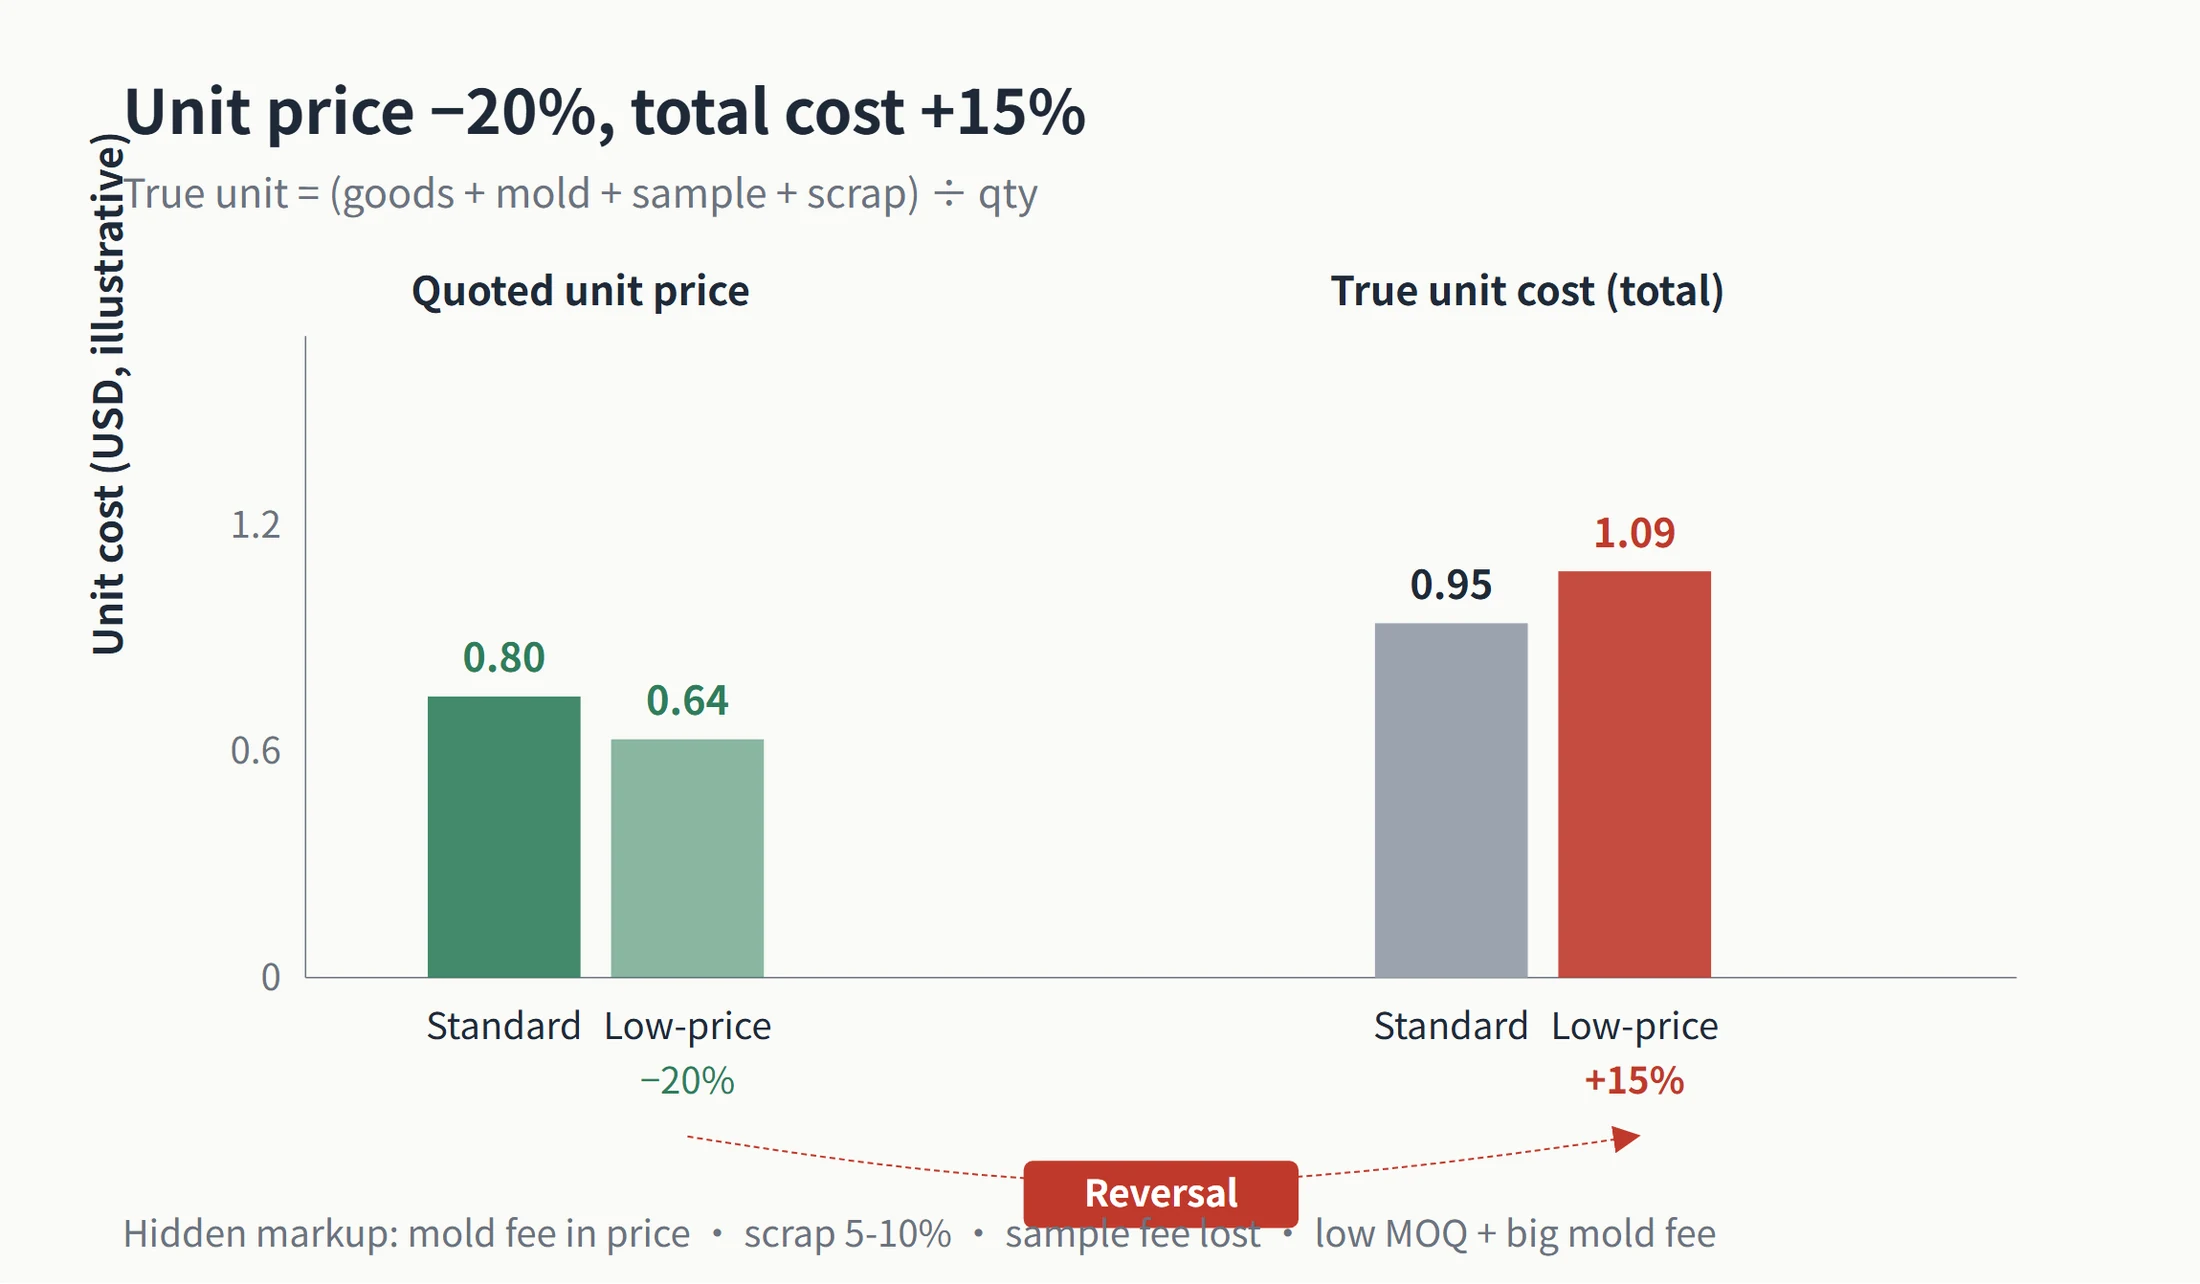
Le premier coût caché est le coût du moule intégré au prix unitaire. Certains devis ne détaillent pas les frais de moule séparément. Au lieu de cela, ils les répartissent dans le prix de la pièce. Le prix unitaire peut sembler bas, mais vous payez le moule sur chaque pièce, et plus vous achetez, plus vous surpayez. La pratique normale est de lister le coût du moule séparément et de transférer la propriété du moule à l'acheteur après paiement. Certains fournisseurs associent également une très faible CMQ (Quantité Minimale de Commande) à des frais de moule extrêmement élevés. Les coûts de moule peuvent représenter la moitié du total, voire plus. Une CMQ d'une seule pièce semble attrayante, mais une fois les frais de moule et la dépense minimale inclus, cela peut coûter plus cher qu'un devis standard avec une CMQ de 12 000 pièces.
Le deuxième coût caché est celui des frais d'échantillon. Le fournisseur facture les échantillons, puis ne crédite pas ce montant lorsque la commande de production est passée. De nombreux acheteurs signent sans vérifier cette clause. En effet, ils paient le coût de l'échantillon deux fois. Le contrat doit stipuler clairement que les frais d'échantillon sont crédités une fois que la production atteint une quantité définie, ou qu'ils sont annulés dès le départ.
Le troisième point, et souvent le plus important à surveiller, est la tolérance de perte. Les taux de perte normaux dans l'industrie ne sont que de 1% à 3%. Certains fournisseurs les gonflent à 5% voire 10%. Ce pourcentage supplémentaire est simplement une augmentation de prix déguisée. Une tolérance de perte gonflée signifie souvent que le fournisseur vous répercute le coût de son propre faible rendement. Le rendement en galvanoplastie et en revêtement par pulvérisation affecte directement le prix unitaire. Une usine sérieuse maintient la transparence des données de rendement. Certaines usines surestiment leur rendement, puis récupèrent le coût réel des rebuts soit par le prix unitaire des pièces acceptées, soit par la tolérance de perte facturée à l'acheteur. Le coût provient toujours de la même source. Maintenir la tolérance de perte contractuelle à un maximum de 3% est la norme de l'industrie.
Le dernier point concerne les faux rapports de rendement et le calcul du coût total. L'emballage cosmétique suit une structure de coûts claire : les petits lots devraient coûter 40% à 60% de plus que la production en grand volume, car la répartition des coûts de moule est plus importante. Si un fournisseur propose un petit lot à un prix inférieur au niveau normal du marché pour les grands volumes, il est probable qu'il récupère la différence par l'utilisation de matériaux de qualité inférieure ou la réduction des étapes de processus. La méthode du coût total est simple : additionnez la valeur des marchandises, le coût du moule, les frais d'échantillon et la provision pour pertes, puis divisez par la quantité. Cela donne le coût réel par pièce, qui peut ensuite être comparé entre les fournisseurs.
Avant de signer, assurez-vous de verrouiller ces huit clauses contractuelles : la propriété du moule après paiement ; le nombre de réparations gratuites du moule, généralement une à deux fois ; la garantie de durée de vie du moule, comme une réparation gratuite si une garantie de 300 000 injections n'est pas respectée ; l'approbation de l'échantillon d'or signée par les deux parties ; la tarification échelonnée ; le mécanisme de remboursement ; un plafond d'indemnisation pour pertes ne dépassant pas 3% ; et une période de garantie de 12 mois après réception. Si ces clauses sont vagues, le devis ne vaut pas la peine d'être signé même s'il semble bon marché.
| Coût caché | Pratique courante de l'industrie | Formulation piège | Comment l'éviter |
|---|---|---|---|
| Coût du moule | Listé séparément, la propriété est transférée après paiement | Inclus dans le prix unitaire et non détaillé | Le détailler séparément dans le contrat et stipuler la propriété de l'acheteur |
| Tolérance de perte | 1%-3% | Gonflé à 5%-10% | Le plafonner à ≤ 3% dans le contrat |
| Frais d'échantillon | Crédité sur la commande de production ou annulé | Facturé et non remboursé | Indiquer la condition de remboursement dans le contrat |
| MOQ | 12 000-50 000 pièces pour les moules privés | QMC d'une pièce avec des frais de moule extrêmement élevés | Comparez le coût total, pas seulement le prix unitaire |
| Rendement | Transparent et traçable | Rendement surestimé, avec pertes répercutées sur l'acheteur | Demander les données de rendement et les lier à l'indemnité de perte |
| Garantie | 12 mois après réception | Non spécifié ou abrégé | Inscrire clairement la période de garantie dans le contrat |
Posez ces trois questions avant d'accepter un devis
La prochaine fois qu'un devis semble exceptionnellement attrayant, ne signez pas immédiatement. Décomposez-le en cinq dimensions : matière, moule, traitement de surface, tolérance et coût caché. Posez ensuite trois questions. L'ABS figurant sur le devis est-il de qualité galvanoplastie ou de qualité standard ? Le moule est-il neuf ou reconditionné ? La marge de perte et le coût du moule cachent-ils une autre couche de dépenses ?
Lorsqu'un prix est plus bas, les économies doivent bien provenir de quelque part. Il s'agit soit du matériau, soit du moule, soit du processus. Cela n'apparaît pas de nulle part. Une fois les chiffres détaillés et le coût total calculé, il devient clair qui offre réellement de la valeur et qui rogne sur les coûts. Si vous avez des dessins ou une liste d'échantillons pourTubes de Rouge à Lèvres, Boîtiers de Poudre Compacte, ou des boîtiers coussin, envoyez-nous les informations. Sambound peut d'abord examiner la faisabilité du processus, puis vérifier ces cinq dimensions une par une avec vous. Un devis bas mais réellement réalisable pourra être retenu. Les pièges à éviter peuvent être identifiés avant la signature de la commande.