
DasselbeLippenstifthülsenEine Zeichnung kann zu zwei sehr unterschiedlichen Angeboten führen: Fabrik A bietet $0.80 pro Stück an, während Fabrik B $0.60 veranschlagt. Diese 20%-Differenz ist in der Regel keine Gewinnminderung, sondern eine Verschiebung der Prozesskosten. Wir haben Hunderte von Angebotsanfragen für Lippenstifthülsen, Puderdosen und Cushion-Kompaktdosen geprüft. Wenn ein Angebot mehr als 15% unter dem Marktpreis liegt, hat der Lieferant in neun von zehn Fällen in einem von fünf Bereichen Abstriche gemacht: Material, Werkzeug, Oberflächenbehandlung, Toleranz oder versteckte Kosten, die im Stückpreis enthalten sind.
Ein niedriger Preis ist an sich nicht falsch. Normaler Preisdruck und ein ungewöhnlich niedriges Angebot sind zwei verschiedene Dinge. Die entscheidende Frage ist, wo diese 20% eingespart wurden. Eine Lippenstifthülse beginnt mit dem ABS-Harz-Spritzguss, durchläuft dann die Galvanisierung für ein glänzendes Metallic-Finish und geht schließlich in die Montage. Jeder Schritt hat reale Kosten. Wenn ein Schritt zu billig ist, liegt dort das Risiko. Die fünf unten genannten Bereiche schlüsseln dies einzeln auf. Jeder Abschnitt enthält einfache Prüfmaßnahmen, die sofort nach Erhalt eines Angebots und Musters angewendet werden können.
Kurzprüfung: Die fünf Fallstricke hinter einem niedrigen Angebot
| Falle | Wo Abstriche gemacht werden | Wie man es überprüft | Die Kosten der Abkürzung |
|---|---|---|---|
| 1. Materialsubstitution | Galvanisierfähiges ABS durch Standard-ABS ersetzt; importiertes Harz durch chinesisches Harz ersetzt; Angussmaterial oder Mahlgut hinzugefügt | Fordern Sie das Analysenzertifikat (COA) an und prüfen Sie den Butadiengehalt; inspizieren Sie transparente Teile gegen Licht auf Trübung; demontieren Sie die Außenschale und testen Sie die Haftung der Galvanisierung | Abblätternde Galvanisierung, unkontrollierte Chargenfarbabweichung ΔE, Vergilbung innerhalb von sechs Monaten |
| 2. Herabstufung der Form | S136-Stahl durch 2083 ersetzt; überholte Formen als neu verkauft; falsche Angaben zu Formzyklen | Stahlsorte und garantierte Formzyklen im Vertrag festschreiben; eine Klausel zur Garantie der Werkzeuglebensdauer fordern | Grat und Einfallstellen lange vor der erwarteten Lebensdauer der Form, dann muss eine zweite Form gebaut werden |
| 3. Einsparungen bei der Oberflächenbehandlung | Cu/Ni/Cr-Dreifachbeschichtung verdünnt; UV-Beschichtung ohne Grundierung; Basislack oder Decklack bei der Vakuummetallisierung reduziert | Verwendung von 3M 600 Klebeband-Abzugstests, Gitterschnittprüfungen und visueller Inspektion unter Beleuchtung | Rostbildung nach 8 Stunden im Salzsprühtest, gravierendes Versagen bei Verschleiß- und Witterungsbeständigkeit |
| 4. Gelockerte Toleranzen | Mittelpfostenabstand außerhalb der Spezifikation, keine Cpk-Kontrolle, keine Stichprobenprüfung bei kritischen Abmessungen | Fordern Sie einen Cpk ≥ 1,33 Bericht an; messen Sie Spaltmaße mit der Drei-Stift-Methode; führen Sie einen 1,2 m Falltest durch | Lockere Passung, Klemmen, Scharniergeräusche und Bruch nach Stürzen |
| 5. Versteckte Kosten | Werkzeugkosten im Stückpreis enthalten, Mustergebühren werden nicht gutgeschrieben, überhöhte Ausschusszulage, MOQ-Fallen | Berechnen Sie die Gesamtkosten: Waren + Form + Bemusterung + Verlustpauschale, geteilt durch die Menge; verankern Sie acht Schlüsselklauseln im Vertrag | Niedriger Stückpreis, aber höhere Gesamtkosten, und zukünftige Aufträge sind gebunden |
1. Ist das ABS auf dem Angebotsblatt galvanisierfähig oder Standardqualität?
Material ist der einfachste Bereich, um Kosteneinsparungen zu verstecken, da das Aussehen gleich bleibt. Der Unterschied zeigt sich erst, wenn die Eigenschaften auf Granulatebene überprüft werden.
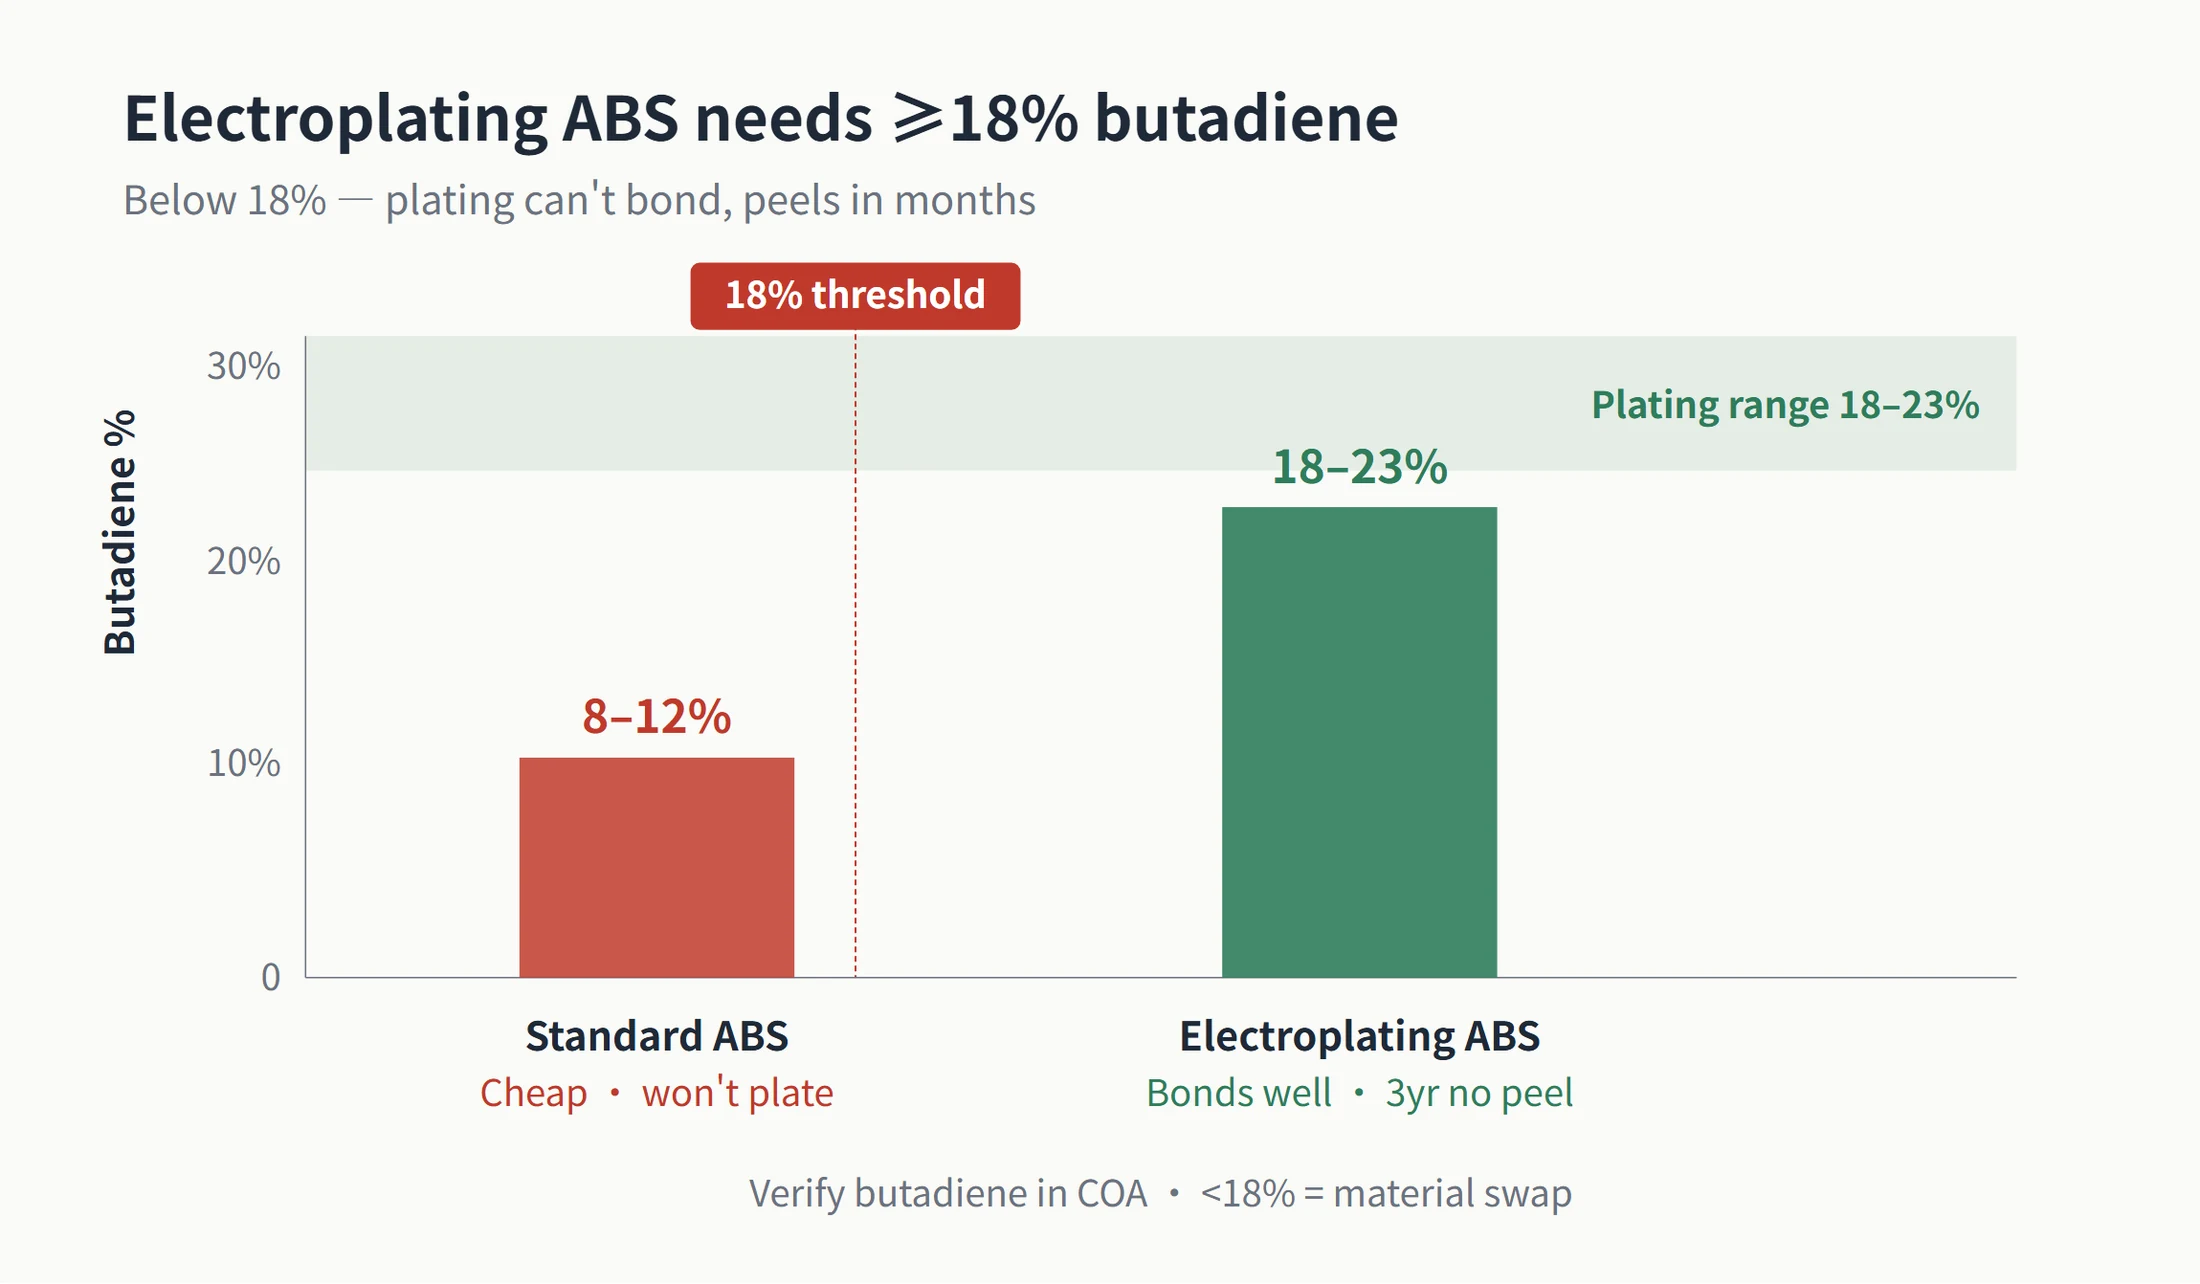
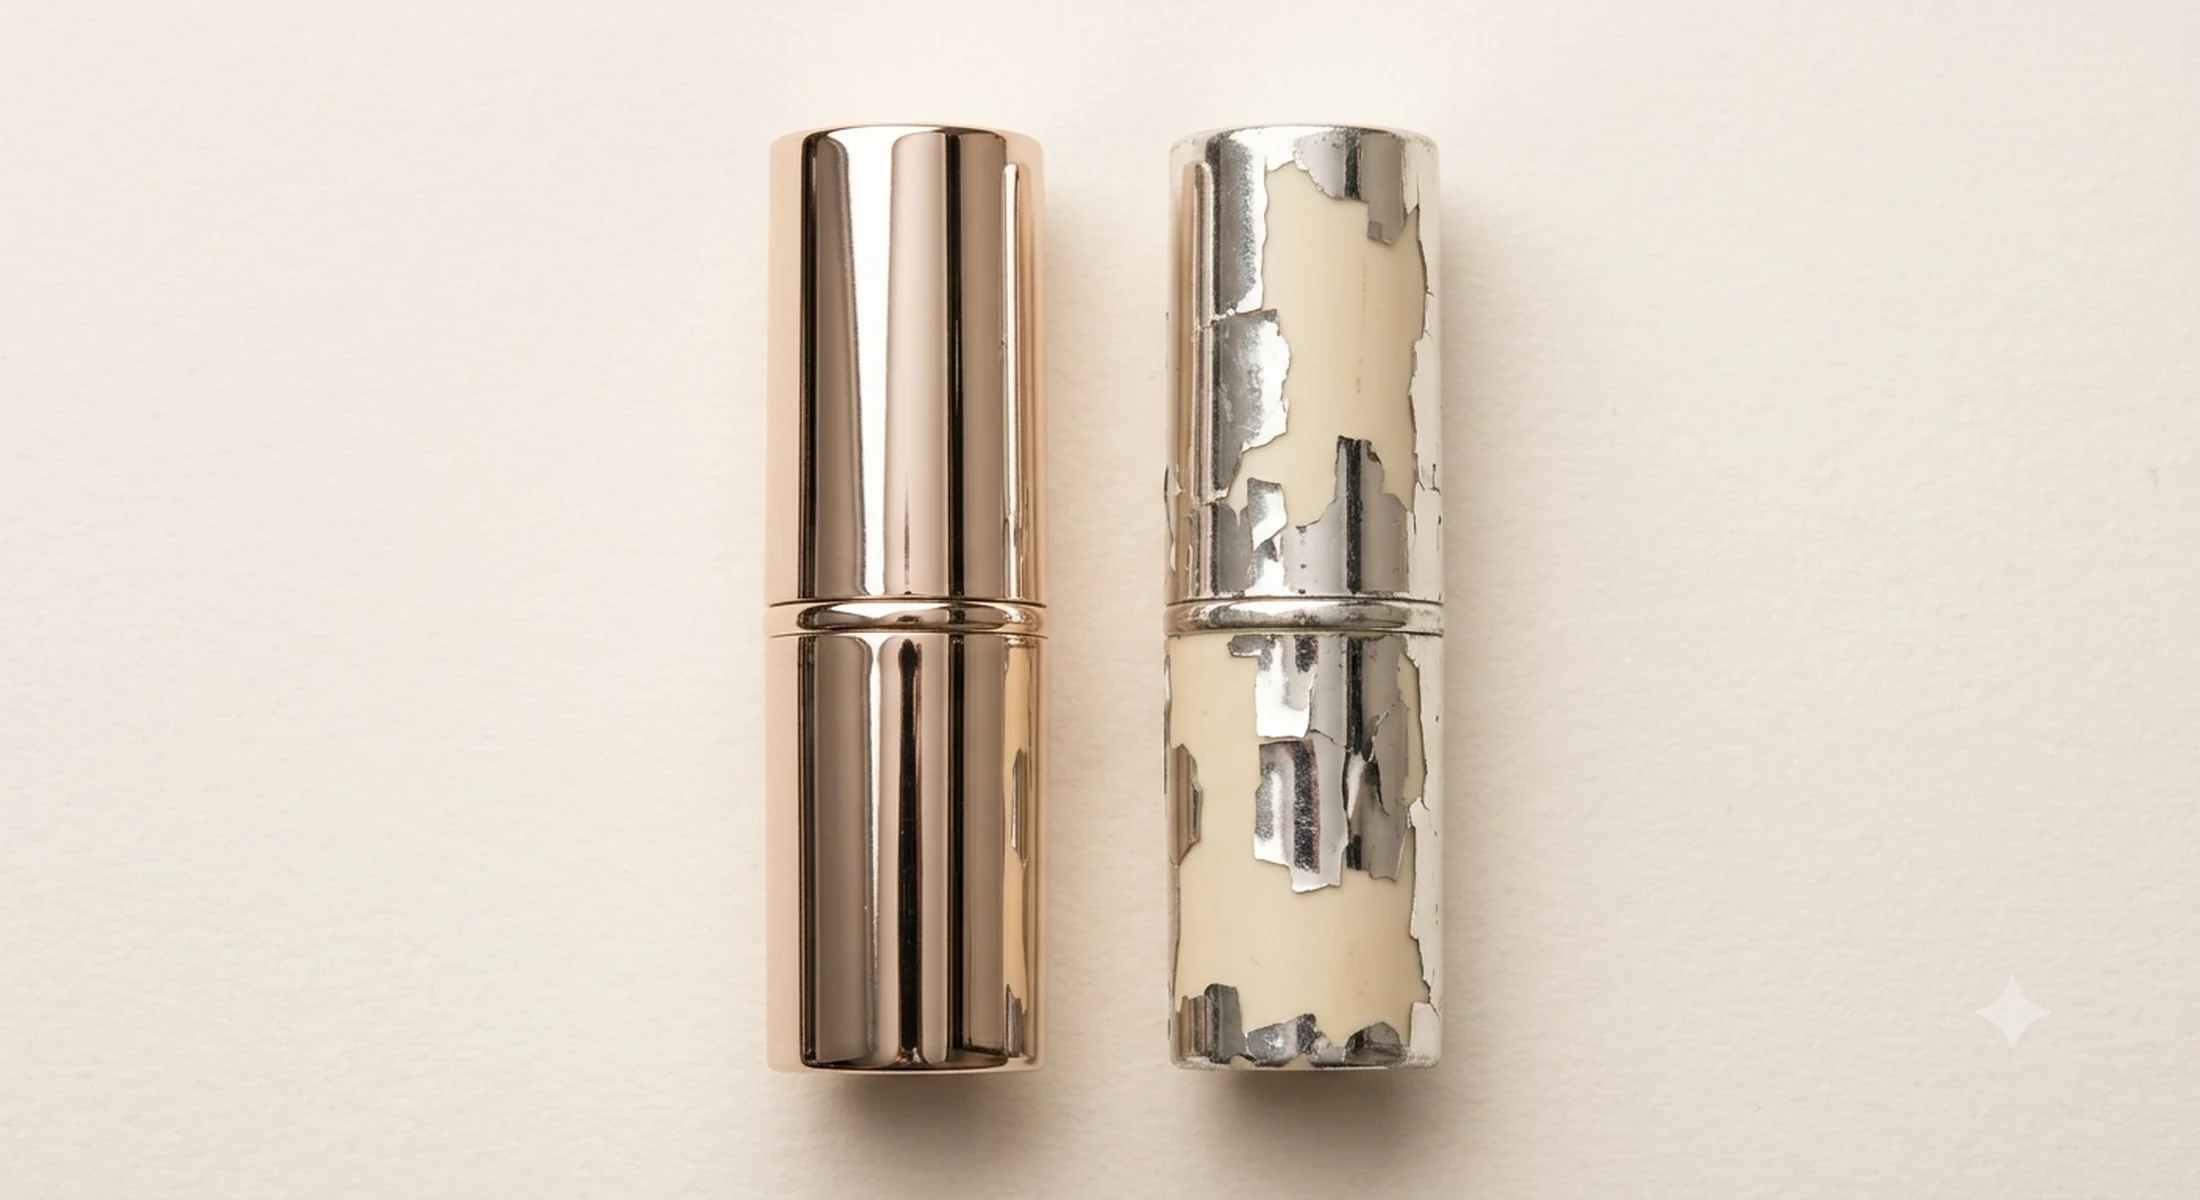
Ob ABS galvanisiert werden kann, hängt vom Butadiengehalt ab. Für ABS in Galvanisierqualität liegt der Mindestwert bei 18% bis 23% Butadien. Unterhalb dieses Niveaus haftet die Plattierungsschicht nicht richtig auf dem Substrat und beginnt sich mit der Zeit abzulösen. Standard-ABS ist billiger, aber seine Verwendung für galvanisierte Teile birgt ein eingebautes Ausfallrisiko. Diese beiden Qualitäten sehen von außen gleich aus. Beides sind Kunststoffschalen. Der Unterschied besteht darin, dass Teile aus ABS in Galvanisierqualität die Plattierung drei Jahre lang ohne Ablösung halten können, während Standard-ABS-Teile innerhalb von sechs Monaten fleckenweise Chrom verlieren können. Dieser Preisunterschied ist genau das, was ein niedriges Angebot einspart.
Es gibt eine weitere, subtilere Taktik. Ein Lieferant verwendet während der Bemusterung importiertes Harz wie Chi Mei oder Formosa Plastics und wechselt dann im zweiten Jahr der Massenproduktion stillschweigend zu chinesischem Harz. Das Teil sieht bei der Anlieferung einwandfrei aus, aber die Farbabweichung ΔE der Charge gerät außer Kontrolle, die Haftung der Galvanisierung nimmt ab und die Teile vergilben nach sechs Monaten. Bis die Reklamationen der Verbraucher eingehen, sind die Einsparungen auf Ihrer Seite bereits verloren und auf deren Seite verbucht. Deshalb sollte ein ordnungsgemäßer Vertrag die Harzqualität und den Materialcode festlegen, unautorisierte Harzänderungen in der Massenproduktion verbieten und eine neue Musterfreigabe für jeden Ersatz verlangen.
Ein weiterer Punkt ist das Mahlgut. In dieser Branche gilt eine einfache Regel: Transparente Teile sollten kein Mahlgut enthalten. Sobald AS-Harz oder PMMA mit regranuliertem Angussabfall vermischt wird, treten sofort Trübungen und schwarze Punkte auf, die mit bloßem Auge sichtbar sind. Mahlgut in ABS-Teilen ist allein optisch schwerer zu erkennen, es reduziert jedoch die Festigkeit, die Haftung der Galvanisierung und die Farbkonsistenz der Charge. Für transparente Teile ist die Nichtverwendung von Mahlgut gängige Praxis. Für ABS-Teile sind Tests die einzig zuverlässige Lösung.
Der einfachste Prüfschritt ist, das Muster gegen das Licht zu halten. Wenn ein transparentes Teil trüb aussieht oder schwarze Flecken aufweist, wurde es wahrscheinlich mit Mahlgut vermischt. Für eine galvanisierte ABS-Außenhülle fordern Sie vom Lieferanten das Material-COA an und prüfen Sie, ob der Butadienanteil 18% erreicht. Führen Sie dann einen 3M 600 Klebebandtest durch. Wenn sich die Galvanikschicht mit einem Zug ablöst, besteht das Teil wahrscheinlich aus Standard-ABS oder Harz, das mit Mahlgut vermischt wurde. Die Mindestanforderungen, die im Vertrag festzuhalten sind, sind klar: galvanisierfähiges ABS, Butadien ≥ 18%, kein Mahlgut und keine Materialsubstitution in der Massenproduktion.
2. Die Werkzeugkosten sind ein wesentlicher Posten. Wie unterscheiden Sie eine neue Form von einer überholten Form oder einem Stahl minderer Qualität?
Bei kundenspezifischen Formen für Kosmetikverpackungen sind die Formkosten ein wichtiger Posten. Hier besteht auch das größte Potenzial für Qualitätsminderung. Für eine kundenspezifische Lippenstifthülsen-Schale mit Mittelpfosten und einer Aluminium-Kunststoff-Verbundstruktur liegt der normale Marktbereich bei etwa $1.777,78 bis $3.703,70. Für eineLipgloss-TubenProjekt belaufen sich die Kosten auf etwa $1,037.04 bis $1,481.48. Die Mindestbestellmenge (MOQ) beginnt in der Regel bei 12.000 bis 50.000 Stück, und die Lieferzeit für das Werkzeug beträgt typischerweise 25 bis 45 Tage. Fällt ein Angebot deutlich unter diesen Bereich, stellt sich die Frage, wo der Lieferant die Werkzeugkosten gesenkt hat.
Der Formstahl ist der erste Ansatzpunkt für eine Qualitätsminderung. Für dasselbe Werkzeug für Lippenstifthülsen können S136 Spiegelglanzstahl und 2083 Standard-Edelstahl für Formen eine um 30% bis 40% unterschiedliche Lebensdauer aufweisen. In der Branche bedeutet eine Herabstufung von S136 auf 2083 in der Regel eine Reduzierung der Werkzeuglebensdauer um 30% bis 40%. Eine Herabstufung von NAK80 auf 718H reduziert diese typischerweise um 20% bis 30%. Das günstigere Angebot resultiert oft genau aus dieser Art der Stahl-Herabstufung. Oberflächengüte, Korrosionsbeständigkeit und Formzyklen leiden darunter. Der richtige Ansatz ist, die genaue Stahlsorte im Vertrag festzulegen. Formulierungen wie „hochwertiger Formstahl“ sind zu vage und sollten nicht akzeptiert werden.
Die zweite Falle ist der Verkauf einer überholten Form als neue Form. Wenn der Formenverschleiß nicht schwerwiegend ist, können Laserauftragsschweißen und erneutes Nitrieren die Form wieder einsatzfähig machen. Das ist eine normale Überholung. Selbst dann erreicht die Lebensdauer der Form in der Regel nur 60% bis 70% des ursprünglichen Niveaus. Das eigentliche Problem entsteht, wenn eine Fabrik eine gebrauchte Form aus einem anderen Projekt überholt und Ihnen diese als brandneu verkauft. Dann bricht sie nach 100.000 Schuss zusammen. Die Beurteilung ist einfach: Sobald die kumulierten Formzyklen 80% der ursprünglichen Auslegungslebensdauer überschreiten, ist eine Überholung nicht mehr sinnvoll. Eine Lieferung einer neuen Form sollte einen Formenhistorienbericht enthalten, der den Kavitätenverschleiß und die kumulierten Zyklen aufzeigt.
Das dritte Problem sind falsche Angaben zu den Werkzeugzyklen. Die Lebensdauer von Spritzgussformen ist in definierte Klassen unterteilt. Gemäß dem SPI-Standard für Spritzgussformen beziehen sich die Klassen 101 bis 105 auf die Stahlgüte und die vorgesehene Zykluslebensdauer. Eine hochwertige Spritzgussform für Lippenstifthülsen kann üblicherweise 300.000 bis 800.000 Schuss erreichen. Eine Form für Kompaktpuderdosen schafft 500.000 bis 1.000.000 Schuss. Einige Hersteller verwenden Aluminiumformen der Klasse 104 oder Formen aus Weichstahl und geben diese als Serienformen aus. Die ersten Zehntausende von Teilen mögen einwandfrei aussehen, aber die Form beginnt lange vor Erreichen der Hälfte ihrer angegebenen Lebensdauer Grat und Einfallstellen zu bilden. Dies lässt sich kontrollieren, indem eine Klausel zur garantierten Werkzeuglebensdauer in den Vertrag aufgenommen wird, wie zum Beispiel: „300.000 garantierte Schuss; falls nicht erreicht, repariert der Lieferant die Form kostenlos.“
| Formtyp | Werkzeuglebensdauer | Präzision | Kosten | Kaufentscheidung |
|---|---|---|---|---|
| Neues Werkzeug – S136 / NAK80 | 300.000-800.000 Schuss | Hoch | Hoch | Beste Wahl für die Produktion; die Stahlsorte im Vertrag festlegen |
| Überholte Form | 60%-75% der ursprünglichen Lebensdauer | Mittel | Mittel | Der Verkauf als neue Form ist Betrug; fordern Sie einen Formenhistoriennachweis an |
| Gemeinschaftsform / Standardform | Abhängig von der Restlebensdauer | Abhängig von der Originalform | Gering | Gut für Bemusterung und Validierung, nicht für die exklusive Massenproduktion geeignet |
| Minderwertige Stahlform – 2083 / 718H | 20%-40% kürzere Lebensdauer | Mittel bis niedrig | Gering | Eine häufige Ursache für ungewöhnlich niedrige Angebote |
Achten Sie unbedingt auf die Klausel zum Eigentum an der Form. Sobald die Zahlung für die Form abgeschlossen ist, sollte die Form Ihnen gehören, nicht der Fabrik. Wenn dieser Punkt nicht klar festgelegt ist, bleibt Ihre Form unter der Kontrolle eines anderen, und zukünftige Bestellungen können gebunden sein, selbst wenn Sie den Lieferanten wechseln möchten.
3. Wo ist die dreifache Cu/Ni/Cr-Beschichtungsdicke geblieben?
Die metallische Optik hängt fast ausschließlich von der Galvanisierung und Sprühbeschichtung ab. Ein Unterschied von wenigen Mikrometern ist oft auf den ersten Blick nicht erkennbar. Er zeigt sich erst nach einigen Monaten. Das macht die Oberflächenbehandlung zu einem der häufigsten Bereiche, in denen bei günstigen Angeboten Kosten eingespart werden.
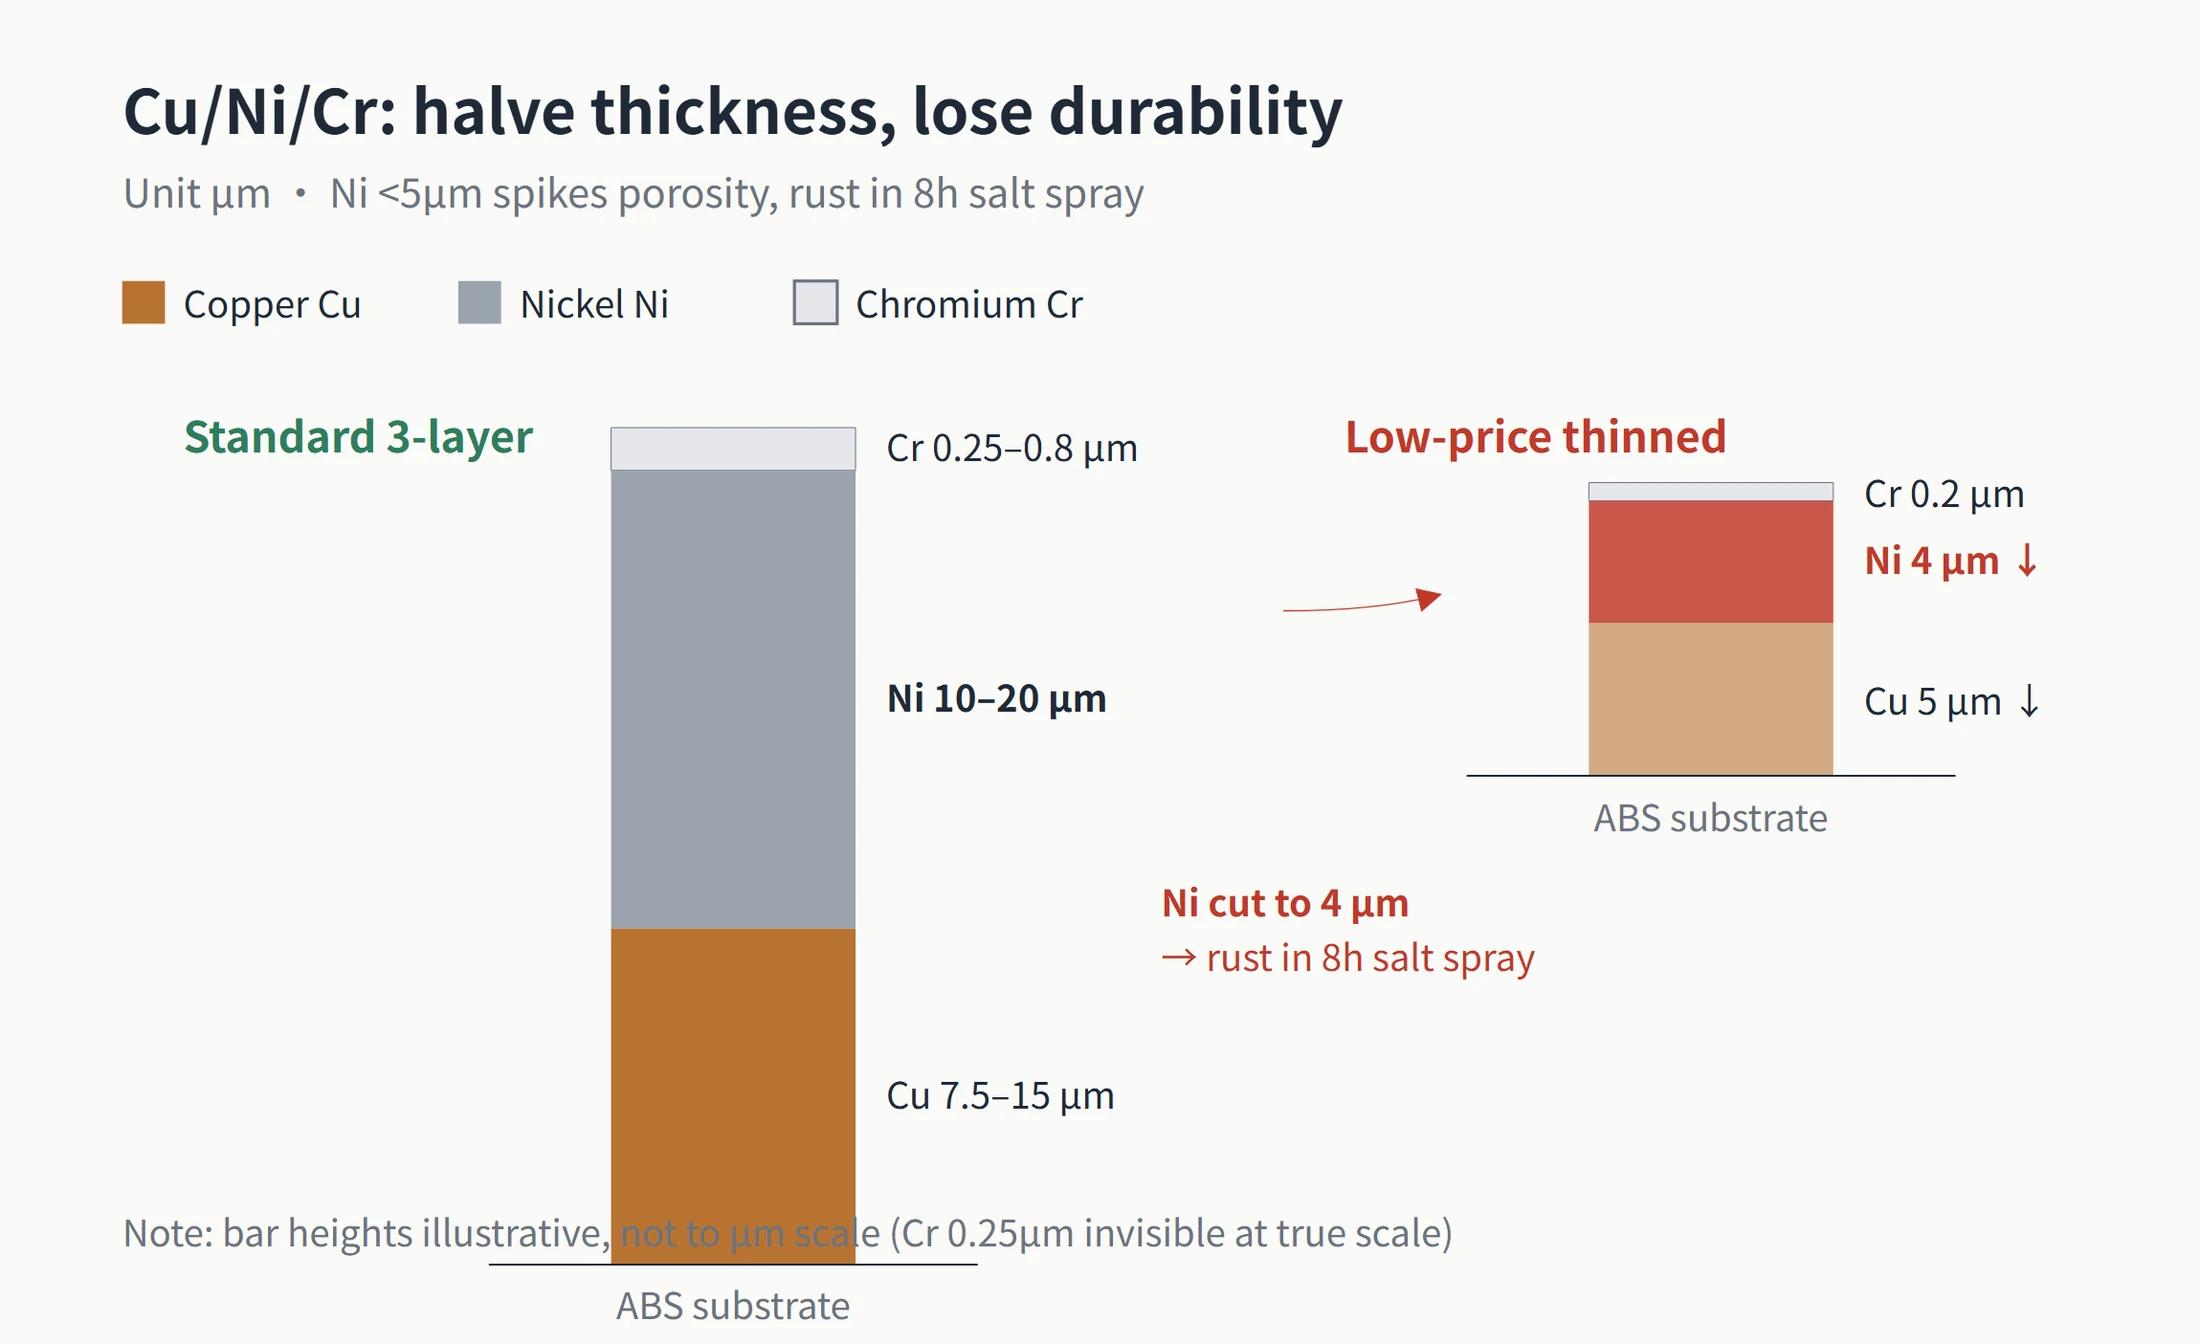
Dekoratives Chrom auf Kunststoffteilen basiert auf einer Cu/Ni/Cr-Dreifachbeschichtung. Gemäß ASTM B604 (Standard Spezifikation für dekorative galvanische Beschichtungen) sollte die Kupferschicht 7,5 bis 15 Mikrometer, die Nickelschicht 10 bis 20 Mikrometer und die Chromschicht 0,25 bis 0,8 Mikrometer betragen. Wird eine Schicht weggelassen oder halbiert, sinkt die Leistung rapide. Fällt die Nickelschicht unter 5 Mikrometer, steigt die Porosität stark an. Rostflecken können bereits nach 8 Stunden im Salzsprühnebeltest auftreten. Bis die Teile in Ihrem Lager liegen oder die Endverbraucher erreichen, sind Blasenbildung und Abblättern bereits im Gange. Diese wenigen Mikrometer können nicht eingespart werden, ohne die Haltbarkeit zu opfern.
Die glänzende Metalloberfläche, die man bei vielen sieht.Kosmetikverpackungen aus MetallTeile werden oft durch Vakuummetallisierung veredelt, wobei eine 30 bis 100 nm dicke Aluminiumschicht aufgetragen und anschließend durch eine Grundierung und einen Decklack geschützt wird. Die Einsparung erfolgt meist im Schichtaufbau um diese Metallschicht herum. Wird die Grundierung weggelassen, kann die Haftung um 70% bis 90% sinken. Wird die Aushärtezeit verkürzt, kann die Härte von H auf B fallen. Lippenstiftöle können dann bei normalem Gebrauch den Glanz abwischen. Die Oberfläche mag bei der Lieferung einwandfrei aussehen, aber das Problem tritt nach einigen Monaten auf.
UV-Beschichtungen bergen mehrere ähnliche Risiken. Wird eine Grundierungsschicht entfernt, sinkt die Zwischenschicht-Scherfestigkeit um 70% bis 90%, was die Migration von Metallionen in die Deckschicht ermöglicht. Wird die Aushärtezeit verkürzt, kann die Bleistifthärte um zwei bis drei Härtegrade sinken. Die Lösemittelbeständigkeit kann nach weniger als zehn Wischzyklen versagen. Restmonomere können den Grenzwert überschreiten und zu Vergilbung führen. Nichts davon ist bei der Wareneingangskontrolle offensichtlich, es sei denn, man testet darauf.
Es gibt Standardmethoden zur Überprüfung der Haftung von Galvanisierung und Beschichtung. Kleben Sie 3M 600 Klebeband auf und ziehen Sie es ab, um zu prüfen, ob die Galvanikschicht, der Druck oder die Heißprägung abgelöst wird. Führen Sie einen Gitterschnitttest durch und prüfen Sie, ob das Ergebnis gemäß ASTM D3359 (Standardprüfverfahren zur Messung der Haftung mittels Klebebandtest) 4B oder besser erreicht. Führen Sie anschließend 10 Thermoschockzyklen von -40 °C bis 85 °C durch. Wenn bei einem preisgünstigen Teil Prozessschritte übersprungen wurden, werden diese Tests dies schnell aufdecken. Die einfachste Vor-Ort-Prüfung ist noch einfacher: Halten Sie das Muster unter Licht, um nach Ablösungen der Galvanik zu suchen, und kratzen Sie dann leicht mit einem Fingernagel, um zu sehen, ob die Chromschicht abplatzt. Für diese erste Überprüfung ist kein Instrument erforderlich.
4. Können die Toleranzen auf der Zeichnung tatsächlich eingehalten werden?
Die Toleranzkontrolle ist einer der Bereiche, in denen Billigfabriken am leichtesten nachlassen können und die für Käufer am schwierigsten zu erkennen sind. Ein gutes Aussehen bedeutet nicht unbedingt eine gute Funktion. Wenn eine Lippenstifthülse beim Drehen quietscht oder sich locker anfühlt, liegt die Ursache meist in der Toleranzkontrolle.
Der kritischste interne Bestandteil einer Lippenstifthülse ist der Spindelmechanismus, der die Kugel, die Gabel und die Spiralbauteile umfasst. Er wird typischerweise aus POM (Polyoxymethylen) gefertigt und steuert den Hebemechanismus. Ist die Toleranzkontrolle hier unzureichend, versagt die gesamte Hülse. Diese Spindelmechanismus-Komponenten werden üblicherweise ausgelagert und vom Hersteller der Kosmetikverpackungen montiert, weshalb dieser Artikel nicht näher auf diesen Teil eingeht.
Der Hauptpunkt hier ist die Maßtoleranz der Außenhülle und die damit verbundenen Prüfmaßnahmen. Gängige Abkürzungen von Billiganbietern sind fehlende Cpk-Kontrolle, keine Stichprobenprüfung bei kritischen Maßen und keine Drehmoment- oder Falltests. Werden die Passungstoleranzen der Hülle gelockert, schließt die Lippenstifthülse nicht mehr fest, das Scharnier der Puderdose wird locker und der Schnappverschluss funktioniert nicht mehr richtig. In den Händen der Endverbraucher äußert sich das dann als Scharniergeräusch, lockerer Verschluss oder abfallende Kappen.
Ordnungsgemäße Klauseln zur Wareneingangskontrolle sollten Folgendes umfassen: kritische Maße mit Cpk ≥ 1,33; Passungsspiel gemessen mit der Drei-Stift-Methode oder einem pneumatischen Messgerät; Schraubdrehmoment kontrolliert auf 0,15 bis 0,35 N·m; einen 1,2 m Falltest auf Beton; und Umweltalterung bei 50 °C und 95 % relativer Luftfeuchtigkeit für 72 Stunden. Nehmen Sie diese Bedingungen in den Vertrag auf und prüfen Sie nach AQL-Stichprobenstandards. Lieferungen zu niedrigen Preisen zeigen ihre wahre Qualität oft erst, wenn diese Anforderungen durchgesetzt werden.
Es gibt auch eine sehr einfache, aber effektive Methode: Zerlegen Sie das Muster. Öffnen Sie die Lippenstifthülse und prüfen Sie, ob sich ein Gegengewicht darin befindet. Viele preisgünstige Teile verzichten einfach auf den Eisengewichtseinsatz, wodurch sich die Hülse zu leicht anfühlt. Messen Sie die Dicke der Aluminiumhülle. Prüfen Sie, ob das Scharnier der Puderdose locker ist. Überprüfen Sie, ob der Schminkspiegel klar ist. Keiner dieser Punkte ist in einer Zeichnung oder einem Angebot klar ersichtlich, aber die Demontage deckt sie schnell auf. Ob das Gegengewicht vorhanden ist, ob die Aluminiumhülle dick genug ist und ob das Scharnier auf Ermüdung getestet wurde, lässt sich besser anhand einer Musterzerlegung beurteilen als anhand von zehn Seiten Preisangaben.
| Prüfpunkt | Akzeptanzgrenze | Wie man misst | Was passiert, wenn dieser Schritt übersprungen wird? |
|---|---|---|---|
| Cpk | ≥ 1.33 | Fordern Sie den Lieferantenbericht an | Chargentoleranzdrift und geringe Ausbeute |
| Spiralmoment | 0.15-0.35 N·m | Drehmomentmessgerät | Zu schwergängig zum Drehen, oder zu locker und selbstständig gleitend |
| Falltest | Kein Bruch nach Fall aus 1,2 m Höhe auf Beton | Falltest | Verbraucher lassen es einmal fallen, und es bricht. |
| Alterung | 50 °C / 95% r. F. / 72 h | Konstantklimakammer | Verkleben oder Verformung nach monatelanger Lagerung. |
| Demontage | Gegengewicht / Dicke der Aluminiumhülle / Zustand des Scharniers | Manuell + Messschieber | Fühlt sich leicht, locker und minderwertig an |
5. Die Kosten jenseits des Angebots: Mindestbestellmenge (MOQ), Ausschussquote und die weitere Berechnung der Werkzeugkosten.
Ein niedriger Stückpreis bedeutet nicht niedrige Gesamtkosten. Das macht günstige Angebote so irreführend. Käufer konzentrieren sich darauf, $0.20 pro Lippenstifthülse zu sparen, nur um später festzustellen, dass das gesamte Projekt mehr kostet als das Angebot eines seriösen Lieferanten.
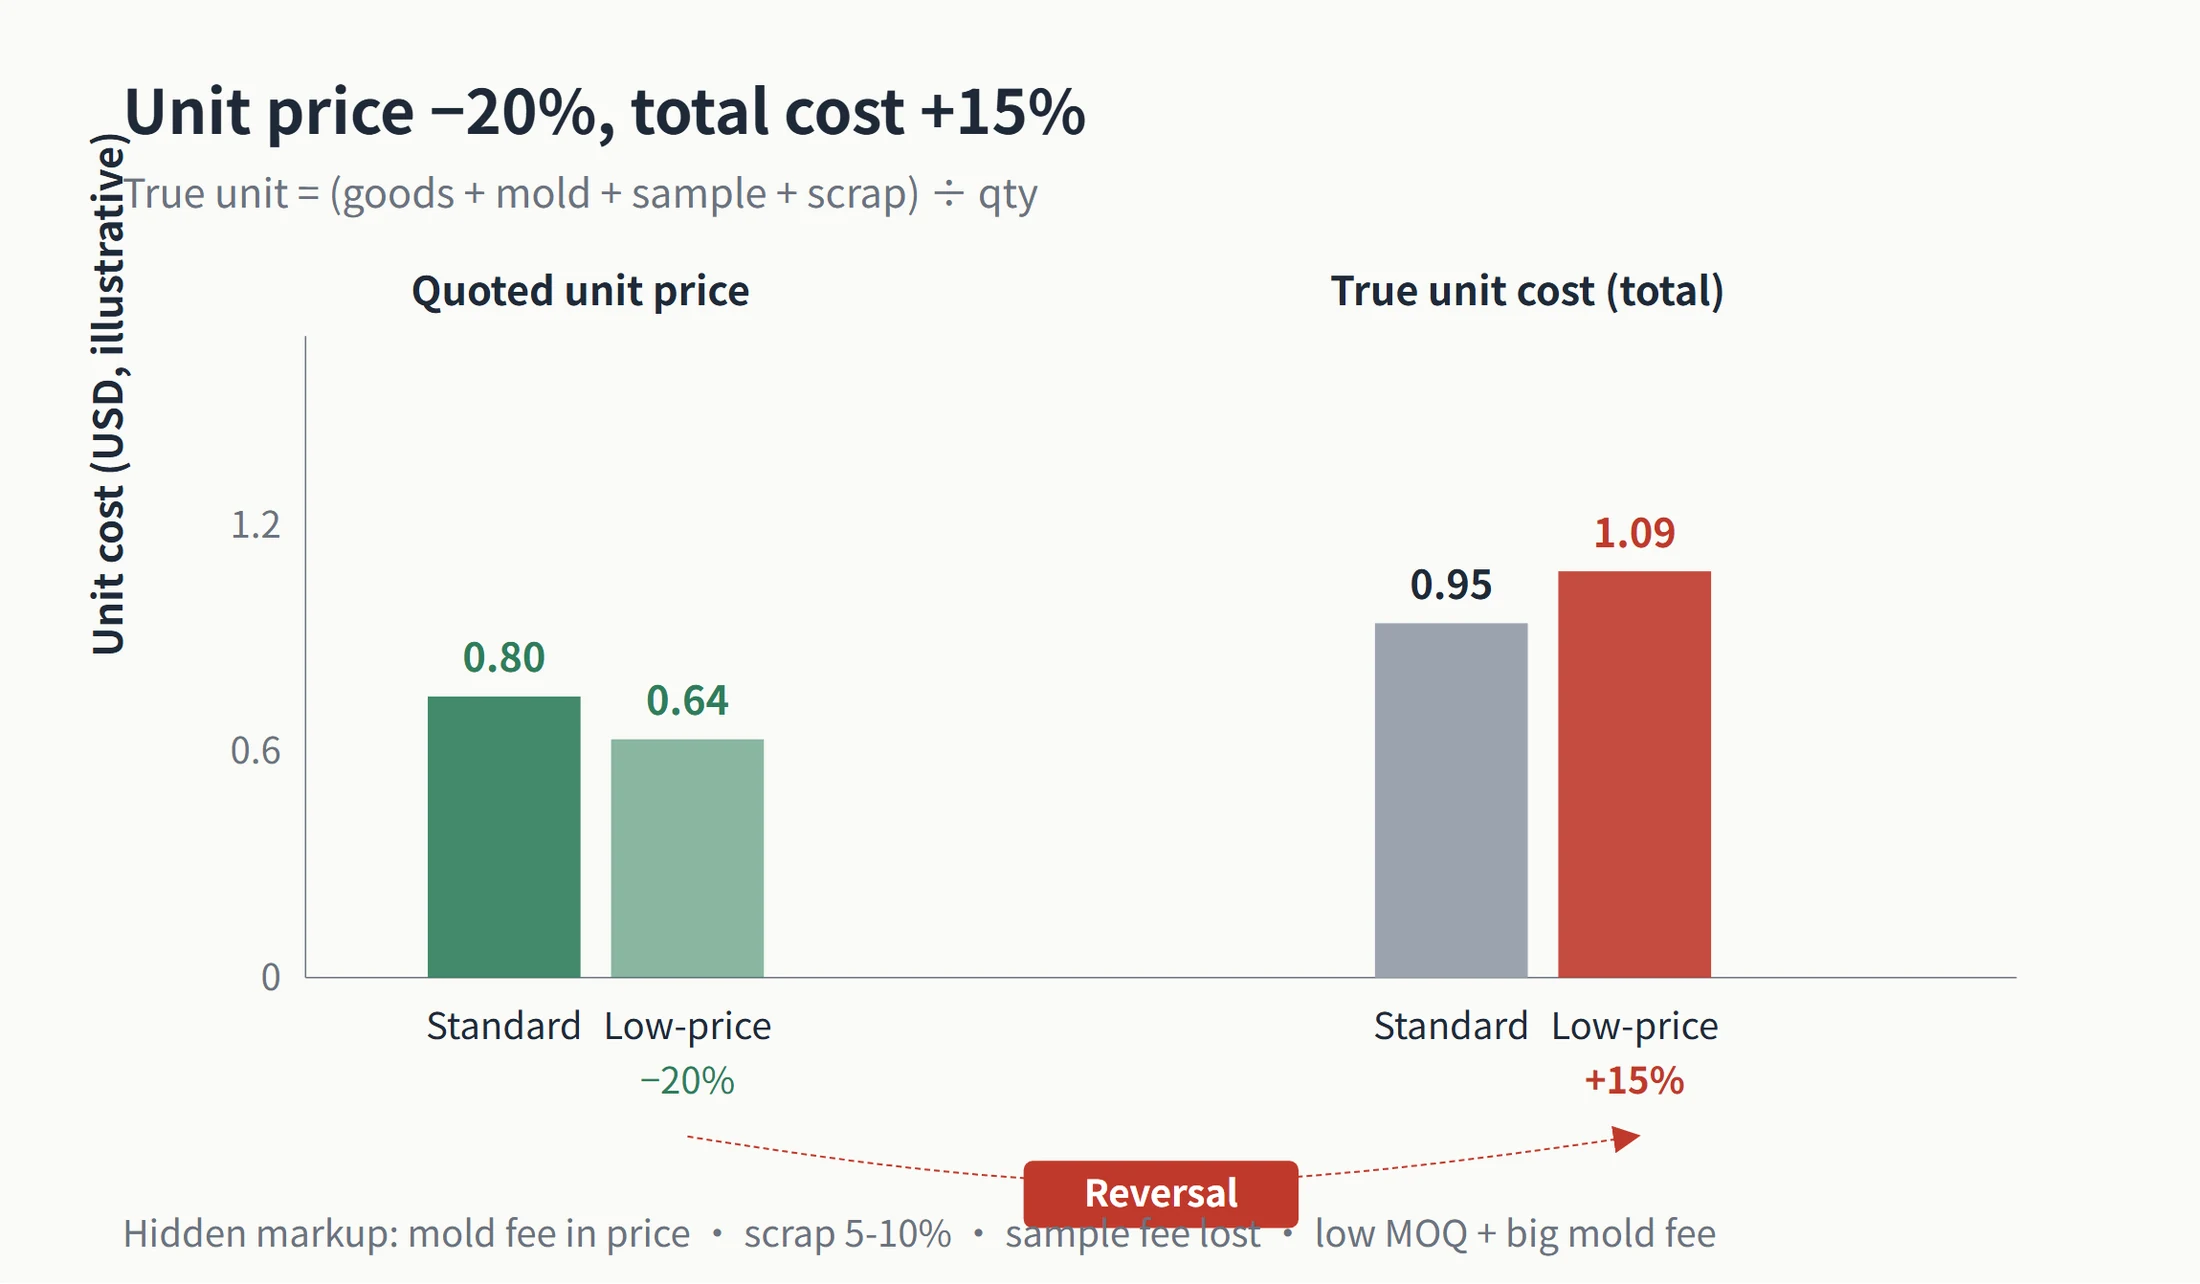
Die ersten versteckten Kosten sind die Werkzeugkosten, die im Stückpreis enthalten sind. Einige Angebote listen die Werkzeuggebühr nicht separat auf. Stattdessen legen sie diese auf den Stückpreis um. Der Stückpreis mag nicht hoch erscheinen, aber Sie zahlen für die Form bei jedem einzelnen Stück, und je mehr Sie kaufen, desto mehr überzahlen Sie. Die übliche Praxis ist es, die Werkzeugkosten separat aufzuführen und das Eigentum an der Form nach Zahlungseingang auf den Käufer zu übertragen. Einige Lieferanten koppeln auch eine sehr niedrige Mindestbestellmenge (MOQ) mit einer extrem hohen Werkzeuggebühr. Die Werkzeugkosten können die Hälfte der Gesamtkosten oder sogar mehr ausmachen. Eine MOQ von einem Stück klingt attraktiv, aber sobald die Werkzeuggebühr und die Mindestausgaben enthalten sind, kann es teurer sein als ein Standardangebot mit einer MOQ von 12.000 Stück.
Die zweite versteckte Kostenposition ist die Mustergebühr. Der Lieferant berechnet Muster, schreibt diesen Betrag jedoch nicht gut, wenn der Produktionsauftrag erteilt wird. Viele Einkäufer unterschreiben, ohne diese Klausel zu prüfen. Im Grunde zahlen sie die Musterkosten doppelt. Der Vertrag sollte klar festlegen, dass die Mustergebühr gutgeschrieben wird, sobald die Produktion eine definierte Menge erreicht, oder dass die Mustergebühr von Anfang an erlassen wird.
Der dritte und oft wichtigste Punkt, auf den zu achten ist, ist die Ausschussquote. Die branchenüblichen Ausschussraten liegen normalerweise nur bei 1% bis 3%. Einige Lieferanten blähen diese auf 5% bis 10% auf. Der zusätzliche Prozentsatz ist lediglich eine verschleierte Preiserhöhung. Eine überhöhte Ausschussquote bedeutet oft, dass der Lieferant seine eigenen Kosten für eine schlechte Ausbeute an Sie weitergibt. Die Ausbeute bei der Galvanisierung und Spritzlackierung beeinflusst den Stückpreis direkt. Ein seriöser Hersteller hält die Ausbeutedaten transparent. Einige Hersteller übertreiben ihre Ausbeute und decken dann die tatsächlichen Ausschusskosten entweder über den Stückpreis der akzeptierten Teile oder über die dem Käufer berechnete Ausschussquote. Die Kosten fallen letztlich an derselben Stelle an. Eine vertragliche Ausschussquote von maximal 3% ist der normale Branchenstandard.
Der letzte Punkt betrifft die falsche Angabe von Ausschussquoten und die Gesamtkostenberechnung. Kosmetikverpackungen folgen einem klaren Kostenmuster: Kleinere Chargen sollten 40% bis 60% mehr kosten als Großserienproduktion, da die Werkzeugkosten stärker ins Gewicht fallen. Wenn ein Anbieter eine Kleinserie unter dem üblichen Marktniveau für Großserien anbietet, gleicht er die Differenz wahrscheinlich durch minderwertiges Material oder reduzierte Prozessschritte aus. Die Gesamtkostenmethode ist einfach: Addieren Sie den Warenwert, die Werkzeugkosten, die Mustergebühr und die Verlustpauschale und teilen Sie das Ergebnis durch die Menge. Das ergibt die tatsächlichen Kosten pro Stück, die dann anbieterübergreifend verglichen werden können.
Sichern Sie vor der Unterzeichnung diese acht Vertragsklauseln ab: Eigentum an der Form nach Zahlung; Anzahl der kostenlosen Formreparaturen, üblicherweise ein- bis zweimal; Garantie auf die Lebensdauer der Form, z. B. kostenlose Reparatur, wenn eine Garantie von 300.000 Schuss nicht erfüllt wird; Genehmigung des Golden Samples, von beiden Parteien unterzeichnet; gestaffelte Preise; Rückerstattungsmechanismus; eine Verlustobergrenze von nicht mehr als 3%; und eine Garantiezeit von 12 Monaten nach Erhalt. Wenn diese Klauseln vage sind, ist das Angebot nicht unterschreibenswert, selbst wenn es günstig erscheint.
| Versteckter Kostenfaktor | Gängige Branchenpraxis | Irreführende Formulierung | Wie man es verhindert |
|---|---|---|---|
| Werkzeugkosten | Gesondert aufgeführt, Eigentumsübergang nach Zahlung | Im Stückpreis enthalten und nicht separat aufgeführt | Gesondert im Vertrag aufführen und Käufereigentum festlegen |
| Verlustpauschale | 1%-3% | Auf 5%-10% überhöht | Im Vertrag auf ≤ 3% begrenzen |
| Mustergebühr | Auf dem Produktionsauftrag gutgeschrieben oder erlassen | Berechnet und nicht gutgeschrieben | Nennen Sie die Gutschriftbedingung im Vertrag. |
| Mindestbestellmenge | 12.000-50.000 Stück für kundenspezifische Formen | Mindestbestellmenge (MOQ) von 1 Stück mit extrem hohen Werkzeugkosten | Vergleichen Sie die Gesamtkosten, nicht nur den Stückpreis |
| Ausbeute | Transparent und nachvollziehbar | Überhöhte Ausbeuteangabe, Verluste werden an den Käufer weitergegeben | Fordern Sie Ausbeutedaten an und verknüpfen Sie diese mit der Verlustpauschale |
| Garantie | 12 Monate nach Erhalt | Nicht angegeben oder gekürzt | Die Garantiezeit klar im Vertrag festhalten |
Stellen Sie diese drei Fragen, bevor Sie ein Angebot annehmen
Wenn ein Angebot das nächste Mal ungewöhnlich attraktiv erscheint, unterschreiben Sie nicht sofort. Gliedern Sie es in fünf Dimensionen auf: Material, Werkzeug, Oberflächenbehandlung, Toleranz und versteckte Kosten. Stellen Sie dann drei Fragen. Ist das ABS auf dem Angebotsblatt galvanisierfähig oder Standardqualität? Ist das Werkzeug neu gebaut oder überarbeitet? Verbergen sich hinter dem Verlustzuschlag und den Werkzeugkosten weitere Ausgaben?
Wenn ein Preis niedriger ist, müssen die Einsparungen irgendwoher kommen. Entweder vom Material, der Form oder dem Prozess. Sie entstehen nicht aus dem Nichts. Sobald die Zahlen aufgeschlüsselt und die Gesamtkosten berechnet sind, wird klar, wer wirklich Wert bietet und wer Abstriche macht. Wenn Sie Zeichnungen oder eine Musterliste haben fürLippenstifthülsen, Kompaktpuderdosen, oder Kissen-Compacts, senden Sie uns die Informationen zu. Sambound kann zunächst die Machbarkeit des Prozesses prüfen und dann diese fünf Dimensionen gemeinsam nacheinander überprüfen. Ein niedriges Angebot, das wirklich umsetzbar ist, kann weiterverfolgt werden. Die zu vermeidenden Fallen können vor der Auftragsunterzeichnung ausgeschlossen werden.





