Che cos'è il materiale PEGT?
Il PEGT (PETG) è spesso considerato un “sostituto perfetto del vetro”. È un copoliestere amorfo che combina un'altissima chiarezza ottica con un'eccezionale tenacità all'impatto, affrontando efficacemente la fragilità e la scarsa resistenza chimica comunemente riscontrate nei materiali di imballaggio tradizionali. Con un'eccellente lavorabilità e conformità ambientale globale, il PETG è diventato una soluzione preferita per imballaggi cosmetici premium, sicuri e flessibili nel design.
Per garantire certezza nella selezione dei materiali, nel controllo dei costi e nella consegna, il produttore di imballaggi cosmetici SamBound, forte di anni di esperienza al servizio dei marchi, ha compilato questa guida pratica sul PEGT per aiutarvi a evitare con precisione le insidie e a realizzare una transizione fluida dai disegni ai prodotti fisici di alta qualità.
Proprietà di base e vantaggi principali del PETG
1) Tabella delle prestazioni di base del PETG per stampaggio a iniezione
| Categoria di Proprietà | Parametro di Proprietà (Standard di Test) | Valore tipico (Unità) | Note sulle prestazioni |
|---|---|---|---|
| Proprietà Fisiche | Densità (ASTM D792) | 1.27 g/cm³ | Densità stabile, leggermente superiore al PC |
| Ritiro dello stampo (ASTM D955) | 0.2 ~ 0.5 % | Basso ritiro, altissima precisione dimensionale | |
| Proprietà meccaniche | Resistenza alla trazione (Snervamento, ASTM D638) | 50 MPa | Eccellente resistenza strutturale |
| Allungamento a rottura (ASTM D638) | 120 % | Eccellente flessibilità; non facile da rompere | |
| Modulo di flessione (ASTM D790) | 2150 MPa | Rigidità moderata, forte resistenza alla deformazione | |
| Resistenza all'urto Izod con intaglio (ASTM D256) | 85 J/m | Molto superiore al PMMA; resistente agli urti e durevole | |
| Durezza Rockwell (scala R, ASTM D785) | 105 | Buona resistenza all'usura superficiale | |
| Proprietà Termiche | Temperatura di deflessione sotto carico (0,45 MPa, ASTM D648) | 70 ℃ | Adatto per ambienti a temperatura ambiente e con acqua tiepida |
| Temperatura di rammollimento Vicat (ASTM D1525) | 82 ℃ | Punto critico in cui il materiale inizia ad ammorbidirsi | |
| Proprietà ottiche | Trasmittanza luminosa (ASTM D1003) | 90 % | Trasparenza ottica simile al vetro |
| Opacità (ASTM D1003) | < 1.0 % | Purezza e lucentezza molto elevate |
2) Tabella riassuntiva dei principali vantaggi delle parti stampate a iniezione in PETG
| Dimensione | Vantaggio Principale | Evidenze chiave e dati di supporto |
|---|---|---|
| 1. Prestazioni fisiche | Perfetto equilibrio tra elevata trasparenza ed elevata tenacità | Trasmittanza luminosa fino al 90% (vicina a PMMA e PC); resistenza all'impatto 3-5 volte superiore a quella del PMMA; allungamento a rottura raggiunge il 200%-300%. |
| 2. Lavorazione | Ampia finestra di processo e alta efficienza | La fluidità del fuso è migliore di PC e PMMA; temperatura di stampaggio inferiore (230–250℃); il tempo di ciclo può essere ridotto del 15%-30%. |
| 3. Precisione strutturale | Eccellente stabilità dimensionale | Ritiro basso e uniforme (0,2%-0,5% o 0,5%-0,7%), adatto per parti ad accoppiamento di precisione e geometrie complesse. |
| 4. Stabilità chimica | Eccezionale resistenza chimica | Resiste ad alcol, glicerina, profumi e molti solventi cosmetici; evita efficacemente i problemi di stress cracking comuni in PC e PP. |
| 5. Ambiente e sicurezza | Conformità agli standard globali | Privo di Bisfenolo A (BPA) e ftalati; conforme alle normative FDA, REACH e UE per il contatto alimentare (UE 10/2011). |
| 6. Lavorazione secondaria | Eccellente capacità di post-lavorazione | Elevata tensione superficiale (~38 dyne), forte adesione dell'inchiostro; supporta la saldatura a ultrasuoni (aumento della resistenza del 60%) e la marcatura laser senza scheggiature dei bordi. |
| 7. Convenienza economica | Costo totale ottimizzato | Il prezzo della materia prima è inferiore del 20% rispetto al PMMA e del 15% rispetto al PC; grazie alla minore densità e all'assenza di verniciatura, i costi logistici e di produzione complessivi sono più vantaggiosi. |
| 8. Sostenibilità | Ecologico e riciclabile | 100% riciclabile; la ritenzione delle prestazioni del materiale riciclato supera l'85%; nessun gas tossico (es. cloruro di idrogeno) viene generato durante la combustione. |
Ripartizione delle categorie principali di imballaggi cosmetici in PETG
| Dimensione di Classificazione | Sottocategorie principali | Nomi di prodotti tipici (Esempi) |
|---|---|---|
| Per Campo di Applicazione | Cura della pelle | Flaconi per siero, flaconi per lozione, vasetti per crema, flaconi per tonico, flaconi per struccante |
| Cosmetici Colorati | Flaconi per fondotinta, tubetti per rossetto, tubetti per lucidalabbra, tubetti per mascara, cushion compact | |
| Profumo | Flaconi per profumo, flaconi diffusori, flaconi spray portatili, provette per campioni di profumo | |
| Per Forma del Contenitore | Flaconi | Flaconi rotondi, flaconi quadrati, flaconi piatti, flaconi sagomati, flaconi a collo lungo |
| Vasi | Vasetti a bocca larga (per creme), vasetti a bocca stretta, vasetti airless, vasetti a doppia parete | |
| Astucci/Cipriere | Palette di ombretti, ciprie compatte, fard compatti, astucci per illuminanti | |
| Tubetti | Tubetti per balsamo labbra, tubetti rigidi per mascara, tubetti per correttore | |
| Per Processo di Formatura | Parti stampate a iniezione | Flaconi per crema a parete spessa, corpo interno/anima del rossetto, base e coperchio per cipria, tappi premium |
| Parti soffiate | Flaconi per tonico, flaconi per lozione di grande capacità, flaconi per la cura personale | |
| Per Struttura Funzionale | Confezionamento di sistema | Flaconi con pompa airless, flaconi a pressione, flaconi contagocce, flaconi roll-on |
| Componenti ausiliari | Corpi esterni delle pompe, coperture/cappucci spray, tappi, tappi di tenuta |
Imballaggi cosmetici in PETG: Elenco delle applicazioni dei componenti chiave
1) Corpi dei contenitori
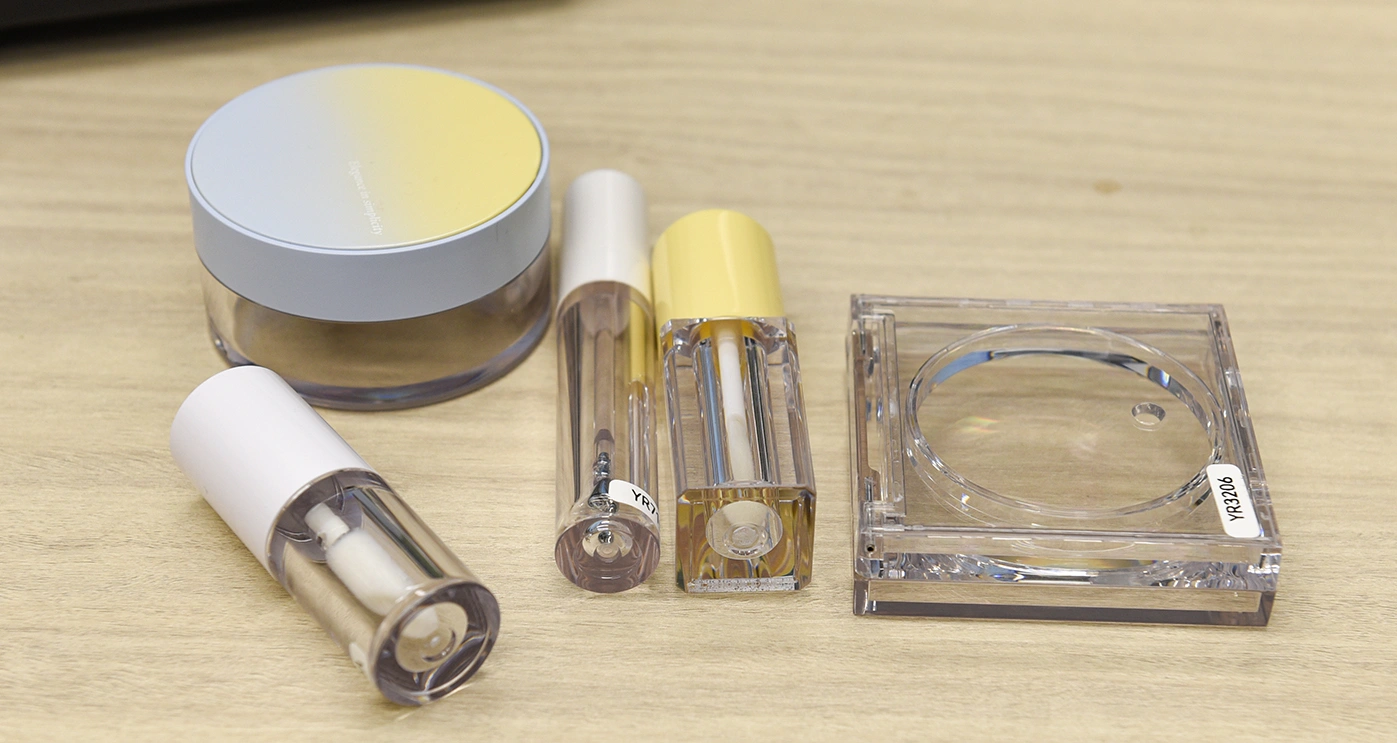
- Flaconi per siero / fiale ad alta trasparenza:Utilizzare un'elevata trasparenza per sostituire il vetro; resistente alle cadute con una sensazione premium, adatto per prodotti skincare di alta gamma.
- Vasetti per crema a parete spessa:Comune per creme viso e contorno occhi; lo stampaggio a iniezione crea un effetto lusso con base spessa "simile al cristallo".
- Flaconi airless / corpi di flaconi per lozioni:Supporta sistemi a pompa; anti-ossidazione con forte stabilità chimica, compatibile con ingredienti attivi.
- Contenitori per solventi:Flaconi per struccante e campioni di profumo; migliore resistenza all'alcol rispetto all'acrilico, riducendo la fragilità e le fessurazioni a lungo termine.
2) Involucri per cosmetici colorati
- Coperchi per astucci di polvere (ombretto / cipria compatta):Crea una "finestra" completamente trasparente per mostrare chiaramente la vera tonalità; inoltre, meno soggetto a graffi.
- Tubetti per rossetto / lucidalabbra:Comune per fusti trasparenti o anime centrali; resistente alla corrosione da olio/grasso; rotazione e chiusura fluide.
- Contenitori per cushion compact:Superficie lucida e forte resistenza alle cadute; protegge le delicate strutture interne.
3) Componenti funzionali
- Componenti della pompa:Come pistoni e nuclei di pompe; la tenacità supporta migliaia di pressioni senza crepe o cedimenti.
- Coperchi antipolvere trasparenti:Tappi esterni per vaporizzatori e flaconi di profumo; più resistenti alla compressione rispetto al fragile PC/PMMA.
- Rivestimenti interni / parti centrali:Contatto diretto con formule altamente attive o contenenti alcol; fornire isolamento fisico e protezione critici.
- Accessori di bellezza:Manici per pennelli da trucco e custodie per spugnette; l'eccellente stampabilità consente design complessi e dalle forme speciali.
Processi di Formatura Principali per Imballaggi Cosmetici in PETG
1) Stampaggio a iniezione-stiro-soffiaggio (ISBM) — Corpi di bottiglie cave
- Stampaggio a iniezione della preforma(realizzare una preforma tubolare)
- Stiramento assiale(l'asta di stiro esegue lo stiramento longitudinale)
- Stampaggio a soffio radialel'aria compressa espande la preforma per adattarsi perfettamente allo stampo
2) Stampaggio a iniezione — Parti solide / a parete spessa
- Plastificazione del fuso(i pellet di PETG vengono fusi ad alta temperatura)
- Iniezione ad alta pressione(il fuso viene iniettato in una cavità dello stampo di precisione)
- Imballare e raffreddarecompensare il ritiro e raffreddare per fissare la forma
3) Soffiaggio per estrusione (EBM) — Bottiglie di grande volume / a forma speciale
- Estrudere preformaestrudere materiale fuso in un tubo
- Chiudere lo stampo e soffiare(lo stampo blocca la parison e l'aria la gonfia)
- Sbavatura(rifilare il materiale in eccesso sul collo e sul fondo)
4) Termoformatura di fogli — Vassoi / Inserti per imballaggio
- Riscaldare e ammorbidire(riscaldare i fogli di PETG fino allo stato plastico)
- Formatura sottovuoto / a pressioneformare la sagoma utilizzando stampi, termoformatura sottovuoto/a pressione
- Tranciatura e rifilaturatagliare e rifilare per ottenere il prodotto finale
Quali processi di finitura superficiale possono essere utilizzati per gli imballaggi cosmetici in PETG?
1) Stampa e grafica (decorazione di base)
- Serigrafia:La tecnica più comune per loghi e testi.
- Tampografia:Stampa fine su superfici curve irregolari come tappi e pompe.
- Stampa a caldo (oro/argento):Grafiche effetto metallico, inclusa la stampa a caldo 3D e la stampa olografica.
- Trasferimento a caldo / trasferimento ad acqua:Trasferire motivi o texture complessi e multicolori (ad es. venature del legno, marmo) sulla superficie.
- Stampa digitale:Stampa diretta a colori ad alta risoluzione.
2) Effetti visivi (miglioramento della texture e dell'estetica)
- Metallizzazione sottovuoto:Crea texture metalliche lucide effetto specchio oro/argento.
- Verniciatura a spruzzo:Include rivestimento a colore pieno, rivestimento sfumato traslucido e rivestimento perlescente.
- Finitura satinata:Incisione chimica (uniforme), sabbiatura (flessibile) e testurizzazione dello stampo (efficiente).
- Trasferimento UV:Crea micro-rilievi, effetti spazzolati o texture con profondità 3D sulla superficie.
- Incisione laser:Incide fini marchi anticontraffazione o grafiche permanenti.
3) Rinforzo delle prestazioni (Rivestimenti funzionali)
- Polimerizzazione UV:Processo fondamentale! Migliora notevolmente la resistenza ai graffi e la durezza superficiale del PETG.
- Rivestimento soft-touch:Offre una sensazione tattile calda, setosa, simile alla gomma o alla pelle.
- Rivestimento anti-impronta:Resiste a macchie d'olio e impronte digitali; si pulisce facilmente.
- IMD/IML (Decorazione nello stampo / Etichettatura nello stampo):Incorpora motivi all'interno della plastica per decorazioni che non si usurano mai.
- Rivestimenti antibatterici / resistenti ai raggi UV:Aggiunge funzionalità e protegge il contenuto.
4) Pretrattamento critico (Tecnologie anti-sfogliamento)
- Trattamento al plasma:Attiva la superficie; un “processo salvavita” per risolvere il distacco della vernice e la sfogliatura della stampa.
- Trattamento corona:Aumenta la tensione superficiale e migliora l'adesione dell'inchiostro.
- Trattamento alla fiamma:Rapida attivazione della superficie prima della stampa a caldo su grandi aree.
Note di Progettazione e Produzione di Massa per Imballaggi Cosmetici in PETG
1) Punti chiave di progettazione per l'imballaggio cosmetico in PETG
1. Problemi strutturali
- Raggi grandi obbligatori (R ≥ 1,5 mm):Il PETG teme fortemente gli angoli acuti. Senza ampi raggi nei punti soggetti a stress, il riempimento con prodotti a base alcolica può rapidamente innescareCriccabilità da stress ambientale (ESC).
- Transizione fluida dello spessore della parete:I cambiamenti improvvisi di spessore sono severamente proibiti. Le differenze di spessore (spesso/sottile) causano uno stress interno residuo permanente, che può portare a successive rotture spontanee della bottiglia.
- Prevedere gioco di assemblaggio:L'accoppiamento tra tappo e collo della bottiglia dovrebbe prevedere0.1–0.2 mm. Il PETG manca di compensazione della tenacità; un accoppiamento eccessivamente stretto può far scoppiare direttamente l'imboccatura della bottiglia.
2. Problemi dello stampo
- Aumentare l'angolo di sformo (≥ 3°):Il PETG è estremamente “appiccicoso” quando fuso. Una tipica conicità di 1° può causare segni di trascinamento durante lo stampaggio, danneggiando l'effetto specchio delle parti trasparenti.
- Trattamento antiaderente per stampi:Si raccomanda la nitrurazione o il nano-rivestimento della cavità. Questo è fondamentale per risolvere l'adesione del PETG e ottenere una lucentezza “simile al vetro”.
- Raffreddamento locale rinforzato:Progettare circuiti di raffreddamento indipendenti per le aree spesse (ad es. il fondo della bottiglia). Il PETG dissipa il calore lentamente e ha una bassa resistenza al calore; un raffreddamento insufficiente può causare deformazioni durante lo stampaggio.
3. Problemi di prestazioni
- Riempimento a caldo severamente proibito:Il design deve evitare processi di riempimento a caldo superiori a70°C, altrimenti il corpo della bottiglia potrebbe ammorbidirsi e collassare.
- Strato isolante per alcol:Se il contenuto include alcol ad alta concentrazione o oli essenziali, il design deve prevedere un rivestimento isolante sulla parete interna o adottare una struttura a doppia parete (Guscio esterno in PETG + rivestimento interno in PP).
Come verificare se è materiale PETG
Tabella comparativa per l'identificazione dell'autenticità del PEGT
| Dimensione di identificazione | Voce di prova | Caratteristiche Autentiche | Caratteristiche contraffatte / di qualità inferiore | Scenario Raccomandato |
|---|---|---|---|---|
| Sensoriale | Aspetto / Dissoluzione | Granuli uniformi; completamente solubili in acqua a 80°C | Impurità / macchie; residui di sedimento dopo la dissoluzione | Controllo in accettazione in loco |
| Fisico | Stabilità Termica | Nessuno scolorimento dopo la cottura a 180°C per 2 ore | Ingiallimento e infragilimento | Prima della produzione di massa |
| Fisico | Densità | 1.05–1.08 g/cm³ | Inferiore (es. 1,02 g/cm³) | Laboratorio di controllo qualità |
| Chimico | Spettro FTIR | Forte picco estere a 1730 cm−1 | Nessun picco di questo tipo o forma del picco irregolare | Test di terze parti |
| Microscopico | GPC (PDI) | Indice di polidispersione ≤ 1.2 | > 1.5 (ampia distribuzione del peso molecolare) | In caso di controversie sulla qualità |
Domande Frequenti sugli Imballaggi Cosmetici in PETG
Gli Imballaggi Cosmetici in PETG Possono Contenere Alcol?
Sì, ma la soluzione deve corrispondere alla concentrazione di alcol.
- Concentrazione da bassa a media (< 60%):Come tonico e struccante. Il PETG è stabile e può essere utilizzato direttamente con fiducia.
- Alta concentrazione (60%–85%):Come profumi e disinfettanti. L'alcol può facilmente causare crepe o rigonfiamenti.
- Raccomandazione SamBound per evitare insidie:Deve essere risolto tramite pareti più spesse, geometria smussata (ampi raggi) o utilizzando gradi modificati resistenti all'alcol.
- Soluzione definitiva:Se la formula contiene alcol e molti esteri, si raccomanda di adottare un trattamento di fluorurazione della parete interna o una struttura a doppio strato (Guscio esterno in PETG + rivestimento interno in PE) raccomandato da SamBound, bilanciando aspetto premium e compatibilità.
Cosa succede se i componenti in PETG diventano opachi e non riescono a raggiungere una trasparenza "simile al vetro"?
L'ottimizzazione deve essere studiata a partire damateriale, stampo e processoprospettive.
- Purezza del materiale:Vietare rigorosamente la miscelazione di materiale riciclato. Il PETG è estremamente sensibile alla purezza; il contenuto riciclato causa direttamente un aspetto torbido. Utilizzare solo resina vergine.
- Precisione dello stampo:La superficie della cavità deve essere lucidata a specchio. La contaminazione da olio o una finitura superficiale insufficiente è una causa diretta di opacità superficiale.
- Regolazione del processo:Controllare con precisione la temperatura dell'acqua di raffreddamento (es. regolare a18°C) per ridurre lo stress interno. Uno stress interno non uniforme può causare distorsioni ottiche e ridurre la chiarezza.
Come può l'imballaggio cosmetico in PETG soddisfare i requisiti EU REACH e gli obiettivi di riciclabilità?
Il fulcro èmaterie prime conformiedesign monomateriale.
- Conformità del materiale:Utilizzare resina vergine per uso alimentare e assicurare rapporti di terze parti (ad es. SGS) che attestino l'assenza di sostanze soggette a restrizioni REACH.
- Struttura monomateriale:Utilizzare un design interamente in plastica; evitare componenti in metallo o altri materiali dissimili per garantire la riciclabilità al 100% e impedire che materiali misti blocchino il riciclo.
- Marcatura standard:Il fondo della bottiglia deve essere stampato/inciso con chiari simboli di riciclo e codici del materiale per soddisfare i requisiti di sdoganamento estero e di smistamento dei rifiuti.