
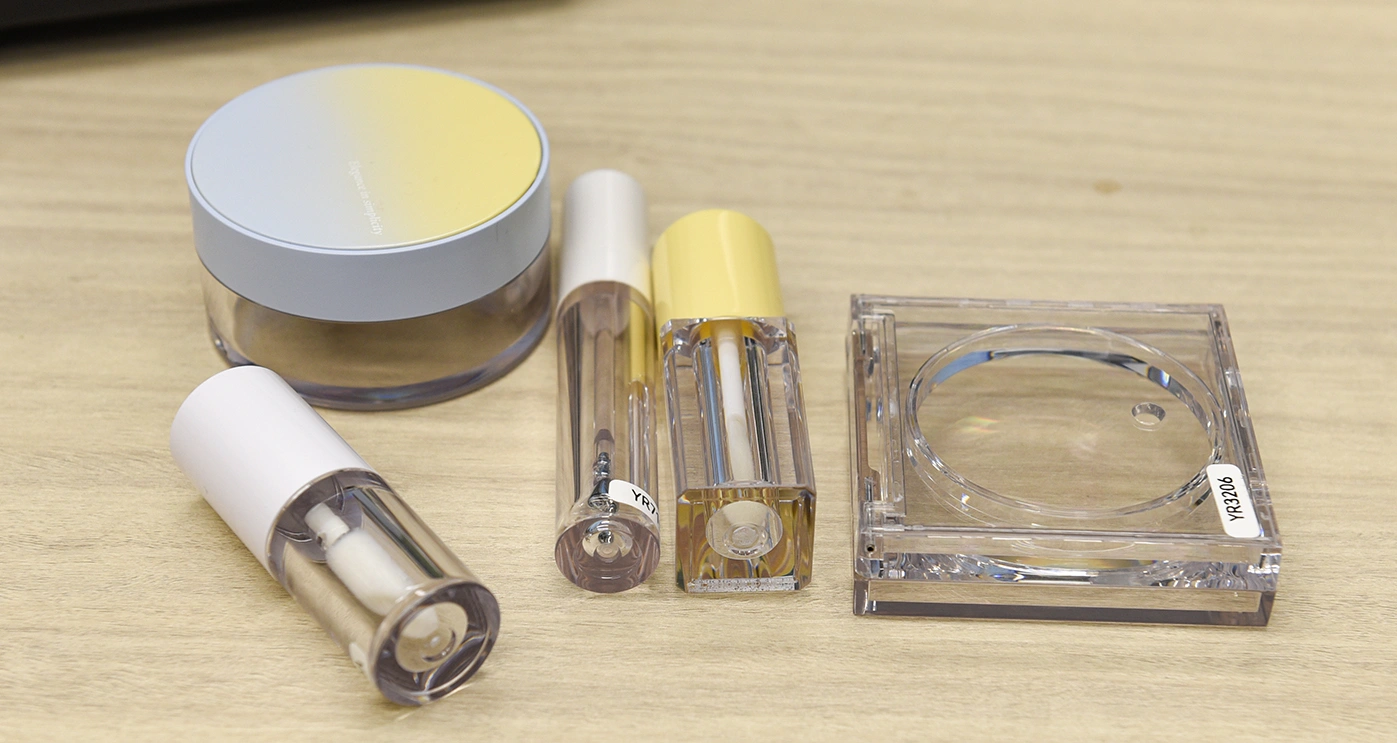
¿Qué es el material PEGT?
El PETG (PETG) es a menudo considerado un “sustituto perfecto del vidrio”. Es un copoliéster amorfo que combina una claridad óptica ultraalta con una excelente resistencia al impacto, abordando eficazmente la fragilidad y la baja resistencia química que se observan comúnmente en los materiales de embalaje tradicionales. Con una excelente procesabilidad y cumplimiento ambiental global, el PETG se ha convertido en una solución preferida para envases cosméticos de primera calidad, seguros y con diseño flexible.
Para garantizar la certeza en la selección de materiales, el control de costos y la entrega, el fabricante de envases cosméticos SamBound, basándose en años de experiencia al servicio de marcas, ha compilado esta guía práctica de PEGT para ayudarle a evitar escollos con precisión y lograr una transición fluida desde los diseños hasta productos físicos de alta calidad.
Propiedades básicas y ventajas clave del PETG
1) Tabla de Rendimiento Básico del PETG Grado Inyección
| Categoría de propiedad | Parámetro de propiedad (Estándar de prueba) | Valor típico (unidad) | Notas de rendimiento |
|---|---|---|---|
| Propiedades físicas | Densidad (ASTM D792) | 1.27 g/cm³ | Densidad estable, ligeramente superior a la del PC |
| Contracción del Molde (ASTM D955) | 0.2 ~ 0.5 % | Baja contracción, muy alta precisión dimensional. | |
| Propiedades Mecánicas | Resistencia a la tracción (Límite elástico, ASTM D638) | 50 MPa | Excelente resistencia estructural |
| Alargamiento a la rotura (ASTM D638) | 120 % | Excelente flexibilidad; no se agrieta fácilmente | |
| Módulo de flexión (ASTM D790) | 2150 MPa | Rigidez moderada, fuerte resistencia a la deformación | |
| Resistencia al Impacto Izod con Muesca (ASTM D256) | 85 J/m | Mucho mayor que el PMMA; resistente a caídas y duradero | |
| Dureza Rockwell (escala R, ASTM D785) | 105 | Buena resistencia al desgaste superficial | |
| Propiedades térmicas | Temperatura de deflexión bajo carga (0.45 MPa, ASTM D648) | 70 ℃ | Adecuado para ambientes a temperatura ambiente y con agua tibia |
| Temperatura de reblandecimiento Vicat (ASTM D1525) | 82 ℃ | Punto crítico donde el material comienza a ablandarse | |
| Propiedades Ópticas | Transmitancia de luz (ASTM D1003) | 90 % | Claridad óptica similar al vidrio |
| Opacidad (ASTM D1003) | < 1.0 % | Muy alta pureza y brillo |
2) Tabla Resumen de las Ventajas Clave de las Piezas Moldeadas por Inyección de PETG
| Dimensión | Ventaja clave | Evidencia clave y soporte de datos |
|---|---|---|
| 1. Rendimiento Físico | Equilibrio perfecto entre alta transparencia y alta tenacidad | Transmitancia de luz de hasta el 90% (cercana a PMMA y PC); resistencia al impacto 3-5 veces superior a la del PMMA; elongación a la rotura de 200%–300%. |
| 2. Procesamiento | Amplia ventana de procesamiento y alta eficiencia | La fluidez de la masa fundida es mejor que la del PC y PMMA; menor temperatura de moldeo (230–250℃); el tiempo de ciclo puede acortarse entre un 15% y un 30%. |
| 3. Precisión estructural | Excelente estabilidad dimensional | Contracción baja y uniforme (0.2%–0.5% o 0.5%–0.7%), adecuada para piezas de ajuste de precisión y geometrías complejas. |
| 4. Estabilidad química | Excelente resistencia química | Resiste el alcohol, la glicerina, las fragancias y muchos disolventes cosméticos; evita eficazmente los problemas de agrietamiento por tensión comunes en PC y PP. |
| 5. Medio ambiente y seguridad | Cumplimiento con estándares globales | Libre de bisfenol A (BPA) y ftalatos; cumple con las regulaciones de la FDA, REACH y las normativas de la UE para contacto con alimentos (UE 10/2011). |
| 6. Procesamiento secundario | Excelente capacidad de post-procesamiento | Alta tensión superficial (~38 dinas), fuerte adhesión de tinta; soporta soldadura ultrasónica (aumento de resistencia en 60%) y marcado láser sin astillamiento de bordes. |
| 7. Rentabilidad | Costo total optimizado | El precio de la materia prima es 20% inferior al PMMA y 15% inferior al PC; debido a su menor densidad y a que no requiere pintura, los costes logísticos y de fabricación generales son más favorables. |
| 8. Sostenibilidad | Ecológico y reciclable | 100% reciclable; la retención del rendimiento del material reciclado supera el 85%; no se generan gases tóxicos (p. ej., cloruro de hidrógeno) durante la combustión. |
Desglose de Categorías Principales de Envases Cosméticos de PETG
| Dimensión de clasificación | Subcategorías Principales | Nombres de productos típicos (ejemplos) |
|---|---|---|
| Por campo de aplicación | Cuidado de la piel | Botellas de suero, botellas de loción, tarros de crema, botellas de tónico, botellas de desmaquillante |
| Cosméticos de color | Frascos de base de maquillaje, tubos de labial, tubos de brillo labial, tubos de máscara de pestañas, estuches cushion | |
| Fragancia | Botellas de perfume, botellas difusoras, pulverizadores portátiles, tubos de muestra de perfume | |
| Por forma de envase | Frascos | Botellas redondas, botellas cuadradas, botellas planas, botellas de formas especiales, botellas de cuello largo |
| Tarros | Tarros de boca ancha (tarros para cremas), tarros de boca estrecha, tarros airless, tarros de doble pared | |
| Estuches / Polveras | Paletas de sombras de ojos, polveras compactas, estuches de colorete, estuches de iluminador | |
| Tubos | Tubos para bálsamo labial, tubos rígidos para máscara de pestañas, tubos para corrector. | |
| Por proceso de conformado | Piezas moldeadas por inyección | Frascos de crema de pared gruesa, barril interior/núcleo central de labial, base y tapa de polvera, tapas premium |
| Piezas moldeadas por soplado | Envases para tónicos, envases de loción de gran capacidad, envases para cuidado personal | |
| Por estructura funcional | Envasado de sistema | Frascos con bomba airless, frascos de presión, frascos cuentagotas, frascos roll-on |
| Componentes auxiliares | Carcasas exteriores de bombas, cubiertas/tapas de pulverización, tapones, tapones de sellado |
Envases cosméticos de PETG: Lista de aplicaciones de componentes clave
1) Cuerpos de Envases
- Frascos de suero / ampollas de alta transparencia:Utilice alta transmitancia para reemplazar el vidrio; resistente a caídas con una sensación premium, adecuado para el cuidado de la piel de alta gama.
- Tarros de crema de pared gruesa:Común para cremas faciales y contornos de ojos; el moldeo por inyección crea un efecto de lujo 'similar al cristal' con base gruesa.
- Frascos sin aire / cuerpos de frascos para loción:Compatible con sistemas de bomba; antioxidante con fuerte estabilidad química, compatible con ingredientes activos.
- Envases para productos a base de solventes:Envases para desmaquillantes y muestras de perfume; mejor resistencia al alcohol que el acrílico, lo que reduce la fragilidad y el agrietamiento a largo plazo.
2) Envases para Cosméticos de Color
- Tapas de polveras (sombras de ojos / polvos compactos):Crea una 'ventana' totalmente transparente para mostrar claramente el tono real; también menos propenso a los arañazos.
- Tubos para barra de labios / brillo labial:Común en barriles transparentes o núcleos centrales; resistente a la corrosión por aceites/grasas; rotación y cierre suaves.
- Carcasas para cushion compact:Superficie de alto brillo y fuerte resistencia a caídas; protege las delicadas estructuras internas.
3) Componentes Funcionales
- Componentes de la bomba:Como pistones y núcleos de bomba; su tenacidad soporta miles de pulsaciones sin agrietarse ni fallar.
- Cubiertas antipolvo transparentes:Tapones exteriores para pulverizadores de niebla y frascos de perfume; más resistentes a la compresión que el frágil PC/PMMA.
- Revestimientos internos / piezas centrales:Contacto directo con fórmulas altamente activas o que contienen alcohol; proporciona aislamiento físico y protección críticos.
- Accesorios de belleza:Mangos de brochas de maquillaje y estuches para borlas; su excelente moldeabilidad permite diseños complejos de formas especiales.
Principales procesos de conformado para envases cosméticos de PETG
1) Moldeo por Inyección-Estirado-Soplado (ISBM) — Cuerpos de Botellas Huecas
- Moldeo por inyección de preforma(hacer una preforma tubular)
- Estiramiento axial(la varilla de estiramiento realiza un estiramiento longitudinal)
- Moldeo por soplado radial(el aire comprimido expande la preforma para que se ajuste estrechamente al molde)
2) Moldeo por Inyección — Piezas Sólidas / de Pared Gruesa
- Plastificación por fusión(los gránulos de PETG se funden a alta temperatura)
- Inyección a alta presión(el material fundido se inyecta en una cavidad de molde de precisión)
- Empaquetar y enfriar(compensar la contracción y enfriar para fijar la forma)
3) Moldeo por Extrusión-Soplado (EBM) — Botellas de Gran Volumen / con Formas Especiales
- Extruir preforma(extruir material fundido en un tubo)
- Cerrar molde y soplar(el molde sujeta la preforma y el aire la infla)
- Desbarbado(recortar el exceso de material en el cuello y la base)
4) Termoformado de láminas — Bandejas / Insertos de embalaje
- Calentar y ablandar(calentar láminas de PETG hasta un estado plástico)
- Formado al vacío / a presión(dar forma utilizando moldes, termoformado al vacío/termoformado a presión)
- Punzonado y recorte(cortar y recortar para obtener el producto final)
¿Qué procesos de acabado superficial se pueden utilizar en envases cosméticos de PETG?
1) Impresión y Gráficos (Decoración Básica)
- Serigrafía:El método más común para logotipos y texto.
- Tampografía:Impresión fina en superficies curvas irregulares como tapas y bombas.
- Estampado en caliente (oro/plata):Gráficos con aspecto metálico, incluyendo estampado en caliente 3D y estampado holográfico.
- Transferencia térmica / transferencia por agua:Transferir patrones o texturas complejos multicolor (p. ej., veta de madera, mármol) a la superficie.
- Impresión digital:Impresión directa a todo color y alta resolución.
2) Efectos Visuales (Mejora de la Textura y la Estética)
- Metalización al vacío:Crea texturas metálicas brillantes con efecto espejo dorado/plateado.
- Recubrimiento por pulverización:Incluye recubrimiento de color sólido, recubrimiento degradado translúcido y recubrimiento nacarado.
- Acabado esmerilado:Grabado químico (uniforme), chorro de arena (flexible) y texturizado de molde (eficiente).
- Transferencia UV:Crea micro-relieves, efectos cepillados o texturas de profundidad 3D en la superficie.
- Grabado láser:Graba finas marcas anti-falsificación o gráficos permanentes.
3) Refuerzo del Rendimiento (Recubrimientos Funcionales)
- Curado UV:¡Proceso clave! Mejora significativamente la resistencia a los arañazos y la dureza superficial del PETG.
- Recubrimiento suave al tacto:Proporciona una sensación táctil cálida, sedosa, similar al caucho o a la piel.
- Recubrimiento antihuellas:Resiste manchas de aceite y huellas dactilares; se limpia fácilmente.
- IMD/IML (Decoración en molde / Etiquetado en molde):Integra patrones dentro del plástico para decoraciones que nunca se desgastan.
- Recubrimientos antibacterianos / resistentes a los rayos UV:Añade funcionalidad y protege el contenido.
4) Pretratamiento crítico (Tecnologías antidesprendimiento)
- Tratamiento de plasma:Activa la superficie; un “proceso salvavidas” para resolver el desprendimiento de pintura y el descascarillado de la impresión.
- Tratamiento corona:Aumenta la tensión superficial y mejora la adhesión de la tinta.
- Tratamiento con llama:Rápida activación de la superficie antes del termograbado de gran superficie.
Notas de diseño y producción en masa para envases cosméticos de PETG
1) Puntos Clave de Diseño para Envases Cosméticos de PETG
1. Problemas Estructurales
- Radios grandes obligatorios (R ≥ 1.5 mm):El PETG “teme” fuertemente las esquinas afiladas. Sin radios grandes en los puntos de tensión, el llenado con productos a base de alcohol puede desencadenar rápidamenteAgrietamiento por tensión ambiental (ESC).
- Transición suave del espesor de la pared:Los cambios bruscos de espesor están estrictamente prohibidos. Las diferencias de espesor (grueso/delgado) causan una tensión interna residual permanente, lo que puede provocar el agrietamiento espontáneo de la botella más adelante.
- Reservar holgura de montaje:El ajuste entre la tapa y el cuello de la botella debe reservar0.1–0.2 mm. El PETG carece de compensación de tenacidad; un ajuste demasiado apretado puede reventar directamente la boca de la botella.
2. Problemas de Molde
- Aumentar el ángulo de desmoldeo (≥ 3°):El PETG es extremadamente “pegajoso” cuando está fundido. Un ángulo de desmoldeo típico de 1° puede causar marcas de arrastre al desmoldar, dañando el efecto espejo de las piezas transparentes.
- Tratamiento de molde antiadherente:Se recomienda nitrurar o aplicar un nanorrevestimiento en la cavidad. Esto es clave para resolver la adherencia del PETG y lograr un brillo “similar al vidrio”.
- Refrigeración local reforzada:Diseñar circuitos de enfriamiento independientes para áreas gruesas (ej., fondo de botella). El PETG disipa el calor lentamente y tiene baja resistencia al calor; un enfriamiento insuficiente puede causar deformación al desmoldar.
3. Problemas de Rendimiento
- Se prohíbe estrictamente el llenado en caliente:El diseño debe evitar procesos de llenado en caliente por encima de70°C, de lo contrario, el cuerpo de la botella podría ablandarse y colapsar.
- Capa de aislamiento de alcohol:Si el contenido incluye alcohol de alta concentración o aceites esenciales, el diseño debe incorporar un recubrimiento aislante en la pared interior o adoptar una estructura de doble pared (Carcasa exterior de PETG + revestimiento interior de PP).
Cómo identificar si es material PEGT
Tabla comparativa para la identificación de autenticidad del PETG
| Dimensión de identificación | Elemento de prueba | Características genuinas | Características falsas / de calidad inferior | Escenario recomendado |
|---|---|---|---|---|
| Sensorial | Apariencia / Disolución | Gránulos uniformes; totalmente soluble en agua a 80°C | Impurezas / manchas; sedimento restante después de la disolución | Inspección de recepción en el sitio |
| Físico | Estabilidad térmica | Sin decoloración después de hornear a 180°C durante 2 horas | Amarilleamiento y fragilización | Antes de la producción en masa |
| Físico | Densidad | 1.05–1.08 g/cm³ | Inferior (ej., 1.02 g/cm³) | Laboratorio de control de calidad |
| Químico | Espectro FTIR | Pico de éster intenso a 1730 cm−1 | Sin tal pico o forma de pico irregular | Pruebas de terceros |
| Microscópico | GPC (PDI) | Índice de polidispersidad ≤ 1.2 | > 1.5 (amplia distribución de peso molecular) | En caso de disputas de calidad |
Preguntas frecuentes sobre envases cosméticos de PETG
¿Puede el envase cosmético de PETG contener alcohol?
Sí, pero la solución debe coincidir con la concentración de alcohol.
- Concentración baja a media (< 60%):Como tónicos y desmaquillantes. El PETG es estable y puede usarse directamente con confianza.
- Alta concentración (60%–85%):Como perfumes y desinfectantes. El alcohol puede provocar fácilmente agrietamiento o hinchazón.
- Recomendación de Sambound para la prevención de escollos:Debe resolverse mediante paredes más gruesas, geometría sin aristas (radios grandes) o utilizando grados modificados resistentes al alcohol.
- Solución definitiva:Si la fórmula contiene alcohol y muchos ésteres, se recomienda adoptar un tratamiento de fluoración de la pared interior o una estructura de doble capa (Carcasa exterior de PETG + revestimiento interior de PE) recomendado por SamBound, equilibrando una apariencia premium y compatibilidad.
¿Qué sucede si las piezas de PETG se vuelven opacas y no pueden alcanzar una transparencia "similar al vidrio"?
La optimización debe investigarse desdematerial, molde y procesoperspectivas.
- Pureza del material:Se prohíbe estrictamente mezclar material reciclado. El PETG es extremadamente sensible a la pureza; el contenido reciclado causa directamente una apariencia turbia. Utilice solo resina virgen.
- Precisión del molde:La superficie de la cavidad debe pulirse hasta obtener un acabado de espejo. La contaminación por aceite o un acabado superficial insuficiente es una causa directa de la neblina superficial.
- Ajuste del proceso:Controlar con precisión la temperatura del agua de refrigeración (p. ej., ajustar a18°C) para reducir la tensión interna. Una tensión interna desigual puede causar distorsión óptica y reducir la claridad.
¿Cómo puede el envase cosmético de PETG cumplir con los requisitos EU REACH y los objetivos de reciclabilidad?
La clave reside enmaterias primas conformesydiseño monomaterial.
- Conformidad del material:Utilice resina virgen de grado alimenticio y asegure informes de terceros (p. ej., SGS) que demuestren la ausencia de sustancias restringidas por REACH.
- Estructura monomaterial:Utilice un diseño totalmente de plástico; evite componentes metálicos u otros materiales disímiles para asegurar la reciclabilidad 100% y evitar que los materiales mezclados bloqueen el reciclaje.
- Marcado estándar:El fondo de la botella debe estar moldeado/grabado con marcas de reciclaje y códigos de material claros para cumplir con los requisitos de despacho de aduanas y clasificación de residuos en el extranjero.





