
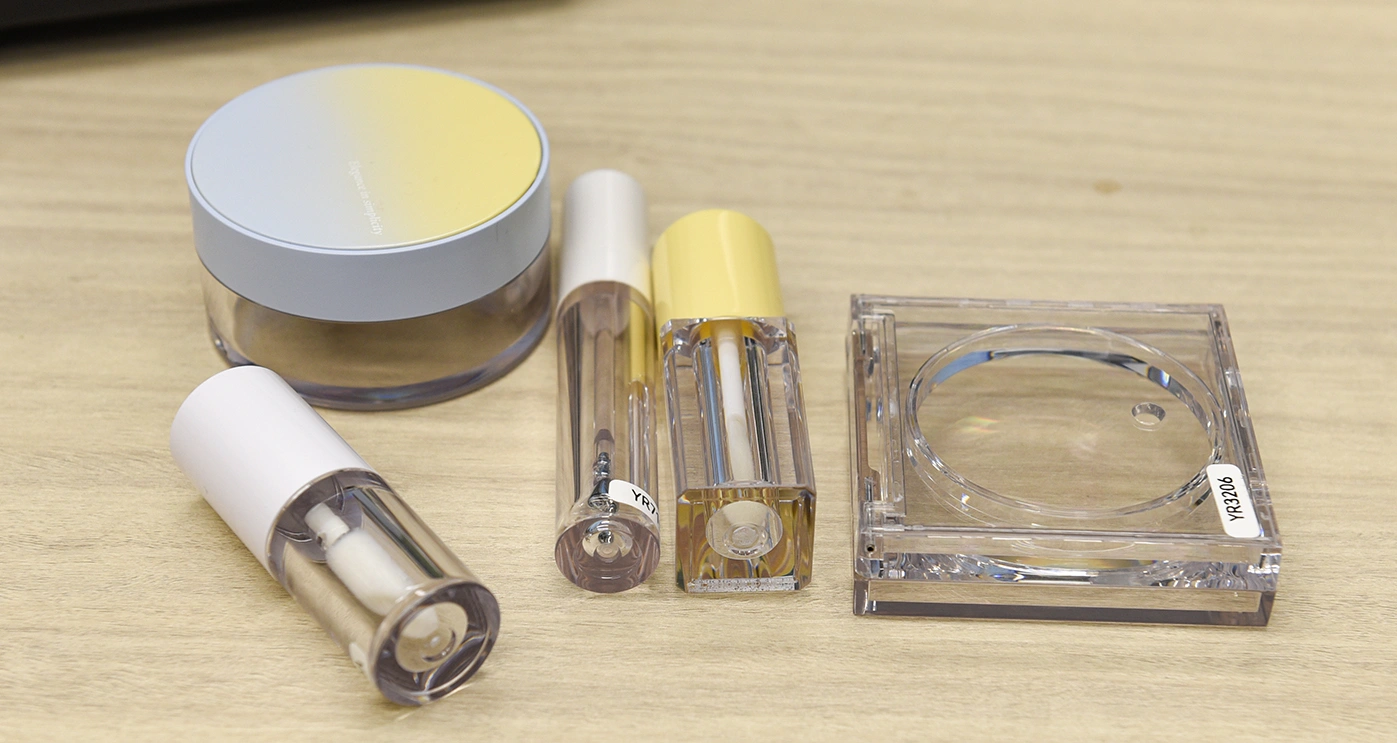
Qu'est-ce que le matériau PETG ?
Le PEGT (PETG) est souvent considéré comme un « substitut parfait du verre ». C'est un copolyester amorphe qui combine une clarté optique ultra-élevée avec une excellente ténacité aux chocs, résolvant efficacement la fragilité et la faible résistance chimique couramment observées dans les matériaux d'emballage traditionnels. Grâce à son excellente aptitude au traitement et à sa conformité environnementale mondiale, le PETG est devenu une solution privilégiée pour les emballages cosmétiques haut de gamme, sûrs et flexibles en termes de design.
Pour garantir la certitude dans le choix des matériaux, la maîtrise des coûts et la livraison, le fabricant d'emballages cosmétiques SamBound, fort de ses années d'expérience au service des marques, a élaboré ce guide pratique sur le PEGT pour vous aider à éviter précisément les pièges et à assurer une transition fluide des dessins aux produits physiques de haute qualité.
Propriétés de base et avantages clés du PETG
1) Tableau des performances de base du PETG de qualité injection
| Catégorie de propriété | Paramètre de propriété (Norme d'essai) | Valeur typique (Unité) | Notes de performance |
|---|---|---|---|
| Propriétés physiques | Densité (ASTM D792) | 1,27 g/cm³ | Densité stable, légèrement supérieure à celle du PC |
| Retrait au moulage (ASTM D955) | 0,2 ~ 0,5 % | Faible retrait, très haute précision dimensionnelle | |
| Propriétés mécaniques | Résistance à la traction (Limite élastique, ASTM D638) | 50 MPa | Excellente résistance structurelle |
| Allongement à la rupture (ASTM D638) | 120 % | Excellente flexibilité ; ne se fissure pas facilement | |
| Module de flexion (ASTM D790) | 2150 MPa | Rigidité modérée, forte résistance à la déformation | |
| Résistance au choc Izod entaillé (ASTM D256) | 85 J/m | Bien supérieure à celle du PMMA ; résistant aux chutes et durable | |
| Dureté Rockwell (échelle R, ASTM D785) | 105 | Bonne résistance à l'abrasion de surface | |
| Propriétés thermiques | Température de fléchissement sous charge (0,45 MPa, ASTM D648) | 70 ℃ | Convient aux environnements à température ambiante et à eau tiède |
| Température de ramollissement Vicat (ASTM D1525) | 82 ℃ | Point critique où le matériau commence à ramollir | |
| Propriétés optiques | Transmittance lumineuse (ASTM D1003) | 90 % | Clarté optique semblable au verre |
| Voile (ASTM D1003) | < 1.0 % | Très haute pureté et brillance |
2) Tableau récapitulatif des avantages clés des pièces moulées par injection en PETG
| Dimension | Avantage Clé | Preuves clés et données justificatives |
|---|---|---|
| 1. Performances physiques | Équilibre parfait entre haute transparence et haute ténacité | Transmittance lumineuse jusqu'à 90% (proche du PMMA et du PC) ; la résistance aux chocs est 3 à 5 fois supérieure à celle du PMMA ; l'allongement à la rupture atteint 200%–300%. |
| 2. Traitement | Large fenêtre de traitement et haute efficacité | La fluidité à l'état fondu est meilleure que celle du PC et du PMMA ; température de moulage plus basse (230–250℃) ; le temps de cycle peut être raccourci de 15%–30%. |
| 3. Précision structurelle | Excellente stabilité dimensionnelle | Faible retrait et uniforme (0,2%–0,5% ou 0,5%–0,7%), adapté aux pièces ajustées avec précision et aux géométries complexes. |
| 4. Stabilité chimique | Excellente résistance chimique | Résiste à l'alcool, à la glycérine, aux parfums et à de nombreux solvants cosmétiques ; évite efficacement les problèmes de fissuration sous contrainte courants avec le PC et le PP. |
| 5. Environnement et sécurité | Conformité aux normes mondiales | Sans Bisphénol A (BPA) ni phtalates ; conforme aux réglementations FDA, REACH et aux réglementations européennes sur le contact alimentaire (UE 10/2011). |
| 6. Traitement secondaire | Excellente capacité de post-traitement | Haute tension superficielle (~38 dynes), forte adhérence de l'encre ; supporte le soudage par ultrasons (augmentation de la résistance de 60%) et le marquage laser sans écaillage des bords. |
| 7. Rentabilité | Coût total optimisé | Le prix de la matière première est inférieur de 20% à celui du PMMA et de 15% à celui du PC ; grâce à une densité plus faible et à l'absence de peinture requise, les coûts logistiques et de fabrication globaux sont plus favorables. |
| 8. Durabilité | Écologique et recyclable | 100 % recyclable ; la rétention des performances du matériau recyclé dépasse 85 % ; aucun gaz toxique (par exemple, le chlorure d'hydrogène) n'est généré pendant la combustion. |
Ventilation des catégories principales d'emballages cosmétiques en PETG
| Dimension de classification | Principales sous-catégories | Noms de produits typiques (Exemples) |
|---|---|---|
| Par domaine d'application | Soins de la peau | Flacons de sérum, flacons de lotion, pots de crème, flacons de toner, flacons de démaquillant |
| Maquillage | Flacons de fond de teint, tubes de rouge à lèvres, tubes de gloss, tubes de mascara, boîtiers de coussin de teint | |
| Parfum | Flacons de parfum, flacons diffuseurs, vaporisateurs portables, tubes d'échantillons de parfum | |
| Par forme de contenant | Flacons | Bouteilles rondes, bouteilles carrées, bouteilles plates, bouteilles de forme spéciale, bouteilles à col long |
| Pots | Pots à large ouverture (pots à crème), pots à ouverture étroite, pots airless, pots à double paroi | |
| Boîtiers / Compacts | Palettes de fards à paupières, boîtiers de poudre compacte, boîtiers de blush, étuis d'highlighter | |
| Tubes | Tubes de baume à lèvres, tubes de mascara rigides, tubes de correcteur | |
| Par processus de formage | Pièces moulées par injection | Flacons à crème à paroi épaisse, mécanisme interne de rouge à lèvres, base et couvercle de boîtier de poudre, bouchons haut de gamme |
| Pièces soufflées | Flacons de lotion tonique, flacons de lotion grande capacité, flacons pour produits de soins personnels | |
| Par structure fonctionnelle | Conditionnement système | Flacons pompe airless, flacons à pression, flacons compte-gouttes, flacons roll-on |
| Composants auxiliaires | Boîtiers extérieurs de pompe, capots\/couvercles de pulvérisation, bouchons, bouchons d'étanchéité |
Emballages cosmétiques en PETG : Liste des applications des composants clés
1) Corps de contenants
- Flacons de sérum / ampoules haute transparence :Utilise une haute transmittance pour remplacer le verre ; résistant aux chutes avec un toucher premium, adapté aux soins de la peau haut de gamme.
- Pots à crème à paroi épaisse :Fréquemment utilisé pour les crèmes pour le visage et les crèmes pour les yeux ; le moulage par injection crée un effet luxueux « cristallin » avec une base épaisse.
- Flacons airless / corps de flacons de lotion :Compatible avec les systèmes de pompe ; anti-oxydation avec une forte stabilité chimique, compatible avec les ingrédients actifs.
- Récipients pour solvants :Flacons de démaquillant et échantillons de parfum ; meilleure résistance à l'alcool que l'acrylique, réduisant la fragilité et la fissuration à long terme.
2) Boîtiers pour cosmétiques de couleur
- Couvercles de boîtiers de poudre (fard à paupières \/ poudre compacte) :Crée une « fenêtre » entièrement transparente pour afficher clairement la vraie teinte ; également moins sujet aux rayures.
- Tubes de rouge à lèvres / gloss :Couramment utilisé pour les corps transparents ou les noyaux centraux ; résistant à la corrosion par l'huile/la graisse ; rotation et fermeture fluides.
- Boîtiers de cushion compact :Surface très brillante et forte résistance aux chutes ; protège les structures internes délicates.
3) Composants fonctionnels
- Composants de pompe :Tels que les pistons et les noyaux de pompe ; la ténacité supporte des milliers de pressions sans fissuration ni défaillance.
- Capots anti-poussière transparents :Capuchons extérieurs pour vaporisateurs et flacons de parfum ; plus résistants à la compression que le PC/PMMA cassant.
- Doublures intérieures / Pièces centrales :Contact direct avec des formules très actives ou contenant de l'alcool ; assure une isolation physique et une protection critiques.
- Accessoires de beauté :Manches de pinceaux de maquillage et boîtiers de rangement pour houppettes ; l'excellente moulabilité permet des designs complexes aux formes spéciales.
Principaux Procédés de Mise en Forme pour l'Emballage Cosmétique en PETG
1) Moulage par injection-soufflage-étirage (ISBM) — Corps de bouteilles creux
- Moulage par injection de préformes(fabriquer une préforme tubulaire)
- Étirement axial(la tige d'étirage effectue un étirage longitudinal)
- Soufflage radial(l'air comprimé dilate la préforme pour qu'elle s'adapte étroitement au moule)
2) Moulage par injection — Pièces massives / à parois épaisses
- Plastification à l'état fondu(les granulés de PETG sont fondus à haute température)
- Injection haute pression(le matériau fondu est injecté dans une cavité de moule de précision)
- Compactage et refroidissement(compenser le retrait et refroidir pour fixer la forme)
3) Extrusion-soufflage (EBM) — Bouteilles grand volume / de forme spéciale
- Extruder la paraison(extruder le matériau fondu en un tube)
- Fermeture du moule et soufflage(le moule serre la paraison et l'air la gonfle)
- Ébavurage(couper l'excédent de matière au niveau du col et du fond)
4) Thermoformage de feuilles — Plateaux / Inserts d'emballage
- Chauffer et ramollir(chauffer les feuilles de PETG à l'état plastique)
- Thermoformage sous vide / sous pression(former à l'aide de moules, de thermoformage sous vide/sous pression)
- Poinçonnage et découpe(couper et parer pour obtenir le produit final)
Quels procédés de finition de surface peuvent être utilisés pour les emballages cosmétiques en PETG ?
1) Impression et graphisme (décoration de base)
- Sérigraphie :La méthode la plus courante pour les logos et le texte.
- Tampographie :Impression fine sur des surfaces courbes irrégulières telles que les capuchons et les pompes.
- Marquage à chaud (or/argent) :Graphiques à l'aspect métallique, y compris le marquage à chaud 3D et le marquage holographique.
- Transfert thermique / transfert par eau :Transférer des motifs ou textures complexes multicolores (par exemple, grain de bois, marbre) sur la surface.
- Impression numérique :Impression directe en couleur haute résolution.
2) Effets visuels (Amélioration de la texture et de l'esthétique)
- Métallisation sous vide :Crée des textures métalliques brillantes, effet miroir or/argent.
- Revêtement par pulvérisation :Comprend un revêtement de couleur unie, un revêtement dégradé translucide et un revêtement nacré.
- Fini givré :Gravure chimique (uniforme), sablage (flexible) et texturation de moule (efficace).
- Transfert UV :Crée des micro-reliefs, des effets brossés ou des textures de profondeur 3D sur la surface.
- Gravure laser :Grave des marques anti-contrefaçon fines ou des graphiques permanents.
3) Renforcement des performances (Revêtements fonctionnels)
- Polymérisation UV :Processus essentiel ! Améliore considérablement la résistance aux rayures et la dureté de surface du PETG.
- Finition soft-touch :Offre une sensation tactile chaude, soyeuse, semblable au caoutchouc ou à la peau.
- Revêtement anti-empreintes digitales :Résiste aux taches d'huile et aux empreintes digitales ; se nettoie facilement.
- IMD/IML (Décoration dans le moule / Étiquetage dans le moule) :Intègre des motifs à l'intérieur du plastique pour des décorations inaltérables.
- Revêtements antibactériens / résistants aux UV :Ajoute des fonctionnalités et protège le contenu.
4) Prétraitement critique (Technologies anti-écaillage)
- Traitement plasma :Active la surface ; un « processus salvateur » pour résoudre les problèmes d'écaillage de peinture et de décollement d'impression.
- Traitement Corona :Augmente la tension superficielle et améliore l'adhérence de l'encre.
- Traitement à la flamme :Activation rapide de la surface avant le marquage à chaud sur de grandes surfaces.
Notes de Conception et de Production en Série pour l'Emballage Cosmétique en PETG
1) Points clés de conception pour les emballages cosmétiques en PETG
1. Problèmes structurels
- Rayons larges obligatoires (R ≥ 1,5 mm) :Le PETG « craint fortement les angles vifs ». Sans grands rayons aux endroits soumis à des contraintes, le remplissage de produits à base d'alcool peut rapidement déclencherFissuration sous contrainte environnementale (ESC).
- Transition d'épaisseur de paroi lisse :Les changements brusques d'épaisseur sont strictement interdits. Les différences d'épaisseur (épais/mince) provoquent une contrainte interne résiduelle permanente, ce qui peut entraîner une fissuration spontanée de la bouteille par la suite.
- Prévoir un jeu d'assemblage :L'ajustement entre le bouchon et le col de la bouteille doit prévoir0.1–0.2 mmLe PETG manque de compensation de ténacité ; un ajustement trop serré peut directement faire éclater le goulot de la bouteille.
2. Problèmes de moule
- Augmenter l'angle de dépouille (≥ 3°) :Le PETG est extrêmement « collant » à l'état fondu. Une dépouille typique de 1° peut provoquer des marques de frottement au démoulage, endommageant l'effet miroir des pièces transparentes.
- Traitement anti-adhérent pour moules :Recommander la nitruration ou le nano-revêtement sur la cavité. C'est la clé pour résoudre le problème d'adhérence du PETG et obtenir une brillance « semblable au verre ».
- Refroidissement local renforcé :Concevoir des circuits de refroidissement indépendants pour les zones épaisses (ex: fond de bouteille). Le PETG dissipe lentement la chaleur et a une faible résistance thermique ; un refroidissement insuffisant peut entraîner une déformation au démoulage.
3. Problèmes de performance
- Remplissage à chaud strictement interdit :La conception doit éviter les processus de remplissage à chaud au-dessus de70°C, sinon le corps de la bouteille pourrait ramollir et s'effondrer.
- Couche barrière à l'alcool :Si le contenu contient de l'alcool ou des huiles essentielles à haute concentration, la conception doit inclure un revêtement d'isolation de la paroi intérieure ou adopter une structure à double paroi (Coque extérieure en PETG + doublure intérieure en PP).
Comment vérifier s'il s'agit de matériau PEGT
Tableau comparatif d'identification de l'authenticité du PEGT
| Dimension d'identification | Élément de test | Caractéristiques authentiques | Caractéristiques contrefaites / de qualité inférieure | Scénario recommandé |
|---|---|---|---|---|
| Sensoriel | Apparence / Dissolution | Granulés uniformes ; entièrement solubles dans l'eau à 80°C | Impuretés / taches ; résidus de sédiments après dissolution | Contrôle de réception sur site |
| Physique | Stabilité thermique | Pas de décoloration après cuisson à 180°C pendant 2 heures | Jaunissement et fragilisation | Avant la production en série |
| Physique | Densité | 1,05–1,08 g/cm³ | Inférieure (par exemple, 1,02 g/cm³) | Laboratoire de contrôle qualité |
| Chimique | Spectre FTIR | Pic d'ester intense à 1730 cm−1 | Aucun pic ou forme de pic irrégulière | Tests par des tiers |
| Microscopique | GPC (PDI) | Indice de polydispersité ≤ 1,2 | > 1.5 (large distribution de poids moléculaire) | En cas de litiges de qualité |
FAQ Courantes sur les Emballages Cosmétiques en PETG
L'emballage cosmétique en PETG peut-il contenir de l'alcool ?
Oui, mais la solution doit correspondre à la concentration d'alcool.
- Concentration faible à moyenne (< 60%) :Tels que le toner et le démaquillant. Le PETG est stable et peut être utilisé directement en toute confiance.
- Haute concentration (60%–85%) :Tels que le parfum et le désinfectant. L'alcool peut facilement provoquer des fissures ou un gonflement.
- Recommandation Sambound pour éviter les pièges :Doit être résolu par des parois plus épaisses, une géométrie adoucie (grands rayons) ou l'utilisation de grades modifiés résistants à l'alcool.
- Solution ultime :Si la formule contient de l'alcool et de nombreux esters, il est recommandé d'adopter un traitement de fluoration de la paroi interne ou une structure à double paroi (Coque extérieure en PETG + doublure intérieure en PE) recommandé par Sambound, équilibrant apparence haut de gamme et compatibilité.
Que faire si les pièces en PETG deviennent opaques et ne peuvent pas atteindre une transparence "effet verre" ?
L'optimisation doit être envisagée sous l'angle dematériau, moule et procédéperspectives.
- Pureté du matériau :Interdire strictement le mélange de matériaux recyclés. Le PETG est extrêmement sensible à la pureté ; le contenu recyclé provoque directement un aspect trouble. Utiliser uniquement de la résine vierge.
- Précision du moule :La surface de la cavité doit être polie pour obtenir une finition miroir. La contamination par l'huile ou une finition de surface insuffisante est une cause directe de voile de surface.
- Réglage du processus :Contrôler précisément la température de l'eau de refroidissement (par exemple, ajuster à18°C) pour réduire les contraintes internes. Des contraintes internes inégales peuvent provoquer une distorsion optique et réduire la clarté.
Comment les emballages cosmétiques en PETG peuvent-ils répondre aux exigences REACH de l'UE et aux objectifs de recyclabilité ?
L'essentiel réside dansmatières premières conformesetconception monomatériau.
- Conformité des matériaux :Utiliser de la résine vierge de qualité alimentaire et s'assurer de rapports de tiers (par exemple, SGS) prouvant l'absence de substances soumises à restriction REACH.
- Structure monomatériau :Utiliser une conception tout-plastique ; éviter les composants métalliques ou d'autres matériaux dissemblables pour assurer une recyclabilité 100% et empêcher les matériaux mélangés de bloquer le recyclage.
- Marquage standard :Le fond de la bouteille doit être moulé/gravé avec des marques de recyclage claires et des codes de matériaux pour répondre aux exigences de dédouanement à l'étranger et de tri des déchets.





