
Au fil des ans dans la fabrication d'emballages, nous avons vu la même scène se répéter d'innombrables fois. Le fondateur d'une marque indépendante apporte un fichier de conception impressionnant pour le prototypage – un texte en feuille d'or ultra-fin, un capot noir brillant et une base dorée métallique riche. Puis le premier échantillon physique arrive de la ligne de production : le texte fin bave et devient un flou illisible, des retassures apparaissent autour du capot noir brillant, et la base dorée s'avère boueuse et terne. La sensation de luxe disparaît complètement.
Les logiciels de conception permettent de tout visualiser, mais les lignes de production fonctionnent sous des contraintes physiques. Les échantillons révèlent la réalité. La perception haut de gamme dépend autant de l'atelier de production que du fichier de conception. Le vrai luxe doit survivre au prototypage et à la production de masse. Forts des erreurs de production coûteuses dont nous avons été témoins au fil des ans, voici 5 techniques d'emballage rentables qui procurent une sensation de luxe.
Les consommateurs n'évaluent pas la qualité de l'emballage en se basant sur le prix. Ils l'évaluent à travers trois points de contrôle distincts :
- Premier coup d'œil de loin :Silhouette, espace blanc et typographie.
- Au toucher :Le poids, le mécanisme de fermeture et le toucher de la surface.
- De plus près :Techniques de finition et détails raffinés.
Parmi ces trois aspects, le design visuel est le plus économique à améliorer. Ajuster l'espace blanc et le poids de la police ne coûte rien sur une mise en page. Le toucher physique, en revanche, exige un investissement direct : les contrepoids, les fermetures magnétiques et les revêtements doux au toucher augmentent tous le coût unitaire. Si votre budget ne permet qu'une ou deux améliorations, investissez dans ce que le client ressent. L'œil scanne rapidement, mais la main se souvient. Ces cinq conseils sont organisés autour de ce principe : le premier se concentre sur la sensation tactile, et les quatre autres sur l'exécution visuelle.
1. Optimiser la sensation tactile du capuchon
Beaucoup supposent que le luxe est purement visuel, mais le ressenti tactile est primordial. La recherche sur l'emballage montre constamment que les contenants plus lourds augmentent la perception de qualité. Pourquoi le luxeTubes de Rouge à Lèvresune sensation de poids si substantielle en main ? Les fabricants insèrent des contrepoids personnalisés à l'intérieur — des inserts en fer, en alliage de zinc ou en céramique conçus spécifiquement pour le poids. Le capuchon est le composant que les consommateurs tiennent le plus longtemps. Il sert de première mesure de la qualité de fabrication de votre produit.
Priorisez l'action d'ouverture et de fermeture. Ce claquement net d'une fermeture magnétique exige une calibration précise. Les ingénieurs en emballage cosmétique règlent généralement la force d'attraction magnétique entre 2 N et 10 N. Tout ce qui est inférieur à 2 N donne une sensation de jeu et de bas de gamme ; tout ce qui dépasse 10 N rend le capuchon difficile à ouvrir. Trouver le juste équilibre nécessite des tests physiques. Gardez à l'esprit que les fermetures magnétiques augmentent les coûts totaux d'emballage de 40% à 50% par rapport aux capuchons à encliquetage standard. Si votre budget est serré, réservez les fermetures magnétiques à vos un ou deux SKU phares.
La texture de surface est le deuxième aspect à considérer. Évitez de laisser les capuchons en plastique moulés par injection bruts. L'application d'un revêtement soft-touch – une laque tactile standard de l'industrie avec un toucher velouté et caoutchouteux – élève la pièce bien au-dessus du plastique brillant. Choisissez les couleurs avec soin. Les finitions soft-touch s'usent sous l'effet du frottement et peuvent développer des marques de polissage brillantes. Le noir pur montre les empreintes digitales et les marques de frottement beaucoup plus facilement que le gris anthracite ou le bleu marine foncé. Si vous souhaitez une finition soft-touch, le gris foncé ou le bleu marine est la voie la plus sûre.
Le poids est le troisième facteur. Si les contrepoids dépassent votre budget, évitez les parois de capuchon ultra-minces et légères. Le choix d'une épaisseur de paroi plus importante crée une différence tactile immédiate dès que le client prend le produit en main.
Un conseil pratique pour la production : l'usure par frottement et les traces de doigts ne sont pas visibles sur une étagère de présentation. Lors de l'approbation des échantillons, demandez à l'usine de frotter vigoureusement l'échantillon des dizaines de fois. Vérifiez la facilité avec laquelle les marques de polissage apparaissent avant de valider le lot de matériaux.
Priorisez les aspects tactiles dans cet ordre : le mécanisme de fermeture en premier, la texture de surface en second, et le poids perçu en troisième.
2. Augmenter l'espace blanc et affiner la typographie
Le moyen le moins coûteux de donner à un emballage un aspect luxueux sans frais de finition supplémentaires réside dans la réduction visuelle. Des études de consommation révèlent une constatation contre-intuitive : une typographie haute et condensée, un espace négatif généreux et des mises en page épurées augmentent instantanément la perception du luxe. Un emballage encombré et trop texturé évoque le commerce de détail à bas prix plutôt que la beauté haut de gamme.
Appliquez trois règles pratiques : réduisez la taille de votre logo, élargissez les marges extérieures et choisissez des polices fines et condensées plutôt que des caractères ronds et larges. Il en va de même pour les étiquettes de flacons — un lettrage condensé entouré d'un espace blanc généreux a l'air bien plus haut de gamme que des graphiques chargés. Cela contrôle le premier point de contrôle visuel sur les étagères des magasins et les images phares du commerce électronique. Les clients remarquent la densité visuelle avant même d'inspecter les détails de fabrication. Les objectifs des appareils photo amplifient encore cette densité lors des déballages clients et des critiques vidéo courtes.
Évitez une fausse économie courante : ne jamais imprimer les étiquettes de produits avec un équipement de bureau domestique. Une fondatrice de marque de beauté indépendante a un jour noté que l'impression d'étiquettes à domicile était sa plus grande erreur de début. Elle a réalisé que bâtir une véritable marque exigeait de passer d'une mentalité de marché artisanal à un standard de grand magasin. Les étiquettes sont soumises à un examen minutieux de la part des clients. L'argent économisé sur l'impression DIY se traduit directement par une image de marque dévalorisée.
3. Utiliser une seule zone de marquage à chaud sur les boîtes extérieures
La riche teinte dorée de votre maquette numérique est souvent décevante dans la réalité. L'impression quadrichromie standard (CMJN) ne peut pas reproduire l'éclat métallique. Sur papier, l'or CMJN se révèle être un jaune-brun terne et plat. L'écran trompe ; l'encre physique, non. Pour obtenir un véritable éclat métallique, il faut utiliser soit des encres métalliques directes (formulations prémélangées contenant des paillettes métalliques), soit le marquage à chaud (application d'une feuille métallique sur le carton par chaleur et pression).
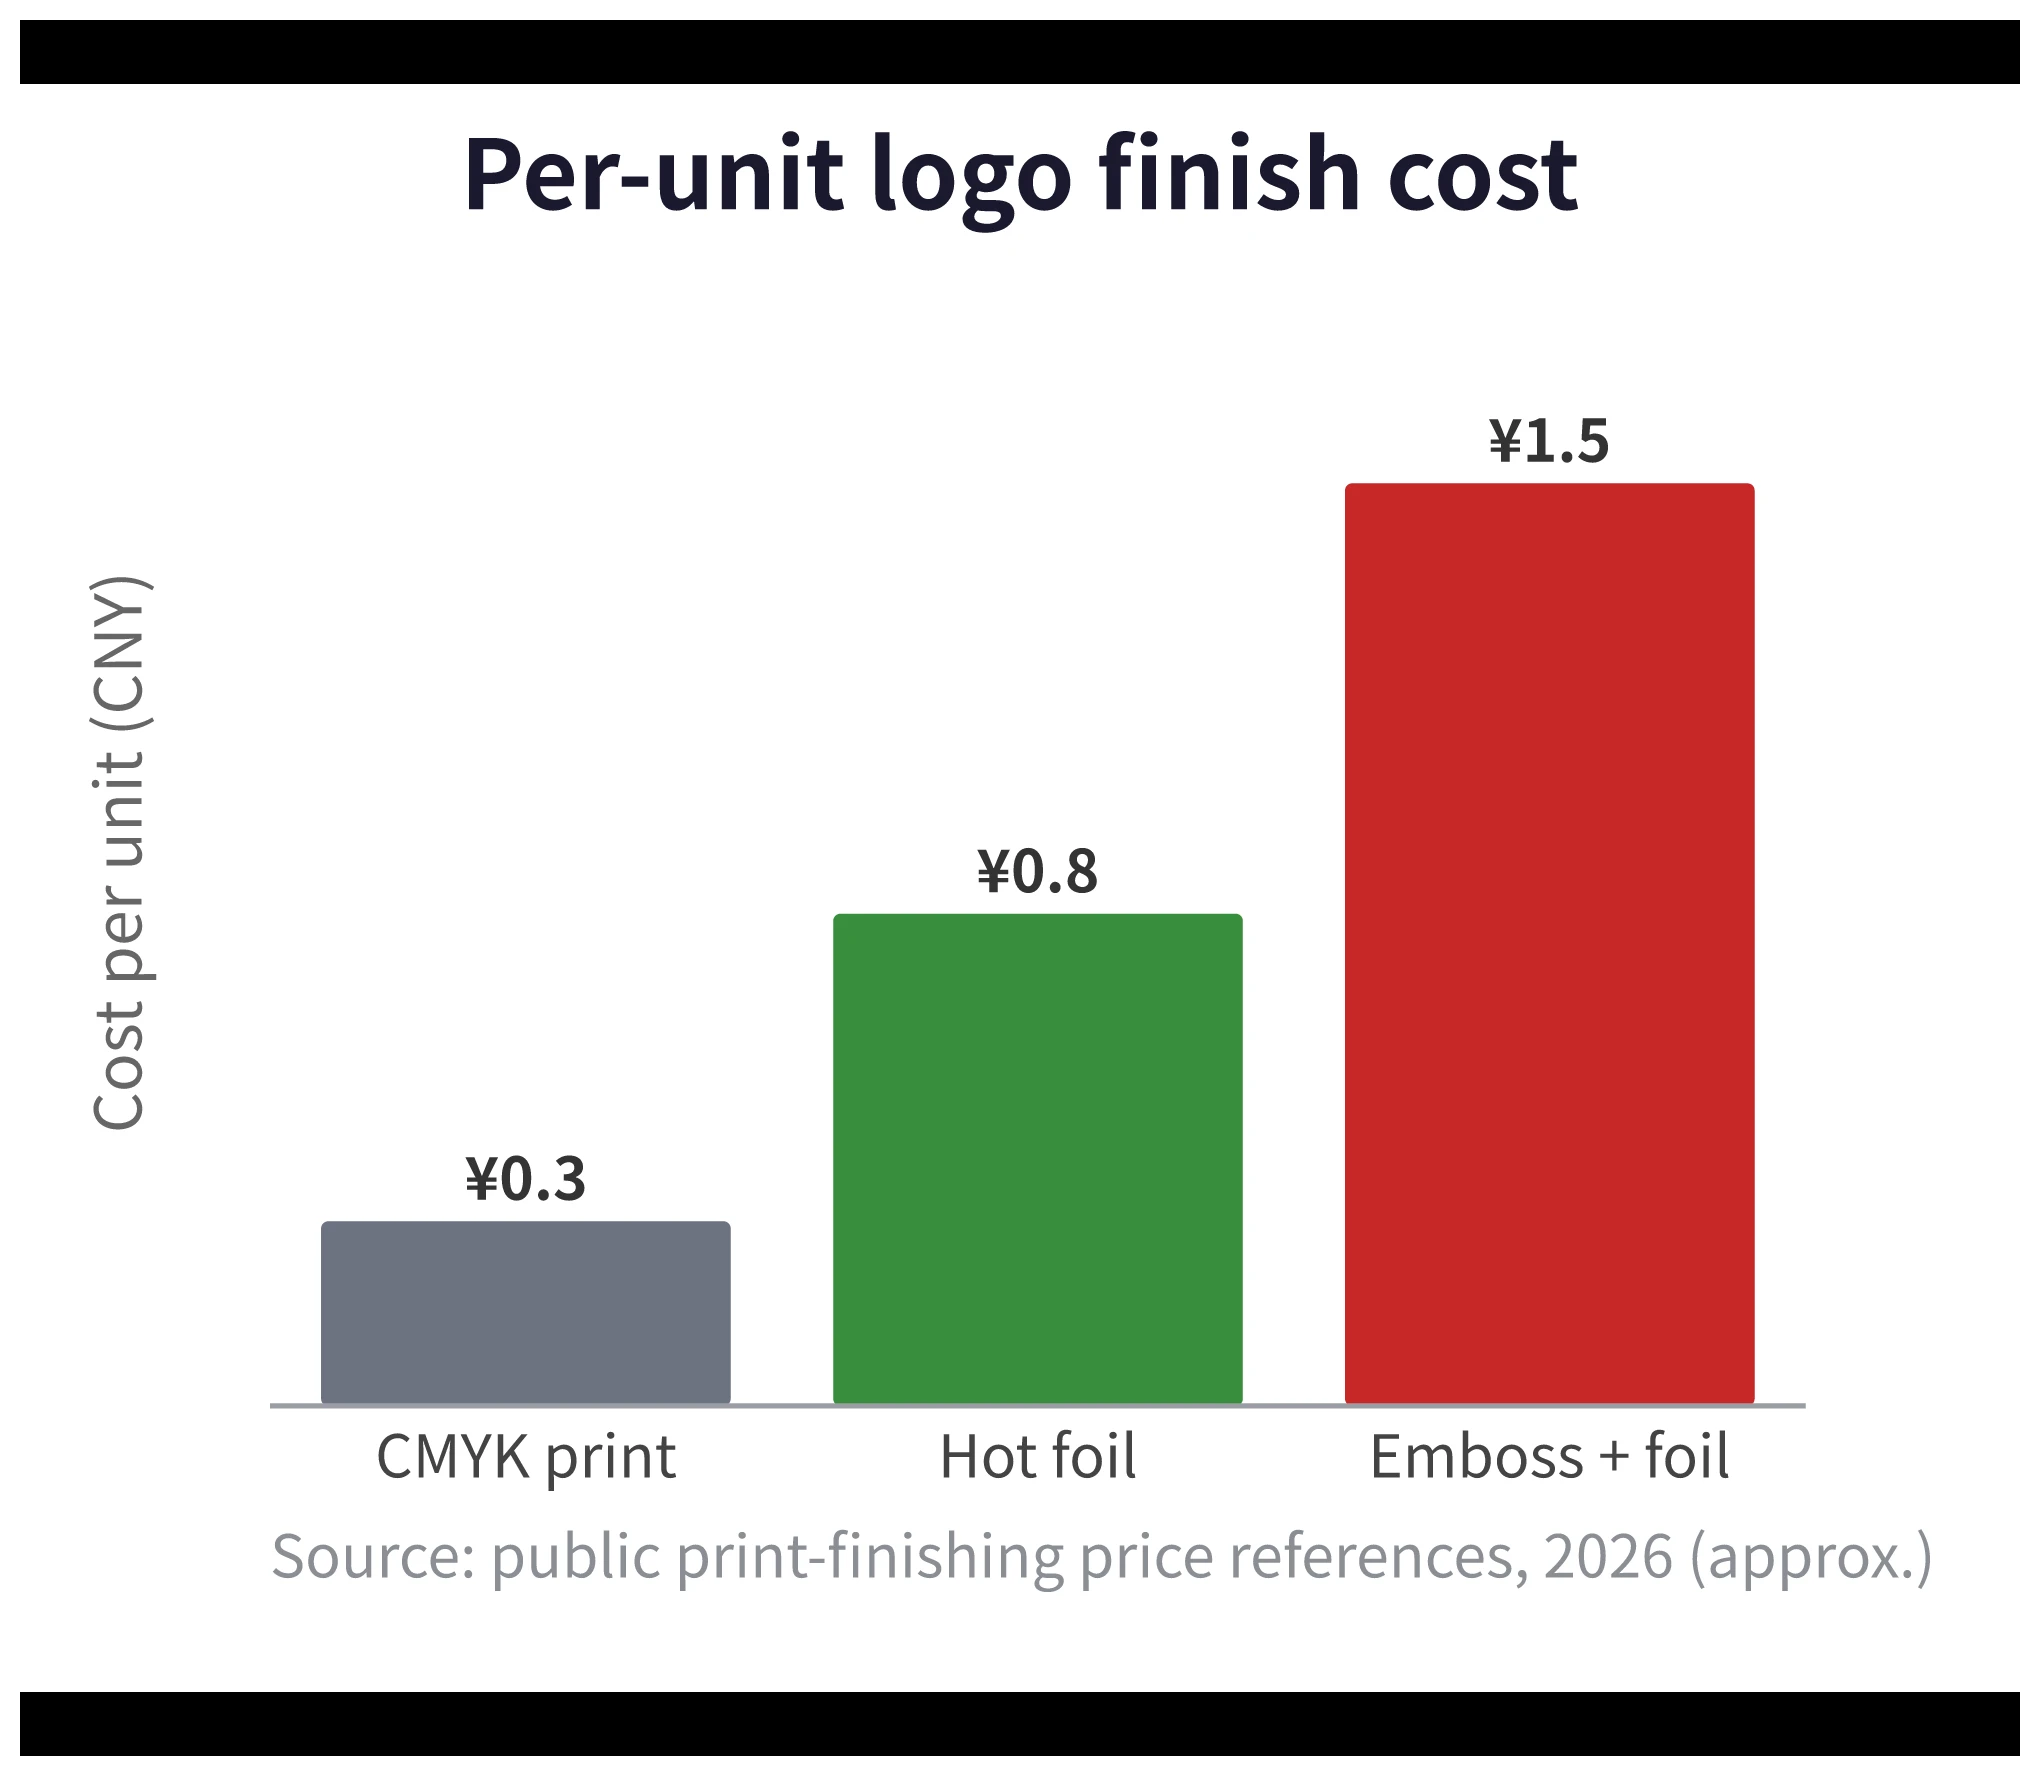
Pourquoi les marques émergentes devraient-elles privilégier le marquage à chaud ? Les professionnels de l'emballage expérimentés savent que pour des moules de flacons ou des structures de boîtes identiques, la finition de surface représente environ 80% de la qualité perçue. Le marquage à chaud offre le retour sur investissement le plus élevé parmi toutes les options de finition. Considérez les étuis pliants standard avec un logo comme référence :
- L'impression CMJN standard coûte environ $0,04 par unité.
- Le marquage à chaud coûte environ $0.12 par unité.
- Le gaufrage combiné au marquage à chaud coûte environ $0.22 par unité.
La différence de prix entre une boîte basique et un emballage de qualité boutique est d'environ $0.18 par unité. Dépenser $0.07 supplémentaires pour un logo estampé à chaud augmente considérablement la valeur perçue.
Attention à trois pièges de production. Vérifiez les deux premiers pendant le prototypage et le troisième lors de l'établissement du devis :
- Épaisseur du trait :Le marquage à chaud ne peut pas égaler la résolution de l'impression offset. Les lignes ultra-fines se rejoignent, se remplissent ou se brisent pendant le marquage. Nous constatons fréquemment des retouches dues à un texte flou en dorure. Épaississez les lignes fines et les petits logos avant le marquage.
- Exigences de gaufrage :Un gaufrage à sec net nécessite des paramètres minimaux : une largeur de ligne d'au moins 1 pt (0,47 l), une taille de police de 11 pt (5,2 l) et un grammage de carton d'au moins 300 g/m². Un gaufrage en dessous de ces seuils crée des formes indéfinies et floues qui donnent une impression de mauvaise qualité plutôt que de subtilité.
- Frais d'outillage :Le marquage à chaud et le gaufrage nécessitent tous deux des matrices personnalisées. Les matrices en cuivre offrent une durabilité pour les grandes séries, tandis que les matrices en zinc coûtent moins cher pour les petites séries de production. Les frais d'outillage sont facilement négligés dans les devis d'emballage, il est donc important de clarifier les coûts des matrices dès le départ.
Faites preuve de retenue quant à la surface, pas à l'impact. Recouvrir un carton entier de feuille d'aluminium ressemble à une invitation de mariage. Un emballage haut de gammetube de rouge à lèvrespeut subir cinq à sept passes de finition distinctes. Bien que les petites marques ne puissent pas se permettre une finition complexe multi-passes, elles peuvent adopter la même stratégie sous-jacente : exécuter un processus de finition soigné et de qualité est préférable à l'empilement de cinq processus médiocres. Un simple logo estampé à chaud sur un carton laminé mat crée une présence discrète et luxueuse.
4. Si vous choisissez des couleurs foncées, optez pour une finition mate
Les couleurs foncées confèrent un aspect sophistiqué, mais elles révèlent aussi plus rapidement les défauts de fabrication que les tons clairs. Soyez prudent lorsque vous associez des couleurs foncées à des surfaces très brillantes. Le moulage par injection plastique produit intrinsèquement de légères dépressions de surface appelées « retassures ». Les normes de qualité en usine acceptent généralement les pièces si les retassures sont à peine visibles à l'œil nu. Cependant, les surfaces foncées très brillantes agissent comme des miroirs : la moindre dépression déforme instantanément les reflets. L'obtention d'un capuchon noir brillant impeccable exige un outillage de haute précision et un réglage minutieux du moule. Si votre budget permet de faire appel à des moulistes haut de gamme, le noir brillant fonctionne ; sinon, évitez de prendre le risque avec cette combinaison.
Utilisez plutôt des finitions mates ou la texturation de moule. La texturation de moule (ajout de micro-textures fines aux surfaces du noyau et de la cavité) masque les retassures et confère au plastique un aspect ancré et raffiné. La recherche confirme que les emballages mats transmettent des qualités naturelles et haut de gamme. Les normes de l'industrie le confirment : le pelliculage mat est lisse et velouté, tandis que le film brillant crée des reflets agressifs. L'emballage de luxe privilégie systématiquement le mat au brillant.
Essayez cette combinaison d'emballage économique : un extérieur de couleur claire avec un intérieur de couleur foncée. Une boîte en carton claire associée à un plateau en EVA velours anthracite ou noir crée un contraste de déballage instantané avec une augmentation de coût minimale.
Une autre façon intelligente d'économiser sur les coûts d'outillage : choisissez des moules de stock publics existants auprès d'un fournisseur fiablefabricant d'emballages cosmétiqueset spécifier une texturation de moule personnalisée sur la surface extérieure. Vous évitez les investissements en moules sur mesure tout en offrant une expérience tactile distinctive. La silhouette du flacon peut correspondre à un emballage standard, mais la texture subtile appartient entièrement à votre marque.
Conseil de production : Vérifiez les retassures et l'uniformité du mat sur le tout premier échantillon physique. Faites pivoter les pièces sombres sous un éclairage directionnel avant d'approuver – les profils latéraux révèlent immédiatement les défauts de surface.
5. Minimiser les couleurs d'impression sur les contenants primaires
Le moyen le plus rapide de dévaloriser un emballage primaire est un logo sérigraphié en trois couleurs mal aligné. Chaque couleur sérigraphiée supplémentaire nécessite un écran de maille séparé et une autre passe d'enregistrement. Un décalage d'enregistrement de seulement 0,5 mm nuit à la netteté. Lors de la production de petits lots, réduisez le nombre de couleurs. Une sérigraphie en trois couleurs nécessite trois écrans et trois étapes d'enregistrement. Associer une sérigraphie monochrome à un marquage à chaud ponctuel ne nécessite qu'un seul écran et une seule matrice de dorure. La réduction des étapes d'outillage minimise les erreurs d'alignement et offre une esthétique plus nette. Vérifiez cela sur votre premier échantillon en examinant les bords du logo sous une lumière inclinée à 45 degrés.
Suivez les conventions d'impression standard de l'industrie : utilisez des tons directs (encres pré-mélangées sur mesure qui garantissent la précision des couleurs) pour les éléments clés tels que le logo principal et le fond de base. Utilisez l'impression en quadrichromie pour les dégradés de fond et les illustrations secondaires. Les tons directs protègent les éléments essentiels à la marque sur lesquels l'attention du client s'attarde, tandis que l'impression en quadrichromie gère efficacement les grandes surfaces de fond.
Les capots métallisés exigent une attention particulière. La métallisation sous vide (dépôt d'un film métallique mince sur du plastique dans une chambre à vide) produit des finitions miroir saisissantes. Cependant, comme le revêtement ne mesure que quelques nanomètres d'épaisseur, des variations de couleur d'un lot à l'autre sont fréquentes. Les séries de production répétées s'écartent souvent de la teinte du lot original. Archivez toujours les échantillons maîtres dorés approuvés et vérifiez les nouvelles commandes par rapport à ceux-ci sous un éclairage D65 standard.
La simplification ne signifie pas la création d'un emballage ordinaire. Réorienter les budgets de couleurs d'impression vers le poids du capuchon, les revêtements soft-touch ou le marquage à chaud sur l'emballage extérieur améliore la perception globale de la marque. Une réduction stratégique libère du budget pour des points de contact sensoriels à fort impact.
Le Luxe Naît de Compromis Intelligents, Pas de Budgets Colossaux
Ces cinq techniques se résument à une règle fondamentale : consacrez chaque euro aux détails que les consommateurs perçoivent dès qu'ils touchent le produit. Des mécanismes de capuchon calibrés, un espace blanc équilibré, un marquage à chaud discret, des finitions mates foncées et une impression simplifiée des contenants ne nécessitent pas de budgets colossaux, mais des choix de conception disciplinés.
Les maisons de beauté établies construisent le luxe grâce à des budgets conséquents ; les marques émergentes l'atteignent grâce à des compromis intelligents. Les clients reconnaîtront la qualité de ces choix dans les trois premières secondes du déballage de votre produit.





