
Man erkennt die Qualitätsstufe einesLippenstifthülsesobald man sie in die Hand nimmt. Nehmen Sie zwei Hülsen mit der gleichen Form: Die eine fühlt sich in Ihrer Hand wie ein Plastikspielzeug an, während die andere ein kaltes, schweres Metallgefühl vermittelt. Der Großteil dieses Unterschieds liegt in der Oberflächenveredelung. Markeninhaber kommen oft mit Referenzfotos zu uns und fragen: „Wie nennt sich diese Veredelung, und welche passt zu meinem Preispunkt, ohne Verluste zu machen?“ Bei Sambound beantworten wir solche Fragen täglich alsKosmetikverpackungsherstellerWir haben die 12 praktischsten Oberflächenveredelungen für Lippenstifthülsen aufgeschlüsselt, damit Sie diese direkt Ihrem Budget anpassen können.
Zuerst das Substrat und die zweischichtige Struktur verstehen
Überprüfen Sie das Grundmaterial, bevor Sie die Oberflächenbehandlungen betrachten. Dieser Schritt allein spart die Hälfte Ihrer Kommunikationszeit. Das Hauptmaterial der Außenhülle für Lippenstifthülsen aus Kunststoff ist Standard-ABS. Es wird nach dem Spritzguss oberflächenbehandelt. Premium-Hülsen verwenden eine Aluminium-Außenhülle, die durch Stanzen oder CNC-Drehen geformt wird, gefolgt von Oberflächenbehandlungen, die exklusiv für Aluminium sind. Diese beiden Systeme überschneiden sich nicht. Eloxieren funktioniert nur bei Aluminiumteilen. Wenn Sie einen Metall-Look auf Kunststoff wünschen, greifen Sie auf Galvanisierung oder Vakuumbeschichtung zurück. Die Kenntnis Ihres Substrats ist der erste Schritt bei der Beurteilung eines Referenzmusters.
Schritt zwei ist das Verständnis der Schichten. Die Branche spricht von Oberflächenveredelung als einer Kategorie, doch diese teilt sich tatsächlich in zwei Schichten auf. Die erste Schicht ist die Grundveredelung, die die gesamte Textur und Haptik bestimmt – Spritzlackierung, Galvanisierung, Formtexturierung oder Eloxierung. Die zweite Schicht ist die grafische Dekoration für Logos und Muster – Siebdruck, Heißprägung oder Lasergravur. Grafiken werden auf die fertiggestellte Grundschicht aufgebracht. Ein hochwertiger Lippenstifttube durchläuft oft 5 bis 7 Verarbeitungsschritte: Spritzguss, Grundlackierung, Vakuummetallisierung, Siebdruck und eine schützende UV-Deckschicht vor der Endmontage. Ein einzelner Prozess definiert nicht die Qualitätsstufe; die Kombination schafft den wahrgenommenen Wert.
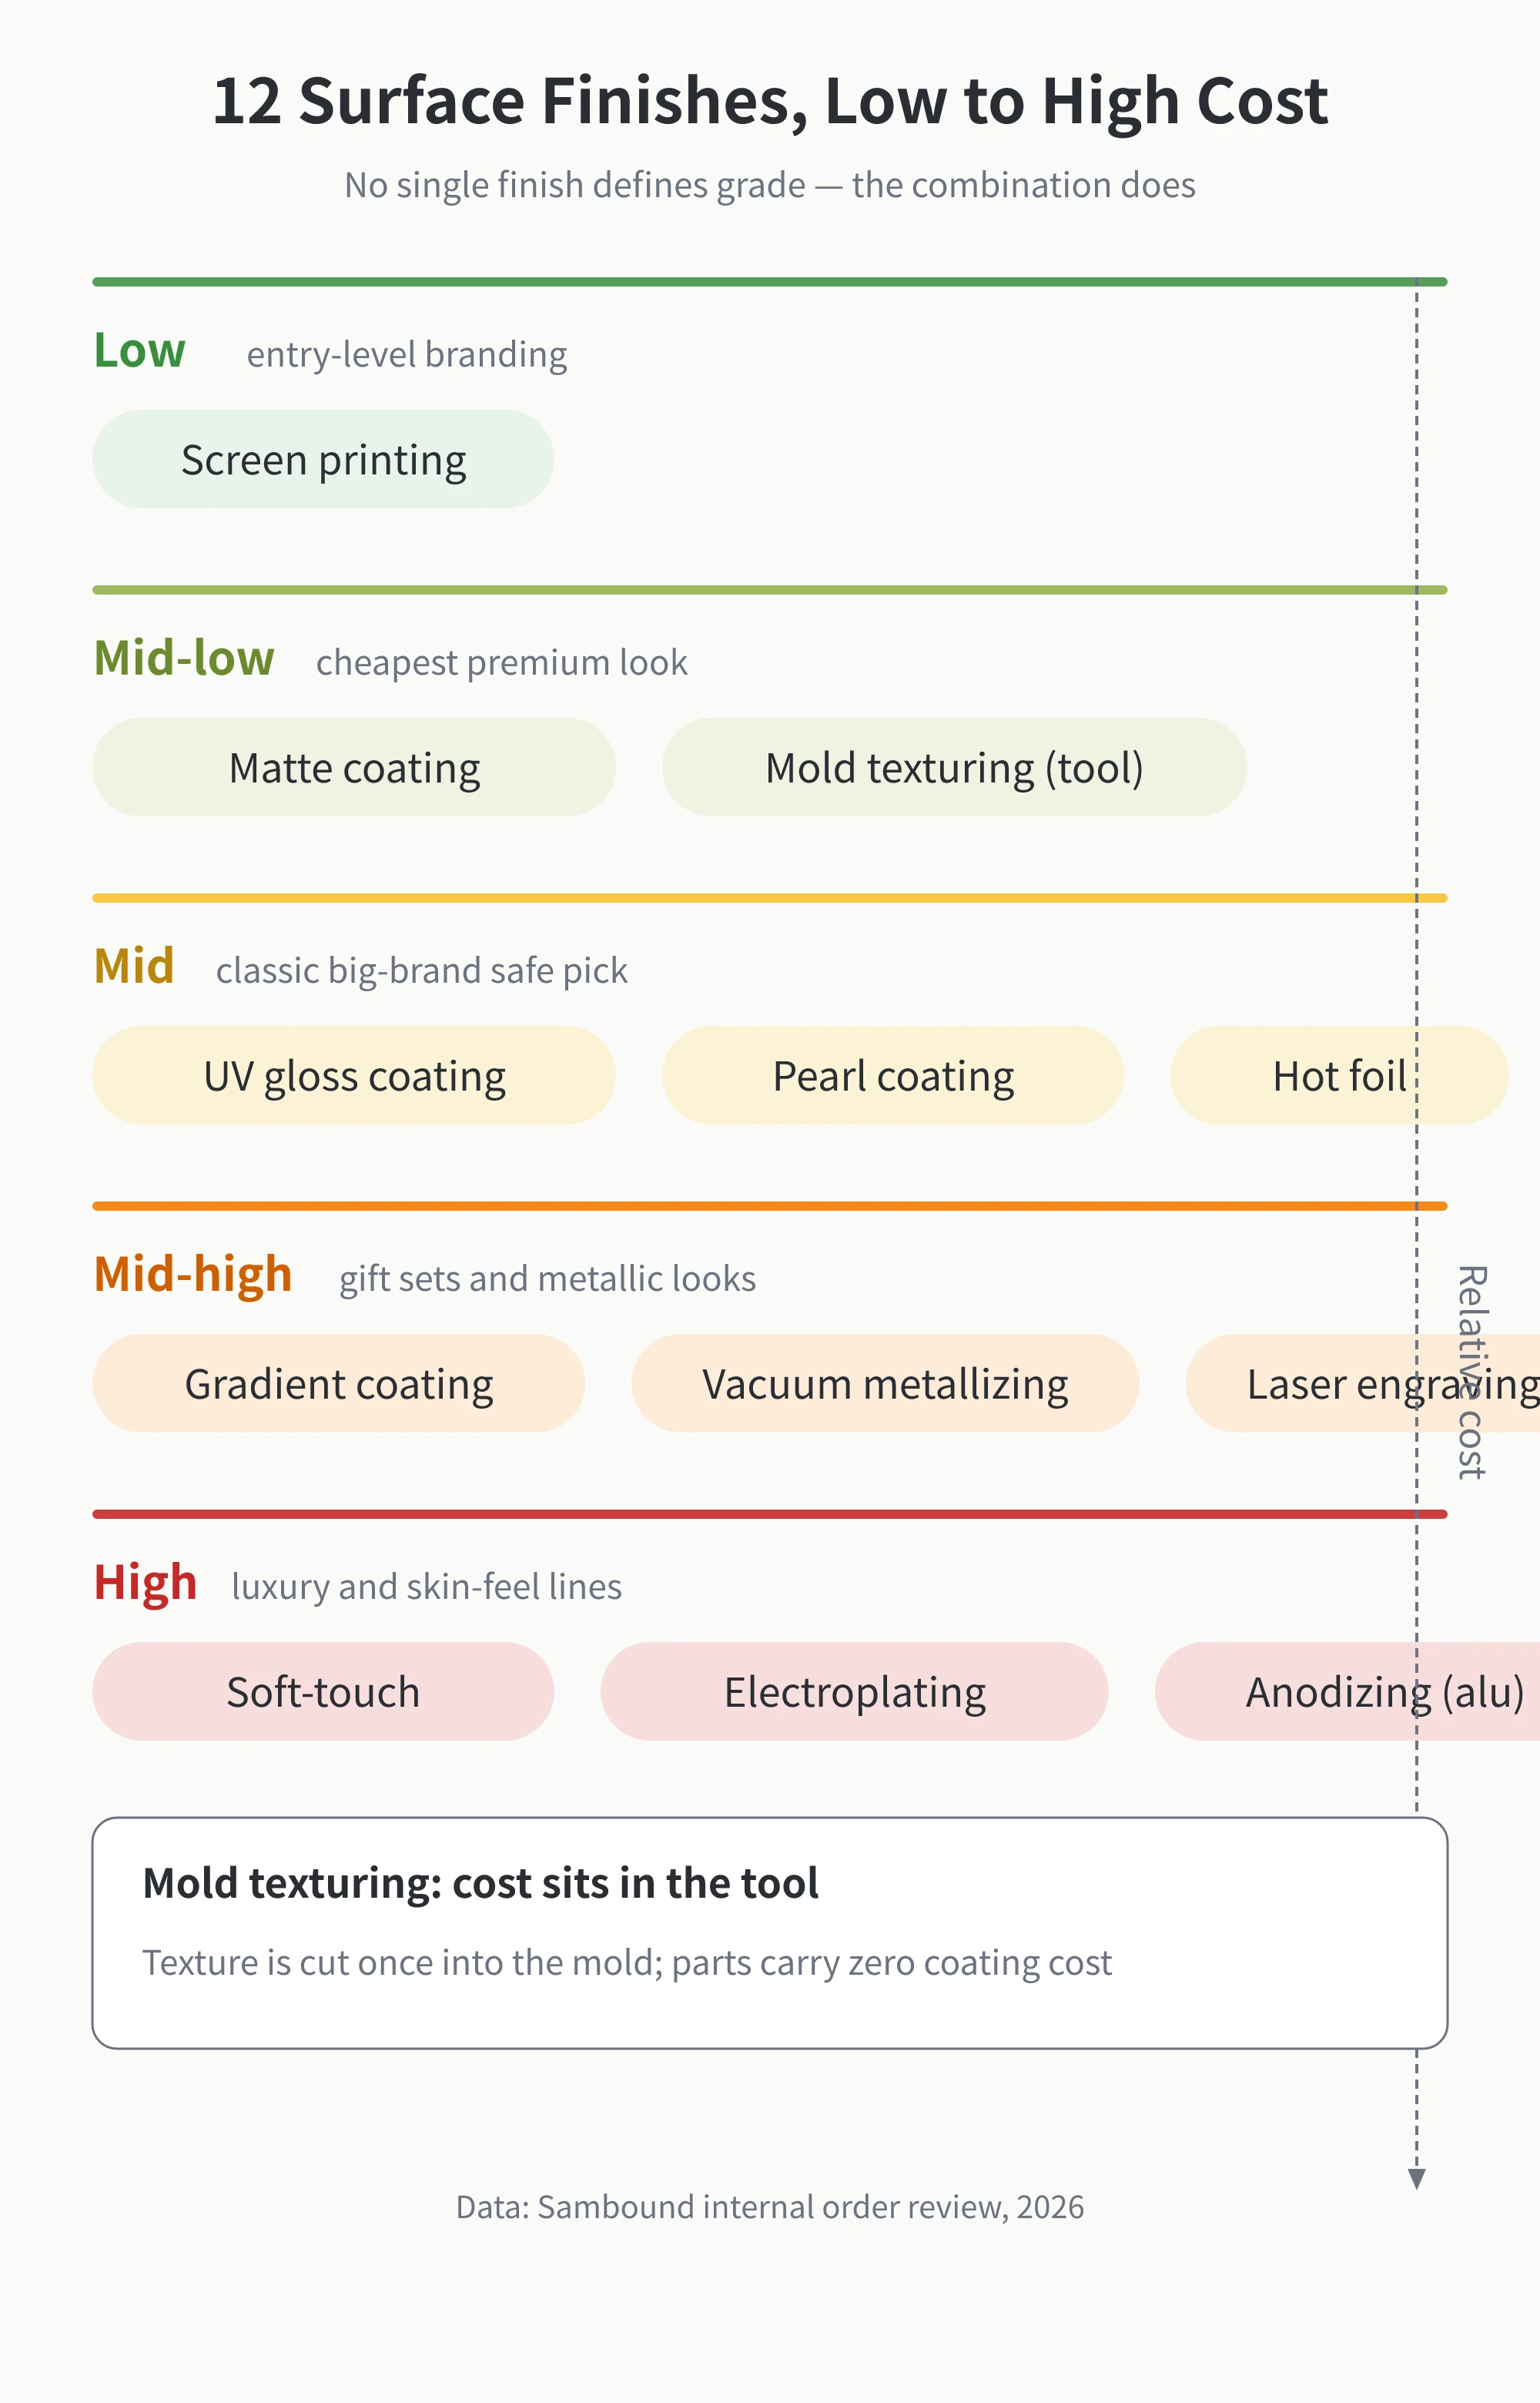
Kurzübersicht: 12 Oberflächenveredelungen
| # | Oberfläche | Optischer & Haptischer Effekt | Relative Kostenstufe | Typische Anwendung |
|---|---|---|---|---|
| 01 | UV-Glanzsprühbeschichtung | Spiegelähnlicher Hochglanz, reflektierend genug, um als Spiegel zu dienen | Mittel-Hoch | Klassische Designer-Lippenstifthülsen in Hochglanz-Schwarz |
| 02 | Mattlackierung | Mattierte Oberfläche mit feiner Granulatstruktur | Mittel-Niedrig | Vielseitige Veredelung für alle Preisklassen |
| 03 | Perlglanzlackierung | Perlglänzender Schimmer mit Regenbogen-Highlights, die sich je nach Betrachtungswinkel verändern | Mittel | Limitierte Feiertagseditionen, Geschenksets |
| 04 | Farbverlauf-Lackierung | Sanfter Farbverlauf von Dunkel nach Hell auf einer einzelnen Hülse | Mittel-Hoch | Limitierte Feiertagseditionen, luxuriöse Geschenksets |
| 05 | Soft-Touch-Beschichtung | Samtige, gummiartige Haptik | Hoch | Linien mit „Soft-Touch“-Oberfläche und Clean Beauty für das mittlere bis hohe Preissegment |
| 06 | Nassgalvanisierung | Echte Spiegelmetalloberfläche in Gold, Chrom oder Roségold | Hoch | Klassische luxuriöse Metallhülsen |
| 07 | Vakuummetallisierung (PVD) | Glänzendes Metallic-Finish; unterstützt semitransparente und irisierende Optiken | Mittel-Hoch bis Hoch | Metallic- und changierende Finishes für das mittlere bis hohe Preissegment |
| 08 | Formtextur (Ätzung) | Textur direkt auf das Bauteil geformt, keine nachträgliche Lackierung erforderlich. | Einmalige Werkzeugkosten | Minimalistische Linien, Herrenpflegekollektionen |
| 09 | Eloxieren | Matt-Metallic-Finish (exklusiv für Aluminiumteile) | Hoch | Luxuriöse Lippenstifthülsen aus massivem Aluminium |
| 10 | Lasergravur | Permanenter Text und Grafiken, mittels Laser geätzt | Mittel-Hoch | Logos auf Metallteilen |
| 11 | Heißprägung | Metallfoliengrafiken, die unter direktem Licht glänzen | Mittel | Erste Wahl für Logos über alle Preisstufen hinweg |
| 12 | Siebdruck | Direktdruck, kostengünstig und schnell | Gering | Standardwahl für Drogerieprodukte im Massenmarkt |
5 Arten von Lackierungen
1. UV-Glanzlackierung
Eine Schicht UV-gehärteter Klarlack erhöht den Oberflächenglanz auf 85–95 Glanzeinheiten (GU) und erreicht eine Bleistifthärte von H bis 2H. Die Oberfläche ist spiegelglänzend. Dies ist die primäre Methode zur Herstellung von hochglänzenden Lippenstifthülsen aus Kunststoff. Sie positioniert sich im mittleren bis gehobenen Segment und ist eine zuverlässige Wahl für Prestigemarken – wie die klassischen hochglänzenden schwarzen Hülsen, die im Luxuseinzelhandel beliebt sind. Beachten Sie, dass dunkle glänzende Oberflächen Einfallstellen verstärken. Eine 0,02 mm große Unvollkommenheit ist unter Hochglanz deutlich sichtbar, während eine matte Oberfläche Defekte bis zu 0,05 mm verdeckt. Bei der Produktion von dunklen Hochglanzteilen müssen die Ausbeuten beim Spritzguss und der Spritzlackierung streng kontrolliert werden.
2. Mattlackierung
Eine matte Sprühbeschichtung reduziert Oberflächenreflexionen und hinterlässt eine feine, gleichmäßige Struktur. In der Produktion wird dies als Matt-Finish bezeichnet. Es ist die kostengünstigste Methode, um Teilen über alle Preispunkte hinweg ein hochwertiges Aussehen zu verleihen. Für preisbewusste Projekte empfehlen wir fast immer, mit einer matten Basis zu beginnen. Es eignet sich von mittleren Produktlinien bis hin zu Premium-Segmenten – klassische Lippenstifthülsen für den Massenmarkt verwenden matte Kunststoffschalen als Industriestandard. Matte Oberflächen bieten auch einen technischen Vorteil: Sie verbergen kleinere Einfallstellen und leichte Kratzer. Die Spezifikation eines matten Finishs auf dunklen Hüllen bietet einen integrierten Schutz gegen kosmetische Ausschussraten.
3. Perlglanzlackierung
Die Perlglanzlackierung mischt Perlglanz-Glimmerpigmente in den Decklack, der in einer Schichtdicke von 15–25 μm aufgetragen wird. Das resultierende Lichtspiel verändert sich natürlich: ein sanfter Schimmer aus einem Winkel und eine schimmernde Irisierung aus einem anderen. Sie ist etwas teurer als Unilack, aber günstiger als eine Galvanisierung. Dies macht sie zu einer Standardwahl für Geschenkverpackungen im mittleren Preissegment und limitierte Weihnachts-/Feiertagseditionen. Wenn Sie eine festliche, hochwertige Präsentation wünschen, ohne die Kosten für eine Metallbeschichtung zu tragen, setzt die Perlglanzlackierung Ihr Budget dort ein, wo es zählt.
4. Farbverlauf-Lackierung
Ein nahtloser Farbverlauf von dunkel nach hell auf einer einzelnen Hülse vermittelt sofort erstklassige Handwerkskunst. Marken verwenden ihn hauptsächlich für Prestige-Lippenstifthülsen und saisonale Geschenkboxen in limitierter Auflage. Der Preis spiegelt die Komplexität wider: Bediener müssen spezielle Maskierungsvorrichtungen für mehrstufiges Sprühen verwenden. Die Standard-Spritzlackierung weist eine Fehlerrate von 3–6% auf, und Farbverläufe erhöhen diesen Schwellenwert. Sofern Ihr Auftragsvolumen keine nachhaltige Größenordnung erreicht, raten wir generell von Farbverläufen ab, da Ausschusskosten Ihre Produktmargen schmälern können.
5. Soft-Touch-Beschichtung
Soft-Touch-Lack ist eine Zweikomponenten-Polyurethan (PU)-Elastikbeschichtung, die in einer Schichtdicke von 20–30 μm aufgetragen wird. Sie verleiht der Hülse einen warmen, samtartigen Griff. Nur wenige Oberflächenveredelungen bieten einen so sofortigen hochwertigen haptischen Eindruck. Sie bleibt eine beliebte Option für Hautpflegeserien im mittleren bis gehobenen Preissegment und minimalistische Nude-Kollektionen. Es gibt jedoch einen bekannten Kompromiss: Tiefschwarze Soft-Touch-Beschichtungen nehmen leicht Fingerabdrücke auf und können an Kontaktstellen nach sechsmonatigem täglichen Gebrauch glänzend werden. Wenn Sie einen dunklen Farbton wünschen, wählen Sie stattdessen Anthrazitgrau oder Tiefblau oder fügen Sie einen schützenden UV-Matt-Überlack hinzu.
3 Arten von Metallic-Veredelungen
6. Nassgalvanisierung
Die Nassgalvanisierung (elektrolytische Beschichtung) ist das bevorzugte Verfahren, um Kunststoff in echte Metalloberflächen zu verwandeln. Geformte ABS-Teile werden in Galvanikbäder getaucht, um Kupfer-, Nickel- und Chromschichten mit einer Gesamtdicke von 13–34 μm abzuscheiden. Die resultierende spiegelnde Gold-, Silber- oder Roségold-Oberfläche weist ein authentisches Metallgewicht und ein kaltes taktiles Gefühl auf. Sie ist ein fester Bestandteil von Luxusverpackungskollektionen. Es gelten zwei technische Regeln: Geformte Teile müssen innerhalb von 24 Stunden in das chemische Ätzbad gelangen, um eine starke Beschichtungshaftung zu gewährleisten; Wartezeiten über 48 Stunden verschlechtern die Abzugsfestigkeit. Darüber hinaus beschränken die EU-REACH-Verordnungen sechswertiges Chrom. Exportaufträge erfordern zunehmend eine dreiwertige Verchromung, die einen etwas dunkleren Farbton und engere Toleranzen bei der Farbkonsistenz aufweist. Das Abwägen zwischen Konformität und visuellem Erscheinungsbild ist hier ein notwendiger Kompromiss.
7. Vakuummetallisierung (PVD)
Bei der Vakuummetallisierung wird eine nanoskalige Metallschicht (50–150 nm) in einer Vakuumkammer auf Kunststoff aufgetragen, unterstützt durch UV-Basislacke und Decklacke. Ihre ultradünne Schichtdicke ist sowohl eine Stärke als auch eine Einschränkung. Sie ermöglicht halbtransparente Farbverläufe, nicht-leitende Metallisierung und regenbogenfarbene dichroitische Effekte, die mit der Nassgalvanisierung nicht erreicht werden können. Das Kosten- und Leistungsspektrum ist breit: Standard-Aluminium-Thermobedampfung deckt dekorative Massenteile ab, während die Magnetronsputterung hochwertige Oberflächen in Roségold, Gunmetal und kundenspezifischen Farben erzeugt. Sie vermeidet Probleme mit sechswertigem Chrom und ist somit eine primäre umweltfreundliche Alternative zur Nassgalvanisierung. Beachten Sie den strukturellen Unterschied: Galvanisch abgeschiedene Cu/Ni/Cr-Schichten erreichen 20 μm und sind von Natur aus verschleißfest. Vakuummetallisiertes Aluminium misst nur etwa 100 nm und ist vollständig auf den Klarlack zum Schutz angewiesen; ein zerkratzter Klarlack setzt die Aluminiumschicht innerhalb weniger Tage der Oxidation aus.
8. Aluminium-Eloxierung (einschließlich gebürsteter Oberflächen)
Das Eloxieren ist ausschließlich Aluminiumkomponenten vorbehalten. Der elektrochemische Prozess bildet eine Aluminiumoxidschicht, die Farbe, Verschleißfestigkeit und Korrosionsbeständigkeit in das Metall selbst integriert. Es erzeugt die gleiche edle matte Metalltextur, die man bei hochwertiger Unterhaltungselektronik findet – ein Effekt, den Kunststoffteile nicht nachbilden können. Die Kombination mit mechanischem Bürsten fügt feine lineare Maserungslinien hinzu, die Mikrokratzer während des Gebrauchs kaschieren. Massive Aluminiumhülsen mit eloxierten Oberflächen repräsentieren die Spitzenklasse in der Lippenstiftverpackung. Luxusmarken wie Hermès verwenden Aluminium-Außenhüllen als Maßstab für diese Konstruktion. Die Hülse fühlt sich kühl, massiv und dicht an. Das Erreichen dieses Standards erfordert eine Aluminium-Kunststoff-Verbundmontage mit 5 bis 7 Fertigungsschritten und strengen Toleranzkontrollen.
4 Arten von Texturen und grafischen Dekorationen
9. Formtextur (Ätzung)
Die Formtexturierung ätzt Muster direkt in die Spritzgussformkavität. Die Teile kommen mit einer integrierten Maserung aus der Presse – keine nachträgliche Lackierung oder Beschichtung erforderlich. Sie ergänzt andere Prozesse, anstatt sie zu ersetzen. Dies ist die wirtschaftlichste Methode, um eine hochwertige Haptik bei Produkten im mittleren Preissegment zu erzielen. Sie zahlen einmalig für die Formmodifikation, wodurch während der Massenproduktion keine zusätzlichen Lackierkosten pro Einzelteil anfallen. Die texturierte Oberfläche kaschiert zudem leichte Einfallstellen und Montagespuren. Für minimalistische, klare oder Herrenpflege-Linien, die Glanz und Glitzer vermeiden, ist die Formtexturierung der einfachste Weg.
10. Lasergravur
Die Lasergravur trägt die obere Beschichtung ab, um das darunterliegende Substrat freizulegen. Das resultierende Logo ist nicht auf Tinten oder Folien angewiesen; es wird physisch in die Oberfläche eingearbeitet, was bedeutet, dass es sich über die gesamte Lebensdauer der Verpackung niemals abreiben oder verblassen wird. Die Lasergravur wird auf einer fertigen Grundoberfläche (Eloxalschicht, galvanisierte Oberfläche oder Lackschicht) durchgeführt. Sie bietet eine wesentlich höhere Abriebfestigkeit als Siebdruck oder Heißprägung. Sie ist die primäre Logomethode für hochwertige Metallteile. Wenn Ihre Markenpositionierung dauerhafte Kennzeichnungen erfordert, bietet die Lasergravur die längste Lebensdauer.
11. Heißprägung
Die Heißprägung (Heißfolienprägung) überträgt unter Hitze und Druck bei 120–180 °C eine Metallfolie auf das Bauteil. Die Folie reflektiert direktes Licht mit einem hellen, metallischen Glanz. Sie stellt die höchste visuelle Qualität unter den grafischen Druckverfahren dar und wird häufig von der Mittelklasse bis zu Luxuskollektionen eingesetzt. Eine wichtige Designregel besagt: Vermeiden Sie extrem feine Linien und winzige Typografie. Die Folienprägung kann die Kantenschärfe des Siebdrucks nicht erreichen, sodass Haarlinien-Schriften verschwimmen oder unterbrochen werden können. Designer sollten die Schriftstärke um eine Stufe erhöhen. Die klassische Kombination ist eine matt lackierte Hülse mit einem heißgeprägten Metalllogo – die matte Basis absorbiert das Umgebungslicht, während das Folienlogo den Blick auf sich zieht.
12. Siebdruck
Siebdruck ist die Einstiegsmethode für das Anbringen von Logos. Er ist schnell, kostengünstig und funktioniert reibungslos auf flachen und leicht gekrümmten Oberflächen. Bei unregelmäßigen Konturen wird stattdessen Tampondruck verwendet. Verpackungen für den Massenmarkt und Drogerieprodukte setzen häufig auf eine solide Grundlackierung in Kombination mit einfarbigem Siebdruck. Für aufstrebende Indie-Marken, die ihre ersten Produktionschargen verwalten, bietet dies den praktischsten Weg zu einer sauberen Markenpräsentation. Die Haupteinschränkung ergibt sich bei mehrfarbigen Designs: Jede zusätzliche Farbe erfordert ein weiteres Sieb und einen separaten Passdurchlauf. Fehlpassungen führen zu sichtbaren überlappenden Geisterbildern. Halten Sie die Farben während der Designphase prägnant, um die Produktionsläufe zu optimieren.
Passende Oberflächenveredelungen für Ihr Budgetsegment
Nach der Prüfung der 12 Optionen ist die zentrale Entscheidung, Ihren Ziel-Verkaufspreis mit dem richtigen Produktionsverfahren abzustimmen. Die untenstehende Tabelle zeigt praxiserprobte Kombinationen, die auf tatsächlichen Produktionsläufen bei Sambound basieren. Denken Sie daran: Eine einzelne Veredelung schafft allein keinen Wert – die Synergie zwischen der Grundveredelung und der Logoverzierung bestimmt das Produktsegment.
| Produktpositionierung | Grundoberflächenveredelung | Logoveredelung | Kombinationslogik |
|---|---|---|---|
| Drogeriemarkt | Volllackierung oder Mattlackierung | Einfarbiger Siebdruck | Geringste Stückkosten bei gleichzeitig klarem Branding |
| Kernlinie des mittleren Segments | Matt, Perlmutt-Sprühbeschichtung oder Formtextur | Heißprägung oder Siebdruck | Matte Basis absorbiert Reflexionen; Metallfolienprägung hebt das Logo hervor |
| Linie mit besonderer Haptik im mittleren bis hohen Segment | Soft-Touch-Lackierung oder Vakuummetallisierung | Heißprägung | Fokus auf Haptik, mit Metallfolie als Akzent |
| Luxus / Limitierte Auflage | Nassgalvanisierung oder eloxiertes Aluminium | Lasergravur | Authentische metallische Haptik kombiniert mit dauerhaften Grafiken |
Wenn Sie unter knappen Stückkostenobergrenzen arbeiten, ist es weitaus sicherer, Ihr Budget für weiche, haptische Texturen und matte Oberflächen auszugeben, als einen billig wirkenden Metallic-Look zu erzwingen. Wenn Ihr Zielpreis es zulässt, steigen Sie auf elektrolytische Beschichtungen oder massive Aluminiumkomponenten um. Für die Haltbarkeit erweisen sich Lasergravuren und Formtexturen über die Zeit als am beständigsten. Die Nassgalvanisierung schützt sich durch dicke Metallschichten. Vakuummetallisierung und Soft-Touch-Beschichtungen sind empfindlicher gegenüber abrasiver Reibung, und Siebdruck wird irgendwann Oberflächenabnutzung zeigen. Wenn Sie unsicher sind, welche Konfiguration zu Ihrem Launch passt, teilen Sie Sambound Ihre Referenzmuster oder Ihre Zielpositionierung mit. Wir werden physische Oberflächenmuster mit Ihnen besprechen, damit Sie die Unterschiede selbst erleben können.





