Durante l'approvvigionamentoTubetti per Rossetto, i dettagli determinano il successo o il fallimento. Sambound condivide l'esperienza pratica su come evitare insidie come crepe strutturali e odore del materiale; come scegliere tra stampi pubblici e stampi privati; punti chiave per lo screening dei fornitori; analisi dei costi e del processo; e standard di accettazione dei materiali. Leggi questo articolo per capire tutto chiaramente ed evitare errori costosi.
Quali problemi incontrano comunemente gli utenti nell'uso dei tubetti per rossetto?
Le seguenti tre categorie coprono i problemi principali. Esaminale prima di selezionare i tubetti per rossetto per evitare molti inconvenienti.
| Problemi di qualità comuni | Problemi di Qualità che Influenzano gli Utenti | Problemi Durante l'Uso Reale |
|---|---|---|
| Guasto strutturale (crepe, blocco) | Scarsa igiene (macchie di muffa, bave) | Il meccanismo a rotazione si blocca / usura della filettatura |
| Marcatura errata (logo stampato al contrario) | Materiali pericolosi (metalli pesanti) | Chiusura magnetica debole (scarsa tenuta) |
| Grande deviazione dimensionale | Mancata tenuta (tappo allentato) | Il corpo del tubetto si deforma ad alta temperatura (danneggiando lo stick del rossetto) |
| Oscillazione o distacco dello stick del rossetto dalla coppa interna | Materiale di scarsa qualità con odore | Forza eccessiva della molla nella struttura a pulsante (lo stick del rossetto fuoriesce) |
| Sensazione di leggerezza come un giocattolo | Magnete debole, il tappo si stacca facilmente | Il tubetto trasparente ingiallisce e si crepa facilmente |
| Il pulsante si blocca e la mina del rossetto rimane incastrata | La vernice del logo che si stacca lo fa sembrare economico. | Tappo e corpo del tubetto sono disallineati |
| Nessuna finestra per il prodotto residuo, che causa sprechi. | L'accoppiamento è troppo stretto o troppo lasco. | Un tappo disallineato contamina lo stick del rossetto |
| Scarse prestazioni antiscivolo, facile alla caduta | Impossibilità di vedere il prodotto residuo, con conseguente utilizzo 'alla cieca' | |
| Il tappo a estrazione è difficile da rimuovere o si allenta facilmente |
Cosa bisogna considerare nella scelta tra stampi pubblici e stampi privati per i tubetti per rossetto?
La tabella seguente riassume le considerazioni chiave per gli stampi pubblici e gli stampi privati basate su fattori fondamentali come il volume delle vendite, il branding e le questioni legali.
| Considerazione | Raccomandazione chiave |
|---|---|
| Rischio di costo | Decidete in base alla fase di vendita: le startup o i venditori con volumi ridotti dovrebbero dare priorità agli stampi pubblici per ridurre il rischio; una volta stabilizzate le vendite, passate agli stampi privati e utilizzate il valore aggiunto del marchio per coprire i costi, prestando attenzione al MOQ e all'inventario. |
| Differenziazione del marchio | Gli stampi privati consentono un design estetico personalizzato (come forma e texture), contribuendo a costruire simboli visivi del marchio e a evitare la duplicazione del design dagli stampi pubblici. |
| Proprietà intellettuale | Richiedere brevetti di design per stampi privati per prevenire imitazioni e violazioni; gli stampi pubblici potrebbero non avere protezione e sono più propensi a causare controversie. |
| Esperienza utente | Gli stampi privati possono ottimizzare materiale, sensazione tattile e funzionalità (come la chiusura magnetica), migliorando la texture del prodotto e l'esperienza di unboxing e aumentando la fedeltà. |
| Tempi di consegna per lo sviluppo dello stampo. | Lo sviluppo di stampi privati richiede 15-30 giorni e può causare la perdita di opportunità di mercato. Pianificare in anticipo un tempo di riserva e utilizzare la strategia di "testare con stampi pubblici, quindi passare gli articoli più venduti a stampi privati" per ridurre il rischio. |
| Validazione del design | Prima dell'apertura dello stampo, invitare gli ingegneri a revisionare la struttura e a realizzare campioni prototipo per testare la compatibilità meccanica, garantendo la fattibilità per la produzione di massa. |
| Considerazioni a lungo termine | Valutare i rendimenti del brevetto e il costo a lungo termine degli stampi privati, e scegliere un produttore di stampi di alta qualità con un accordo sulla durata dello stampo per mantenere una qualità stabile. |
Cosa bisogna considerare nella selezione dei fornitori di tubetti per rossetto?
Trappola del costo dello stampo:È come pagare per un attrezzo, ma l'altra parte dice che è solo “noleggiato”. Assicuratevi di specificare chiaramente nel contratto chi paga lo stampo, chi ne è proprietario e come verranno gestiti eventuali danni.
Trappola della certificazione di esportazione:Il fornitore dichiara verbalmente che “tutto è conforme” ma non può fornire rapporti di prova, e la merce viene trattenuta dalla dogana all'arrivo. Devi richiedere i rapporti in anticipo (come REACH e FDA) e conservare il diritto di condurre i tuoi test di terze parti.
Trappola della conformità ambientale:Se la fabbrica non soddisfa i requisiti di valutazione ambientale, la produzione potrebbe essere sospesa in qualsiasi momento, e anche la vostra fornitura verrebbe interrotta. Prima della collaborazione, assicuratevi di controllare il rapporto originale di valutazione ambientale.
Trappola dell'outsourcing:Le fasi di produzione principali sono esternalizzate segretamente, rendendo impossibile il controllo qualità. Prima di firmare, chiedete al fornitore di elencare tutti i subappaltatori e di condurre ispezioni in loco.
La trappola della sostituzione dei materiali:Il fornitore promette materiale vergine, ma il materiale riciclato viene miscelato nella produzione di massa. Firma un accordo di autenticità del materiale e organizza ispezioni casuali in corso di processo, inclusa la verifica dei registri di acquisto delle materie prime.
Cosa bisogna considerare riguardo al preventivo e ai costi dei tubetti per rossetto?
Costo del materiale:Il guscio del tubetto per rossetso, il contrappeso, il meccanismo interno e altri accessori possono essere elencati separatamente.
Costo dello stampo:Chiarire se il prezzo unitario del prodotto e il costo dello stampo sono quotati separatamente o se il costo dello stampo è ammortizzato. Confermare chiaramente il metodo di ammortamento. Come un “biglietto d'ingresso”, può essere ripartito sulla quantità totale. Se è incluso nel prezzo unitario nella fase iniziale, non dovrebbe essere addebitato nuovamente negli ordini successivi.
Dettagli del processo:Il numero di strati di verniciatura a spruzzo, il tipo di vernice utilizzata e l'eventuale inclusione di galvanica o incisione laser influiscono direttamente sull'aspetto e sul prezzo unitario.
Perdita di produzione:Il tasso di perdita (solitamente 3%-5%) e la responsabilità per i prodotti difettosi devono essere chiaramente definiti per evitare aree grigie.
Costi nascosti:Imballaggio, logistica, tasse e margine di profitto del fornitore devono essere tutti inclusi.
Cosa bisogna considerare riguardo ai processi di finitura superficiale dei tubetti per rossetto?
| Tipo di Processo | Tempi di consegna / Tempi effettivi dipendono dalla quantità dell'ordine | Prestazioni di durabilità | Problemi di qualità comuni |
|---|---|---|---|
| Metallizzazione sottovuoto | 7-10 giorni | Buona resistenza ai graffi, con un tasso di abrasione della lana d'acciaio di circa 5% | Vaiolatura, sfaldatura, macchie d'acqua, rivestimento non uniforme |
| Rivestimento a spruzzo resistente all'usura | 3-5 giorni | Resistenza ai graffi moderata, con un tasso di abrasione di circa 7%. | Avvallamenti, microfori, differenza di colore, effetto buccia d'arancia |
| Rivestimento UV | 8-12 giorni | Massima resistenza ai graffi, con un tasso di abrasione di circa 3% | Può ingiallire dopo un'esposizione prolungata al sole. |
| Serigrafia / tampografia | 1-2 giorni | Un'adesione insufficiente può portare alla perdita di vernice; resistenza media ai graffi | Scrostatura della vernice, disallineamento della registrazione del colore, testo sfocato. |
| Stampa a caldo | 2-3 giorni | Facilmente usurabile, scarsa resistenza ai graffi | Scrostatura, scolorimento. |
| Stampa a trasferimento termico (stampa a trasferimento ad acqua) | 10-15 giorni | La pellicola si stacca facilmente, resistenza ai graffi media | Motivo sfocato, trasferimento incompleto, distacco del film |
Cosa bisogna considerare riguardo ai materiali dei tubetti per rossetto?
Di seguito un confronto tra i vantaggi e gli svantaggi di diversi materiali comuni utilizzati per i tubetti di rossetto:
| Materiale | Vantaggi | Svantaggi |
|---|---|---|
| ABS | Elevata tenacità, buona tenuta e resistenza alla temperatura, ed elevata compatibilità di processo | Costo medio, trasparenza media. |
| AS | Elevata trasparenza, basso costo, prestazioni medie di barriera UV | Elevata fragilità, scarsa resistenza alla temperatura e agli urti |
| PP | Molto economico, resistente agli urti, chimicamente stabile, leggero | Qualità tattile scadente, scarsa compatibilità di processo, tenuta media |
| Acrilico | Trasparente e lussuoso, buone prestazioni di barriera UV, texture premium | Costo elevato, facile da graffiare, pesante |
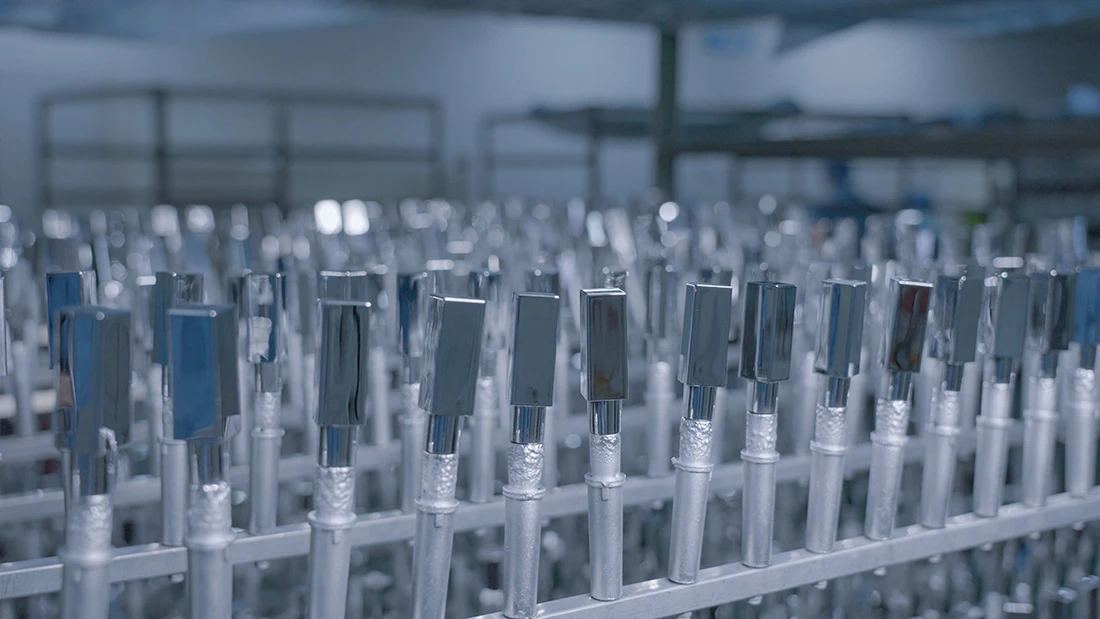
| Alluminio | Leggero, ecologico, chimicamente stabile, riciclabile | Facilmente deformabile, scarsa resistenza alla compressione, la sigillatura dipende dal processo |
| Lega di zinco | Elevata durezza, adatto a forme complesse, buona texture | Facilmente ossidabile, costo elevato, la stabilità chimica richiede trattamento |
| Materiali compositi | Equilibrio tra estetica e durata, eccellente tenuta e resistenza alla temperatura, costo moderato | Lavorazione complessa |
Cosa bisogna considerare nell'ispezione in ingresso e nel controllo qualità dei tubetti per rossetto?
| Voce di ispezione | Tolleranza standard / Requisito | Metodo di prova |
|---|---|---|
| Dimensioni | ||
| Diametro interno dell'apertura del tubetto | ±0.05 mm | Misurato con un calibro a corsoio o micrometro. |
| Lunghezza complessiva del corpo del tubetto. | ±0.1 mm | Misurato con un calibro a corsoio. |
| Passo della filettatura interna nel tappo a vite. | ±0.02 mm | Misurato con un calibro per filetti. |
| Rotondità dell'apertura del tubo | ≤0,03 mm | Misurato con un rotondimetro o misurazione multipunto con calibro a corsoio. |
| Planarità del fondo del tubo | Deviazione ≤0,05 mm | Misurato su piattaforma in granito con comparatore a quadrante. |
| Uniformità dello spessore della parete del tubetto | ±0.03 mm | Misurazione multipunto con micrometro. |
| Coassialità tra corpo del contenitore e tappo a vite | Deviazione ≤0,05 mm | Strumento di misurazione della coassialità |
| Raggio di smusso dell'apertura del tubetto | 0.2-0.3 mm | Misurato con un calibro per raggi. |
| Gioco di accoppiamento tra il diametro interno dell'apertura del tubo e la coppa in alluminio del rossetto | 0.02-0.03 mm | Misurazione dell'accoppiamento (tampone / calibro) |
| Prestazioni | ||
| Coppia di serraggio del tappo a vite | 0.5-1.5 N·m | Tester di coppia |
| Forza di estrazione / inserimento (per il tipo a estrazione) | 10-20 N | Macchina per prove di trazione |
| Conformità dei materiali | Conforme a FDA/REACH e ad altri standard del mercato di riferimento | Rapporto di prova di terze parti |
| Stabilità al ciclo di temperature alte e basse | Ciclo alternato da -10℃ a 40℃, nessuna deformazione o fessurazione; deviazione dimensionale ≤0,1 mm | Camera di prova per alte e basse temperature |
| Resistenza alla caduta | Caduta libera da 1,2 m su pavimento in cemento, nessuna rottura del tubo, nessun distacco del tappo | Tester di caduta |
| Adesione dell'inchiostro | Nessuna scrostatura di vernice o testo dopo il test di adesione con nastro 3M. | metodo di pelatura con nastro 3M |
| Prestazioni di tenuta | -0.08 MPa, mantenuto per 10 minuti senza perdite | Tester di tenuta sottovuoto |
| Compatibilità chimica | Immerso nelle materie prime del rossetto per 24 ore, senza scolorimento, screpolature o eccessivi estrattivi | Metodo di immersione e test successivi |
| Resistenza ai raggi UV | Nessuno sbiadimento o deformazione dopo 48 ore di esposizione ai raggi UV. | Camera di prova UV |
| Verifica della corsa del tappo a vite | Spazio tra il corpo del tubo e il tappo a vite ≤0,1 mm dopo il serraggio | Misurazione con spessimetro |
| Resistenza all'abrasione (motivo) | Sottoposto a 500 g di pressione, strofinato 100 volte, senza usura evidente del motivo | Tester di abrasione |
| Resistenza agli urti | Sfera d'acciaio da 100 g lasciata cadere liberamente da 1 m, senza crepe nel fusto del tubo | Tester di impatto |
| Affaticamento del tappo a vite | Dopo 50 cicli ripetuti di apertura e chiusura, la funzione di blocco rimane normale | Macchina per prove di fatica |
Riepilogo
Nell'approvvigionamento di packaging per cosmetici colorati, la qualità dei tubetti per rossetto incide direttamente sulla reputazione del marchio. Basandosi su anni di esperienza OEM/ODM, Sambound ha riassunto le seguenti intuizioni pratiche chiave:
Guida per evitare le insidie:Prestare attenzione a problemi comuni come fessurazioni strutturali, odore del materiale e chiusura magnetica debole. Questi sono come “trappole nascoste” che possono rovinare l'esperienza dell'utente in qualsiasi momento.
Strategia di selezione:Gli stampi pubblici sono come "biciclette condivise": a basso costo ma facili da duplicare; gli stampi privati sono come "veicoli personalizzati": richiedono una valutazione se il volume delle vendite può coprire il costo dello stampo, costruendo al contempo un vantaggio competitivo duraturo per il marchio.
Selezione dei fornitori:La proprietà dello stampo, la certificazione per l'esportazione e i rapporti di valutazione ambientale devono essere tutti chiaramente indicati per iscritto. In caso contrario, "dire una cosa e farne un'altra" o esternalizzare i processi chiave equivale a perdere il controllo qualità.
Costo e processo:Le quotazioni dovrebbero dettagliare il costo del materiale, l'ammortamento dello stampo e i dettagli della finitura superficiale, proprio come "controllare il peso quando si fa la spesa". Le perdite nascoste e la responsabilità per i prodotti difettosi non devono mai essere vaghe.
Materiali e accettazione:Materiali come ABS e acrilico hanno ciascuno i propri pro e contro; l'ispezione in entrata deve testare rigorosamente dimensioni, prestazioni di tenuta e resistenza all'abrasione per garantire una coerenza interna ed esterna.
Sambound vanta una capacità produttiva a filiera completa e certificazioni di conformità ambientale, impegnandosi a fornire ai clienti soluzioni stabili e affidabiliPackaging Cosmeticosoluzioni.